দ্রুত উত্তর: একটি জাংশন বক্স অ্যাসেম্বলিং লাইন আলগা কভার, ডায়োড, হাউজিং, কেবল এবং কানেক্টরকে একটি সম্পূর্ণ PV জাংশন বক্সে পরিণত করে। এর সম্পূর্ণ স্বয়ংক্রিয় কনফিগারেশনে এটি পাঁচটি মেশিন গ্রুপ দিয়ে গঠিত — MC4 কানেক্টর অ্যাসেম্বলি, জাংশন বক্স হাউজিং অ্যাসেম্বলি, কানেক্টর সন্নিবেশসহ কেবল কাটিং ও ক্রিম্পিং, বৈদ্যুতিক পরীক্ষা ও লেজার মার্কিংসহ ওয়েল্ডিং, এবং কেবল ফাস্টেনিং — যা একটি ইনলাইন ফ্লো হিসেবে সাজানো, যার রেটেড আউটপুট প্রায় 1,000 pcs প্রতি ঘণ্টা। প্রক্রিয়ার ক্রম নির্দিষ্ট কিন্তু মডিউলগুলি নয়: একই লেআউট সেমি-অটোমেটিক আকারে দেওয়া হয়, এবং একটি লাইনে বিভিন্ন জাংশন বক্স মডেল চালানোর জন্য ফিক্সচার পরিবর্তন করা যায়।
এই পৃষ্ঠায় বলা হয়েছে প্রতিটি মেশিন গ্রুপ কী করে, লাইনের রেটিং কত, কোন জাংশন বক্সগুলির চারপাশে এটি তৈরি, এবং পাওয়ার ও এয়ারের প্রয়োজনীয়তা যা নির্ধারণ করে লাইনটি একটি হলে কীভাবে ফিট হবে।
লাইনটি কী একত্র করে
এই লাইন যে ধরনের মডিউল জাংশন বক্স অ্যাসেম্বল করে তা একটি ছোট, অত্যন্ত মানসম্মত অ্যাসেম্বলি। তিন-ডায়োড বক্সের বিল অফ মেটেরিয়াল সংক্ষিপ্ত: তিনটি কভার, তিনটি ডায়োড, একটি বাম, মাঝখানে ও ডান হাউজিং, দুটি লক ক্যাচ, দুটি কেবল, এবং একটি পুরুষ প্লাস একটি মহিলা কানেক্টর সেট। লাইনটিকে সেই অংশগুলি সঠিক ক্রমে স্থাপন, ক্রিম্প, ওয়েল্ড, পরীক্ষা ও মার্ক করতে হয়, এমন হারে যা মডিউল উৎপাদনের সাথে মেলে।
বক্সগুলি নিজেরাই ব্যবসার মডিউল দিকের জন্য নির্দিষ্ট: 1500 V রেটেড ভোল্টেজ, ফিট করা ডায়োডের উপর নির্ভর করে 20 A থেকে 35 A রেটেড কারেন্ট, প্রোটেকশন ক্লাস II, IP68 সিলিং, PPO ইনসুলেশন, গ্রামে মিটার করা পটিং কম্পাউন্ড, এবং একটি নির্দিষ্ট বাইরের ব্যাসযুক্ত 12 AWG কেবল। সার্টিফিকেশন সাধারণত জাংশন বক্স পণ্যের জন্য IEC 62790 অনুযায়ী TUV এবং UL। স্প্লিট-বক্স কনস্ট্রাকশনও ব্যবহৃত হয়, যেখানে ঘনীভূত উত্তাপ কমাতে বাসবারগুলি শারীরিকভাবে পৃথক করা হয়।
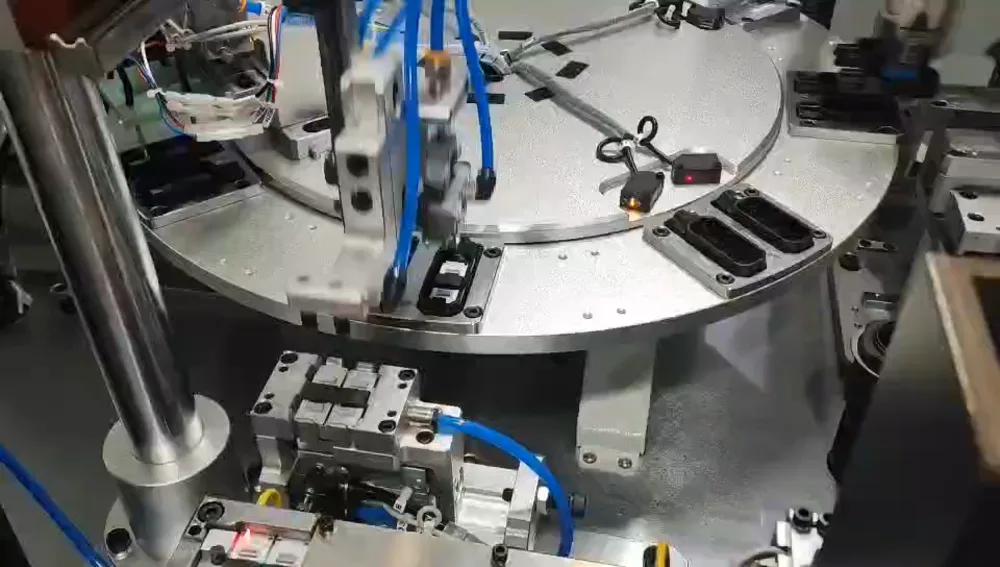
পাঁচটি মেশিন গ্রুপ
| মেশিন গ্রুপ | এটি কী করে | স্বয়ংক্রিয় কনফিগারেশনে ইউনিট |
|---|
| MC4 কানেক্টর অ্যাসেম্বলি মেশিন | বক্স কেবলগুলি টার্মিনেট করা পুরুষ ও মহিলা কানেক্টর সেট অ্যাসেম্বল করে। | 1 |
| জাংশন বক্স হাউজিং অ্যাসেম্বলি মেশিন | ডায়োড স্থাপন করে এবং হাউজিং সেকশন অ্যাসেম্বল করে; টেস্টিং ও মার্কিং অন্তর্ভুক্ত। | 2 (একটি পজিটিভ ও মাঝখানে, একটি নেগেটিভ) |
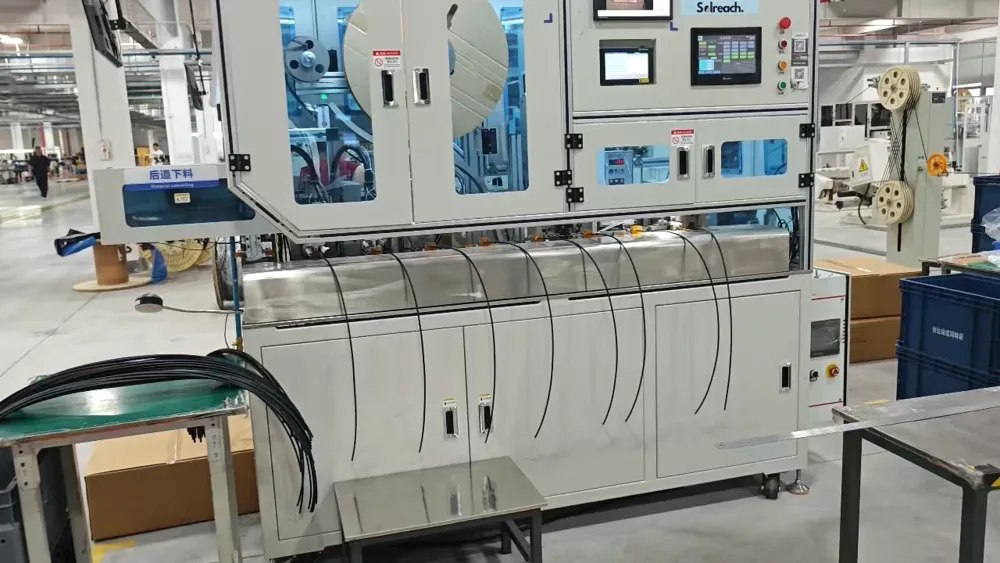
| কেবল কাটিং, ক্রিম্পিং ও কানেক্টর সন্নিবেশ | কেবল নির্দিষ্ট দৈর্ঘ্যে কাটে, টার্মিনাল ক্রিম্প করে, কানেক্টর সন্নিবেশ করে এবং নাট ফাস্টেন করে। | 2 (একটি পজিটিভ, একটি নেগেটিভ) |
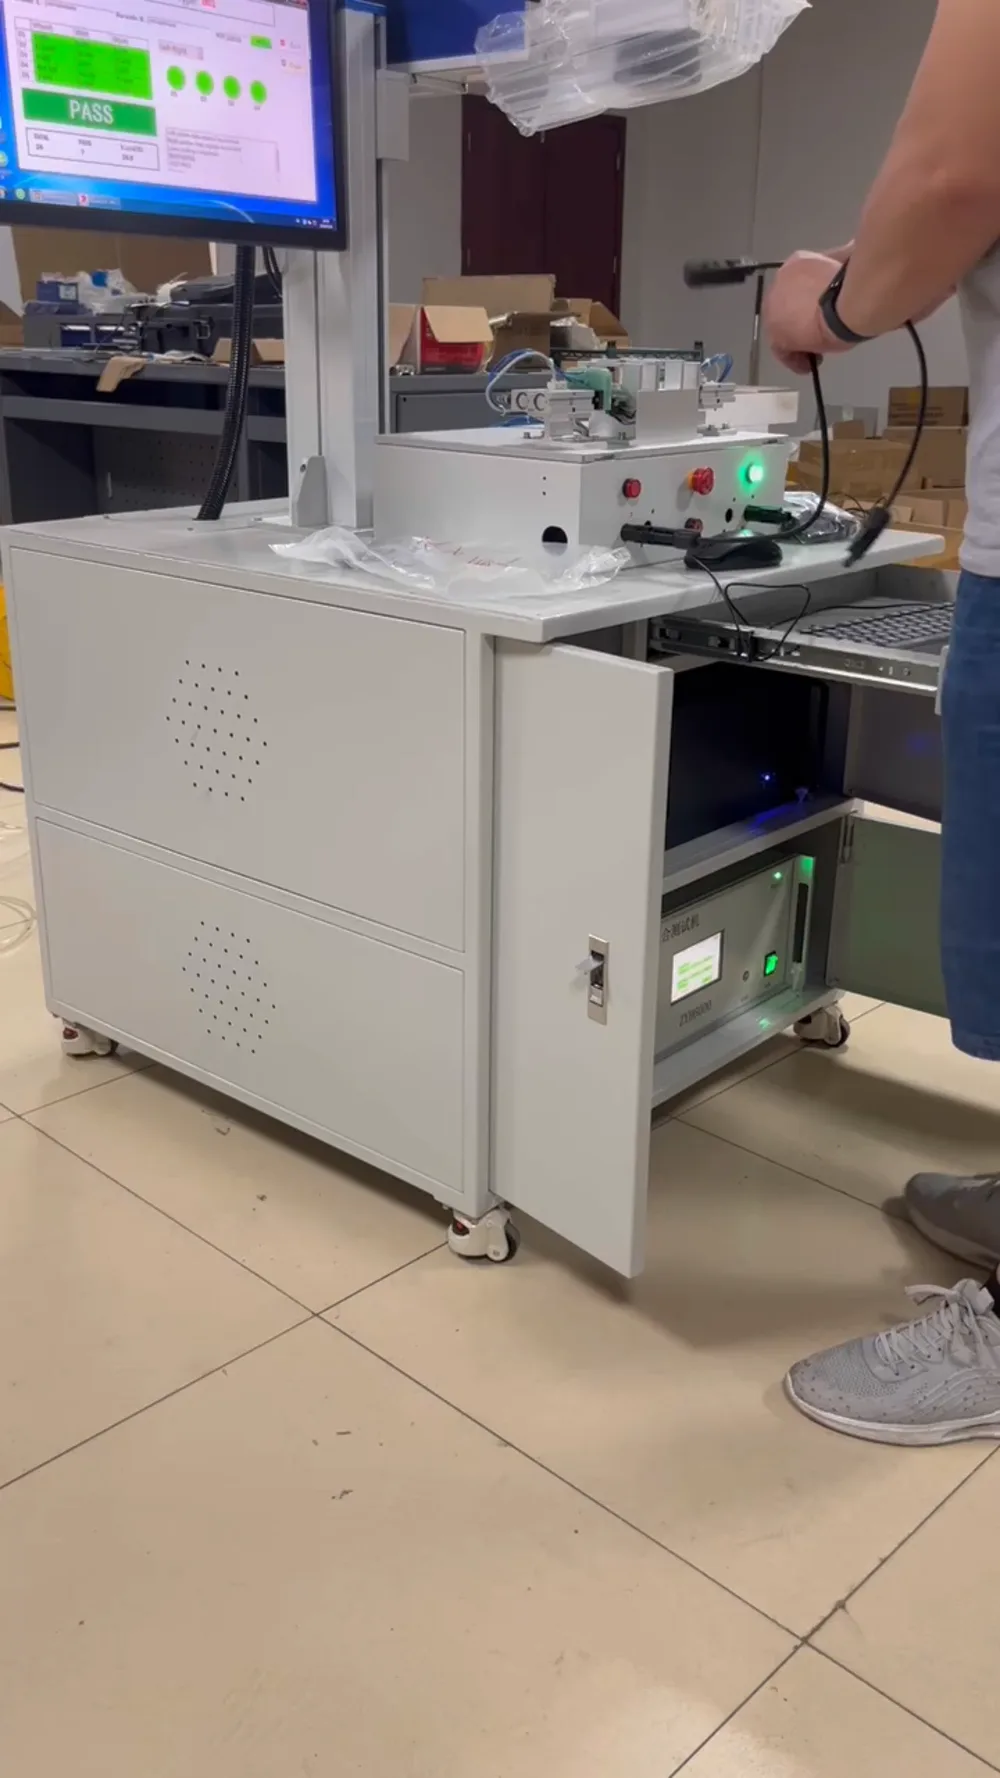
| ওয়েল্ডিং, টেস্টিং ও মার্কিং মেশিন | একটি স্টেশনে ওয়্যার রিভেটিং, আল্ট্রাসনিক ওয়েল্ডিং, বৈদ্যুতিক পারফরম্যান্স টেস্টিং এবং লেজার মার্কিং। | 2 (একটি পজিটিভ ও মাঝখানে, একটি নেগেটিভ) |
| কেবল ফাস্টেন মেশিন | প্যাকিংয়ের আগে কেবলগুলির চূড়ান্ত ফাস্টেনিং ও ড্রেসিং। | 2 (একটি পজিটিভ, একটি নেগেটিভ) |
পজিটিভ ও নেগেটিভ বক্স একই লাইনের ভিতরে পৃথক সমান্তরাল মডিউলে চলে, তাই হাউজিং, কেবল, ওয়েল্ডিং ও ফাস্টেনিং গ্রুপগুলি জোড়ায় দেখা যায়। লাইনটি দ্বীপ হিসেবে নয় বরং ইনলাইন ফ্লো হিসেবে সাজানো, তাই স্টেজগুলির মধ্যে উপাদান ম্যানুয়ালি স্থানান্তর করতে হয় না।
লাইনের ভিতরে প্রক্রিয়ার ক্রম
সংবেদনশীল ক্রমটি ওয়েল্ডিং স্টেশনের ভিতরে, কারণ সেখানেই বৈদ্যুতিক জোড় এবং বক্সের ট্রেসেবিলিটি তৈরি হয়: ওয়্যার রিভেটিং → আল্ট্রাসনিক ওয়েল্ডিং → বৈদ্যুতিক পারফরম্যান্স টেস্টিং → লেজার মার্কিং. রিভেটিং প্রথমে যান্ত্রিক জোড় ঠিক করে, ওয়েল্ডিং সোল্ডার যোগ না করে বৈদ্যুতিক সংযোগ তৈরি করে, টেস্ট একটি বক্স মার্ক করার আগেই তা প্রত্যাখ্যান করে, এবং লেজার ইতিমধ্যে পাস করা বক্সে শনাক্তকরণ চিহ্নিত করে।
এর আগে, কেবল পথ নির্দিষ্ট দৈর্ঘ্যে কাটা, স্ট্রিপ করা, টার্মিনালে ক্রিম্প করা এবং কানেক্টর ও ফাস্টেনিং নাট দিয়ে লাগানো হয়। পরে, সম্পূর্ণ কেবলগুলি ফাস্টেন ও ড্রেস করা হয়। যেহেতু টেস্টিং ও মার্কিং ইনলাইন থাকে, একটি ব্যর্থ বক্স চূড়ান্ত পরিদর্শনে আবিষ্কৃত হওয়ার বদলে স্টেশনেই সরানো হয়, এবং কোনো মার্ক করা বক্স পুনরায় পরীক্ষা করার প্রয়োজন হয় না।
স্বয়ংক্রিয় ও সেমি-অটোমেটিক কনফিগারেশন
প্রতিটি ভলিউম স্বয়ংক্রিয় লেআউটকে ন্যায্যতা দেয় না। সেমি-অটোমেটিক কনফিগারেশন কম সমন্বিত মডিউল এবং কিছু স্টেজের মধ্যে ম্যানুয়াল স্থানান্তরসহ একই প্রক্রিয়ার ক্রম কভার করে:
| সেমি-অটোমেটিক মডিউল | ফাংশন |
|---|
| ওয়্যার ও টিনসহ ওয়্যার কাটিং ও ক্রিম্পিং টার্মিনাল | কেবল প্রান্ত প্রস্তুত করে; জোড়ায় সরবরাহ করা হয়। |
| টেস্ট ও মার্কিং মেশিন | বৈদ্যুতিক টেস্ট ও মার্কিং, জোড়ায় সরবরাহ করা হয়। |
| কেবল ও ডায়োড ক্রিম্পিং মেশিন | কেবলে ডায়োড সংযোগ ক্রিম্প করে। |
| কোল্ড প্রেস মেশিন | যান্ত্রিক জোড় প্রেস করে; জোড়ায় সরবরাহ করা হয়। |
| আল্ট্রাসনিক ওয়েল্ডিং মেশিন | বৈদ্যুতিক জোড় ওয়েল্ড করে। |
| স্ক্রু মেশিন | স্ক্রু করা সংযোগ ফাস্টেন করে। |
ব্যবহারিক পার্থক্য হলো প্রতি বক্সে শ্রমের পরিমাণ এবং স্টেশনগুলির মধ্যে কতটা হ্যান্ডলিং থাকে। স্বয়ংক্রিয় লেআউট লোডিং পয়েন্টের মধ্যে প্রায় 1,000 pcs প্রতি ঘণ্টায় আনঅ্যাটেনডেড চলার জন্য নির্দিষ্ট; সেমি-অটোমেটিক লেআউট একই জোড়ের গুণমান বজায় রাখে কিন্তু স্থানান্তর পয়েন্টে অপারেটর প্রয়োজন।
আউটপুট, চেঞ্জওভার এবং হার কী সীমিত করে
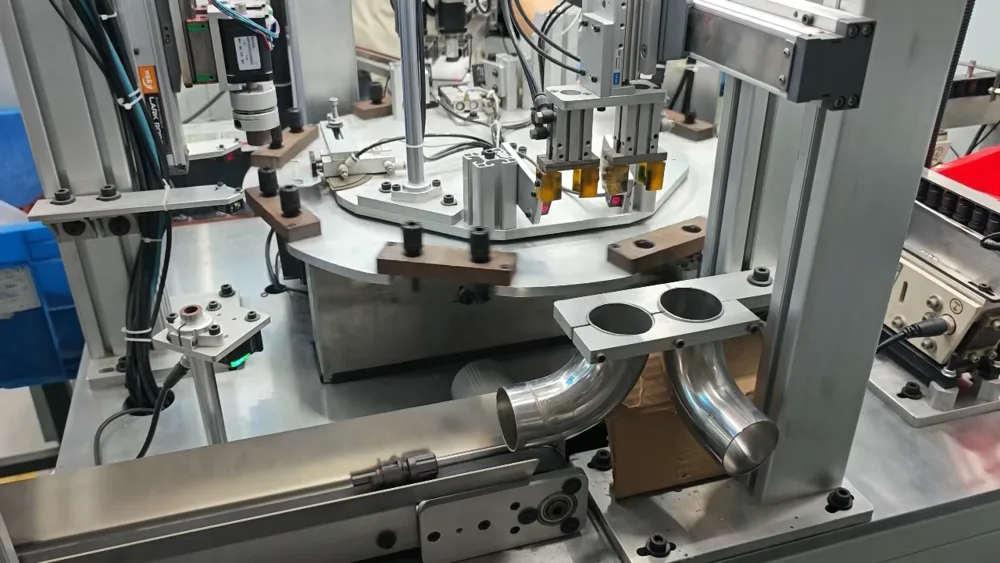
সম্পূর্ণ স্বয়ংক্রিয় লাইনের রেটেড আউটপুট প্রায় 1,000 pcs প্রতি ঘণ্টা, যা গিগাওয়াট স্কেলে একটি মডিউল লাইনের ব্যবহারের চেয়ে অনেক বেশি, তাই জাংশন বক্স লাইন কারখানার সীমাবদ্ধতা বিরল। বাস্তবে থ্রুপুট আসলে যা সীমিত করে তা হলো চেঞ্জওভার, স্থির-অবস্থার গতি নয়।
মডেল পরিবর্তন লাইন পুনর্নির্মাণের বদলে ফিক্সচার ও যন্ত্রাংশ পরিবর্তনের মাধ্যমে সম্পন্ন হয়: ফিক্সচার সেট বা পৃথক যন্ত্রাংশ বদলালে একই স্টেশনগুলো ভিন্ন জাংশন বক্স মডেল ও ভিন্ন কানেক্টর টাইপ চালাতে পারে। যে প্ল্যান্ট একাধিক মডিউল ফরম্যাট উৎপাদন করে, সেখানে স্পেসিফিকেশনের প্রশ্নটি তাই সর্বোচ্চ হার নয়, বরং লাইনটিকে কতগুলো মডেল কভার করতে হবে এবং কত ঘন ঘন মডেল পরিবর্তন হয়।
প্রতি স্টেশনের ইউটিলিটি ও পরিবেশ
| স্টেশন | পাওয়ার | সংকুচিত বায়ু |
|---|
| ফ্রন্ট-এন্ড অ্যাসেম্বলি মেশিন | AC 380 V প্লাস বা মাইনাস 5 শতাংশ, রেটেড প্রায় 3 kW | 0.5 MPa-এর বেশি, স্ট্যাটিক 0.6 প্লাস বা মাইনাস 0.1 MPa, পানি ও তেল ফিল্টার করা |
| ক্লিপ (বাকলিং) মেশিন | AC 220 V প্লাস বা মাইনাস 5 শতাংশ, রেটেড প্রায় 4 kW | 0.5 MPa-এর বেশি, ফিল্টার করা |
| রিয়ার-এন্ড অ্যাসেম্বলি মেশিন | সিঙ্গেল-ফেজ 380 V, 50-60 Hz, রেটেড 35 kW | 5 থেকে 7 kgf প্রতি বর্গ সেন্টিমিটার |
লাইনের সাধারণ পরিবেশ: পরিবেষ্টিত তাপমাত্রা -10 থেকে 45 ডিগ্রি C, আপেক্ষিক আর্দ্রতা 20 থেকে 80 শতাংশ RH, 50 Hz সরবরাহ প্লাস বা মাইনাস 5 শতাংশ সহনশীলতায়, এবং সাইটে কোনো ক্ষতিকর গ্যাস নেই। রিয়ার-এন্ড মেশিনটিই সেই বৈদ্যুতিক লোড যার জন্য পরিকল্পনা করতে হয়, কারণ এর রেটেড পাওয়ার ফ্রন্ট-এন্ড স্টেশনগুলোর চেয়ে এক ক্রম বেশি। বাতাসের পরিমাণের চেয়ে বাতাসের গুণমান বেশি গুরুত্বপূর্ণ: ম্যানুয়ালগুলোতে পানি ও তেল ফিল্টার করার কথা বলা হয়েছে, এবং বেশিরভাগ স্টেশন অ্যালার্ম নির্ধারিত সীমার বাইরে চাপ বা ব্লকড ফিল্টারে ফিরে যায়।
FAQ
সোলার জাংশন বক্স অ্যাসেম্বলিং লাইন কী?
এটি এমন এক সেট মেশিন যা মডিউল জাংশন বক্সগুলোকে তাদের পৃথক যন্ত্রাংশ থেকে অ্যাসেম্বল করে: হাউজিং, ডায়োড, কভার, কেবল ও কানেক্টর। এটি মডিউল লাইন থেকে আলাদা একটি লাইন, এবং সাধারণত এর পাশাপাশি চলে কারণ বক্সটি ফ্রেমিং ও জাংশন বক্স স্টেশনে মডিউলে লাগানো হয়।
এটি ঘণ্টায় কতগুলো জাংশন বক্স উৎপাদন করতে পারে?
সম্পূর্ণ স্বয়ংক্রিয় কনফিগারেশনটি ঘণ্টায় প্রায় 1,000 pcs রেটেড। প্রকৃত আউটপুট নির্ভর করে লাইনটি কত ঘন ঘন মডেলের মধ্যে পরিবর্তন হয় এবং লোডিং পয়েন্টগুলোতে কতজন কর্মী থাকে তার উপর।
লাইনটির জন্য কতজন অপারেটর প্রয়োজন?
স্বয়ংক্রিয় লেআউটটি লোডিং পয়েন্টগুলোর মধ্যে মানব-হীন চলার জন্য ডিজাইন করা, তাই পরিচালনাকারী ক্রু ছোট। সেমি-অটোমেটিক লেআউট একই জয়েন্ট প্রযুক্তি ব্যবহার করে কিন্তু কয়েকটি ধাপের মধ্যে ম্যানুয়াল স্থানান্তর রাখে, এবং সেখানেই অতিরিক্ত অপারেটররা থাকেন।
এটি কোন ধরনের জাংশন বক্স চালাতে পারে?
1500 V এবং 20 থেকে 35 A শ্রেণির থ্রি-ডায়োড বক্স, স্ট্যান্ডার্ড ও স্প্লিট উভয় নির্মাণে, MC4-পরিবারের কানেক্টর সহ। ভিন্ন হাউজিং সাইজ ও কানেক্টর টাইপ লাইন পুনর্নির্মাণের বদলে ফিক্সচার ও পৃথক যন্ত্রাংশ পরিবর্তনের মাধ্যমে পরিচালিত হয়।
ইনস্টলেশনের আগে কোন ইউটিলিটিগুলো থাকতে হবে?
ফ্রন্ট-এন্ড স্টেশনগুলোর জন্য থ্রি-ফেজ 380 V, ক্লিপ মেশিনের জন্য 220 V, রিয়ার-এন্ড মেশিনের জন্য 35 kW রেটেড সিঙ্গেল-ফেজ 380 V সরবরাহ, এবং পানি ও তেল ফিল্টার করা 0.5 MPa-এর বেশি পরিষ্কার কম্প্রেসড এয়ার। ফ্লোর স্পেস লেআউট ড্রয়িং অনুসরণ করে, যা লাইনের সাথে দেওয়া হয়।
পরীক্ষা ও মার্কিং কি লাইনের অংশ?
হ্যাঁ। বৈদ্যুতিক পারফরম্যান্স পরীক্ষা ও লেজার মার্কিং ওয়েল্ডিং গ্রুপের ভিতরে ইনলাইন, এই ক্রমে: রিভেটিং, ওয়েল্ডিং, টেস্টিং, মার্কিং। এই ক্রম মানে একটি বক্স পাস করার পরেই মার্ক করা হয়, তাই মার্কটি সমাপ্ত অ্যাসেম্বলির ট্রেসেবিলিটি রেফারেন্স হিসেবে ব্যবহার করা যায়।
চূড়ান্ত চিন্তা
জাংশন বক্স লাইন কেনা হয় মেশিনের ছবির বদলে তিনটি সংখ্যার উপর: যে মডেল সংখ্যা এটি কভার করবে, যে মডেল পরিবর্তনের সময় আপনি গ্রহণ করতে পারেন, এবং হলটি যে ইউটিলিটি সত্যিই সরবরাহ করতে পারে, সর্বোপরি 35 kW রিয়ার-এন্ড লোড। এগুলো ঠিক করে ফেললে স্বয়ংক্রিয় ও সেমি-অটোমেটিকের মধ্যে পছন্দ সাধারণত নিজেই হয়ে যায়, কারণ স্বয়ংক্রিয় লেআউট তার খরচ পূরণ করে কেবল তখনই যখন ভলিউম ও মডেল মিশ্রণ মানব-হীনভাবে চালানোর মতো যথেষ্ট স্থিতিশীল থাকে। অনুসন্ধানের সাথে জাংশন বক্সের ড্রয়িং ও বার্ষিক ভলিউম পাঠান, এবং সেই নির্দিষ্ট বক্সের জন্য স্টেশন তালিকা ও লেআউট ড্রয়িং চান, যাতে ভিন্ন অফার একই ভিত্তিতে তুলনা করা যায়।