সোলার প্যানেল উৎপাদন লাইন — সেল থেকে তৈরি মডিউল
সূচিপত্র
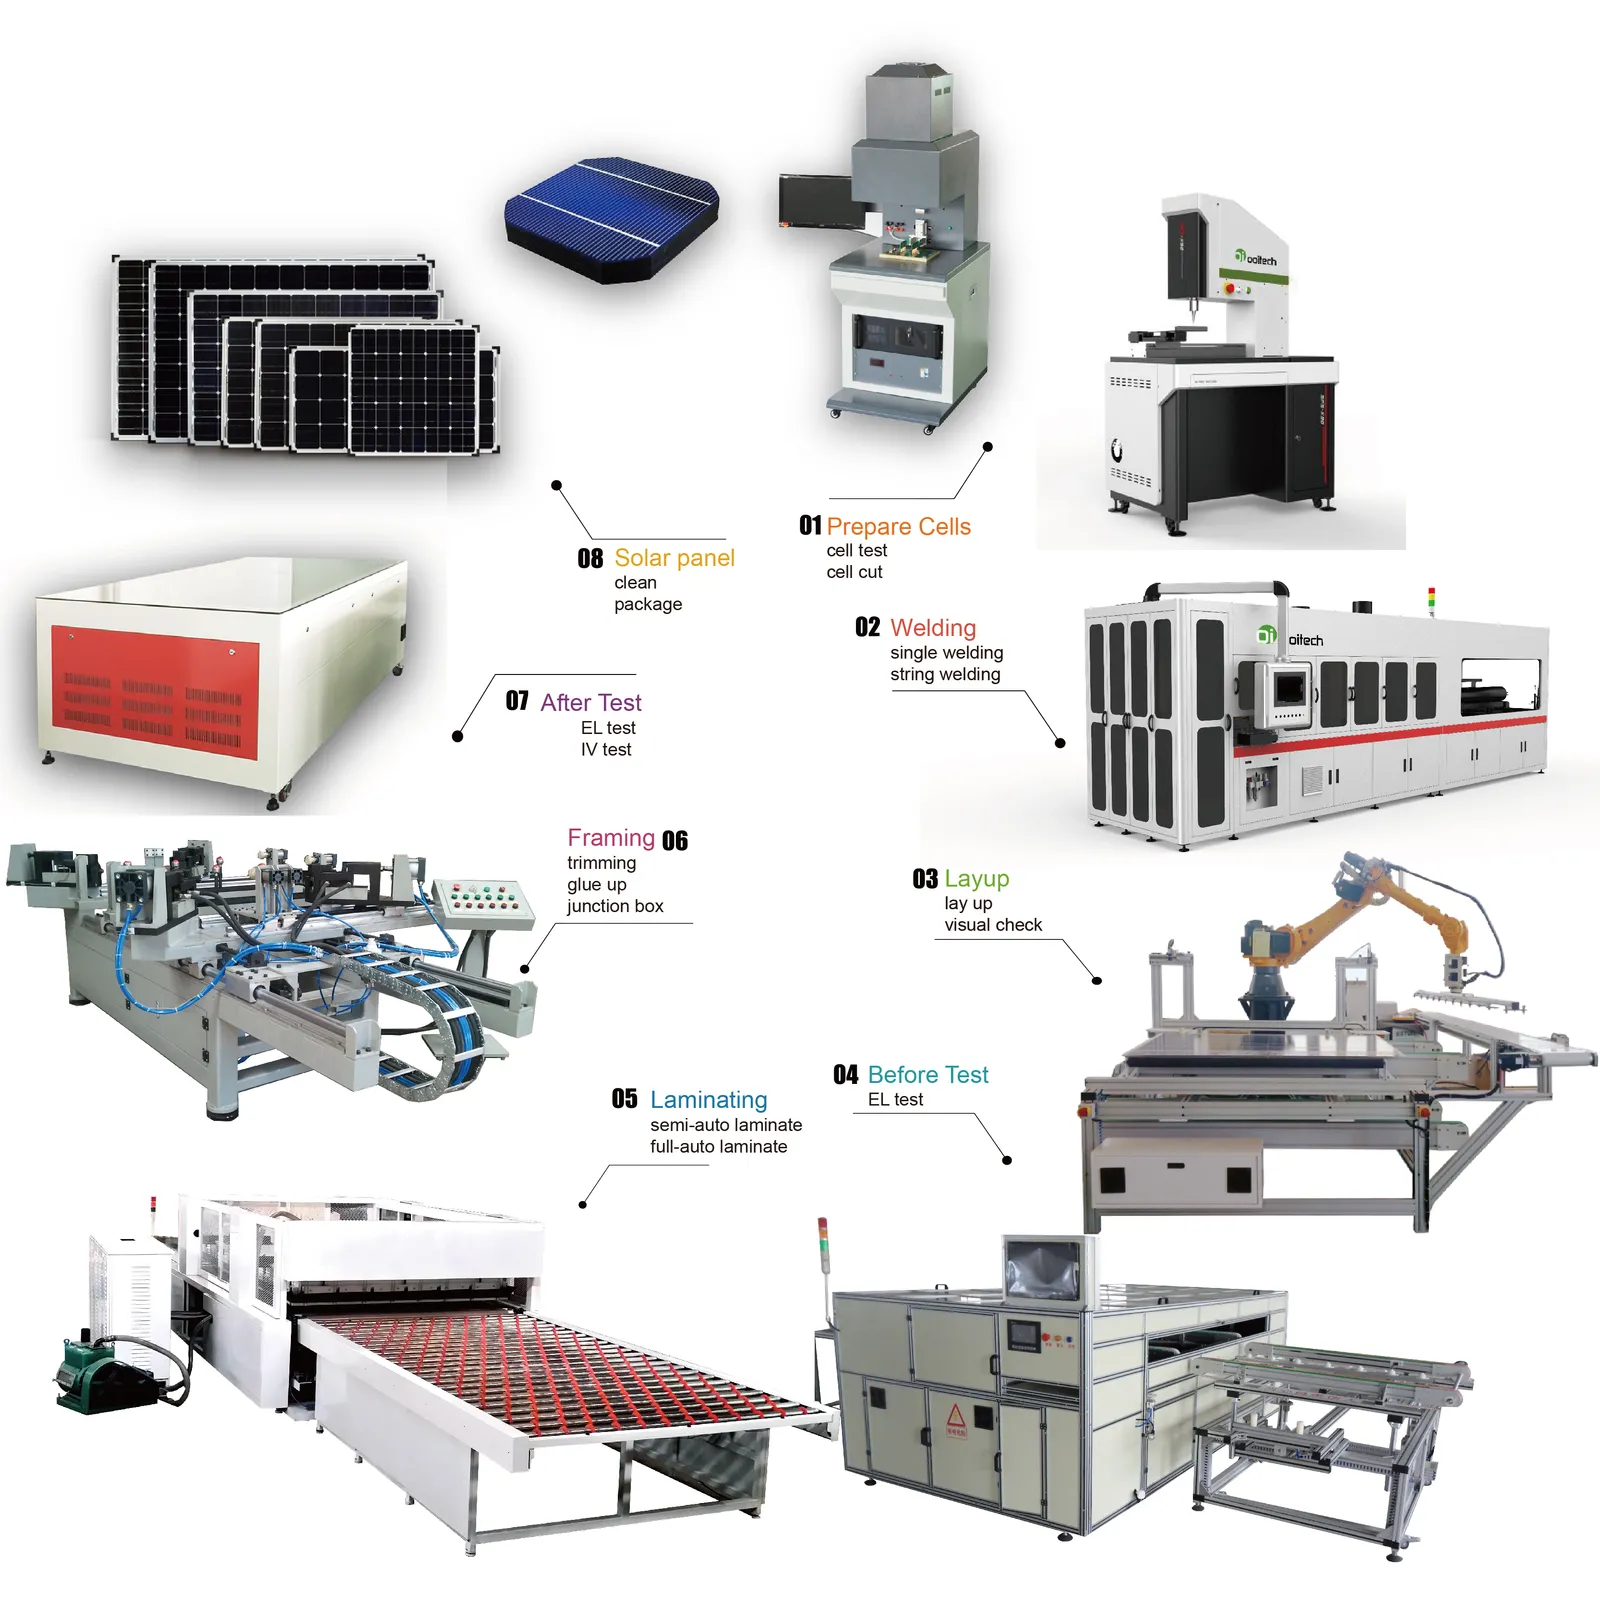
দ্রুত উত্তর: একটি সোলার প্যানেল উৎপাদন লাইন ভঙ্গুর পৃথক সেল এবং রোল করা উপাদানকে সিল করা, পরীক্ষিত মডিউলে রূপান্তর করে। ক্রমটি নির্দিষ্ট: সেলগুলো কারেন্ট অনুযায়ী সাজানো হয়, হাফ বা শিংগেল ফরম্যাটে ব্যবহৃত হলে কাটা হয়, ট্যাবার স্ট্রিংগার দিয়ে স্ট্রিংয়ে সোল্ডার করা হয়, লেয়াপ স্টেশনে EVA এবং গ্লাসের সাথে সাজানো হয়, ভ্যাকুয়াম ও তাপের অধীনে ল্যামিনেট করা হয়, তারপর ফ্রেম করা হয়, জাংশন বক্স লাগানো হয় এবং চূড়ান্ত সর্টিংয়ের আগে একটি IV টেস্টারে ফ্ল্যাশ করা হয়। থ্রুপুট সবচেয়ে ধীর ধাপ দ্বারা নির্ধারিত হয়, দ্রুততম দ্বারা নয়, তাই একটি লাইন সাধারণত বার্ষিক ক্ষমতা দ্বারা নির্দিষ্ট করা হয় এবং মেশিনের সংখ্যা তা থেকে অনুসরণ করে। প্রতিটি স্টেশন একটি স্বতন্ত্র ব্যর্থতার মোডও যোগ করে, স্ট্রিংিংয়ে মাইক্রো-ক্র্যাক থেকে ল্যামিনেশনে ভয়েড এবং সময়ের সাথে ডিল্যামিনেশন পর্যন্ত, যার কারণে প্রতিটি গুরুত্বপূর্ণ ধাপের পরে ইন-লাইন ইন্সপেকশন থাকে। ল্যামিনেশনের পরে ইলেক্ট্রোলুমিনেসেন্স ইমেজিং সেই ত্রুটিগুলো ধরে যা শুধু পাওয়ার মাপে মিস হবে, এবং চূড়ান্ত সর্টিং মডিউলগুলোকে মাপা কারেন্ট অনুযায়ী বিন করে যাতে মিসম্যাচড ইউনিট কখনো একই স্ট্রিং শেয়ার না করে। সংশ্লিষ্ট স্টেশনগুলোর সাধারণ পরিসংখ্যান: স্ট্রিংিং ১,২০০–৬,৮০০ সেল প্রতি ঘণ্টায় ±০.১৫ মিমি পজিশনিং এবং Class A সেলে ≤০.২% ব্রেকেজ সহ, লেয়াপ ৪৮ সেকেন্ডের কম সাইকেল, ল্যামিনেশন এনক্যাপসুল্যান্ট ক্রসলিংকের সময় প্রায় ১৪০–১৫০°C ধরে রাখে, এবং IV টেস্টিং ০.৮৭৫–১.১২৫ এর A+ ক্লাস স্পেকট্রাম ম্যাচের বিপরীতে আউটপুট শ্রেণীবদ্ধ করে।
PV মডিউল ম্যানুফ্যাকচারিং · জেরি, Ooitech দ্বারা
একটি সোলার মডিউল কারখানা বোঝার একটি কার্যকর উপায় হলো মেশিনের নাম উপেক্ষা করে পণ্যের সাথে কী ঘটে তা দেখা।
শুরুতে, ভঙ্গুর পৃথক কোষ এবং রোল বা শীট উপাদান থাকে। মাঝখানে, একটি আলগা স্তূপের ভিতরে একটি বৈদ্যুতিকভাবে সংযুক্ত সার্কিট থাকে। শেষে, একটি সিরিয়াল নম্বর, পরিমাপকৃত শক্তি, পরিদর্শন রেকর্ড এবং একটি সিদ্ধান্ত সহ একটি সিল করা পণ্য থাকে: মুক্তি, পুনরায় কাজ বা প্রত্যাখ্যান।
এই পরিবর্তন তিনটি বিস্তৃত রূপান্তরে ঘটে।
| রূপান্তর | কী প্রবেশ করে | পর্যায় থেকে কী বের হতে হবে | প্রধান প্রক্রিয়া পরিবার |
|---|---|---|---|
| কোষ একটি সার্কিটে পরিণত হয় | বাছাই বা প্রস্তুত সোলার কোষ | সংযুক্ত স্ট্রিংগুলি উদ্দিষ্ট মডিউল সার্কিট হিসাবে সাজানো | কোষ প্রস্তুতি, স্ট্রিংিং, লেআপ, বাসিং, প্রক্রিয়ায় পরিদর্শন |
| স্তূপ একটি ল্যামিনেটে পরিণত হয় | গ্লাস, এনক্যাপসুল্যান্ট, সংযুক্ত সেল এবং পিছনের উপাদান | একটি বন্ধনযুক্ত এবং সুরক্ষিত ল্যামিনেট | উপাদান প্রস্তুতি, স্ট্যাকিং, পরিদর্শন, ল্যামিনেশন |
| ল্যামিনেট একটি মুক্তিপ্রাপ্ত মডিউলে পরিণত হয় | ল্যামিনেটেড প্যানেল | যান্ত্রিকভাবে সমাপ্ত, বৈদ্যুতিকভাবে সংযুক্ত, পরীক্ষিত, সনাক্তকৃত পণ্য | ট্রিমিং, ফ্রেমিং, জংশন-বক্স কাজ, কিউরিং, ইএল, আইভি এবং সুরক্ষা পরীক্ষা, লেবেলিং |
এই প্রক্রিয়া দৃষ্টিভঙ্গি একটি মেশিন ক্যাটালগ থেকে ভিন্ন উদ্দেশ্য পরিবেশন করে। যেসব পাঠকের বিস্তারিত সরঞ্জাম-ভিত্তিক রেফারেন্স প্রয়োজন, তারা Ooitech-এর নিবন্ধ ব্যবহার করতে পারেন সোলার প্যানেল তৈরি করতে কী কী মেশিন ব্যবহার করা হয়। এখানে প্রশ্ন হলো, এই অপারেশনগুলো কীভাবে একে অপরের উপর নির্ভরশীল।
সেলগুলো একটি নিয়ন্ত্রিত বৈদ্যুতিক সার্কিটে পরিণত হয়
বেশিরভাগ মডিউল অ্যাসেম্বলি প্ল্যান্ট ক্রয়কৃত ফটোভোল্টাইক সেল দিয়ে শুরু করে। প্রথম উৎপাদন সিদ্ধান্তগুলো ইতিমধ্যেই পণ্যের ডিজাইনে এম্বেড করা থাকে: পূর্ণ সেল বা কাটা সেল, প্রচলিত ফ্রন্ট কন্টাক্ট বা ব্যাক কন্টাক্ট, রিবনের সংখ্যা এবং অবস্থান, স্ট্রিং দৈর্ঘ্য, গ্যাপ, লিড-আউট অবস্থান এবং চূড়ান্ত সার্কিট বিন্যাস।
যদি ডিজাইনে বিভক্ত সেল ব্যবহার করা হয়, তাহলে একটি লেজার প্রক্রিয়া প্রয়োজনীয় টুকরো প্রস্তুত করে। তারপর স্ট্রিংিং প্রক্রিয়া পরিবাহী রিবনকে সেলের সাথে সোল্ডার করে এবং সেগুলোকে সিরিজে সংযুক্ত করে। সম্পূর্ণ স্ট্রিংগুলো লেআপে চলে যায়, যেখানে সেগুলো প্রস্তুত কাচ এবং এনক্যাপসুল্যান্টের উপর স্থাপন করা হয়। বাসিং মডিউলের বৈদ্যুতিক ডিজাইন অনুযায়ী স্ট্রিংগুলোকে সংযুক্ত করে।
এই অপারেশনগুলো প্রায়শই পৃথক মেশিন ক্যাটাগরি হিসেবে বিক্রি হয়, কিন্তু কারখানা সেগুলোকে একটি একক ধারাবাহিক সমস্যা হিসেবে অনুভব করে: সেল ভাঙা, সংবেদনশীল কাঠামো অতিরিক্ত গরম করা, জ্যামিতি স্থানান্তরিত করা বা দুর্বল বৈদ্যুতিক জয়েন্ট তৈরি না করে সার্কিট তৈরি করা।
সেই বাক্যের পেছনের সংখ্যাগুলো ছোট এবং নির্দয়। একটি ওয়েফার ১৩০–১৮০ μm পুরু, ফ্ল্যাট রিবন সাধারণত ০.১৫–০.৩৫ মিমি চওড়া, এবং একটি বর্তমান-প্রজন্মের স্ট্রিংগার ±০.১৫ মিমি পজিশনিং ধরে রাখে যখন Class A সেলে ব্রেকেজ ০.২% বা তার নিচে রাখে। সেই একই মেশিন ক্লাসে থ্রুপুট ১,২০০ থেকে ৬,৮০০ সেল প্রতি ঘণ্টায় বিস্তৃত, যার কারণে কাগজে দ্রুততম স্টেশন প্রায়ই সেটি নয় যা আপনার ল্যামিনেটর শোষণ করতে পারে।
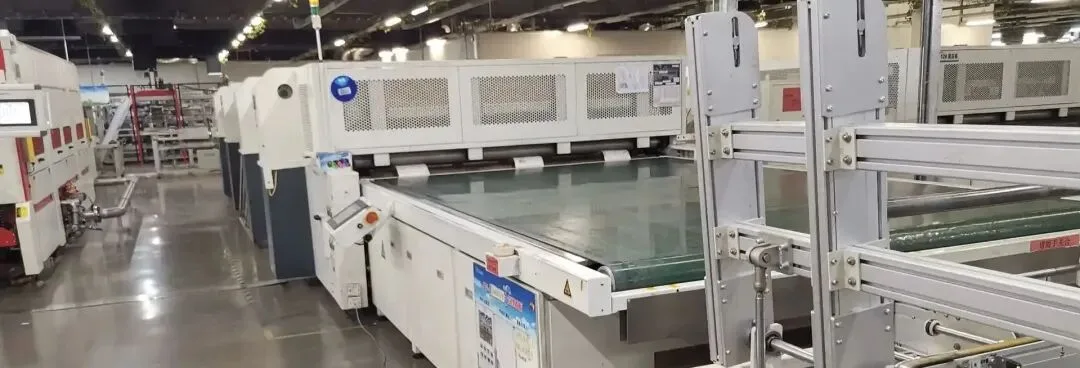
হ্যান্ডঅফগুলো গুরুত্বপূর্ণ। একটি স্ট্রিং তার নিজস্ব ভিজ্যুয়াল চেক পাস করতে পারে এবং তবুও উত্তোলন, ঘোরানো বা স্থাপনের সময় ক্ষতিগ্রস্ত হতে পারে। একটি সঠিকভাবে সোল্ডার করা স্ট্রিং একটি খারাপভাবে সারিবদ্ধ মডিউলে পরিণত হতে পারে যদি লেআপ রেফারেন্স ভুল হয়। একটি বাস রিবন বৈদ্যুতিকভাবে সংযুক্ত হতে পারে কিন্তু পরবর্তী জংশন-বক্স প্রক্রিয়ার জন্য খারাপভাবে অবস্থান করা হতে পারে।
এই কারণে, সেল হ্যান্ডলিং, ভিশন কারেকশন, স্ট্রিং ট্রান্সপোর্ট, লেআপ নির্ভুলতা এবং বাসিং নিয়ন্ত্রণ একসাথে ইঞ্জিনিয়ার করা উচিত। প্রতিটি স্টেশনকে তার নিজস্ব ব্রোশিওর স্পেসিফিকেশনের বিরুদ্ধে কেনা সেই ইন্টারফেসগুলোকে উপেক্ষা করে যেখানে অনেক উৎপাদন ক্ষতি দেখা দেয়।
ব্যয়বহুল সীমানা ল্যামিনেশনের আগে অবস্থিত
ল্যামিনেশনের আগে, মডিউলটি এখনও খোলা যেতে পারে। একটি ক্ষতিগ্রস্ত স্ট্রিং প্রতিস্থাপন করা যেতে পারে। একটি ভুল স্থাপিত রিবন সংশোধন করা যেতে পারে। ধুলো অপসারণ করা যেতে পারে। এনক্যাপসুল্যান্ট বা পিছনের উপাদান পুনরায় স্থাপন করা যেতে পারে।
ল্যামিনেশনের পরে, সেই একই সংশোধনগুলি কঠিন, অলাভজনক বা মডিউলটি ত্যাগ না করে অসম্ভব হয়ে পড়ে। এটি প্রি-ল্যামিনেশন পরিদর্শনকে কেবল একটি গুণমান বিভাগের রুটিনের চেয়ে বেশি করে তোলে। এটি উৎপাদন প্রবাহে একটি অর্থনৈতিক সীমানা।
একটি বোধগম্য গেট দুই ধরনের প্রমাণ পরীক্ষা করে।
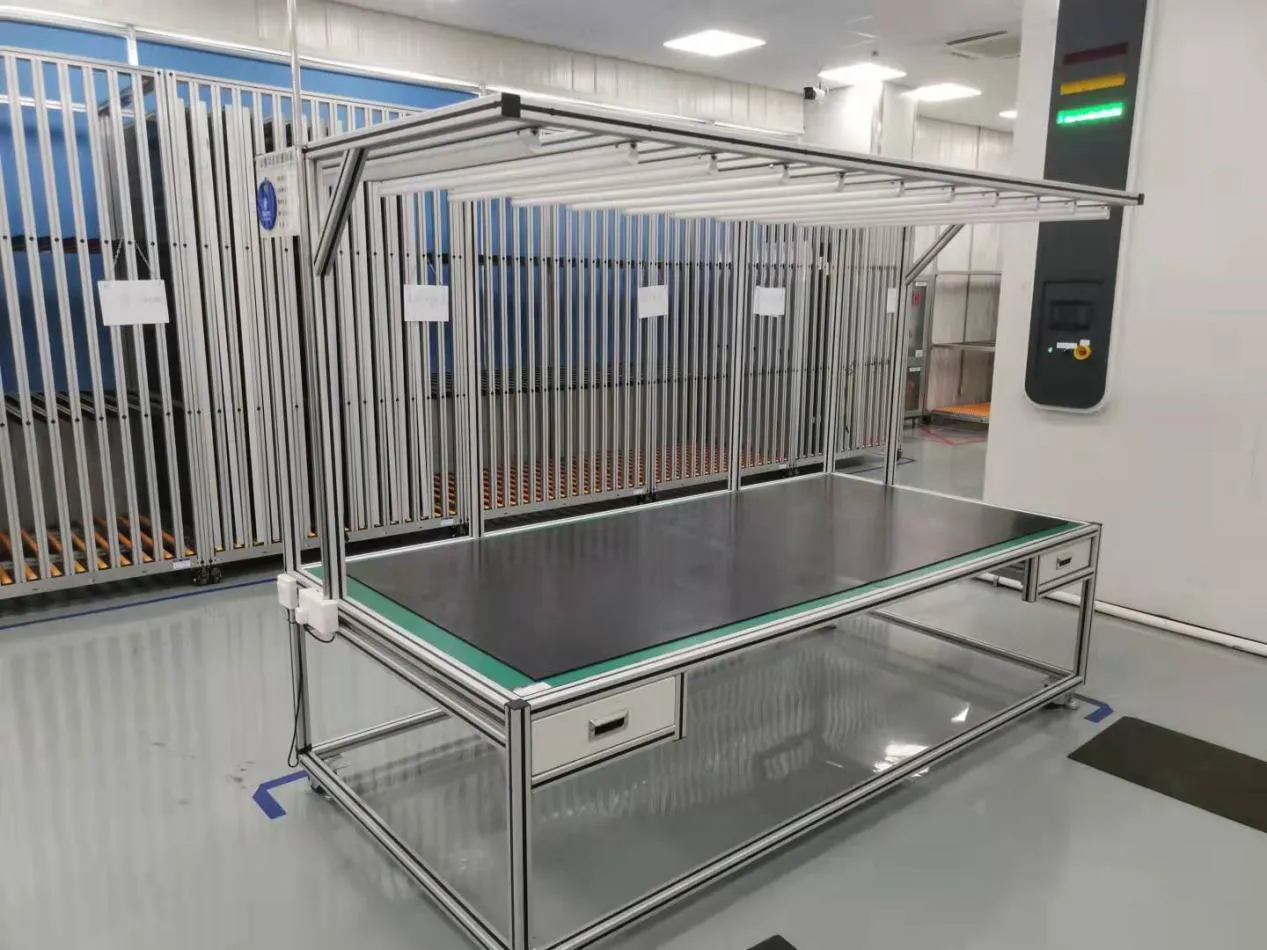
ভিজ্যুয়াল পরিদর্শন উপাদান স্থাপন, দূষণ, স্ট্রিং স্পেসিং, লিড-আউট অবস্থান, বলিরেখা, বিদেশী বস্তু এবং স্পষ্ট ক্ষতি কভার করে। ইএল পরিদর্শন সংযুক্ত সেল সার্কিটের বৈদ্যুতিক অবস্থা কভার করে, যার মধ্যে স্বাভাবিক আলোতে দৃশ্যমান নাও হতে পারে এমন ত্রুটিগুলি অন্তর্ভুক্ত।
উদ্দেশ্য আরেকটি পরিদর্শন প্রতিবেদন তৈরি করা নয়। এটি অপরিবর্তনীয় প্রক্রিয়ায় প্রবেশের আগে এড়ানো যায় এমন ত্রুটিগুলি প্রতিরোধ করা। যখন একটি লাইন বারবার এই গেটে একই সমস্যা খুঁজে পায়, তখন সঠিক প্রতিক্রিয়া হল উজানের প্রক্রিয়া সংশোধন—কেবল আরও পরিদর্শক যোগ করা নয়।
একটি আলগা স্ট্যাক একটি সুরক্ষিত ল্যামিনেটে পরিণত হয়
মডিউল স্ট্যাক সাধারণত সামনের গ্লাস, এনক্যাপসুল্যান্ট, সংযুক্ত সেল সার্কিট, একটি দ্বিতীয় এনক্যাপসুল্যান্ট স্তর এবং হয় একটি পলিমার ব্যাকশিট অথবা পিছনের গ্লাস অন্তর্ভুক্ত করে। উপাদান কাটা এবং স্থাপন ব্যবস্থাগুলি সেই স্তরগুলিকে পণ্যের মাত্রা অনুযায়ী প্রস্তুত করে। স্ট্যাকটি ল্যামিনেশনের দিকে অগ্রসর হওয়ার সময় হ্যান্ডলিং সরঞ্জামগুলি তাদের প্রান্ত এবং রেফারেন্স পয়েন্টগুলি নিয়ন্ত্রণে রাখে।
The -এ। ভ্যাকুয়াম, তাপ, চাপ এবং সময়ের একটি নিয়ন্ত্রিত সমন্বয় প্রয়োগ করে। বাতাস অপসারিত হয়, এনক্যাপসুল্যান্ট প্রবাহিত ও নিরাময় হয় এবং পূর্বে আলগা স্তরগুলি একটি বন্ধনযুক্ত কাঠামোতে পরিণত হয়।
এই পর্যায়টি একটি রেসিপি দ্বারা পরিচালিত হয়, কেবল একটি তাপমাত্রা সেটিং নয়। এনক্যাপসুল্যান্ট রসায়ন, কাচ নির্মাণ, মডিউল মাত্রা, উপাদান সংরক্ষণ, নিষ্কাশন আচরণ, গরম করার অভিন্নতা এবং শীতল করার অবস্থা সবই ফলাফলকে প্রভাবিত করে। একটি বিল অফ ম্যাটেরিয়ালসের জন্য উপযুক্ত একটি রেসিপি অন্ধভাবে অন্যটিতে অনুলিপি করা উচিত নয়।
জানালাটি সেটপয়েন্টের পরামর্শের চেয়ে সংকীর্ণ। EVA এনক্যাপসুল্যান্ট প্রায় ১৪০–১৫০°C এ ক্রসলিংক করে, এবং রেসিপি আসলে যা নিয়ন্ত্রণ করে তা একটি ক্রম — তাপমাত্রা র্যাম্প, ভ্যাকুয়াম স্টেজ, প্রয়োগকৃত চাপ এবং ডোয়েল। যে ল্যামিনেটর সেই ক্রম পুনরাবৃত্তি করতে পারে না তা বুদবুদ, ডিল্যামিনেশন বা সেল শিফট হিসেবে দেখায়, এবং স্ট্যাক বন্ড হওয়ার পরে এর কোনোটিই সংশোধন করা যায় না।
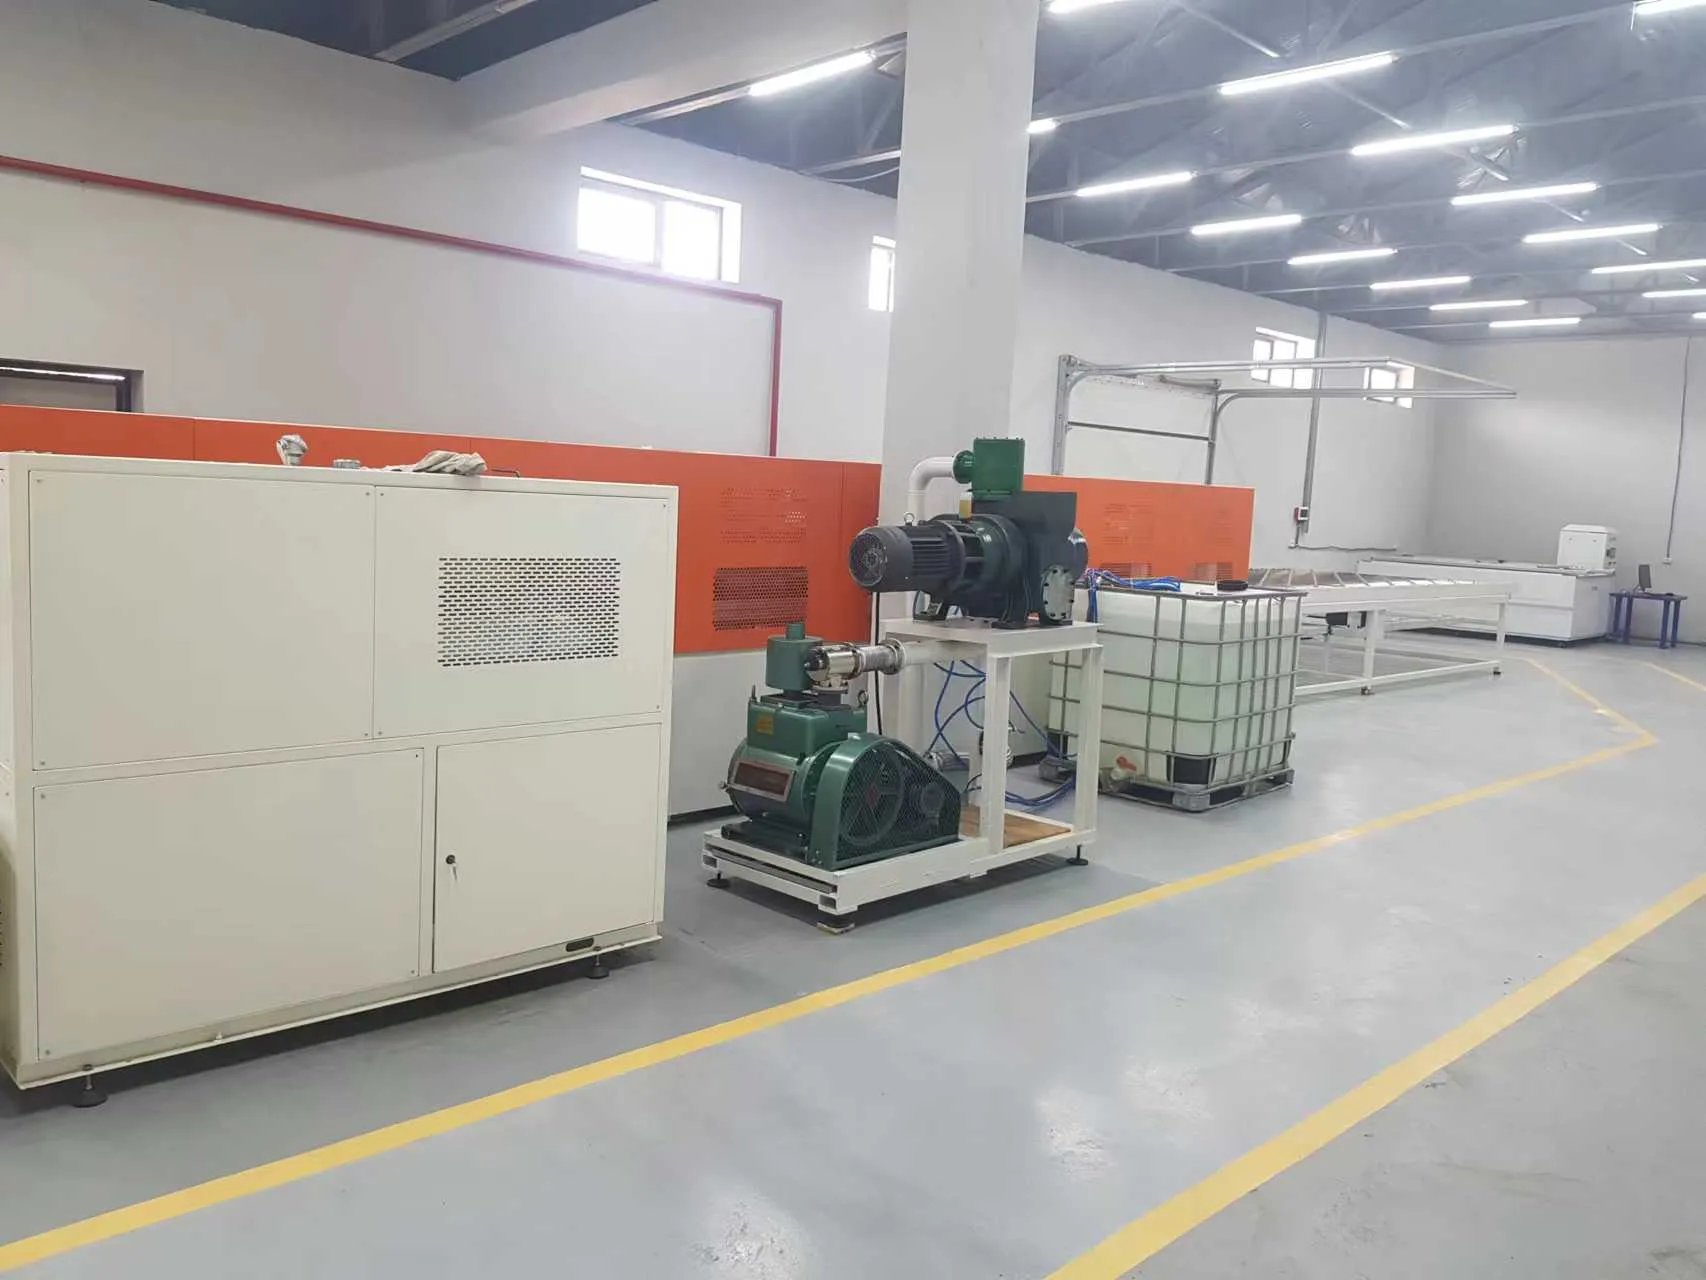
ল্যামিনেটরের একটি কঠোর সীমাও রয়েছে: এটি প্রাপ্ত স্ট্যাকটি মেরামত করতে পারে না। এটি একটি ভুল স্থাপিত স্ট্রিং সোজা করতে পারে না, দূষণ অপসারণ করতে পারে না, ফাটলযুক্ত সেল পুনরুদ্ধার করতে পারে না বা ভুল পিছনের উপাদান সংশোধন করতে পারে না। তাই ভাল ল্যামিনেশন চেম্বারের দরজা বন্ধ হওয়ার অনেক আগেই শুরু হয়।
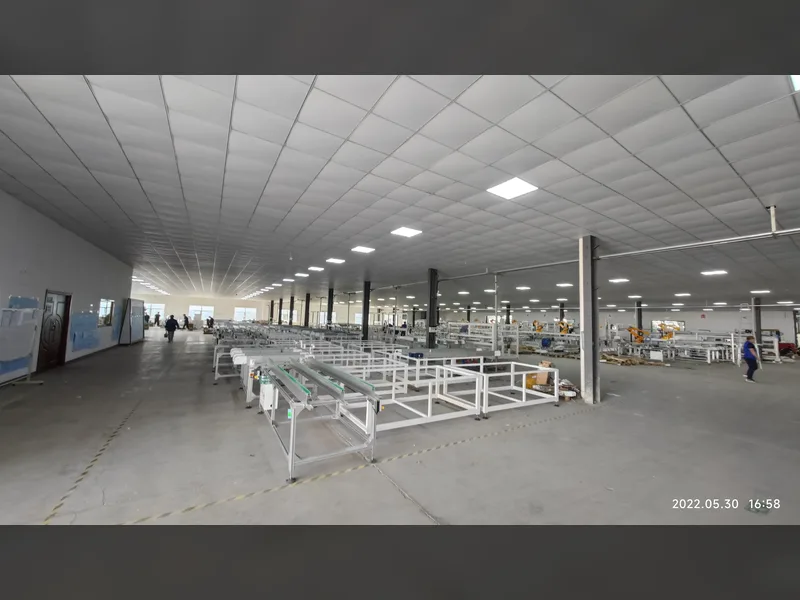
এই প্রক্রিয়ার চারপাশে কারখানার প্রবাহ সতর্ক পরিকল্পনার দাবি রাখে। অলামিনেটেড স্ট্যাকগুলি ভঙ্গুর এবং স্থান দখল করে। ব্যাচ লোডিং অসম আগমন এবং প্রস্থান তৈরি করতে পারে। শীতলকরণ এবং ডাউনস্ট্রিম হ্যান্ডলিং এলাকাটিকে সীমাবদ্ধ করতে পারে এমনকি যখন চেম্বার নিজেই যথেষ্ট দ্রুত মনে হয়। দরকারী ক্ষমতার চিত্র হল সম্পূর্ণ বিভাগের মাধ্যমে টেকসই প্রবাহ, প্রদর্শিত সবচেয়ে ছোট রেসিপি সময় নয়।
ফিনিশিং কার্যকারিতা যোগ করে, সাজসজ্জা নয়
একটি ল্যামিনেট ইতিমধ্যে একটি সোলার প্যানেলের মতো দেখতে হতে পারে, তবে বেশ কয়েকটি কার্যকরী কাজ বাকি থাকে।
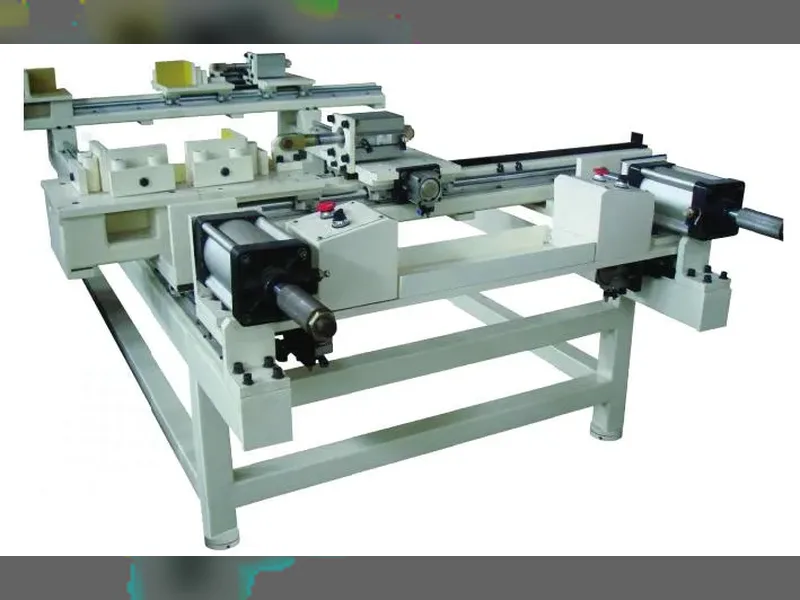
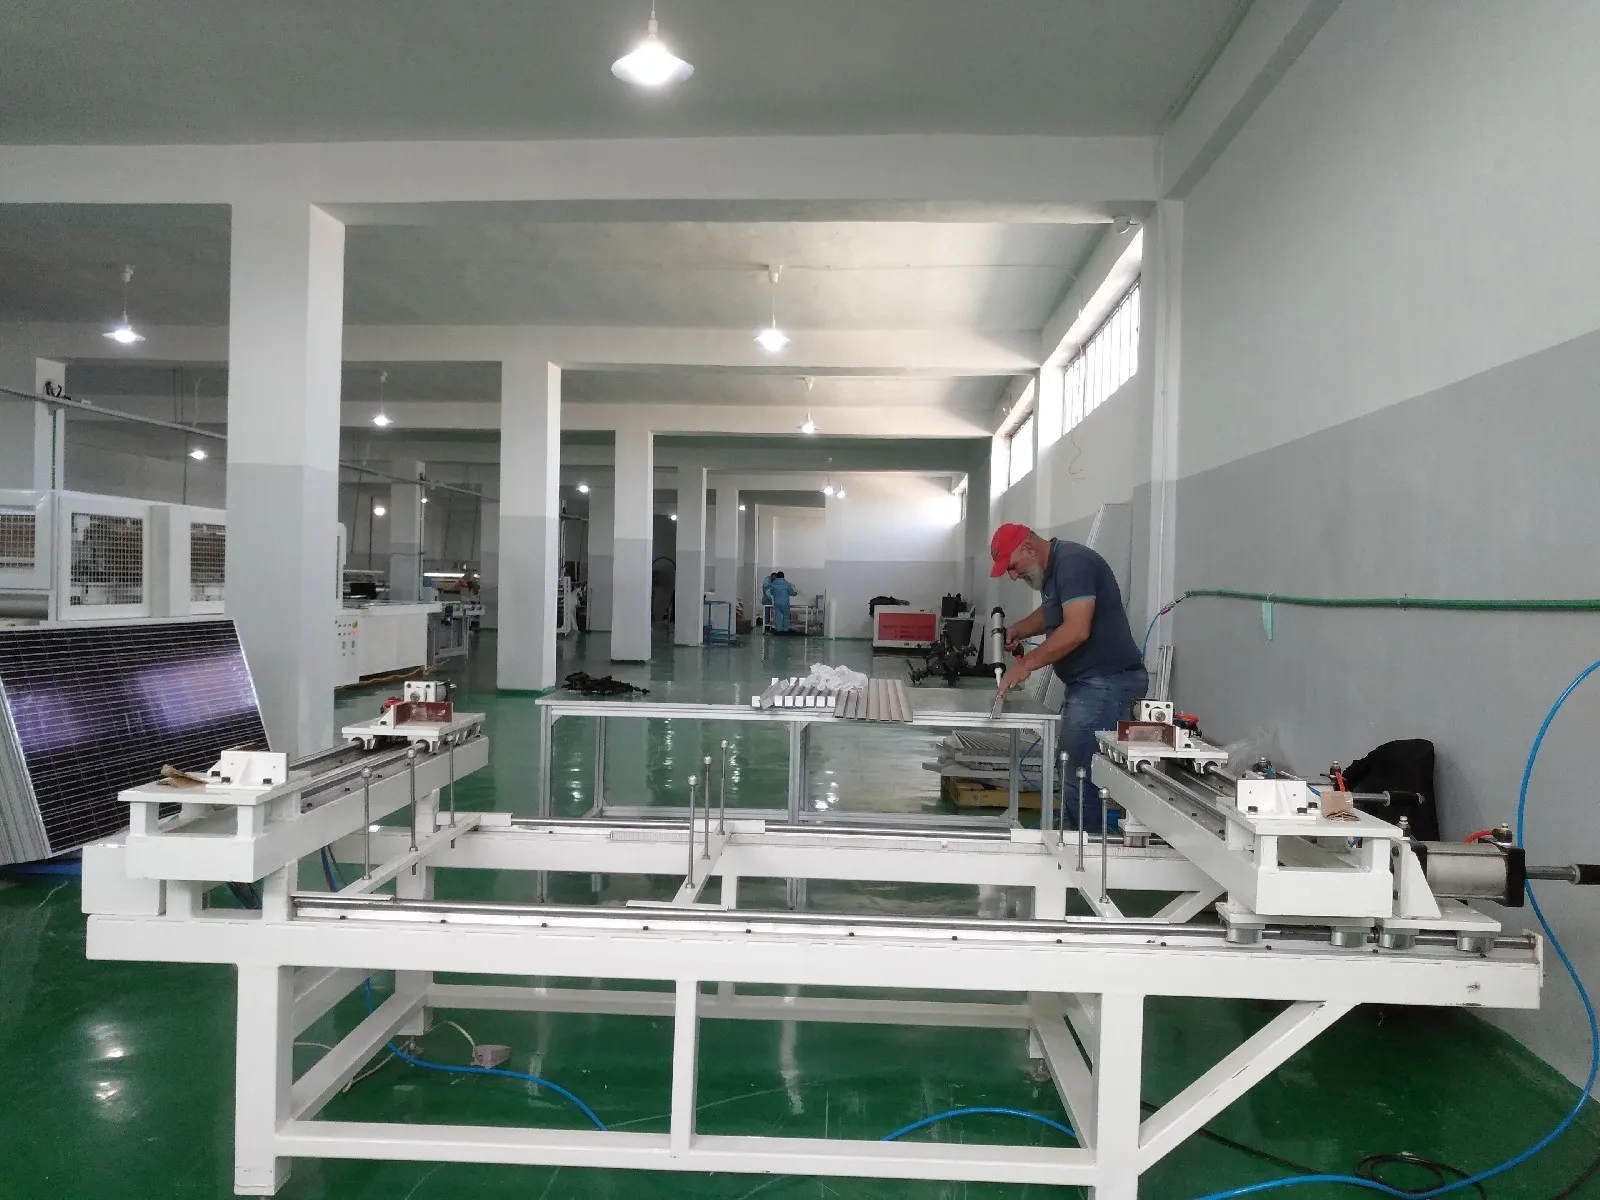
ফিনিশিং ল্যামিনেটের পরিধি থেকে শুরু হয়, যেখানে অতিরিক্ত উপাদান অপসারণ করা হয় এবং নির্বাচিত নির্মাণের জন্য প্রান্তগুলি প্রস্তুত করা হয়। একটি ফ্রেমযুক্ত পণ্যে, সিল্যান্ট এবং অ্যালুমিনিয়াম প্রোফাইলগুলি প্যাকিং, মাউন্টিং এবং ফিল্ড ব্যবহারের জন্য একটি বর্গাকার, নিরাপদ লোড-ট্রান্সফার কাঠামোতে একত্রিত হয়। ফ্রেমলেস এবং গ্লাস-গ্লাস ডিজাইনগুলি এই পর্যায়টি ভিন্নভাবে পরিচালনা করে, তাই তাদের হ্যান্ডলিং এবং প্রান্ত প্রক্রিয়াগুলি পণ্য অঙ্কন দ্বারা সংজ্ঞায়িত করা আবশ্যক।
The জাংশন বক্স বাহ্যিক বৈদ্যুতিক সংযোগ তৈরি করে। লিড-আউট রিবনগুলিকে সঠিক টার্মিনালে পৌঁছাতে হবে, বৈদ্যুতিক জোড়টি স্থিতিশীল হতে হবে এবং আঠালো বা পটিং উপাদানকে অ্যাসেম্বলি রক্ষা করতে হবে। নিরাময়ের সময় উৎপাদন সময়ের অংশ; একটি মডিউল খুব তাড়াতাড়ি সরানো হলে অন্যথায় গ্রহণযোগ্য একটি ইনস্টলেশন ব্যাহত হতে পারে।
এই ধাপগুলিকে কখনও কখনও লাইনের সহজ প্রান্ত হিসাবে বিবেচনা করা হয় কারণ সোলার সার্কিট ইতিমধ্যে তৈরি করা হয়েছে। সেই ধারণাটি ঝুঁকিপূর্ণ। ফ্রেমের ক্ষতি, দুর্বল সিলিং, দুর্বল টার্মিনাল সংযোগ, বা অনিয়ন্ত্রিত আঠালো প্রয়োগ এমন একটি মডিউল প্রত্যাখ্যান করতে পারে যা পূর্ববর্তী প্রতিটি পর্যায়ে পাস করেছে।
সহনশীলতাগুলো স্পষ্টভাবে বলা মূল্যবান। ফ্রেমিং নির্ভুলতা সাধারণত ±১ মিমি এবং কর্ণের পার্থক্য ±১.৫ মিমির মধ্যে রাখা হয়, এবং স্বয়ংক্রিয় জাংশন-বক্স ওয়েল্ডিং ±০.১ মিমি CCD পজিশনিংয়ে ১৬–১৮ সেকেন্ডের সাইকেল চালায়। অ্যাডহেসিভ কিউর সময় উৎপাদন সময় হিসেবে গণনা করা হয়, এবং খুব তাড়াতাড়ি সরানো একটি মডিউল সাথে সাথে নয় বরং সপ্তাহ পরে ব্যর্থ হয়।
একটি মডিউল প্রমাণ দ্বারা মুক্তি পায়
চূড়ান্ত পরীক্ষা বিভিন্ন প্রশ্নের উত্তর দেয় এবং কোনো একক পরীক্ষক সেগুলির সব উত্তর দেয় না।
প্রথম: সার্কিট কি এখনও অক্ষত? চূড়ান্ত EL পরিদর্শন ল্যামিনেশন, ট্রিমিং, ফ্রেমিং বা স্থানান্তরের সময় উপস্থিত হতে পারে এমন ক্ষতি বা বৈদ্যুতিক বিচ্ছিন্নতা খোঁজে।
দ্বিতীয়: মডিউলটি কী বৈদ্যুতিক কর্মক্ষমতা প্রদান করে? একটি IV পরীক্ষক বা সান সিমুলেটর নিয়ন্ত্রিত আলোকসজ্জার অধীনে কারেন্ট-ভোল্টেজ প্রতিক্রিয়া রেকর্ড করে। ফলাফল পাওয়ার শ্রেণীবিভাগ এবং মডিউলের সাথে সম্পর্কিত বৈদ্যুতিক ডেটা সমর্থন করে।
তৃতীয়: পণ্যটি কি বৈদ্যুতিকভাবে নিরাপদ? ইনসুলেশন, হাই-পট এবং গ্রাউন্ড-কন্টিনিউটি চেক নির্মাণ এবং প্রযোজ্য গুণমান পরিকল্পনা অনুযায়ী বিচ্ছিন্নতা এবং সুরক্ষামূলক পথগুলি সম্বোধন করে।
দুটি পরিসংখ্যান বর্ণনা করে সেই রিলিজ প্রমাণ কতটা মূল্যবান। ইনলাইন EL ইন্সপেকশন প্রতি পিক্সেলে প্রায় ০.৫ মিমি রেজলভ করে, যথেষ্ট সূক্ষ্ম যাতে শুধু পাওয়ার মাপে পাস হওয়া মাইক্রোক্র্যাক ধরা পড়ে, এবং একটি সান সিমুলেটর স্পেকট্রাম ম্যাচে গ্রেড করা হয়, বর্তমান A+ ক্লাস উইন্ডো ০.৮৭৫ এবং ১.১২৫ এর মধ্যে থাকে। ইনসুলেশন এবং হাই-পট টেস্টিং মডিউল নির্মাণ এবং আপনি যে টেস্ট প্ল্যানের বিপরীতে যোগ্যতা অর্জন করছেন তার উপর নির্ভর করে ০.১ kV থেকে ১০ kV পর্যন্ত চলে।
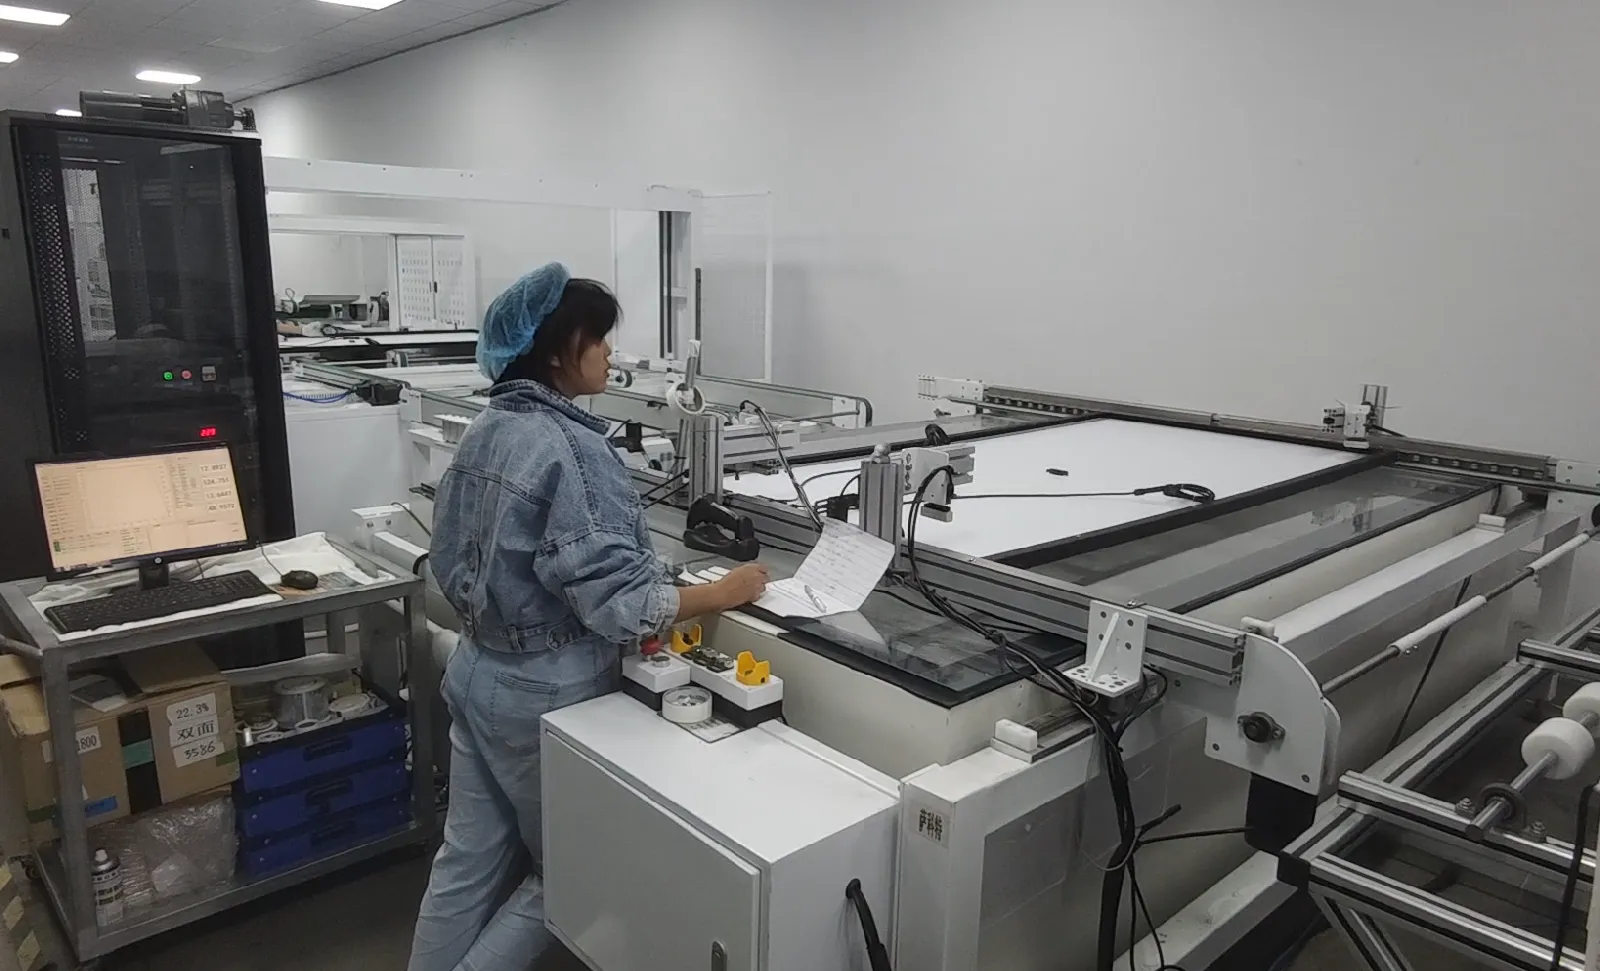
এছাড়াও একটি চতুর্থ প্রশ্ন রয়েছে যা সহজেই উপেক্ষা করা যায়: কারখানাটি কি প্রমাণ করতে পারে যে কোন প্রক্রিয়ার ইতিহাস এই ভৌত মডিউলের অন্তর্গত?
একটি বারকোড বা অন্যান্য সিরিয়াল শনাক্তকারী পণ্যটিকে সেল বা উপাদান ব্যাচ, স্ট্রিংিং রেকর্ড, পরিদর্শন চিত্র, ল্যামিনেশন রেসিপি, অপারেটর বা সরঞ্জাম ডেটা, IV ফলাফল এবং সুরক্ষা-পরীক্ষার ফলাফলের সাথে সংযুক্ত করতে পারে। একটি স্বয়ংক্রিয় কারখানায়, এই তথ্য একটি ম্যানুফ্যাকচারিং এক্সিকিউশন সিস্টেমের সাথে বিনিময় করা যেতে পারে। একটি ছোট কারখানায়, ডেটা সংগ্রহ সহজ হলেও একই নীতি প্রযোজ্য।
ট্রেসেবিলিটি পরীক্ষার ফলাফলকে একটি ব্যবহারযোগ্য উৎপাদন রেকর্ডে পরিণত করে। এটি পুনরাবৃত্ত ত্রুটিগুলি তদন্ত করতে, প্রভাবিত উপাদান আলাদা করতে, রেসিপি তুলনা করতে এবং একটি প্রত্যাখ্যাত ইউনিটকে গৃহীত স্টকে ফিরে মিশ্রিত হতে বাধা দিতে সহায়তা করে।
কিউগুলি প্রকৃত কারখানা নকশা প্রকাশ করে
উৎপাদন আউটপুট খুব কমই সবচেয়ে চিত্তাকর্ষক স্পেসিফিকেশন সহ মেশিন দ্বারা সীমাবদ্ধ। এটি সীমাবদ্ধ হয় যেভাবে সাইকেল টাইম, ব্যাচ, স্থানান্তর, পরিদর্শন, পরিবর্তন, রক্ষণাবেক্ষণ এবং গুণমান হোল্ড একটি শিফটে ইন্টারঅ্যাক্ট করে।
কিউগুলি দরকারী প্রমাণ কারণ তারা দেখায় যে লাইনটি কোথায় সমন্বয় হারাচ্ছে।
| কারখানা কী দেখে | এটি কী নির্দেশ করতে পারে | কী পরীক্ষা করতে হবে |
|---|---|---|
| স্থাপনের অপেক্ষায় থাকা সমাপ্ত স্ট্রিং | স্ট্রিং উৎপাদন লেয়াপ বা বাসিং গ্রহণ করার চেয়ে দ্রুত আসছে | স্ট্রিং ডিসচার্জ প্যাটার্ন, লেয়াপ সাইকেল, বাফার ডিজাইন, ডিফেক্ট হোল্ড |
| আইল দখল করে থাকা প্রস্তুত স্ট্যাক | ইন্সপেকশন বা ল্যামিনেশন ফ্লো আগত কাজ পরিষ্কার করছে না | ম্যাটেরিয়াল প্রিপারেশন টাইমিং, ইন্সপেকশন রিলিজ, ব্যাচ লোডিং, চেম্বার প্রাপ্যতা |
| ফ্রেমিংয়ের আগে অপেক্ষায় থাকা ল্যামিনেটেড মডিউল | কুলিং, ট্রিমিং, ট্রান্সফার বা ফ্রেমিং আন্ডারসাইজড | কনভেয়র দৈর্ঘ্য, কুলিং সময়, ম্যানুয়াল হ্যান্ডলিং, ফ্রেম প্রস্তুতি |
| পরীক্ষার অপেক্ষায় থাকা সম্পূর্ণ মডিউল | টেস্ট সাইকেল, ডেটা ট্রান্সফার, লেবেলিং বা সর্টিং অ্যাসেম্বলি আউটপুটের সাথে মেলাতে পারে না | টেস্টার কনফিগারেশন, ফলাফল যোগাযোগ, বারকোড ওয়ার্কফ্লো, রিজেক্ট রাউটিং |
| পণ্য পরিবর্তনের সময় দীর্ঘ বিরতি | ফরম্যাট নমনীয়তা কাগজে বিদ্যমান কিন্তু পরিবর্তনের কাজ সঠিকভাবে সংজ্ঞায়িত নয় | টুলিং, রেসিপি, ম্যাটেরিয়াল স্টেজিং, প্যারামিটার কন্ট্রোল, অপারেটর পদ্ধতি |
একটি বাফার একটি প্রক্রিয়াকে অন্য প্রক্রিয়ার স্বল্পমেয়াদী ব্যাঘাত থেকে রক্ষা করতে পারে, কিন্তু এটি স্থায়ী অমিলের প্রতিকার নয়। খুব কম বাফারিং ঘন ঘন স্টপ ঘটায়। খুব বেশি সমস্যা লুকিয়ে রাখে, কাজের অগ্রগতি বাড়ায়, মেঝের জায়গা খরচ করে এবং কেউ প্যাটার্ন লক্ষ্য করার আগে ত্রুটিগুলিকে আরও দূরে যেতে দেয়।
লক্ষ্য প্রতিটি অপেক্ষার মুহূর্ত দূর করা নয়। বরং জানা যে অপেক্ষা কেন বিদ্যমান এবং এটি প্রক্রিয়াকে রক্ষা করে নাকি ডিজাইনের ত্রুটি প্রকাশ করে।
দর্শনের আগে ঝুঁকি স্বয়ংক্রিয় করুন
অটোমেশন সিদ্ধান্ত প্রায়শই আধা-স্বয়ংক্রিয় কারখানা এবং সম্পূর্ণ স্বয়ংক্রিয় কারখানার মধ্যে পছন্দ হিসাবে আলোচিত হয়। আরও কার্যকর প্রশ্ন হল অটোমেশন কোথায় সবচেয়ে বড় অপারেশনাল ঝুঁকি দূর করে।
ভঙ্গুর হ্যান্ডলিং একটি অগ্রাধিকার। সেল, স্ট্রিং, গ্লাস এবং বড় ল্যামিনেটের বারবার উত্তোলন এবং অবস্থান নির্ধারণ ভাঙ্গন, স্ক্র্যাচ এবং সারিবদ্ধতা বিচ্যুতির সুযোগ তৈরি করে।
পুনরাবৃত্তিযোগ্য নির্ভুলতা আরেকটি। স্ট্রিং প্লেসমেন্ট, বাসিং জ্যামিতি, আঠালো ডিসপেনসিং, ফ্রেমিং এবং টেস্ট পজিশনিং উপকৃত হয় যখন একই নিয়ন্ত্রিত গতি মডিউলের পর মডিউল ঘটতে হয়।
হ্যান্ডঅফগুলিও মনোযোগের দাবি রাখে। স্বয়ংক্রিয় স্থানান্তর সারি এবং ম্যানুয়াল স্পর্শ কমাতে পারে, তবে কেবলমাত্র যখন সংযুক্ত স্টেশনগুলি সামঞ্জস্যপূর্ণ রেফারেন্স, সাইকেল লজিক, নিরাপত্তা নিয়ন্ত্রণ এবং ত্রুটি পুনরুদ্ধার ব্যবহার করে।
অবশেষে, অটোমেশন ডেটা ক্যাপচার উন্নত করতে পারে। বারকোড রিডিং, রেসিপি নির্বাচন, পরীক্ষার ফলাফল স্থানান্তর এবং প্রত্যাখ্যান রাউটিং আরও নির্ভরযোগ্য হয়ে ওঠে যখন সেগুলি পরে রেকর্ড করার পরিবর্তে প্রক্রিয়ায় নির্মিত হয়।
ম্যানুয়াল কাজের এখনও একটি স্থান আছে। এটি পাইলট উৎপাদন, পণ্য উন্নয়ন, কম-ভলিউম অপারেশন, বা যেখানে গতির চেয়ে বিচার বেশি মূল্যবান সেসব ধাপে নমনীয়তা প্রদান করতে পারে। ট্রেডঅফ হল যে প্রক্রিয়াটিকে অবশ্যই প্রশিক্ষণ, পরিদর্শন, এরগনোমিক্স এবং ট্রেসেবিলিটি ঠিক ততটাই সাবধানে সংজ্ঞায়িত করতে হবে যতটা একটি স্বয়ংক্রিয় স্টেশন সেন্সর এবং ইন্টারলক সংজ্ঞায়িত করে।
লেআউট শুরু হয় ইনপুট দিয়ে, ফ্লোর প্ল্যান দিয়ে নয়
একটি সরবরাহকারী শুধুমাত্র বার্ষিক ক্ষমতা লক্ষ্য থেকে একটি দরকারী উৎপাদন লাইন ডিজাইন করতে পারে না। বার্ষিক আউটপুট অনেক অপারেটিং অনুমানের একটি সারসংক্ষেপ। লেআউটের প্রয়োজন অনুমানগুলি নিজেই।
| প্রকল্প ইনপুট | কেন এটি লাইন পরিবর্তন করে |
|---|---|
| মডিউল অঙ্কন এবং উপকরণের তালিকা | সেল প্রস্তুতি, স্ট্রিং প্যাটার্ন, স্ট্যাক নির্মাণ, সরঞ্জাম কাজের পরিসীমা, ফ্রেমিং এবং জংশন-বক্স প্রক্রিয়া নির্ধারণ করে |
| প্রতি শিফটে প্রয়োজনীয় আউটপুট | ব্যবসায়িক লক্ষ্যকে স্টেশন চক্র, ব্যাচ পরিমাণ, সমান্তরাল সরঞ্জাম, শ্রম এবং বাফার প্রয়োজনীয়তায় রূপান্তর করে |
| পণ্য মিশ্রণ এবং পরিবর্তনের ফ্রিকোয়েন্সি | টুলিং, রেসিপি, উপাদান মঞ্চায়ন, পরিষ্কার, প্যারামিটার নিয়ন্ত্রণ এবং সময়সূচীকে প্রভাবিত করে |
| গুণমান এবং সার্টিফিকেশন পরিকল্পনা | পরিদর্শন অবস্থান, পরীক্ষার সরঞ্জাম, নমুনা, গ্রহণযোগ্যতা যুক্তি, পুনরায় কাজের রুট এবং রেকর্ড সংরক্ষণ সংজ্ঞায়িত করে |
| ট্রেসেবিলিটি প্রয়োজনীয়তা | বারকোড পয়েন্ট, ডেটা ইন্টারফেস, ইমেজ স্টোরেজ, লেবেল প্রিন্টিং এবং ফ্যাক্টরি-সিস্টেম ইন্টিগ্রেশন নির্ধারণ করে |
| বিল্ডিং এবং ইউটিলিটি তথ্য | সরঞ্জাম স্থাপন, আইল প্রস্থ, উপাদান অ্যাক্সেস, বৈদ্যুতিক লোড, সংকুচিত বায়ু, বায়ুচলাচল এবং রক্ষণাবেক্ষণ স্থান নির্ধারণ করে |
| শ্রম এবং রক্ষণাবেক্ষণ মডেল | ম্যানুয়াল কাজ, সহায়তা স্টেশন, রোবোটিক্স, খুচরা যন্ত্রাংশ এবং প্রযুক্তিগত সহায়তার মধ্যে সীমানা পরিবর্তন করে |
| সম্প্রসারণ কৌশল | স্থান, ইউটিলিটি, কনভেয়র, পরীক্ষার ক্ষমতা এবং সমান্তরাল স্টেশন কোথায় সংরক্ষিত হবে তা নির্ধারণ করে |
এই ইনপুটগুলি একটি সাধারণ লেআউট ভুলও প্রতিরোধ করে: প্রথমে একটি পরিষ্কার লাইন আঁকা এবং তারপর পণ্য ও উপাদান প্রবাহকে সেটির সাথে মানানসই করতে বাধ্য করা। ভালো ক্রম হল পণ্য সংজ্ঞা, প্রক্রিয়া প্রবাহ, গুণগত গেট, সাইকেল মডেল, সরঞ্জাম কনফিগারেশন এবং অবশেষে বিস্তারিত ফ্লোর প্ল্যান।
সূত্র এবং সম্পর্কিত পড়া
সোলার ফটোভোল্টাইক ম্যানুফ্যাকচারিং বেসিকস — ইউ.এস. ডিপার্টমেন্ট অফ এনার্জি
Ooitech সম্পূর্ণ স্বয়ংক্রিয় সোলার প্যানেল উৎপাদন লাইন সরঞ্জাম
সোলার প্যানেল তৈরি করতে কী কী মেশিন ব্যবহার করা হয়? — Ooitech
আপনার যে মডিউলটি প্রকাশ করতে হবে তা থেকে পিছনের দিকে ডিজাইন করুন
প্রকল্পটি যখন তিনটি আউটপুট সংজ্ঞায়িত করে তখন উৎপাদন লাইন নির্দিষ্ট করা সহজ হয়: একটি সঠিক সার্কিট, একটি টেকসই ল্যামিনেট এবং একটি সমাপ্ত মডিউল যা পরীক্ষা এবং ট্রেসেবিলিটি রেকর্ড দ্বারা সমর্থিত। তারপর মেশিন নির্বাচন প্রক্রিয়াটি অনুসরণ করে, এটির বিকল্প না হয়ে।
Ooitech বিশ্বব্যাপী গ্রাহকদের জন্য সোলার প্যানেল উৎপাদন সিস্টেম কনফিগার এবং সরবরাহ করতে পারে, অপারেটর-সহায়তা কারখানা থেকে উচ্চ-অটোমেশন লাইন পর্যন্ত, সরঞ্জাম নির্বাচন, কারখানা লেআউট, ইনস্টলেশন, কমিশনিং, প্রশিক্ষণ এবং বিক্রয়োত্তর সহায়তা সহ যা উদ্দিষ্ট মডিউল এবং উৎপাদন পরিকল্পনার সাথে মিলে যায়।