দ্রুত উত্তর: সোলার প্যানেল উৎপাদন সরঞ্জাম মূল প্রক্রিয়া স্টেশনগুলিতে বিভক্ত — স্ট্রিংিং, লেআপ, বাসিং, ল্যামিনেশন, ফ্রেমিং, জাংশন বক্স এবং টেস্টিং — এবং সহায়ক প্ল্যান্ট যেমন বাতাস, চিলড ওয়াটার, হ্যান্ডলিং ও ইন্সপেকশন। যে স্টেশনগুলি পণ্যের গুণমান নির্ধারণ করে সেগুলি আগে কিনুন, ক্রেট আসার আগেই ইউটিলিটিগুলি শেষ করুন, এবং ভলিউম বাড়ার সাথে সাথে হ্যান্ডলিং ও প্যাকিং ধাপে ধাপে যোগ করুন।
সোলার প্যানেল উৎপাদন সরঞ্জাম: প্রথমে কী কিনবেন
অধিকাংশ প্রথমবার ক্রেতা ধরে নেন কঠিন অংশটি হলো মেশিন বাছাই। আরও কঠিন অংশটি হলো পরিধি নির্ধারণ: কোন স্টেশনগুলি আপনাকে প্রথম দিন থেকেই রাখতে হবে, ভলিউম বাড়ার সাথে কী যোগ করা যাবে, এবং কিছু চালু করার আগেই ভবনে কী কী থাকতে হবে।
মূল প্রক্রিয়া স্টেশন বনাম সহায়ক প্ল্যান্ট সরঞ্জাম
দুটোই প্রয়োজন, কিন্তু ক্রয় হিসেবে এদের আচরণ আলাদা। মূল প্রক্রিয়া স্টেশনগুলি পণ্যের সংস্পর্শে আসে এবং তার গুণমান নির্ধারণ করে — স্ট্রিংিং, লেআপ, বাসিং, ল্যামিনেশন, ফ্রেমিং, জাংশন বক্স, এবং যে বৈদ্যুতিক ও EL পরীক্ষা ঠিক করে একটি মডিউল পাঠানো হবে কি না। সহায়ক প্ল্যান্ট সেই স্টেশনগুলি চালু রাখে: সংকুচিত বাতাস, চিলড ওয়াটার, বিদ্যুৎ বিতরণ, এক্সহস্ট, হ্যান্ডলিং, স্টোরেজ ও রুম কন্ডিশনিং। এই পার্থক্য না করে সোলার প্যানেল উৎপাদন সরঞ্জাম কেনার ফলেই প্রকল্পে একটি ল্যামিনেটর পৌঁছে যায় কিন্তু তা প্লাগ করার জায়গা থাকে না।
| বিভাগ | সাধারণ উদাহরণ | কখন কিনবেন |
|---|
| মূল প্রক্রিয়া | স্ট্রিংিং, লেআপ, ল্যামিনেটর, ফ্রেমিং, জাংশন বক্স, EL ও IV টেস্ট | প্রথমে — ইল্ড ও গুণমান নির্ধারণ করে |
| ইউটিলিটি প্ল্যান্ট | কম্প্রেসর ও ড্রায়ার, চিলার, এক্সহস্ট, বিতরণ | প্রথমে — ইনস্টলেশনের আগে |
| হ্যান্ডলিং | ইন্টার-স্টেশন ট্রান্সফার, বাফার, স্বয়ংক্রিয় লোডিং | পরে — শ্রমের খরচ, ইল্ড নয় |
| প্যাকিং | সর্টিং, প্যাক বিল্ডিং, প্যালেটাইজিং | পরে — অর্ডারের সাথে স্কেল করে |
| অতিরিক্ত ইন্সপেকশন | স্ট্রিং EL, হাইপট, সেফটি বেঞ্চ | বেশিরভাগ প্রথমে; কিছু পরে হতে পারে |
সারণির পেছনের নিয়ম: মেঝেতে বা বৈদ্যুতিক কক্ষে লুকানো যেকোনো কিছু প্রথম মেশিন আসার আগেই সিদ্ধান্ত নিতে হবে, কারণ সিভিল ও ইউটিলিটি কাজ পরে সংযোজন করা যে সরঞ্জামের জন্য তা করার চেয়ে বেশি খরচসাপেক্ষ।
লাইন ক্ষতি না করে পরে কী কেনা যায়
কোনো ক্রয় স্থগিত করা নিরাপদ যখন তার অনুপস্থিতিতে ইল্ডের বদলে শ্রমের খরচ হয়। স্টেশনের মধ্যে ম্যানুয়াল ট্রান্সফার, ম্যানুয়াল প্যাকিং, অতিরিক্ত বাফার ক্ষমতা এবং দ্বিতীয় ইন্সপেকশন বেঞ্চ সবই সেই শ্রেণিতে পড়ে: এগুলি প্ল্যান্ট ধীর করে ও কর্মীসংখ্যা বাড়ায়, কিন্তু সুপরিচালিত আধা-স্বয়ংক্রিয় লাইন তবুও বিক্রয়যোগ্য মডিউল উৎপাদন করে। যা স্থগিত করা যায় না তা হলো পণ্য যার মধ্য দিয়ে যায় — ল্যামিনেশন, স্ট্রিংিং, এবং যে পরীক্ষাগুলি ত্রুটিপূর্ণ মডিউল বের হওয়ার আগেই ধরে ফেলে।
দুটি শর্ত পরে কেনাকাটা সস্তা করে: লেআউটে সংযোগ বিন্দু এঁকে দিয়ে জায়গা সংরক্ষিত থাকতে হবে, এবং নিয়ন্ত্রণ ব্যবস্থাকে নতুন ইউনিট গ্রহণ করতে হবে পুনর্লিখন ছাড়াই। একটি টার্নকি সরবরাহকারীর উচিত দেখানো পরবর্তী ধাপ কোথায় যুক্ত হয়; যদি উত্তর হয় নতুন ড্রয়িং, তবে ধাপে ধাপে পরিকল্পনাটি কাল্পনিক।
সীমিত বাজেটে ক্রয় ধাপে ধাপে করা
যখন বাজেট সম্পূর্ণ পরিধি কভার না করে, তখন পণ্য যে ক্রমে তৈরি হয় সেই ক্রমে খরচ করুন এবং যে ধাপগুলিতে ত্রুটি স্থায়ী হয়ে যায় সেগুলি সুরক্ষিত রাখুন: স্ট্রিংিং ও ল্যামিনেশন। আগের ধাপ ধীর করা যায়, পরের ধাপ কিছু সময় ম্যানুয়াল রাখা যায়। ইন্সপেকশন ব্যতিক্রম — EL ও IV পরীক্ষা বাদ দিলে লাইন কী করছে তা দেখার ক্ষমতা হারাবেন।
- পরিবহনের আগে প্রক্রিয়া কিনুন, এবং প্যাকেজিংয়ের আগে পরিবহন।
- স্টেশনগুলির মধ্যে ইন্টারফেসের জন্য একজন সরবরাহকারীকে দায়বদ্ধ রাখুন, এমনকি কিছু ইউনিট অন্য জায়গা থেকে এলেও।
- ড্রয়িং, ইউটিলিটি সূচি ও ম্যানুয়াল অনুগ্রহ নয়, সরবরাহযোগ্য বস্তু হিসেবে দাবি করুন।
- প্রথম দিন থেকেই বৈদ্যুতিক বোর্ড ও এয়ার রিসিভারে অতিরিক্ত ক্ষমতা রাখুন।
একক টার্নকি অংশীদারের সাথে ধাপে ধাপে কাজ আরও ভালো হয়: দ্বিতীয় ধাপ প্রথম ধাপের ডকুমেন্টেশন উত্তরাধিকারসূত্রে পায়, এবং কার ইন্টারফেস ব্যর্থ হলো তা নিয়ে কেউ তর্ক করে না।
মেশিন আসার আগে অবকাঠামোগত পূর্বশর্ত
সোলার প্যানেল উৎপাদন সরঞ্জাম কেনার সময় প্রাক-ইনস্টলেশন চেকলিস্ট是最 গুরুত্বপূর্ণ নথি, কারণ এটিই একমাত্র নথি যা বলে মেশিন যখন তৈরি হচ্ছে তখনই কী শেষ করতে হবে: বিদ্যুৎ বিতরণ ও আর্থিং, ড্রায়ার ও রিসিভারসহ সংকুচিত বাতাস, চিলড ওয়াটার, মেঝের লোড, ল্যামিনেটর ও ফ্রেমিং স্টেশনের জন্য ছাদের উচ্চতা, নিষ্কাশন, এবং ল্যামিনেশন ও আঠা কিউরিংয়ের জন্য কন্ডিশনিং।
এতে অগ্ল্যামারাস বিষয়গুলিও থাকা উচিত: সবচেয়ে বড় ক্রেটের জন্য যথেষ্ট চওড়া পথ, নির্দিষ্ট অবস্থায় এনক্যাপসুল্যান্ট ও রিবনের স্টোরেজ, এবং বাতিল মডিউল রাখার জায়গা যা উৎপাদন পথ নয়। ইউটিলিটি প্রয়োজনীয়তা মেশিনের, ঠিকাদারের অভ্যাসের নয় — তাপমাত্রা ও প্রবাহ লিখিতভাবে নিন, নইলে চিলার সঠিক থাকবে আর লাইন তবুও গরম চলবে।
খুচরা যন্ত্রাংশ, টুলিং ও ভোগ্যপণ্য
সোলার প্যানেল উৎপাদন সরঞ্জাম ততটাই উপলব্ধ যতটা তার দুর্বলতম ক্ষয়প্রাপ্ত অংশ। প্রস্তাবিত খুচরা যন্ত্রাংশ অর্ডার পর্যায়ে সম্মত হওয়া উচিত এবং লাইনের সাথে পাঠানো উচিত: হিটারের জন্য হিটার ও সিল, -এ।সেন্সর ও বেল্ট ট্রান্সফারের জন্য, গ্রিপার হ্যান্ডলিংয়ের জন্য, সোল্ডারিং ভোগ্যপণ্য। জিজ্ঞাসা করুন কোনগুলি ভোগ্যপণ্য, কোনগুলি ক্ষয়প্রাপ্ত অংশ, এবং কোনগুলির লিড টাইম এত দীর্ঘ যে উৎপাদন বন্ধ হতে পারে।
একাধিক ফরম্যাট পরিকল্পনা করা মাত্রই টুলিং গুরুত্বপূর্ণ: চেঞ্জওভারের জন্য ফিক্সচার, টেমপ্লেট ও লিখিত পদ্ধতি প্রয়োজন, এবং সেই খরচ মূল কোটেশনে থাকা উচিত, পরে আকস্মিক অর্ডারে নয়। ভোগ্যপণ্যেরও একই শৃঙ্খলা প্রাপ্য — রিবন, ফ্লাক্স, এনক্যাপসুল্যান্ট ও বক্স আঠা সেই উপকরণ হওয়া উচিত যা দিয়ে মেশিনটি বৈধতা পেয়েছে, যাতে ত্রুটি কোনো সরবরাহকারীর নয়, একটি সেটিংয়ে চিহ্নিত হয়।
ফ্যাক্টরি অ্যাকসেপ্টেন্স ও সাইট অ্যাকসেপ্টেন্স টেস্টিং
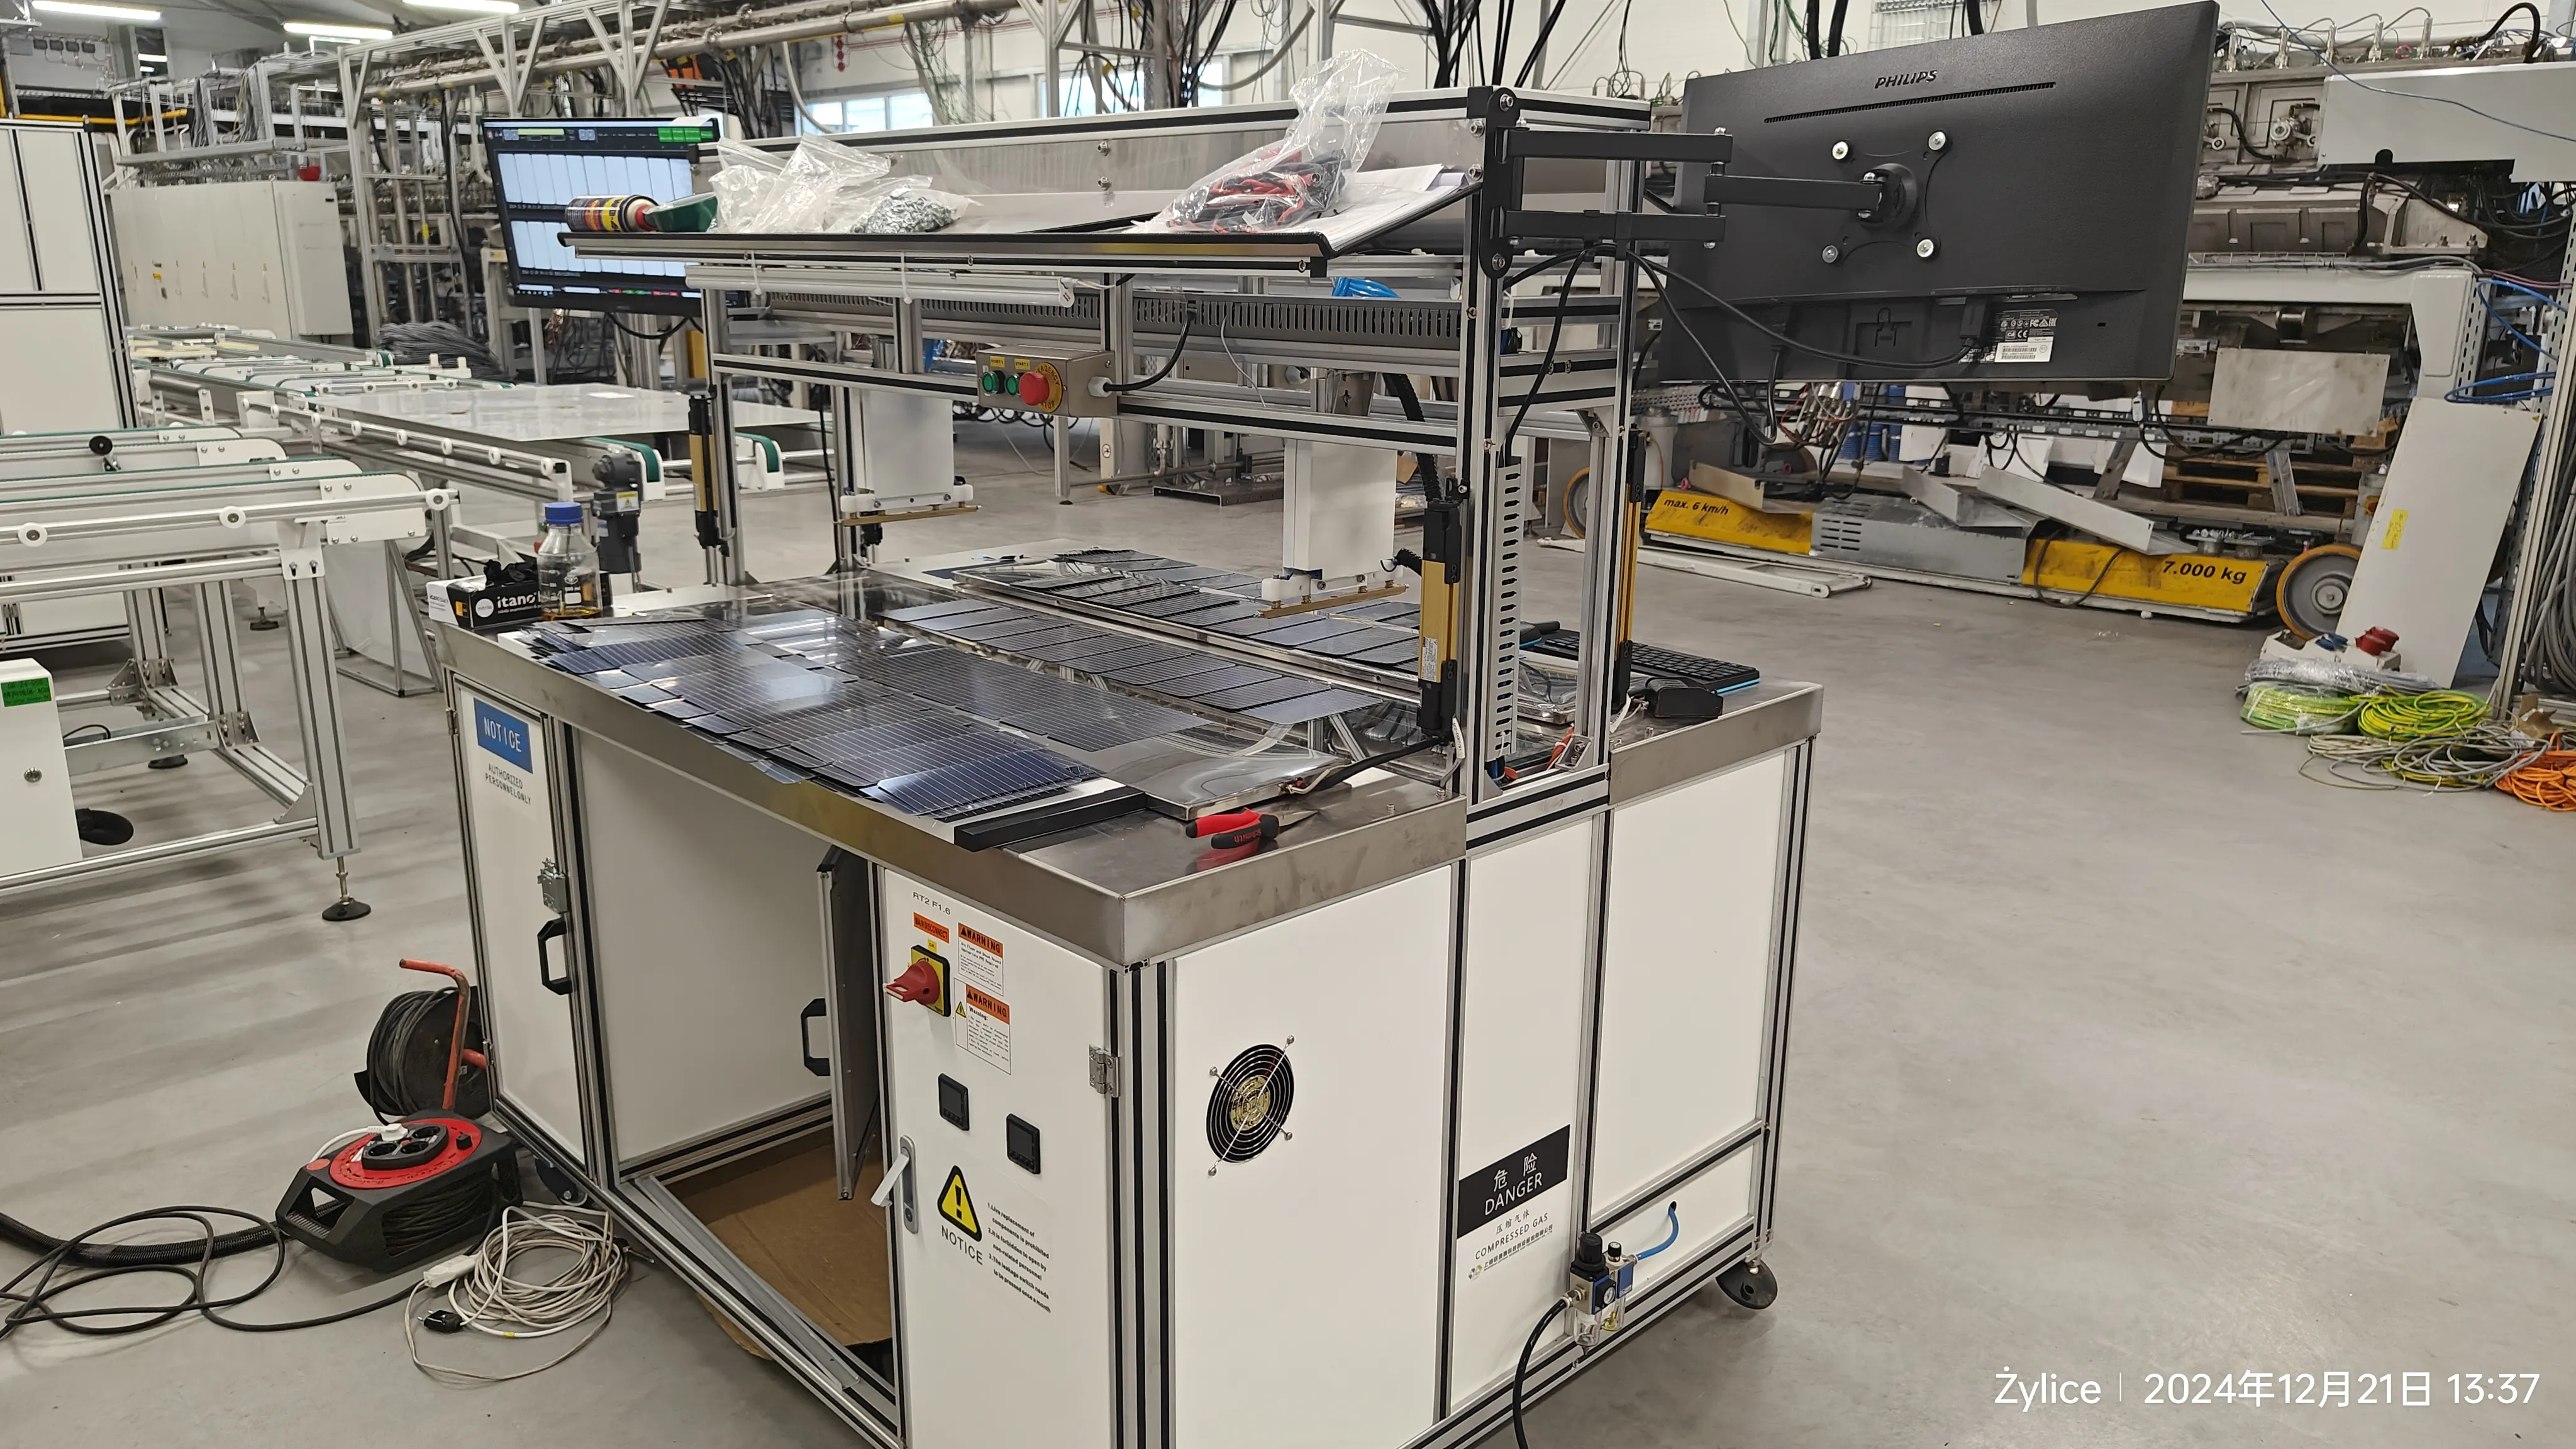
ফ্যাক্টরি অ্যাকসেপ্টেন্স টেস্টিং হয় সরবরাহকারীর কারখানায়, আদর্শভাবে আপনার পণ্যের প্রতিনিধিত্বকারী উপকরণে। স্ট্রিংিংয়ের পর জয়েন্টের গুণমান, লেআপের পর অ্যালাইনমেন্ট, ল্যামিনেশনের পর EL চিত্র OEL-S2400 testerথেকে, রেফারেন্স মডিউলে IV পরিমাপের পুনরাবৃত্তিযোগ্যতা, হাইপট ও সেফটি পরীক্ষা, এবং উৎপাদনে যারা করবে তাদের দ্বারা সম্পাদিত চেঞ্জওভার প্রত্যক্ষ করুন। যে FAT শুধু ভালো মডিউল বেরিয়ে আসা দেখে তা খুব কম প্রমাণ করে।
সাইট অ্যাকসেপ্টেন্স টেস্টিং ইনস্টলেশনের পর গুরুত্বপূর্ণ পরীক্ষাগুলো পুনরায় করে, যখন মেশিনটি আপনার ইউটিলিটিতে চলে। এতে আপনার পরিচালনার শর্তে একটি রান, প্রশিক্ষণ নির্দিষ্ট কর্মীদের কাছে পৌঁছেছে তার নিশ্চিতকরণ, এবং ড্রয়িং, ম্যানুয়াল ও স্পেয়ার তালিকা হস্তান্তর অন্তর্ভুক্ত থাকা উচিত। উভয় প্রোটোকলেরই একটি লিখিত পাস মানদণ্ড এবং একটি স্বাক্ষর লাইন প্রয়োজন, কারণ "গৃহীত" একটি বাণিজ্যিক ঘটনা, কোনো অনুভূতি নয়।
একটি ভেন্ডর মূল্যায়ন চেকলিস্ট
- সার্ভিস রুট — কে উত্তর দেয়, কোন চ্যানেলে, এবং কর্মঘণ্টার বাইরে কী ঘটে।
- কমিশনিং — একজন নামধারী প্রকৌশলী, "আমাদের দল উপস্থিত থাকবে" নয়।
- প্রশিক্ষণ — অপারেটর ও রক্ষণাবেক্ষণ আলাদাভাবে, সাথে রেখে যাওয়া উপকরণ।
- ডকুমেন্টেশন — আপনার টেকনিশিয়ানরা যে ভাষায় পড়েন সেই ভাষায় ড্রয়িং ও ম্যানুয়াল।
- যে যন্ত্রাংশগুলো লাইন থামায় সেগুলোর স্পেয়ার-পার্ট লিড টাইম, এবং রেফারেন্স যা আপনি সত্যিই কল করতে পারেন।
- স্কোপের স্পষ্টতা — কী অন্তর্ভুক্ত এবং কী নয় তার বিভাগ-ভিত্তিক তালিকা।
দাম তুলনা করার আগে উত্তরগুলো স্কোর করুন। একই নামমাত্র স্কোপের দুটি কোটেশন খুব কমই একই স্কোপ হয়, এবং একটি কম সংখ্যা সাধারণত বোঝায় একটি ইন্টারফেস, একটি পরীক্ষা বা একটি ইউটিলিটি চুপচাপ আপনার চুক্তির দিকে সরে গেছে। একই যুক্তি যেকোনো সৎ আলোচনার পেছনে থাকে সরঞ্জামের দাম.
একটি কোটেশনে লাল পতাকা
- ইন্টারফেস, ইউটিলিটি সময়সূচি এবং অ্যাকসেপ্টেন্স মানদণ্ড ছাড়া তালিকাভুক্ত মেশিন।
- আপনার মডিউল ফরম্যাট ও সেল টাইপ না জিজ্ঞাসা করেই দাবিকৃত আউটপুট।
- কোনো প্রশিক্ষণ পরিকল্পনা নেই, বা স্কোপ ছাড়া "বিনামূল্যে" হিসেবে বর্ণিত প্রশিক্ষণ।
- কোন তৃতীয় পক্ষ থেকে গুরুত্বপূর্ণ উপাদান সংগ্রহ করা হয় তা বলতে অস্বীকৃতি।
- এমন লেআউট যা ভবন ভরায়, কোনো রক্ষণাবেক্ষণ অ্যাক্সেস এবং দ্বিতীয় পর্যায়ের জন্য জায়গা নেই।
- ফ্যাক্টরি পরিদর্শন বা রেফারেন্স কলের আগে স্বাক্ষর করতে চাপ।
এগুলোর কোনোটিই একা একা মারাত্মক নয়। একসাথে এগুলো এমন সরবরাহকারীকে বর্ণনা করে যে কার্যকর প্ল্যান্টের বদলে বাক্স বিক্রি করে — যা সেই ঝুঁকি যা টার্নকি প্রকল্প হিসেবে কেনা সোলার প্যানেল উৎপাদন সরঞ্জামের দূর করার কথা।
FAQ
ছোট পরিসরে শুরু করতে আমার কী সরঞ্জাম দরকার?
একটি কার্যকর সূচনা হলো পণ্য-নির্ধারক চেইন: স্ট্রিংিং, লেআপ, ল্যামিনেশন, ফ্রেমিং, জাংশন বক্স, এবং EL প্লাস IV টেস্টিং, স্টেশনগুলোর মধ্যে ম্যানুয়াল স্থানান্তরসহ। এই সেটটি বিক্রয়যোগ্য মডিউল উৎপাদন করে এবং পরে সম্প্রসারিত হয়। যা এটি এড়িয়ে যেতে পারে না তা হলো টেস্টিং।
সোলার প্যানেল উৎপাদন সরঞ্জাম কি একাধিক ভেন্ডরের কাছ থেকে আসতে পারে?
হ্যাঁ পারে, এবং অনেক প্ল্যান্ট মিশ্র। খরচ হলো ইন্টারফেস ঝুঁকি: যখন দুটি সরবরাহকারীর মেশিনের মধ্যে একটি মডিউল আটকে যায়, তখন তর্ক শুরু হয়। যদি আপনি মিশ্রণ করেন, হস্তান্তর পয়েন্টগুলোর জন্য একজন পক্ষকে দায়ী রাখুন, অথবা ইন্টারফেসগুলো নিজেই নির্দিষ্ট করুন এবং উভয় চুক্তিতে রাখুন।
একটি মডিউল প্ল্যান্টের কত মেঝে জায়গা দরকার?
জায়গা লেআউট দ্বারা নির্ধারিত হয়, একক কোনো সংখ্যা দ্বারা নয়: প্রক্রিয়া চেইনের দৈর্ঘ্য, ল্যামিনেটরের আগে বাফার, এর পরে কুলিং রুম, এবং আইল প্রস্থ যা আপনাকে মেশিন সার্ভিস ও সরানোর সুযোগ দেয়। লিজ স্বাক্ষর করার আগে রক্ষণাবেক্ষণ আইল চিহ্নিত একটি লেআউট চান।
মেশিনের বাইরে চুক্তিতে কী অন্তর্ভুক্ত থাকা উচিত?
লেআউট ড্রয়িং, একটি ইউটিলিটি সময়সূচি, সাইন-অফ লাইনসহ অ্যাকসেপ্টেন্স মানদণ্ড, একটি প্রশিক্ষণ পরিকল্পনা, লিড টাইমসহ একটি সুপারিশকৃত স্পেয়ার-পার্টস তালিকা, আপনার কার্যকরী ভাষায় ডকুমেন্টেশন, এবং একটি সার্ভিস প্রতিক্রিয়া রুট। এই বিষয়গুলোই সোলার প্যানেল উৎপাদন সরঞ্জামকে ধাতুর চালান থেকে আলাদা করে।
স্কোপ প্রথমে, ইউটিলিটি দ্বিতীয়, দাম তৃতীয় — এতে প্রকল্প নিয়ন্ত্রণযোগ্য থাকে। আপনার মডিউল ফরম্যাট, লক্ষ্য আউটপুট এবং সাইট ডেটা পাঠান কোটেশন অনুরোধ ফর্ম এর মাধ্যমে এবং এমন একটি স্কোপ চান যা মূল স্টেশনগুলোকে সহায়ক প্ল্যান্ট থেকে আলাদা করে; মেশিন ওভারভিউ এবং লাইন লেআউট গাইড হলো পরবর্তী পাঠ।