সোলার প্যানেল উৎপাদন প্রক্রিয়া: ১০টি ধাপ এবং মেশিন
সূচিপত্র
দ্রুত উত্তর: সোলার প্যানেল উৎপাদন দশটি স্বতন্ত্র মেশিন হিসেবে নয়, বরং ট্যাক্ট দ্বারা সময় নির্ধারিত একটি ধারাবাহিক প্রক্রিয়া হিসেবে চলে। গ্রেড করা সেলের একটি বক্স প্রবেশ করে, এবং সেল পরীক্ষা, কাটিং, স্ট্রিংিং, লেয়াপ, ল্যামিনেশন, ট্রিমিং, ফ্রেমিং, জাংশন-বক্স ফিটিং, কিউরিং এবং চূড়ান্ত IV পরীক্ষার মধ্য দিয়ে একটি প্যালেটাইজড, পরীক্ষিত মডিউল বেরিয়ে আসে। থ্রুপুট সবচেয়ে ধীর স্টেশন দ্বারা নির্ধারিত হয়, তাই একটি লাইন বার্ষিক ক্ষমতা দ্বারা নির্দিষ্ট করা হয় — একটি 120 MW লাইন এবং একটি 20 MW লাইন ভিন্ন স্টেশন সংখ্যা ও গতিতে একই ক্রম ব্যবহার করে। স্ট্রিংগারে রিবন স্থাপন ও সোল্ডারিং, এবং ল্যামিনেটরে ভ্যাকুয়াম ও তাপীয় প্রোফাইল — এখানেই বেশিরভাগ ত্রুটির উৎপত্তি; দুটি ইলেক্ট্রোলুমিনেসেন্স গেট মাইক্রো-ক্র্যাক ও ভয়েড গ্রাহকের কাছে পৌঁছানোর আগেই ধরে ফেলে। একই প্রক্রিয়া PERC, TOPCon এবং ব্যাক-কন্ট্যাক্ট সেলের জন্য প্রযোজ্য, যেখানে সেল ফরম্যাট এবং বাসবার সংখ্যা প্রধান চলক।
আগত সেলের বাক্স এবং প্যালেটাইজড মডিউলের মধ্যে আসলে কী ঘটে — প্রতিটি ধাপ তার মেশিন, চক্র সময়, বিদ্যুৎ খরচ, মেঝে স্থান এবং অপারেটর সংখ্যা সহ, এমন একটি সরবরাহকারীর কাছ থেকে যার লাইন প্রতিদিন এই প্রক্রিয়া চালায়।
পিভি মডিউল উৎপাদন · প্রক্রিয়া ও সরঞ্জাম গাইড · Jerry, Ooitech দ্বারা
একটি 120 MW স্বয়ংক্রিয় লাইন প্রায় প্রতি দুই মিনিটে একটি মডিউল সম্পন্ন করে। আগত সেলের বাক্স এবং সেই প্যালেটাইজড মডিউলের মধ্যে দশটি ধাপ রয়েছে, এবং প্রতিটি ধাপে একটি মেশিন, একটি চক্র সময়, একটি মূল্য এবং একটি ব্যর্থতার ধরন রয়েছে। সৌর প্যানেল উৎপাদন প্রক্রিয়া এর বেশিরভাগ বর্ণনা বিজ্ঞানে থেমে যায়। এই পৃষ্ঠাটি এটি সেভাবেই উপস্থাপন করে যেভাবে আপনি একটি কারখানার মেঝেতে এটি নিরীক্ষা করবেন — কারণ সরঞ্জাম চুক্তি স্বাক্ষরের আগে আপনার ঠিক সেই সংস্করণটিই প্রয়োজন।
১. প্রক্রিয়াটি আসলে কীভাবে চলে: ট্যাক্ট, দশটি আলাদা মেশিন নয়
সবকিছু নিয়ন্ত্রণ করে যে শব্দটি তা হল ট্যাক্ট — যে ছন্দে সম্পূর্ণ মডিউলগুলি লাইন ছেড়ে যায়। আমাদের 20 MW আধা-স্বয়ংক্রিয় কনফিগারেশনে লাইনটি প্রতি ঘণ্টায় 16টি প্যানেল সম্পন্ন করে; 120 MW স্বয়ংক্রিয় লাইনে, দিনে 24 ঘণ্টা চালিয়ে প্রতি ঘণ্টায় 32টি প্যানেল। উপরের প্রতিটি স্টেশনকে সেই ছন্দের সাথে তাল মিলিয়ে চলতে হবে নয়তো বাধা হয়ে দাঁড়াবে, এবং দুটি সবচেয়ে ধীর কাজ — সোল্ডারিং এবং ল্যামিনেশন — বাকি সবকিছুর গতি নির্ধারণ করে।
এজন্যই নিচের প্রক্রিয়া তালিকাটি একটি কোটেশন শিটের মতো পড়া যায়। দশটি ধাপের প্রতিটি একটি মেশিন গ্রুপের সাথে মিলে যায় যার একটি মোটামুটি স্থিতিশীল বাজার মূল্য ব্যান্ড রয়েছে, FOB চায়না: এন্ট্রি-ক্লাস স্ট্রিংগারগুলি $60k–70k রেঞ্জে, ওয়ার্কহর্স 2,400-সেল ক্লাস $99,000–120,000 এবং $140,000–150,000 এর মধ্যে, একটি লেজার স্ক্রাইবিং মেশিন প্রায় $20k–25k, একটি টার্নিং ইউনিট কয়েক হাজার ডলার — এমন ব্যান্ড যা কয়েক বছর ধরে কোটিংয়ের পরেও আশ্চর্যজনকভাবে সামান্য পরিবর্তিত হয়েছে। এই পৃষ্ঠাটি শেষ করলে আপনি যেকোনো সরবরাহকারীর প্রক্রিয়া ডায়াগ্রাম দেখে তার প্রতিটি বক্সে একটি মূল্য ব্যান্ড এবং একটি শ্রম সংখ্যা নির্ধারণ করতে সক্ষম হবেন।
২. দশটি ধাপ, সেল পরীক্ষা থেকে প্যালেট পর্যন্ত
| ধাপ | কী ঘটে | মেশিন (সাধারণ FOB চায়না ব্যান্ড) | মূল সংখ্যা |
|---|---|---|---|
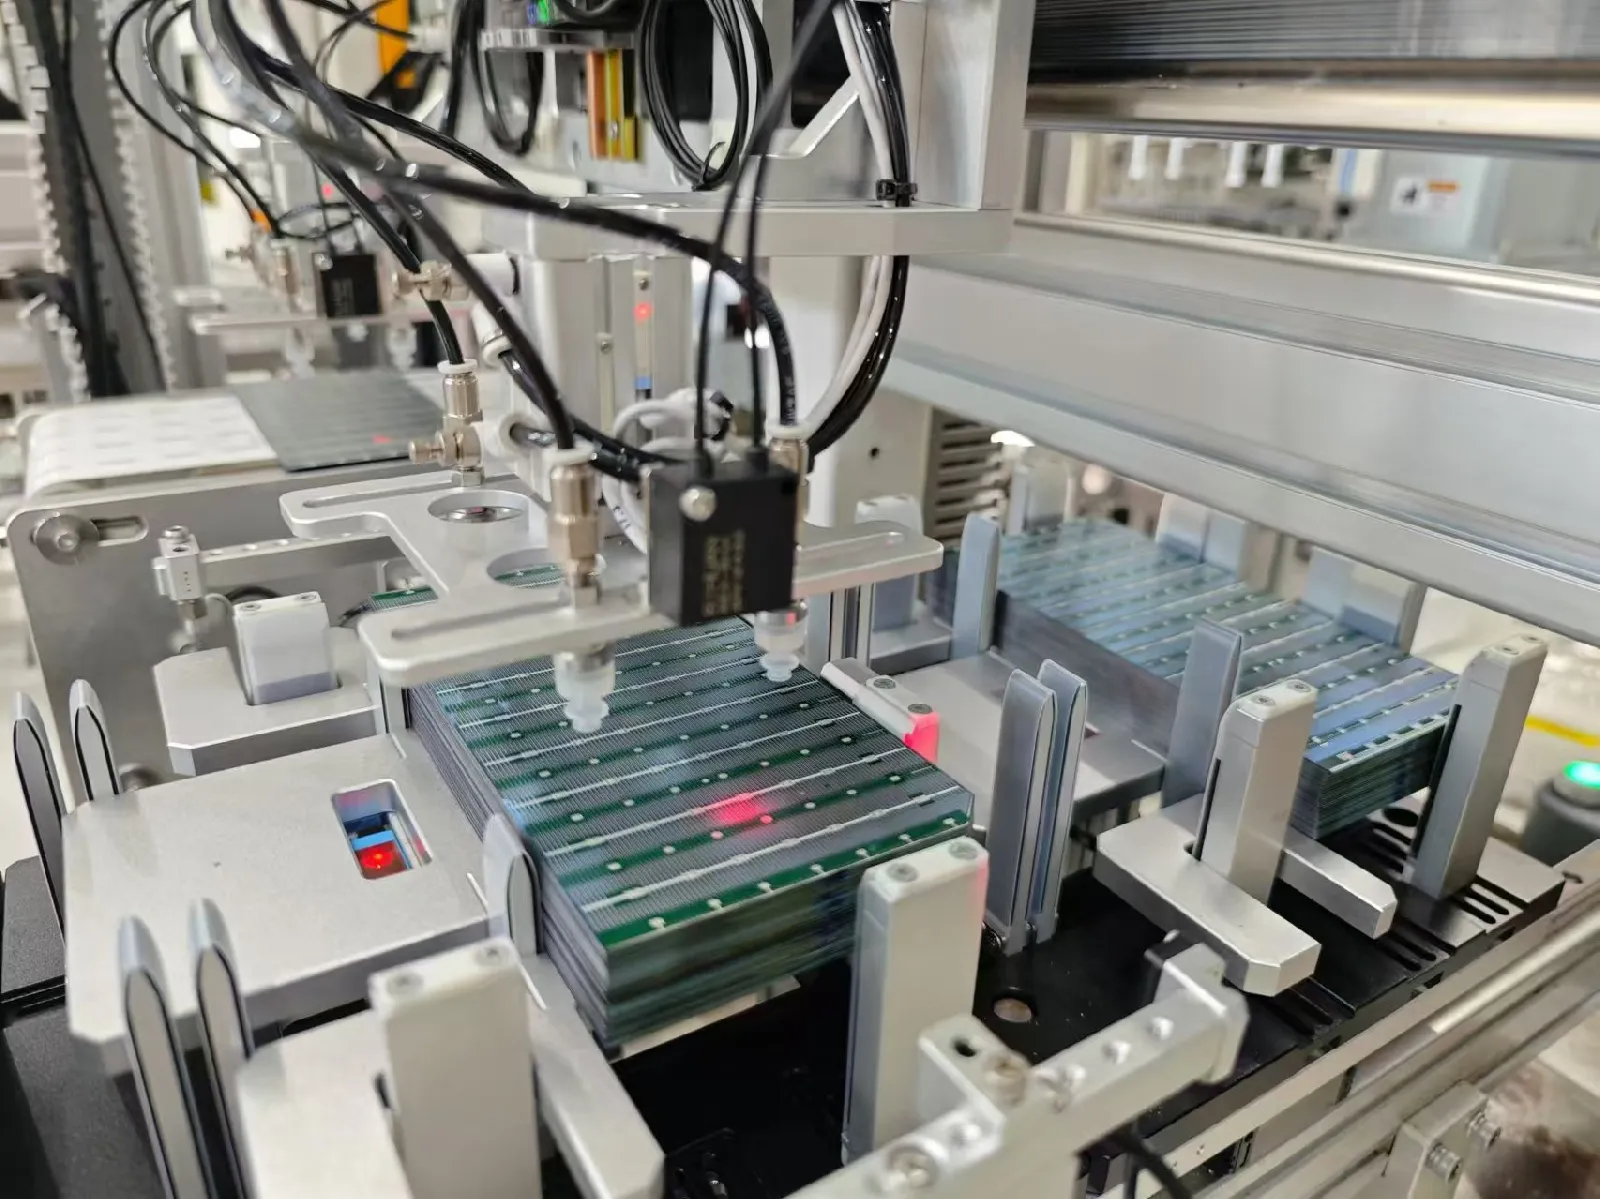
| ১. সেল পরীক্ষা | আগত সেলগুলো ফ্ল্যাশ-পরীক্ষা করা হয় এবং Isc, Voc, Pmax, FF, Rs, Rsh অনুযায়ী বিন করা হয় | সেল টেস্টার, OTCT-A ক্লাস ($15k–18k) | ১০ ms ফ্ল্যাশ · সেল ২১০×২১০ mm পর্যন্ত |
| ২. লেজার স্ক্রাইবিং ও স্প্লিটিং | সম্পূর্ণ সেল স্ক্রাইব করে অর্ধ বা চতুর্থাংশ সেলে স্প্লিট করা হয় | লেজার স্ক্রাইবিং, OLS-20A ক্লাস ($20k–25k) | ১,৫০০ সম্পূর্ণ সেল/ঘণ্টা · ৪০ μm স্ক্রাইব · A-গ্রেডে ভাঙন ≤০.৩% |
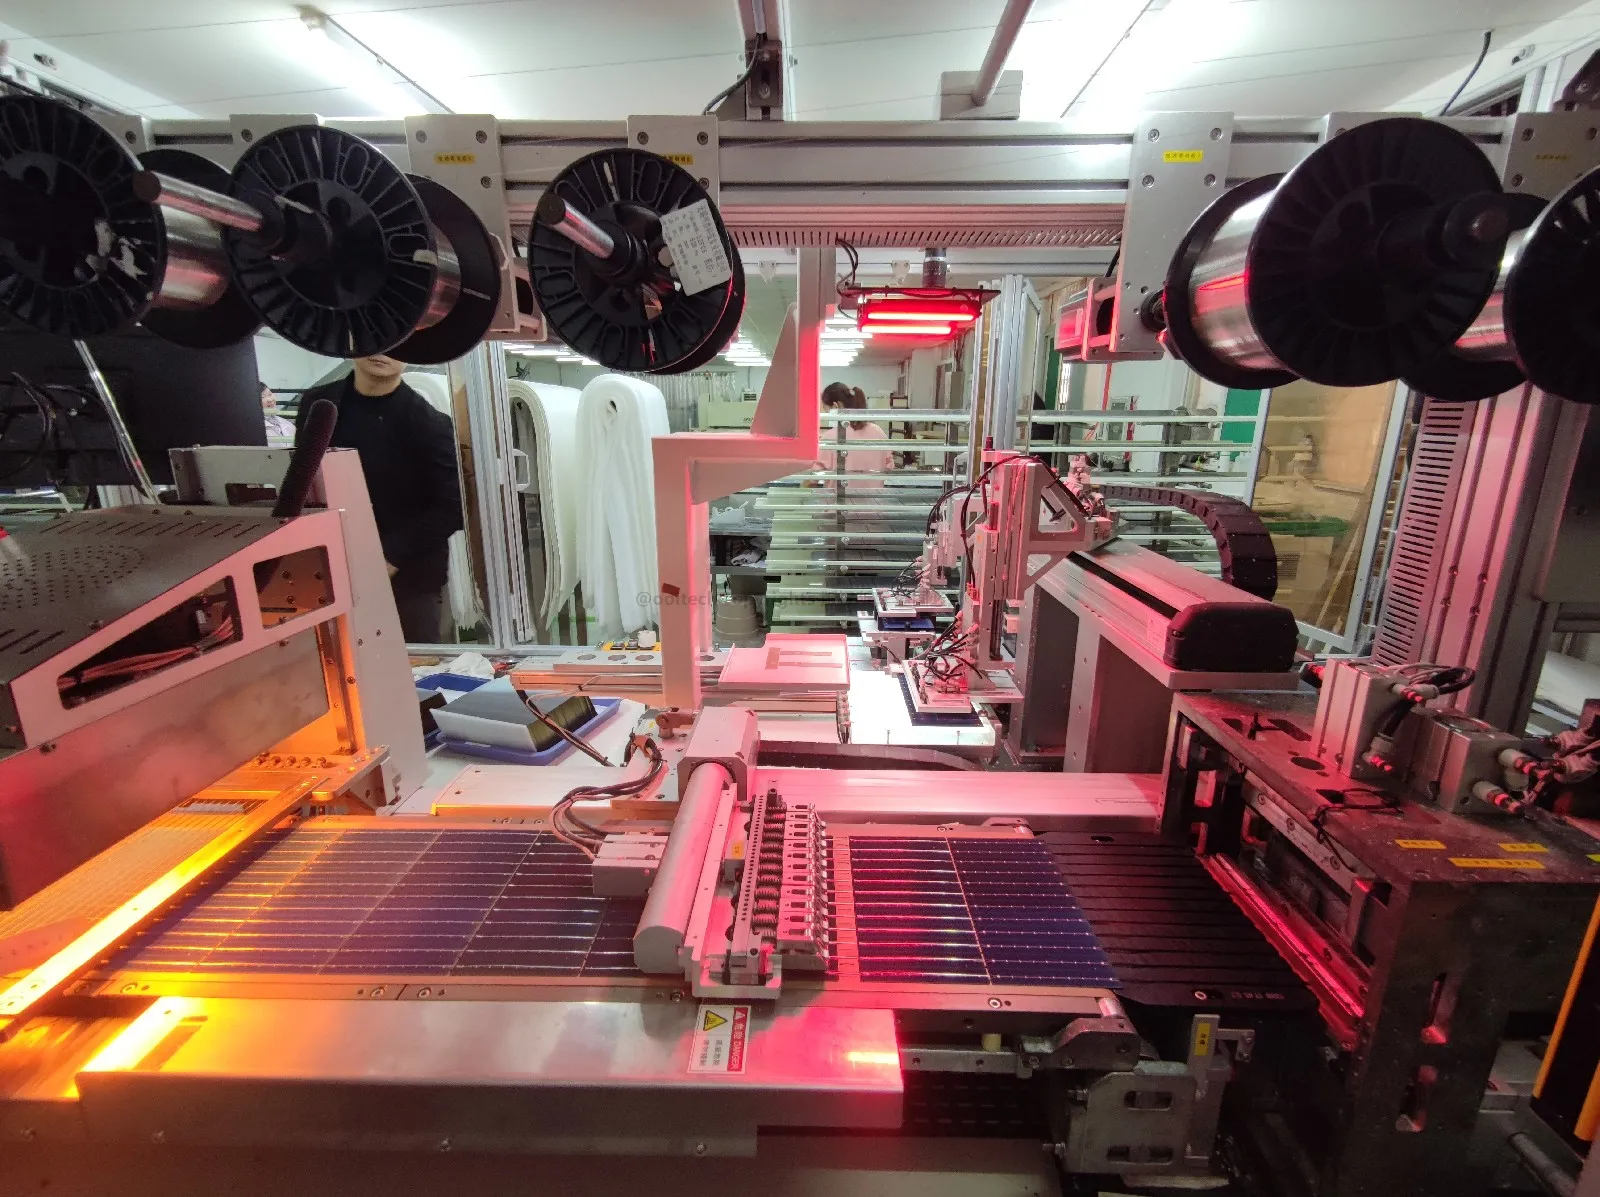
| ৩. ট্যাবিং ও স্ট্রিংিং | রিবন সামনে-থেকে-পিছনে, সেল থেকে সেলে সোল্ডার করে স্ট্রিং তৈরি | SS-1500 ক্লাস ($60k–70k) / SS-2500 ক্লাস ($120k–140k); ATW ক্লাস ($380k–430k) | ২,৪০০ সেল/ঘণ্টা (SS-2500) · IR সোল্ডারিং · ভাঙন ≤০.২% |
| ৪. লেয়াপ | গ্লাস, EVA, স্ট্রিং, দ্বিতীয় EVA স্তর এবং ব্যাকশিট ক্রমানুসারে স্তূপিত | গ্লাস লোডার $25k–30k · অটো লেয়াপ $50k–60k · EVA/TPT কাটার $8k–35k · ম্যানুয়াল লেয়াপ স্টেশন ~$1,400–1,700 থেকে | সেমি-অটো: ১৬ প্যানেল/ঘণ্টার জন্য ৪টি স্টেশন |
| ৫. বাসিং | স্ট্রিংগুলো সম্পূর্ণ সার্কিটে আন্তঃসংযুক্ত; j-box রিবন বিছানো | ম্যানুয়াল বাসিং টেবিল ($4k–5k) বা অটোমেটিক বাসিং ($130k–260k) | কোটের মধ্যে সবচেয়ে বড় একক স্কোপ পার্থক্য |
| ৬. প্রি-ল্যামিনেশন EL | ইলেকট্রোলুমিনেসেন্স ইমেজিং মাইক্রোক্র্যাক এবং ভুলভাবে সারিবদ্ধ রিবন ধরে ফেলে | EL টেস্টার, ৮-ক্যামেরা ক্লাস ($25k–32k) | অপরিবর্তনীয় ধাপের আগে শেষ সুযোগ |
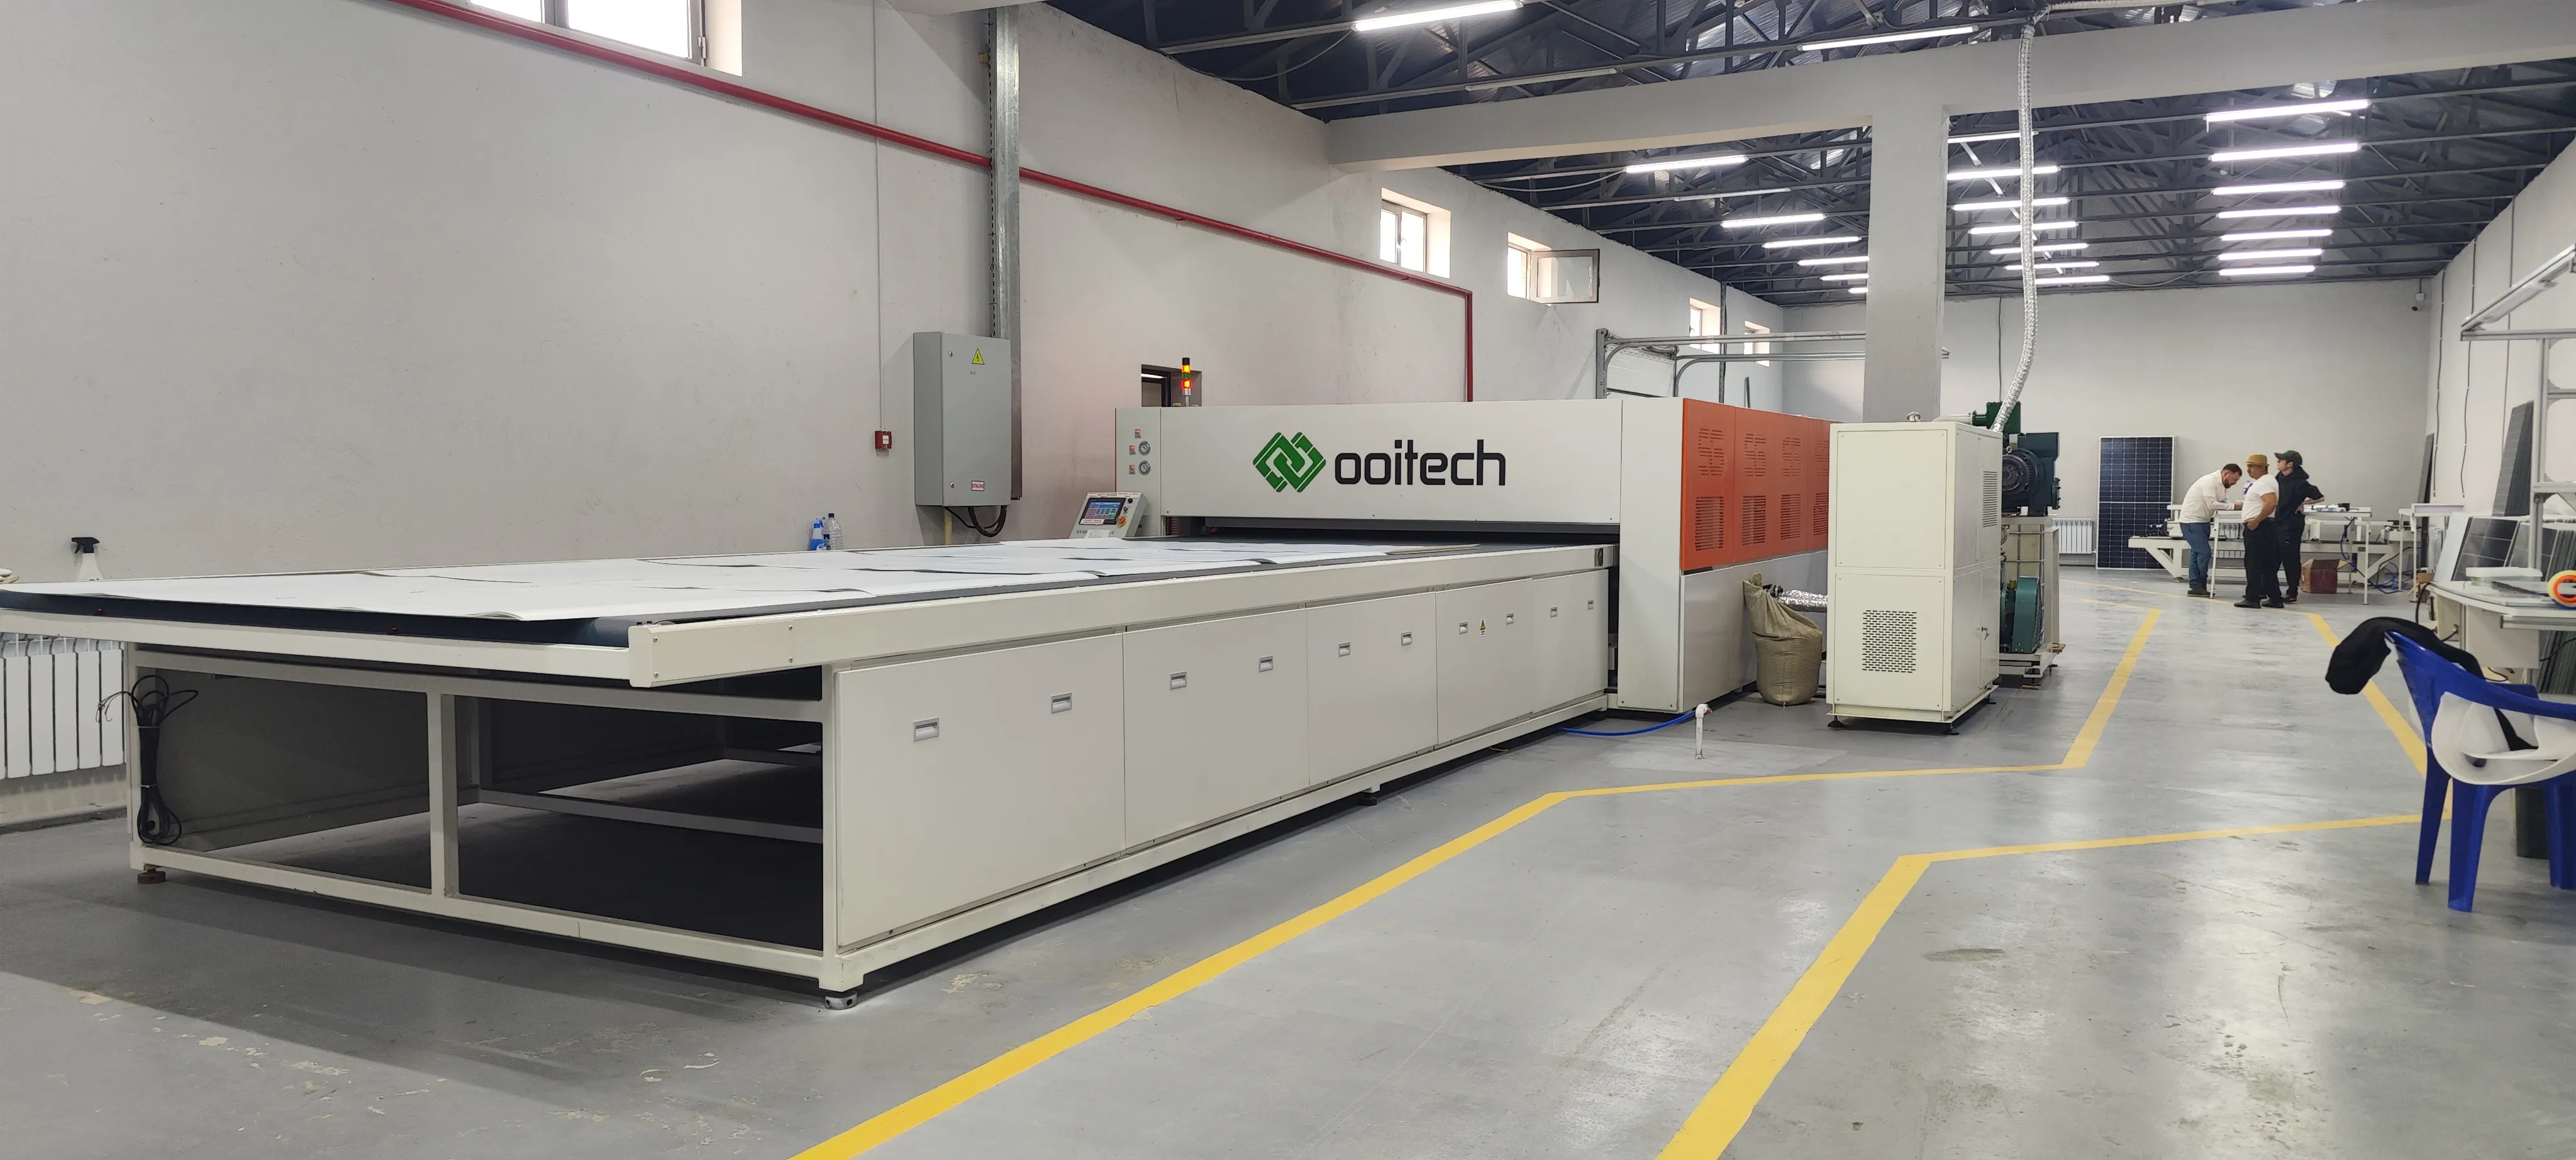
| ৭. ল্যামিনেশন | ভ্যাকুয়াম ও তাপের অধীনে স্তূপ গলে একটি বন্ধনযুক্ত ল্যামিনেটে পরিণত হয় | OCY-2666 ক্লাস ($90k–105k) একক-চেম্বার; ডাবল-চেম্বার $150k–200k | ৯৮ kW রেটেড · ৪০ Pa ভ্যাকুয়াম · ±১–২ °C অভিন্নতা |
| ৮. ট্রিমিং ও ফ্রেমিং | প্রান্তের ফ্ল্যাশ সরানো হয়, অ্যালুমিনিয়াম ফ্রেম আঠালো করে চাপ দেওয়া হয় | ম্যানুয়াল ট্রিম $4k–5k / অটো $30k–35k · ফ্রেমিং $6k–8k সেমি / $45k–52k অটো / $140k–185k অল-ইন-ওয়ান | অল-ইন-ওয়ান গ্লু-ফ্লো নিয়ন্ত্রণ যোগ করে |
| 9. জাংশন বক্স এবং কিউরিং | J-box আঠালো, তারযুক্ত, পটেড; আঠালো একটি কনভেয়ারে শুকায় | গ্লুয়িং $5k–6k · পটিং $12k–17k · অটো ওয়েল্ডিং $60k–70k · কিউরিং কনভেয়ার $30k–70k | আমাদের 150 MW স্টাফিং প্ল্যানে 2 জন অপারেটর |
| 10. IV ও চূড়ান্ত EL পরীক্ষা, প্যাকিং | সান-সিমুলেটর ফ্ল্যাশ পাওয়ার ক্লাস নির্ধারণ করে; চূড়ান্ত EL যাচাই করে কোনো নতুন ফাটল নেই; মডিউল প্যাক করা হয় | IV টেস্টার, OTMT-A ক্লাস ($20k–28k) বা Gsolar Class A ($60k–75k) · চূড়ান্ত EL 4-ক্যামেরা ($20k–23k) | 10 ms ফ্ল্যাশ · মডিউল 2500×1400 mm পর্যন্ত |
এর মধ্যে চারটি ধাপ আপনার বেশিরভাগ অর্থনীতি নির্ধারণ করে, তাই এগুলো আরও ঘনিষ্ঠভাবে দেখা দরকার।

ধাপ 3 — স্ট্রিংিং, অপরিবর্তনীয় একটি ধাপ
একটি সেলের সামনের মুখে রিবন সোল্ডার করা এবং পরের সেলের পিছনে তা রাউট করা — এখানেই একটি মডিউলের বৈদ্যুতিক গুণমান নির্ধারিত হয়ে যায়। SS-2500 এটি করে ঘণ্টায় 2,400 সেল, CCD ক্যামেরা পজিশনিং এবং প্রতিটি সেল হ্যান্ডল করার জন্য একটি রোবট সহ, 156 থেকে 210 mm পর্যন্ত 3–20 বাসবার ফরম্যাটে A-গ্রেড সেলে ব্রেকেজ 0.2% বা তার নিচে রাখে। একবার একটি খারাপ সোল্ডার জয়েন্ট বা লুকানো মাইক্রোক্র্যাক এই স্টেশন পার হলে, পরের কোনো ধাপ তা মেরামত করতে পারে না — এজন্যই ধাপ 6 বিদ্যমান। যখন কিছু ড্রিফট করে, উপসর্গটি নির্দিষ্ট: তারগুলো তাদের সোল্ডার প্যাড থেকে সরে থাকে, স্ট্রিং প্রান্তে কালো বা ভেজা না হওয়া জয়েন্ট হিসেবে দৃশ্যমান। সমাধান প্রায় সবসময়ই রিবন ফিড অ্যালাইনমেন্ট বা সোল্ডারিং তাপমাত্রার রেসিপি, সেল নয়।
ধাপ 7 — ল্যামিনেশন, টেম্পো-সেটার
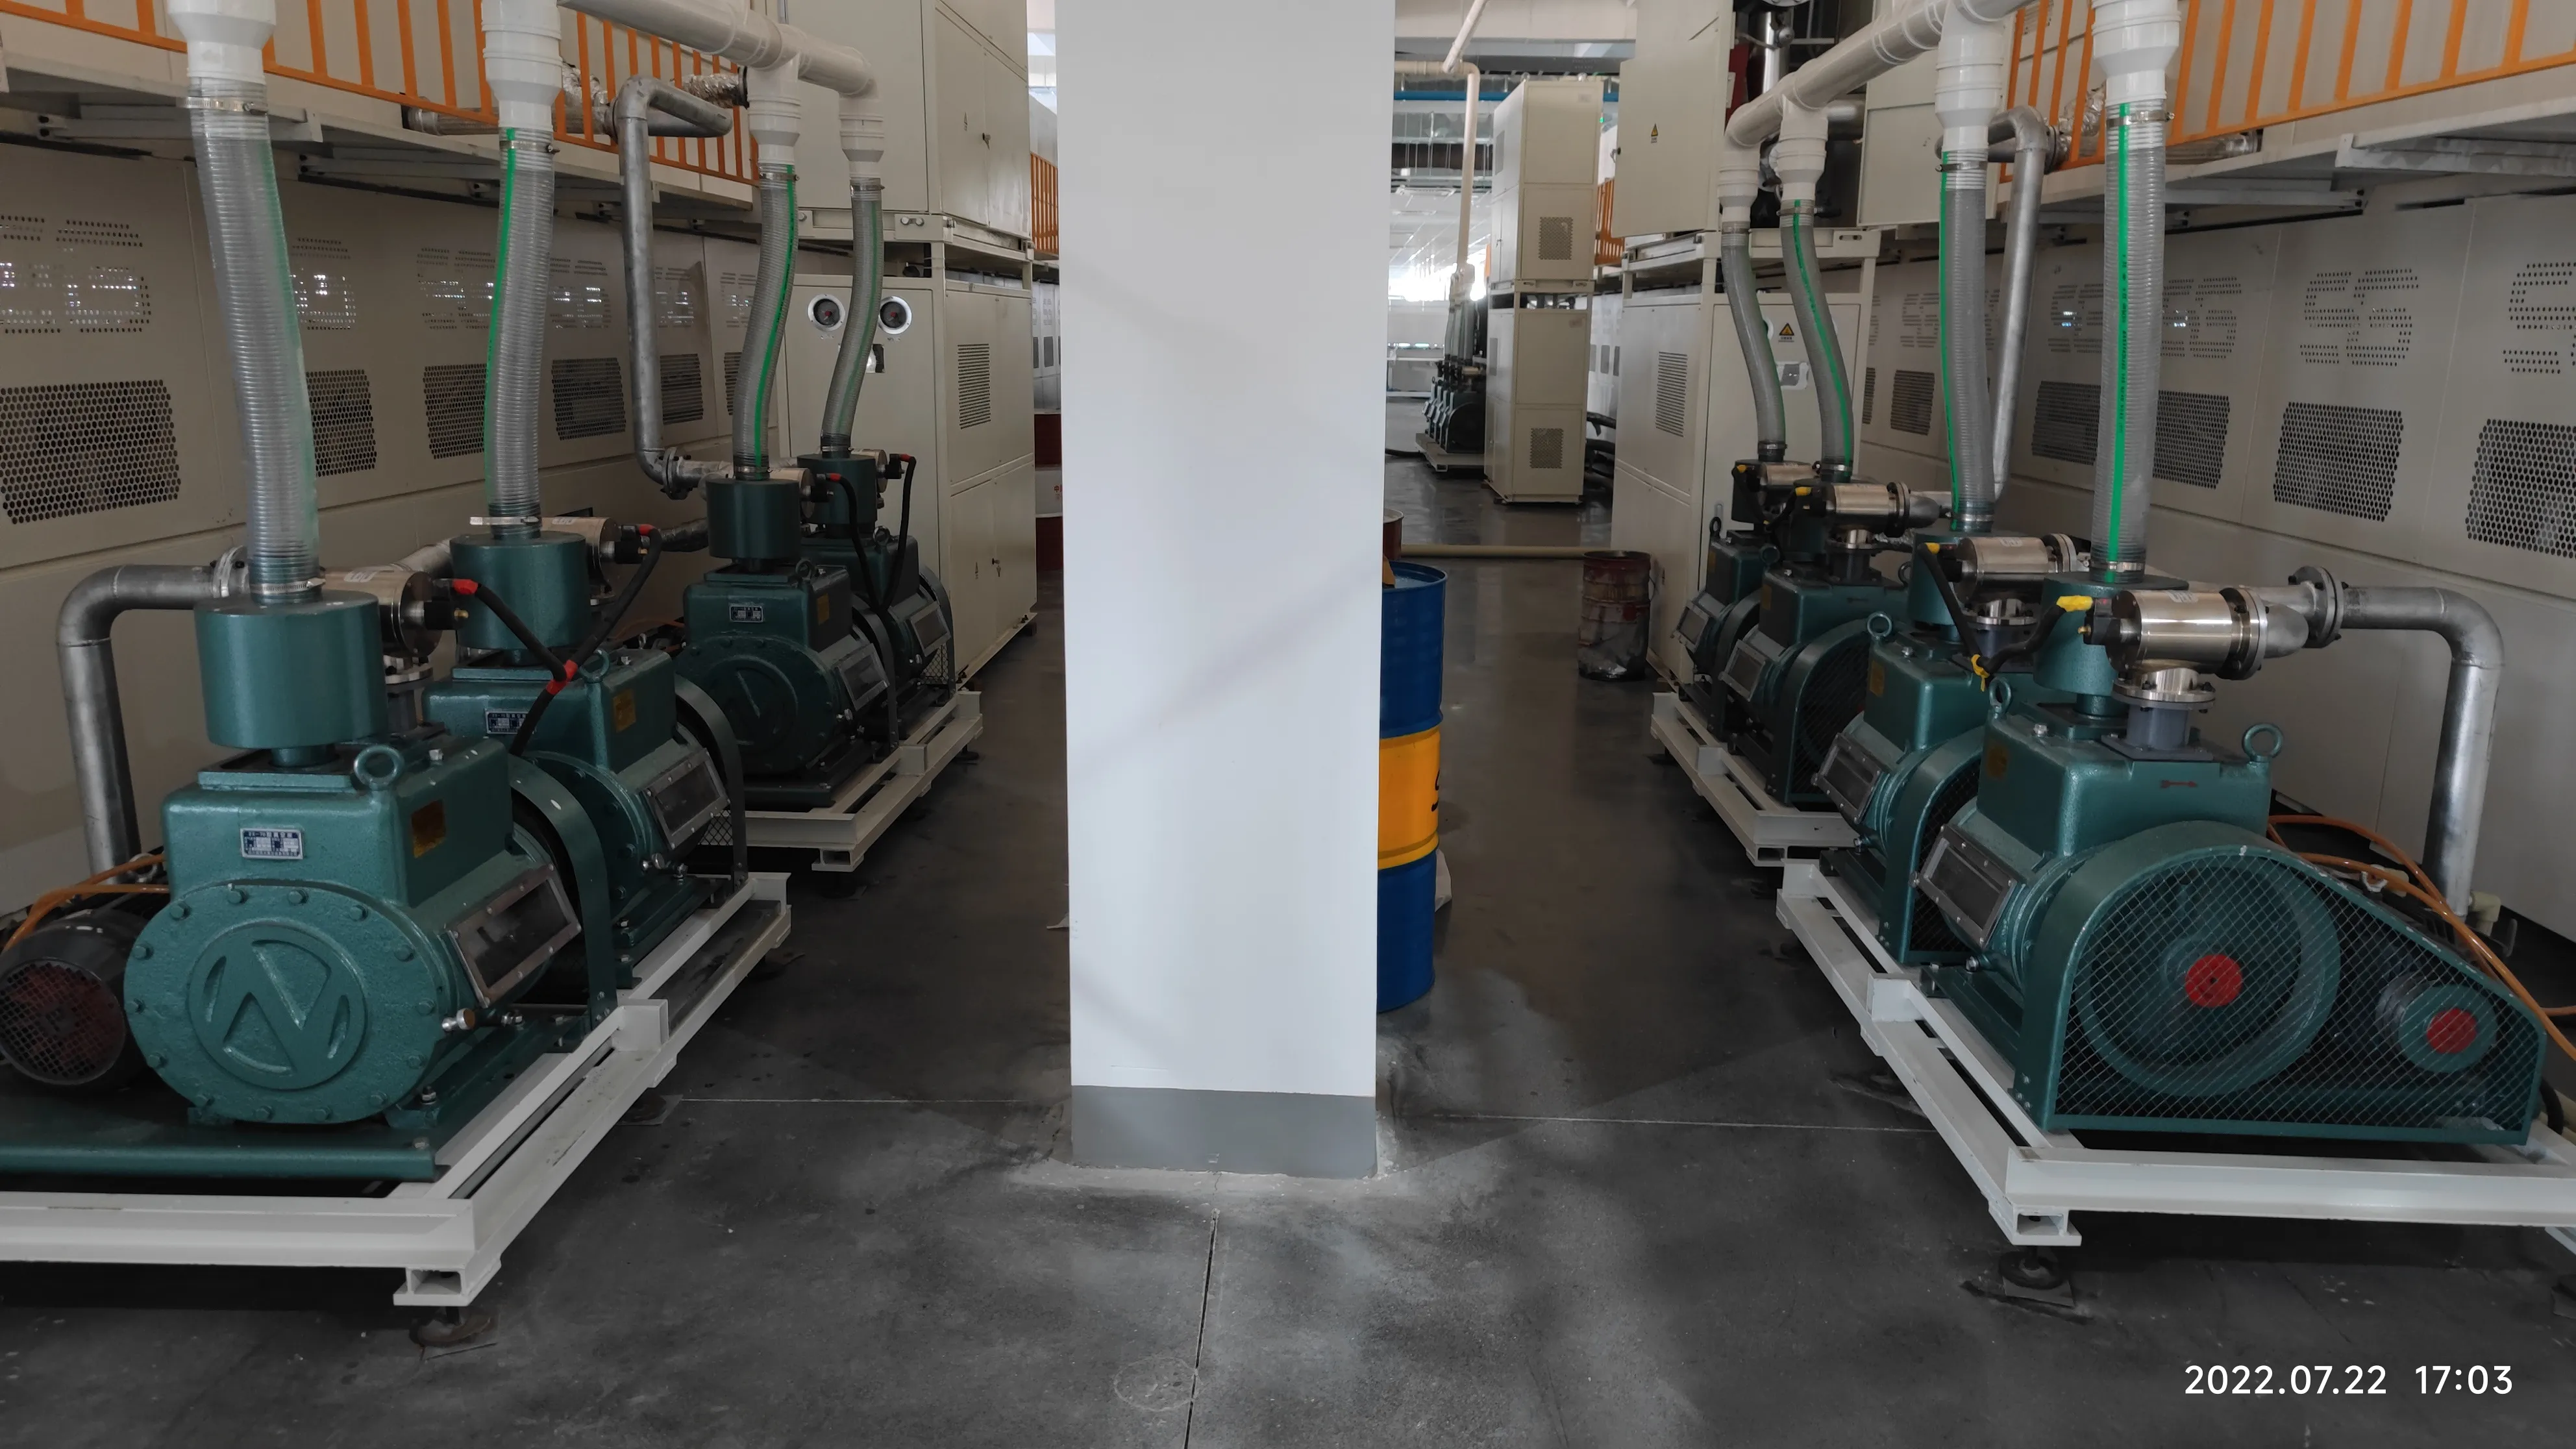
The -এ। হলো সেই একটি মেশিন যার ভিতরে প্রতিটি মডিউলকে বসতে হয়। OCY-2666 ক্লাসটি 2600 × 6600 mm ওয়ার্ক সারফেস, ±1–2 °C পর্যন্ত তাপমাত্রার অভিন্নতা বজায় রেখে তেল গরম করা, 40 Pa পর্যন্ত ভ্যাকুয়াম এবং 5–30 মিনিটের পাম্প-ডাউন চক্র অফার করে — এই কারণেই ছোট লাইনে সোল্ডারিং নয়, ল্যামিনেশন লাইন ট্যাক্ট নির্ধারণ করে। এটি বৈদ্যুতিকভাবে সবচেয়ে ক্ষুধার্ত একক মেশিনও: 98 kW রেটেড, যার 72 kW গরম করার জন্য। 120 MW স্তরে শীটটি সাধারণত একটি ডাবল-চেম্বার মেশিনে ($150k–200k) চলে যায় যাতে একটি চেম্বার কিউর করার সময় অন্যটি পাম্প ডাউন করে; 300–600 MW-এ, ডাবল-চেম্বার ডাবল-লেয়ার ইউনিট প্রতিটি $400k রেঞ্জে চলে।
ধাপ 4, 5 এবং 8 — যেখানে সেমি-অটোমেটিক সাশ্রয় করে এবং খরচ করে
লেয়াপ, বাসিং এবং ট্রিমিং হল তিনটি ধাপ যা $1,400–1,700-ক্লাসের ম্যানুয়াল স্টেশন সংস্করণ এবং $45,000–290,000 স্বয়ংক্রিয় সংস্করণ উভয়েই বিদ্যমান। দ্য সোলার প্যানেল উৎপাদন প্রক্রিয়া রাসায়নিকভাবে উভয়ই অভিন্ন; যা পরিবর্তিত হয় তা হলো কাজটি কে করে। একটি আধা-স্বয়ংক্রিয় 20 MW লাইনে লেয়াপ টেবিলে চারজন অপারেটর, বাসিং টেবিলে দুইজন, ট্রিমিংয়ে একজন — এবং পুরো লাইনটি $300k-এর নিম্ন থেকে মধ্য পরিসরে পড়ে। স্বয়ংক্রিয় সমতুল্যগুলো সেই পদগুলো বাদ দিয়ে পরিবর্তে কনভেয়র, টার্নিং ইউনিট এবং সেন্টারিং স্টেশন যোগ করে। কোনোটিই "উত্তম" নয়: যেখানে অপারেটরের মজুরি মাসে $400–700, সেখানে ম্যানুয়াল সংস্করণটি বিনিয়োগ ফেরত দেয়, আর যেখানে তা ইউরোপীয় মাত্রায়, সেখানে স্বয়ংক্রিয়টিই একমাত্র যুক্তিসঙ্গত কনফিগারেশন।
ধাপ 1, 6 এবং 10 — গুণমান গেট
দশটি ধাপের মধ্যে তিনটি রূপান্তরের বদলে পরীক্ষা করে, এবং একসাথে এগুলো $60k–100k ব্যান্ডের সরঞ্জামে পড়ে: সেল টেস্টার, প্রি-ল্যামিনেশন EL, IV সিমুলেটর এবং চূড়ান্ত EL। বাজেট টানটান করা ক্রেতারা একটি কাটার প্রলোভনে পড়েন। করবেন না। ইনকামিং সেল বিনিং ছাড়া আপনি এক স্ট্রিংয়ে গ্রেড মিশিয়ে ফেলেন; প্রি-ল্যাম EL ছাড়া আপনি ফাটল ল্যামিনেট করে বন্ধ করে দেন এবং সবচেয়ে ব্যয়বহুল ধাপের পরে সেগুলো খুঁজে পান; চূড়ান্ত IV ফ্ল্যাশ ছাড়া আপনি এমন পাওয়ার ক্লাস পাঠান যা আপনি কখনো মাপেননি। যে ক্ষতি তারা প্রতিরোধ করে তার তুলনায় গেটগুলো কারখানার সবচেয়ে সস্তা মেশিন।

3. প্রক্রিয়াটি যা ভোগ করে: স্থান, বিদ্যুৎ, বায়ু, মানুষ
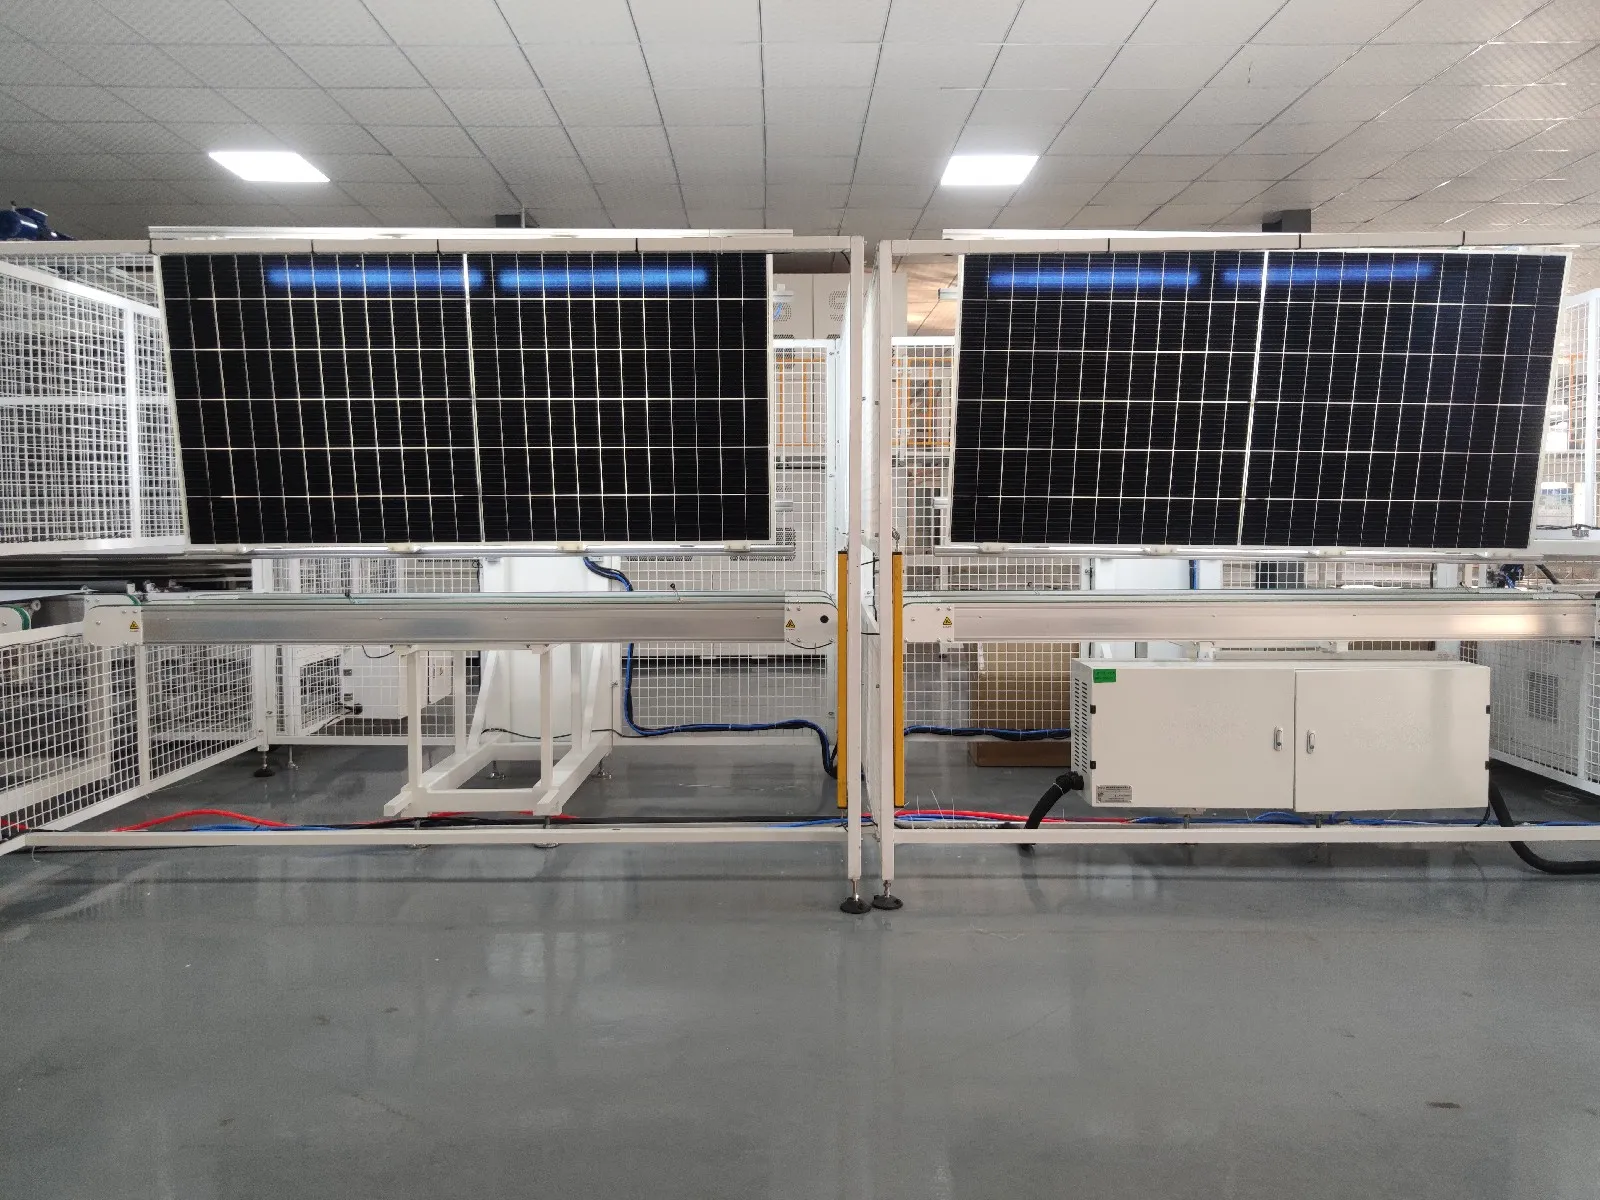
গুরুত্বপূর্ণ ক্রেতারা আমাদের একটি চেকলিস্ট পাঠান যা প্রায় প্রতিবারই প্রায় অভিন্নভাবে পড়া হয়: প্রতি মেশিনে উৎপাদন ক্ষমতা, সাইকেল টাইম, বিদ্যুৎ প্রয়োজন, বায়ু খরচ, প্রয়োজনীয় অপারেটর, মেশিনের মাত্রা, স্বয়ংক্রিয়তার মাত্রা। এখানে আমাদের নিজস্ব কোটেশন শিট এবং কারখানার লেআউট ড্রয়িং থেকে তিনটি স্ট্যান্ডার্ড স্তরের জন্য সেই চেকলিস্টের উত্তর দেওয়া হলো।
| সম্পদ | 20 MW সেমি-অটো | 60 MW স্বয়ংক্রিয় | 120 MW অটোমেটিক |
|---|---|---|---|
| আউটপুট ছন্দ | 16 প্যানেল/ঘ, একটি 8 ঘ শিফট | ~24 প্যানেল/ঘ ক্লাস | 32 প্যানেল/ঘ, 24 ঘ পরিচালনা |
| উৎপাদন হল | ~600–800 m² ক্লাস | ~800–1,000 m² ক্লাস | ~1,000 m² (50×20 m) |
| গুদাম (সেল ইন / মডিউল আউট) | প্রায় একই এলাকা আবার, সব স্তরে | — | — |
| সিলিং / দরজা / কলাম | সিলিং 4.2–6 m · দরজা 5–6 m চওড়া · কলাম-মুক্ত পছন্দনীয়, অন্যথায় ব্যবধান ≥6 m (120 MW লেআউট শিট থেকে) | ||
| স্থাপিত ক্ষমতা | ~১৫০–২০০ kW শ্রেণি | ~350–500 kW ক্লাস | ~৭০০ kW |
| সংকুচিত বায়ু | স্বয়ংক্রিয় স্তরে প্রতি মিনিটে হাজার হাজার লিটার — লেআউট অনুযায়ী মাপা; নিউমেটিক সিলিন্ডার ফ্রেমিং, টার্নিং ইউনিট এবং লোডার চালায় | ||
| প্রতি শিফটে অপারেটর | সেমি ম্যানুয়াল লেয়াপ, বাসিং, ট্রিমিং পজিশন যোগ করে | লিন অটোমেটিক ক্রু | ১২–১৫ জন অপারেটর + ২ জন ইঞ্জিনিয়ার; ১৫০ MW ডাবল-গ্লাস প্ল্যানে প্রতি শিফটে ২৪ জন |
| হল পরিবেশ | স্ট্রিংিং এবং ল্যামিনেশন জোনে ২৫ °C ±২ এবং ৫০–৬০% RH প্রয়োজন — একটি গুদাম রূপান্তরের ক্ষেত্রে সাধারণত ক্লাইমেট কন্ট্রোল রিট্রোফিটের খরচ বহন করতে হয় | ||
স্টাফিংয়ের বিষয়ে, ১৫০ MW ডাবল-গ্লাস স্টাফিং প্ল্যানটি স্টেশন ধরে ধরে পড়া মূল্যবান, কারণ এটি দেখায় মানুষ আসলে কোথায় যায়: স্ট্রিংগারে একজন অপারেটর, গ্লাস ফিডিং, EVA ফিডিং, স্পেসার প্লেসমেন্ট এবং বাসবার/টেপ ফিডিংয়ে প্রতিটিতে একজন, প্রি-ল্যামিনেশন EL-এ একজন, রিওয়ার্কে তিনজন, এজ টেপিং, ট্রিমিং, ফ্লিপ ইন্সপেকশন এবং গ্লু/ফ্রেমে প্রতিটিতে একজন, জাংশন-বক্স স্টেশনে দুজন, একজন বক্স কভার ফিটিং এবং পেছন পরিষ্কার করছে, একজন সামনের দিক পরিষ্কার করছে, একজন IV/EL টেস্ট ফিক্সচার বদলাচ্ছে, IV এবং ফাইনাল EL-এ প্রতিটিতে একজন, দুজন নেমপ্লেট এবং বারকোড লাগাচ্ছে, দুজন আনলোড করছে। চব্বিশ জন, এবং সেই অটোমেশন স্তরে একটি ডাবল-গ্লাস লাইনে তাদের একজনও ঐচ্ছিক নয় — শুধু রিওয়ার্কেই তিনজন থাকে, কারণ ধাপ ৬ এবং ধাপ ১০ এটিকে ক্রমাগত খাওয়াতে থাকে।
৪. ত্রুটি কোথায় জন্ম নেয় — এবং দুটি EL গেট
এই শিল্পের প্রতিটি অভিজ্ঞ প্রক্রিয়া প্রকৌশলী ফলন সম্পর্কে একই কথা বলেন: ল্যামিনেশনের আগে ত্রুটি ধরা সস্তা এবং পরে ব্যয়বহুল। ধাপ 6-এ প্রি-ল্যামিনেশন EL গেটটি বিদ্যমান কারণ স্ট্রিংিং অপরিবর্তনীয়; ধাপ 10-এ চূড়ান্ত গেটটি বিদ্যমান কারণ ল্যামিনেশন নিজেই, ফ্রেমিং এবং হ্যান্ডলিং প্রথম গেট পাস হওয়ার পরে নতুন ফাটল তৈরি করতে পারে। তাদের মধ্যে, দুটি EL স্টেশনের মোট খরচ $54,000–66,000-এর অনেক নিচে এবং সেই ব্যর্থতার মোডগুলি ধরে যা অন্যথায় তৃতীয় বছরের ওয়ারেন্টি দাবি হিসাবে প্রকাশ পায়: রিবনের নিচে মাইক্রোক্র্যাক, কোল্ড সোল্ডার জয়েন্ট এবং লাইনের মধ্য দিয়ে পরিবহনে ফাটা সেল।
যেকোনো সরবরাহকারীকে জিজ্ঞাসা করার ব্যবহারিক প্রশ্ন হলো, ত্রুটি পাওয়া গেলে দুটি গেটের মধ্যে কী ঘটে। ল্যামিনেশনের আগে রিওয়ার্ক মানে একটি স্ট্রিং আবার বিছানো — কয়েক মিনিট। ল্যামিনেশনের পরে এর মানে হলো একটি বন্ডেড ল্যামিনেট স্ক্র্যাপ করা যাতে ইতিমধ্যেই তার গ্লাস, EVA, সেল এবং ব্যাকশিট রয়েছে: প্রতি ৫৮৫ W-শ্রেণির মডিউলে প্রায় $৫৫–৬০ উপকরণ খরচে, দিনে তিনটি এস্কেপড ডিফেক্ট মানে পাঁচ অঙ্কের বার্ষিক উপকরণ ক্ষতি যা সরঞ্জামের কোটেশনে কখনো দেখা যায় না।
৫. এক প্রক্রিয়া, তিন প্রযুক্তি রুট
সেল পরিবর্তন হলেও দশটি ধাপ পরিবর্তিত হয় না — কিন্তু তালিকার দুটি মেশিনকে জানাতে হয় তারা কী ফিড করছে। একটি SS-2500 স্ট্রিংগার নেটিভভাবে PERC এবং TOPCon 3–20BB ফরম্যাটে কভার করে; HJT-এর নিম্ন-তাপমাত্রার প্রয়োজনীয়তা এবং ব্যাক-কন্ট্যাক্ট (BC) ফরম্যাটের জন্য একটি সামঞ্জস্যপূর্ণ স্ট্রিংগার কনফিগারেশন প্রয়োজন, এই কারণেই BC বা HJT ভলিউম পরিকল্পনা করা ক্রেতাদের শীটের অন্য কিছুর আগে স্ট্রিংগার সামঞ্জস্য নিশ্চিত করা উচিত। ক্রেতারা আমাদের সঠিকভাবেই জিজ্ঞাসা করেন, টোলিং কাজের জন্য একটি লাইন একসাথে কয়েকটি সেল টাইপ চালাতে পারে কি না — উত্তর হলো হ্যাঁ, কুইক-চেঞ্জ সেল কিট এবং প্রতি ফরম্যাটের জন্য পুনরায় বৈধতা দেওয়া সোল্ডারিং রেসিপি সহ, তবে পরিবর্তনের সময়ের ব্যয়ে। প্রক্রিয়াটি কখনোই একটি স্ট্রিংয়ের মধ্যে গ্রেড মেশানো সহ্য করে না: ধাপ 1-এর বিনিং ঠিক এই কারণেই বিদ্যমান যাতে মিলে যাওয়া সেলগুলি একসাথে ধাপ 3-এ প্রবেশ করে।
FAQ — সোলার প্যানেল উৎপাদন প্রক্রিয়া
একটি সোলার প্যানেল তৈরি করতে কত সময় লাগে?
লাইন আউটপুট পরিমাপ করা হয় ট্যাক্টে, প্রতি-প্যানেল সময়ে নয়: একটি 120 MW স্বয়ংক্রিয় লাইন প্রায় প্রতি দুই মিনিটে একটি মডিউল শেষ করে, একটি 20 MW আধা-স্বয়ংক্রিয় লাইন প্রতি তিন থেকে চার মিনিটে। তবে যেকোনো একক মডিউল ল্যামিনেটরের ভিতরে সবচেয়ে বেশি সময় ব্যয় করে — পাম্প-ডাউন এবং কিউরিং প্রতি চক্রে 5–30 মিনিট চলে — এজন্যই বড় লাইনগুলো চক্র ওভারল্যাপ করতে ডাবল-চেম্বার মেশিন ব্যবহার করে।
একটি সোলার প্যানেল উৎপাদন লাইনে কতজন কর্মী প্রয়োজন?
আমাদের 150 MW ডাবল-গ্লাস স্টাফিং প্ল্যানে, প্রতি শিফটে 24 জন অপারেটর প্লাস লাইন ইঞ্জিনিয়ার; 120 MW স্বয়ংক্রিয় শিটে 12–15 জন অপারেটর প্লাস 2 জন ইঞ্জিনিয়ার নির্দিষ্ট করা আছে; আধা-স্বয়ংক্রিয় স্তরে স্বয়ংক্রিয় মেশিনের জন্য খরচ না করে লেয়াপ, বাসিং এবং ট্রিমিংয়ে ম্যানুয়াল পদ যোগ করা হয়। কর্মী সংখ্যা অটোমেশন সুযোগ অনুসরণ করে, ক্যাপাসিটি সংখ্যা নয়।
প্রক্রিয়াটির জন্য কতটুকু মেঝে স্থান প্রয়োজন?
একটি 120 MW লাইনের জন্য প্রায় 1,000 m² উৎপাদন হল (50×20 m, 4.2–6 m সিলিং, দরজা 5–6 m চওড়া, কলাম 6 m বা তার বেশি), প্লাস কাঁচামাল এবং সমাপ্ত-মডিউল গুদামজাতকরণের জন্য প্রায় একই এলাকা আবার। তাই একটি 2,000 m² হল একটি 50–100 MW লাইনের সাথে একটি কার্যকর কিন্তু সংকীর্ণ গুদামে ফিট করে; ছোট লাইনগুলো সেখান থেকে স্কেল ডাউন করে। দ্বিতীয়-তলার স্থাপনা শুধুমাত্র হালকা স্টেশনগুলোর জন্য কাজ করে — ল্যামিনেশনের মেঝে লোডিং এবং লেআউটের সোজা-রেখা প্রবাহ সাধারণত ভারী প্রান্তটি গ্রেডে অ্যাঙ্কর করে।
একটি সোলার প্যানেল কারখানা কত বিদ্যুৎ খরচ করে?
120 MW স্বয়ংক্রিয় স্তরে প্রায় 700 kW ইনস্টলডের পরিকল্পনা করুন, যেখানে ল্যামিনেটর (2666 ক্লাসে 98 kW রেটেড) এবং IR স্ট্রিংগার দুটি বৃহত্তম ড্র। গড় খরচ ইনস্টলড ক্যাপাসিটির চেয়ে অনেক কম এবং সাব-লিনিয়ারভাবে স্কেল করে: প্রকাশিত শিল্প পরিসংখ্যান অনুযায়ী একটি 30 MW লাইন প্রায় 150 kW গড় এবং একটি 400 MW লাইন প্রায় 360 kW।
একটি প্রোডাকশন লাইন কি PERC, TOPCon এবং BC সেল চালাতে পারে?
PERC এবং TOPCon একই SS-2500-শ্রেণির স্ট্রিংগারে চলে (3–20BB, 156–210 mm)। HJT এবং ব্যাক-কন্ট্যাক্ট ফরম্যাটের জন্য লো-টেম্পারেচার বা BC-সামঞ্জস্যপূর্ণ স্ট্রিংগার কনফিগারেশন প্রয়োজন — অন্য কিছু কোট করার আগে এটি নিশ্চিত করুন। বাকি আটটি ধাপ রেসিপি সেটিংস এবং টেস্ট ফিক্সচার ছাড়া সেল-টাইপ নিরপেক্ষ।
কোন ধাপটি সবচেয়ে বেশি ত্রুটি সৃষ্টি করে?
স্ট্রিংিং। এটি 130–180 μm ওয়েফারে তাপ প্রয়োগ করে এবং এটি অপরিবর্তনীয়: সোল্ডার প্যাড থেকে রিবন মিসঅ্যালাইনমেন্ট, কোল্ড জয়েন্ট এবং মাইক্রোক্র্যাক সবই সেখান থেকেই উৎপন্ন হয়। এ কারণেই ব্রেকেজ স্পেক (SS-2500-এর জন্য A-গ্রেড সেলে ≤0.2%) এবং প্রি-ল্যামিনেশন EL গেট শিটের যেকোনো থ্রুপুট পরিসংখ্যানের চেয়ে বেশি গুরুত্বপূর্ণ।
প্রক্রিয়াটি কী কী কাঁচামাল ব্যবহার করে?
প্রতি 585 W TOPCon মডিউলে, 2025 সালের মাঝামাঝি বাজারদরে প্রায় $55–60 মূল্যের উপকরণ: শুধু সেলই বিলের 40%-এর বেশি, ফ্রেম ও টেম্পারড গ্লাস একসাথে প্রায় 30%, তারপর সোল্ডার স্ট্রিপ, ব্যাকশিট, POE, EVA, জাংশন বক্স এবং সিল্যান্ট। একটি 120 MW লাইন ঘণ্টায় 32 প্যানেল হারে এটি অবিরাম ব্যবহার করে, যা প্রথম বছরের ক্রেতা হিসেবে মূলত অগ্রিম পরিশোধ করতে হয় — এই ওয়ার্কিং-ক্যাপিটাল সংখ্যাটিই নির্ধারণ করে প্রক্রিয়াটি চলতে থাকবে কি না।
মেশিনগুলো স্বয়ংক্রিয় হলে কি সত্যিই প্রশিক্ষণের প্রয়োজন?
হ্যাঁ। মেশিনগুলো নিজে নিজে চলে; প্রক্রিয়াটি চলে না। অপারেটরদের রেটেড ইল্ড ধরে রাখতে দুই থেকে তিন মাস লাগে — প্রতি সেল ফরম্যাটের জন্য রেসিপি পরিবর্তন, EL ইমেজ পড়া, রিবন ও কাটার অ্যালাইনমেন্ট চেক করা মানুষের দক্ষতা। আমাদের স্ট্যান্ডার্ড স্কোপে 30 দিনের অন-সাইট কমিশনিং ও প্রশিক্ষণ এবং আজীবন রিমোট প্রসেস সাপোর্ট অন্তর্ভুক্ত, কারণ প্রথম মাসের পর বেশিরভাগ ইল্ড সমস্যা রেসিপি ও অ্যালাইনমেন্ট সংক্রান্ত প্রশ্ন, হার্ডওয়্যার ব্যর্থতা নয়।
স্পেসিফিকেশন Ooitech মেশিন ডেটা উল্লেখ করে; মূল্য ব্যান্ড প্রতি মেশিন শ্রেণির জন্য সাধারণ FOB চায়না বাজার পরিসীমা প্রতিফলিত করে এবং কনফিগারেশন ও বিনিময় হারের সাথে পরিবর্তিত হয় — বাজেট করার আগে একটি চলতি কোটেশন নিশ্চিত করুন।
সম্পর্কিত পড়া: মেশিনের দাম কীভাবে নির্ধারিত হয়, প্ল্যান্ট খরচ, ইউটিলিটি এবং কর্মী, এবং কীভাবে একটি সোলার প্যানেল উৎপাদন ব্যবসা শুরু করবেন.
বাণিজ্যিক উদ্দেশ্যে সোলার প্যানেল উৎপাদনের জন্য কী কী মেশিন ও সরঞ্জাম প্রয়োজন?
বাণিজ্যিক মডিউল উৎপাদনের জন্য মূল তালিকা হলো: একটি সেল টেস্টার ও সর্টার, একটি ট্যাবার ও স্ট্রিংগার, একটি লেয়াপ স্টেশন, একটি বাসিং বা অটো-বাসিং মেশিন, স্ট্রিংিংয়ের পর একটি EL টেস্টার, একটি ল্যামিনেশন স্ট্যাকার, একটি ল্যামিনেটর, একটি ট্রিমিং মেশিন, একটি ফ্রেমিং মেশিন, একটি জাংশন-বক্স ও পটিং স্টেশন, একটি কিউরিং ওভেন, একটি দ্বিতীয় EL টেস্টার, একটি সান সিমুলেটরসহ IV টেস্টার, একটি হাইপট ও ইনসুলেশন টেস্টার, এবং একটি পরিষ্কার ও প্যাকিং এলাকা।
এই মূল অংশের চারপাশে থাকে সহায়ক সিস্টেম, যা বাজেটে সহজেই ভুলে যাওয়া যায়: শুকানোর ব্যবস্থাসহ সংকুচিত বায়ু, প্রসেস কুলিং, ফ্লাক্স ও ল্যামিনেশন ধোঁয়ার জন্য নিষ্কাশন, ESD-নিরাপদ মেঝে, এবং স্টেশনগুলিকে সংযুক্তকারী মেটেরিয়াল হ্যান্ডলিং। বাস্তবে এই সহায়ক সিস্টেমগুলিই মেশিনের একটি তালিকা আর একটি কার্যকর লাইনের মধ্যে পার্থক্য গড়ে দেয়, এবং এগুলিই সেই কারণ যার জন্য কোটেশনের আগে কারখানার লেআউট করা উচিত।
সোলার প্যানেলের জন্য কী কী সরঞ্জাম প্রয়োজন?
একটি সম্পূর্ণ, পরীক্ষাযোগ্য মডিউল তৈরির জন্য ন্যূনতম সৎ তালিকাটি মানুষের প্রত্যাশার চেয়ে ছোট: একটি স্ট্রিংগার, একটি লেয়াপ ও বাসিং ব্যবস্থা, একটি ল্যামিনেটর, একটি ফ্রেমিং মেশিন, এবং EL ও IV-এর জন্য টেস্টার। বাকি সবকিছু পণ্যটি সম্ভব করার বদলে থ্রুপুট, ইল্ড বা পুনরাবৃত্তিযোগ্যতা বাড়ায়। বাজেট তৈরির সময় এই পার্থক্যটি গুরুত্বপূর্ণ, কারণ এটি সেই স্টেশনগুলিকে আলাদা করে যেগুলি ছাড়া শুরু করা যায় না এবং যেগুলি ভলিউমের যৌক্তিকতা অনুযায়ী যোগ করা যায়।
যা বাদ দেওয়া যায় না তা হলো পরীক্ষা। যে মডিউল EL-পরীক্ষিত ও IV-পরীক্ষিত নয় তা একটি অযাচাইকৃত পণ্য, এবং এই যাচাইয়ের খরচ লুকানো ফাটল বা ভুল শ্রেণিবদ্ধ পাওয়ার বিনসহ মডিউল পাঠানোর খরচের তুলনায় নগণ্য।
সোলার প্যানেল উৎপাদনের জন্য কী প্রয়োজন?
চারটি জিনিস, যেগুলি কতবার অবমূল্যায়িত হয় সেই ক্রমে: একটি উপযুক্ত ভবন, সরঞ্জাম, কাঁচামাল সরবরাহ শৃঙ্খল, এবং মানুষ। ভবনকে ভার বহন করতে হবে, বিদ্যুৎ সরবরাহ করতে হবে এবং ল্যামিনেশন ও কিউরিং তাপমাত্রা সহ্য করতে হবে। সরঞ্জাম হলো সবচেয়ে দৃশ্যমান খরচ এবং সবচেয়ে নির্ভুলভাবে কোট করা। সরবরাহ শৃঙ্খল — সবার আগে সেল, তারপর এনক্যাপসুল্যান্ট, গ্লাস, রিবন ও জাংশন বক্স — নির্ধারণ করে লাইনটি আদৌ তার রেটেড ক্ষমতায় চলতে পারবে কি না।
মানুষের প্রয়োজনীয়তাটি নীরব একটি বিষয়। একটি সম্পূর্ণ স্বয়ংক্রিয় লাইনেও এমন প্রসেস ইঞ্জিনিয়ার প্রয়োজন যারা EL ইমেজ পড়তে, ল্যামিনেশন ত্রুটি নির্ণয় করতে এবং সোল্ডারিং প্রোফাইল সমন্বয় করতে পারেন। অটোমেশন হাত কমায়, বিচারবোধ নয়, এবং সেই বিচারবোধ ছাড়া একটি কারখানা মডিউল তৈরির বদলে তার সময় ব্যাচ পুনরায় চালানোর পেছনে ব্যয় করে।
সম্পর্কিত: সোলার প্যানেল উৎপাদন মেশিন: স্টেশন এবং লেআউট ব্যাখ্যা করে কীভাবে একই প্রক্রিয়া ক্রম 5 MW থেকে 1.2 GW-তে পুনরায় আকার দেওয়া হয় এবং অর্ডার করার আগে কোন ইনপুটগুলি স্থির করতে হবে।
আরও পড়া এবং পটভূমি তথ্য
এই বিষয়ে প্রকাশ্য রেফারেন্স উপকরণ, যা শিল্পের প্রযুক্তি রোডম্যাপ এবং বাজার তথ্য রক্ষণাবেক্ষণকারী সংস্থাগুলি দ্বারা প্রকাশিত: