এই নিবন্ধের সম্পাদকীয় দায়িত্ব Wuhan Ooi Photoelectric Technology Co., Ltd. -এর উপর ন্যস্ত। Ooitech সম্পাদকীয় দল দ্বারা লিখিত ও পর্যালোচিত। আমরা কীভাবে লিখি, কোথায় AI টুল ব্যবহার করা হয় এবং কীভাবে সংশোধন অনুরোধ করবেন তা জানতে আমাদের সম্পাদকীয় নীতি দেখুন।
জেল কন্টেন্ট: যে সংখ্যাটি আপনার ল্যামিনেশন উইন্ডো নির্ধারণ করে
সূচিপত্র
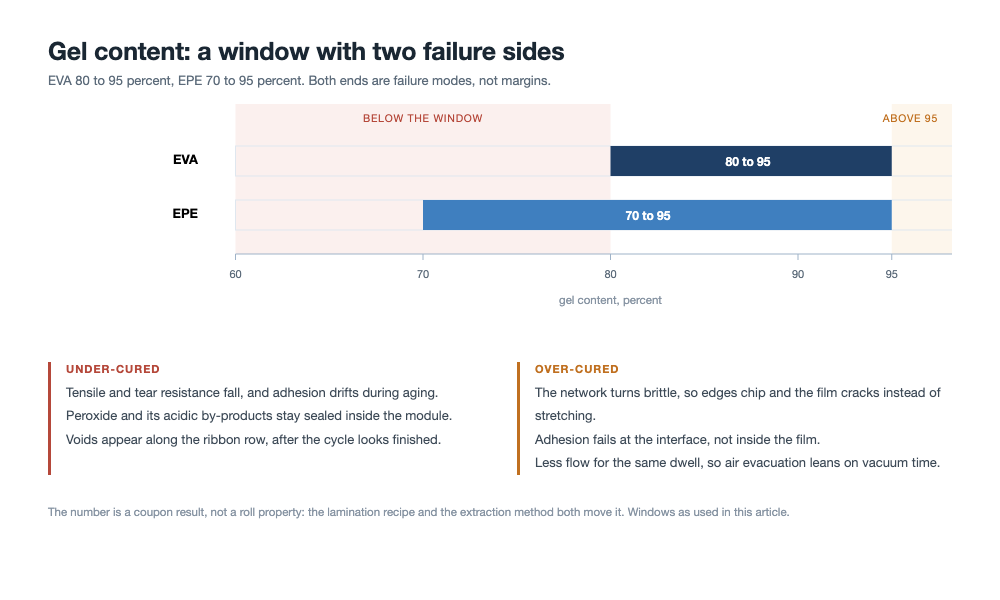
দ্রুত উত্তর: জেল কনটেন্ট হলো একটি এনক্যাপসুল্যান্টের সেই ভগ্নাংশ যা দ্রবীভূত হবে না, এবং এটি হলো একমাত্র রুটিন পরিমাপ যা বলে দেয় আপনার ল্যামিনেটের ভিতরে ক্রস-লিংকিং বিক্রিয়া সত্যিই সংঘটিত হয়েছে কি না। সাধারণ উইন্ডো হলো EVA-এর জন্য 80 থেকে 95 % এবং EPE-এর জন্য 70 থেকে 95 %, এবং সেই উইন্ডোগুলোর উভয় প্রান্তই মার্জিন নয় বরং ব্যর্থতার মোড। খুব কম হলে অবিক্রিয় পেরক্সাইড এবং তার উপজাত মডিউলের ভিতরে সিলবদ্ধ অবস্থায় থেকে যায়। খুব বেশি হলে ফিল্ম ভঙ্গুর হয়ে যায় এবং ব্যর্থতা ইন্টারফেসে সরে যায়। দুটি বিবরণ নির্ধারণ করে সংখ্যাটির অর্থ কী। পরীক্ষাটি আপনার নিজের রেসিপিতে ল্যামিনেট করা একটি কুপনে চলে, তাই এটি উপাদানের মতোই আপনার প্রক্রিয়াকেও পরিমাপ করে। আর জাতীয় ও আন্তর্জাতিক নিষ্কাশন পদ্ধতিগুলো নিষ্কাশন সময়ে ভিন্ন, যা কম কিউরে একটি ফলাফলকে গ্রহণযোগ্যতার সীমার ওপারে নিয়ে যাওয়ার জন্য যথেষ্ট, যেখানে EPE বাজারের একটি অংশ অবস্থান করে।
একটি জেল কনটেন্ট ফলাফল যা সরবরাহকারীর রিপোর্টে পাস করে এবং আপনার নিজের ল্যাবে ফেল করে, সাধারণত কোনো বিরোধিতা নয়। এটি দুটি ভিন্ন পরীক্ষা, দুটি ভিন্ন ল্যামিনেটে, একটি গ্রহণযোগ্যতার সীমার বিপরীতে পড়া।
সংখ্যাটি আসলে কী পরিমাপ করে
ল্যামিনেশনের আগে একটি এনক্যাপসুল্যান্ট হলো একটি রৈখিক পলিমার। ল্যামিনেটরে ফর্মুলার পেরক্সাইড র্যাডিক্যালে বিশ্লেষিত হয়, সেই র্যাডিক্যালগুলো প্রতিবেশী শিকল থেকে হাইড্রোজেন সরিয়ে নেয়, এবং শিকলগুলো একটি ত্রিমাত্রিক নেটওয়ার্কে যুক্ত হয়। সেই ধরনের নেটওয়ার্ক আর দ্রবীভূত হয় না। এটি ফুলে ওঠে, এবং যে অংশটি এখনও দ্রবণীয় তা দ্রাবকে চলে যায়।
জেল কনটেন্ট হলো পিছনে থেকে যাওয়া ভরের ভগ্নাংশ। সেই সংজ্ঞার একটি পরিণতি বহন করে যা গ্রহণযোগ্যতার বিতর্কে ভুলে যাওয়া হয়: সংখ্যাটি একটি অনুপাত, কোনো বর্ণনা নয়। নব্বই শতাংশ মানে ফিল্মের দশ শতাংশ এখনও রৈখিক, এখনও তাপমাত্রায় প্রবাহিত হতে সক্ষম, এখনও স্থানান্তরিত হতে সক্ষম। দুটি ফিল্ম 90 পড়তে পারে কিন্তু ভিন্ন আচরণ করতে পারে যদি দশ শতাংশ একটিতে সমানভাবে ছড়ানো থাকে এবং অন্যটিতে একটি পৃষ্ঠে ঘনীভূত থাকে।
পরীক্ষাটি, যেভাবে আসলে চালানো হয়
জাইলিন নিষ্কাশন পদ্ধতি মানসম্মত এবং এটি ধাপে ধাপে দেখা মূল্যবান, কারণ এর তিনটি ধাপ উপাদানের চেয়ে বেশি উত্তর নির্ধারণ করে।
দুটি শিট স্তূপ করা হয়, সাধারণত প্রায় 200 বাই 200 mm, উপরে ও নিচে রিলিজ ফিল্ম দিয়ে যাতে পরে কিউরড ফিল্মটি খুলে ফেলা যায়। স্যান্ডউইচটি উৎপাদন লাইনে ব্যবহৃত রেসিপিতে ল্যামিনেট করা হয়, কোনো সাধারণ রেসিপিতে নয়, এবং ঠান্ডা করা হয়। কিউরড ফিল্মটি সরানো হয়, 3 বাই 3 mm-এর চেয়ে ছোট দানায় কাটা হয়, এবং 0.5 g ± 0.05 g একটি 120 মেশ স্টেইনলেস স্টিল ব্যাগে ওজন করা হয়। প্রতি নমুনার জন্য তিনটি স্পেসিমেন প্রস্তুত করা হয়।
ব্যাগটি পরিষ্কার, শুকানো এবং খালি অবস্থায় W1 হিসেবে ওজন করা হয়, দানাসহ W2 হিসেবে ওজন করা হয়, সিল করা হয়, এবং GB/T 29848-এর পদ্ধতি অনুযায়ী ফুটন্ত জাইলিনে নিষ্কাশন করা হয়। নিষ্কাশনের পর ব্যাগটি 140 °C-এ স্থির ভর পর্যন্ত শুকানো হয়, 30 মিনিটের জন্য একটি ডেসিকেটরে ঠান্ডা করা হয়, এবং W3 হিসেবে ওজন করা হয়। জেল কনটেন্ট হলো (W3 − W1) / (W2 − W1), শতাংশ হিসেবে, তিনটি স্পেসিমেনের গড়।
- কুপন রেসিপি। লাইনের চেয়ে ভিন্ন তাপমাত্রা বা ডোয়েলে কিউর করা একটি কুপন আপনাকে ল্যাব সম্পর্কে বলে, পণ্য সম্পর্কে নয়।
- দানার আকার। মোটা দানা দ্রাবকের কাছে কম পৃষ্ঠ উপস্থাপন করে এবং বেশি পড়ে।
- স্থির ভর পর্যন্ত শুকানো। অবশিষ্ট দ্রাবক ভর যোগ করে এবং ফলাফলকে উপরে ঠেলে দেয়। এটি করা সবচেয়ে সহজ ভুল এবং লক্ষ্য করা সবচেয়ে কঠিন, কারণ সংখ্যাটি বিশ্বাসযোগ্য দেখায়।
উইন্ডোর দুই দিক, এবং প্রতিটি যে ব্যর্থতা তৈরি করে
সাধারণভাবে ব্যবহৃত গ্রহণযোগ্যতার উইন্ডো হলো EVA-এর জন্য 80 থেকে 95 % এবং EPE-এর জন্য 70 থেকে 95 %। টেবিলটিই দেয়ালে টাঙানোর মতো অংশ, কারণ দুটি ব্যর্থতার স্বাক্ষর সেই জায়গায় ওভারল্যাপ করে যেখানে মানুষ সাধারণত তাকায়।
| আপনি যা পরিমাপ করেন | উইন্ডোর নিচে | উইন্ডোর উপরে |
|---|---|---|
| টেনসাইল শক্তি | কম | বেশি, তারপর নেটওয়ার্ক ভঙ্গুর হওয়ার সাথে সাথে কমতে থাকে |
| টিয়ার রেজিস্ট্যান্স | কম এবং অস্থির | কম: ফিল্ম প্রসারিত হওয়ার বদলে ফাটে |
| গ্লাস এবং ব্যাকশিটের সাথে আসঞ্জন | অস্থির, এবং বার্ধক্যের সময় সরে যায় | কম, এবং এটি ফিল্মের ভিতরে নয় বরং ইন্টারফেসে ব্যর্থ হয় |
| ল্যামিনেশনের পর বুদবুদ | সাধারণ | ল্যামিনেশনে কম সাধারণ, ফিল্ডে বেশি সাধারণ |
| ডিলামিনেশন | দেরিতে, ড্যাম্প হিটের পরে | তাড়াতাড়ি, প্রান্তে এবং বাসবারের চারপাশে |
| মডিউলের ভিতরে যা থেকে যায় | অবিক্রিয় পেরক্সাইড এবং অ্যাসিডিক বিশ্লেষণ পণ্য | অতিরিক্ত বিক্রিয়া থেকে উদ্বায়ী পদার্থ |
EVA এবং EPE-এর জন্য জেল কনটেন্ট উইন্ডো, প্রতিটি দিকে ব্যর্থতার মোডসহ। সংখ্যাটি আপনার নিজের প্ল্যাটেনে কিউর করা একটি কুপন থেকে আসে, রোল থেকে নয়।
উভয় প্রান্তই ডিলামিনেশন তৈরি করে, তাই একা ডিলামিনেশন আপনাকে বলতে পারে না আপনি উইন্ডোর কোন দিকে পড়েছেন। আপনার সংখ্যাটি দরকার, এবং আপনার জানা দরকার ফিল্মে কী অবশিষ্ট আছে।
খুব কম: ল্যামিনেশনের পরেও কাজ করতে থাকা ব্যর্থতা
কম জেল কনটেন্ট মানে পেরক্সাইড সম্পূর্ণভাবে ক্ষয় হয়নি। এর একটি অংশ যান্ত্রিক সমস্যা, যা তাৎক্ষণিকভাবে কম টেনসাইল শক্তি এবং টিয়ার রেজিস্ট্যান্স হিসেবে দৃশ্যমান, এবং আসঞ্জন হিসেবে যা সেদিন গ্রহণযোগ্য পড়ে কিন্তু পরে সরে যায়। অন্য অংশটি রাসায়নিক, এবং সেটিই মডিউলের ক্ষতি করে।
অবশিষ্ট ক্রস-লিংকিং এজেন্ট এবং তার বিশ্লেষণ উপজাত একটি ল্যামিনেটের ভিতরে সিলবদ্ধ অবস্থায় থাকে যা কেউ পঁচিশ বছর খুলবে না। পরিষেবা তাপমাত্রায় তারা অ্যাসিডিক প্রজাতি নির্গত করতে পারে, এবং সেই প্রজাতিগুলো ঠিক সেই উপাদানগুলো খুঁজছে যা পরিবাহী: রিবন পৃষ্ঠ এবং সিলভার গ্রিড। ফলাফলটি ধীর সিরিজ রেজিস্ট্যান্স বৃদ্ধি হিসেবে দেখা যায়, স্পষ্ট ত্রুটি হিসেবে নয়, তাই একটি খারাপভাবে কিউর করা ব্যাচ চূড়ান্ত পরিদর্শনে পাস করতে পারে এবং ড্যাম্প হিটে ফেল করতে পারে।
এটি ল্যামিনেটরকে দোষারোপ করা বুদবুদের দিকেও যাওয়ার একটি পথ। যখন কিউর অসম্পূর্ণ থাকে, ফিল্মটি প্রবাহিত হতে থাকে এবং চক্রটি সমাপ্ত হওয়ার কথা থাকলেও উদ্বায়ী পদার্থ নির্গত করে, এবং শূন্যস্থানগুলো সেখানে দেখা দেয় যেখানে ফিল্ম সবচেয়ে পাতলা, যা রিবন সারি বরাবর। প্রতিটি ল্যামিনেট বুদবুদ এনক্যাপসুল্যান্টের ত্রুটি নয়, কিন্তু যথেষ্ট পরিমাণে আছে যে কিউর রেকর্ডটি বুদবুদ ম্যাপের পাশে থাকা উচিত।
অতিরিক্ত উচ্চ: ভঙ্গুরতা, এবং ইন্টারফেসে ব্যর্থ হওয়া আসঞ্জন
অতিরিক্ত কিউর হল সেই দিক যেদিকে অপারেটররা ঝুঁকে পড়ে, কারণ বেশি তাপ এবং বেশি সময় নিরাপত্তার মতো মনে হয়। যান্ত্রিকতা উল্টো দিকে চলে। ঘনতর নেটওয়ার্কের শিথিল হওয়ার ক্ষমতা কম থাকে, তাই ছিঁড়ে যাওয়ার প্রতিরোধ ক্ষমতা কমে যায় এবং ফিল্মটি স্থিতিস্থাপকতা হারানো রাবারের পাতলা শিটের মতো আচরণ করে। আসঞ্জনও দুর্বল হয়ে যায়, এবং এটি ফিল্মের ভিতরে নয় বরং ইন্টারফেসে দুর্বল হয়, যা হল সেই ব্যর্থতার ধরন যা মডিউল প্রান্তে চিপিং এবং বাসবারের চারপাশে ডিলামিনেশন হিসেবে প্রকাশ পায়। EPE-তে একই অতিরিক্ত কিউর প্রথমে সেল রিবনের পাশে দেখা যায়, যেখানে রেখা-আকৃতির শূন্যস্থান ভ্যাকুয়াম চক্রের প্যাটার্নের পরিবর্তে জয়েন্টের জ্যামিতি অনুসরণ করে।
একটি দ্বিতীয় খরচ আছে যা জেল কন্টেন্ট সংখ্যায় একেবারেই দেখা যায় না। একটি কঠিনতর নেটওয়ার্ক একই ডোয়েলের সময় কম প্রবাহিত হয়, তাই একটি রিবনের চারপাশের ফাঁক এবং একটি সেল প্রান্তের ধাপ পূরণ করা ভ্যাকুয়াম সময় এবং চাপ র্যাম্পের উপর বেশি নির্ভরশীল হয়ে পড়ে। কিউর এবং প্রবাহ একে অপরের বিরুদ্ধে বিনিময় করা হচ্ছে, এবং এই বিনিময় অদৃশ্য থাকে যদি না উভয়ই পরিমাপ করা হয়।
প্রবাহের বিরুদ্ধে কিউর ভারসাম্য করার সময়, আমরা ভ্যাকুয়াম সময় পর্যায়ক্রমে সাজাই এবং চেম্বার চাপ র্যাম্প সামঞ্জস্য করি যাতে ক্রস-লিঙ্কিং পলিমার নেটওয়ার্ককে কঠিন করার আগে ফিল্মটি রিবন ধাপের চারপাশে পূরণ করে।
কেন সরবরাহকারীর সংখ্যা এবং আপনার সংখ্যা মিলে না
গুণমান ফাইলের রিপোর্ট এবং আপনার ল্যাবের কুপন — এই দুটির মধ্যে দুটি জিনিস আলাদা, এবং তাদের মধ্যে কেবল একটি হল উপাদান।
প্রথমটি হল কুপন রেসিপি, যা ইতিমধ্যে আলোচনা করা হয়েছে। দ্বিতীয়টি হল পদ্ধতি। GB/T 29848 এবং IEC 62788-1-6 উভয়ই নিষ্কাশনের মাধ্যমে কিউরের মাত্রা নির্ধারণ করে, এবং তারা নিষ্কাশনের সময়ে ভিন্ন। 2024 সালে EPJ Photovoltaics-এ প্রকাশিত গবেষণা দুটির তুলনা করে এবং দেখে যে জাতীয় পদ্ধতিটি বেশি পড়ে, কম কিউরে ব্যবধান সবচেয়ে বেশি। এটি গুরুত্বপূর্ণ কারণ EPE বাজারের একটি অংশের গ্রহণযোগ্যতার সীমা সেই অঞ্চলের ভিতরে অবস্থিত যেখানে দুটি পদ্ধতি একমত নয়। একটি ফিল্ম একই কিউরের মাত্রায় একটি মানদণ্ডের বিরুদ্ধে সম্মত এবং অন্যটির বিরুদ্ধে অসম্মত হতে পারে, এবং কোনও ল্যাবই ভুল নয়।
DSC একটি ভিন্ন প্রশ্নের উত্তর দেয়
এটি একটি ভিন্ন প্রশ্নের উত্তর দেয়। DSC অবশিষ্ট বিক্রিয়া এক্সোথার্ম পরিমাপ করে, যা হল কতটা ক্রস-লিঙ্কিং এখনও ঘটার জন্য উপলব্ধ, কতটা নেটওয়ার্ক ইতিমধ্যে বিদ্যমান তার পরিবর্তে। এটি দ্রুত, এটির মিলিগ্রাম প্রয়োজন, এবং এটি একটি প্রক্রিয়াকে সুন্দরভাবে ট্রেন্ড করে। এটি একটি জেল কন্টেন্ট স্পেসিফিকেশনের সাথে তুলনা করা যায় না, কারণ দুটি সংখ্যা একই পরিমাণ নয়।
| পদ্ধতি | এটি কী রিপোর্ট করে | সর্বোত্তম ব্যবহার | যেখানে এটি বিভ্রান্ত করে |
|---|---|---|---|
| জাইলিন নিষ্কাশন, GB/T 29848 | একটি নির্দিষ্ট নিষ্কাশনের পরে অদ্রবণীয় ভরের ভগ্নাংশ | জেল কন্টেন্ট স্পেসিফিকেশনের বিরুদ্ধে গ্রহণযোগ্যতা | গ্রানুল আকার এবং শুকানোর প্রতি সংবেদনশীল; নিষ্কাশনের সময় IEC পদ্ধতি থেকে ভিন্ন |
| জাইলিন নিষ্কাশন, IEC 62788-1-6 | একটি ভিন্ন পদ্ধতিতে একই পরিমাণ | সীমান্ত-পার সরবরাহ চুক্তি | একই কিউরে জাতীয় পদ্ধতির চেয়ে কম পড়ে |
| DSC অবশিষ্ট এক্সোথার্ম | ক্রস-লিঙ্কিং এখনও ঘটার জন্য উপলব্ধ | প্রক্রিয়া ট্রেন্ডিং, আগমন স্ক্রিনিং, কিউর অধ্যয়ন | জেল কন্টেন্ট শতাংশের সাথে তুলনীয় নয় |
যেখানে সংখ্যাটি সত্যিই নির্ধারিত হয়
তিনটি লিভার ফিল্ম নির্মাতার অন্তর্গত: রেসিপি, অর্থাৎ পারক্সাইড এবং কো-এজেন্ট যা ক্রস-লিঙ্কিং দক্ষতা বহন করে; কম্পাউন্ডিং এবং পেলেটে তরল সংযোজন শোষণ; এবং এক্সট্রুশন, যা সেই তাপমাত্রার নিচে থাকতে হবে যেখানে পারক্সাইড পচতে শুরু করে, অন্যথায় ফিল্ম আংশিকভাবে কিউর হয়ে আসে।
তিনটি লিভার মডিউল লাইনের অন্তর্গত: প্রকৃত ল্যামিনেট তাপমাত্রা, সেই তাপমাত্রায় ডোয়েল, এবং প্লেটেন জুড়ে উভয়ের একরূপতা। তিনটির মধ্যে, একরূপতাই হল যা লুকিয়ে থাকে। একটি প্লেটেন যা ম্যানিফোল্ডের কাছে দূরের প্রান্তের চেয়ে কয়েক ডিগ্রি বেশি গরম, একটি মডিউলে দুটি ভিন্ন জেল কন্টেন্ট তৈরি করবে, এবং আপনি মাঝখান থেকে যে কুপন নেবেন তা গড় করে একটি পাস তৈরি করবে।
প্লেটেন জুড়ে তাপমাত্রার তারতম্য দূর করতে, আমরা মাল্টি-জোন হিটিং সার্কিট কনফিগার করি এবং পৃষ্ঠের একরূপতা যাচাই করি যাতে ল্যামিনেট ম্যানিফোল্ড থেকে বাইরের প্রান্ত পর্যন্ত অভিন্ন তাপীয় ডোয়েল অনুভব করে।
যে তাপমাত্রা গুরুত্বপূর্ণ তা হল ল্যামিনেট, সেটপয়েন্ট নয়। EVA উইন্ডো এটি দেখার ব্যবহারিক উপায়: গ্লাসে এবং সেল প্লেনে স্থাপিত থার্মোকাপল, একই অবস্থায় কিউর করা কুপন থেকে জেল কন্টেন্ট সিরিজের বিরুদ্ধে পড়া, আপনাকে এক বিকেলে একটি প্রক্রিয়া উইন্ডো দেয়। সরবরাহকারীর কাছ থেকে কপি করা একটি রেসিপি টেবিল আপনাকে একটি সংখ্যা দেয় যা অন্য কারও মেশিনে কাজ করে। চক্রের বাকি অংশ, ভ্যাকুয়াম কীভাবে পর্যায়ক্রমে সাজানো হয় সহ, বর্ণনা করা হয়েছে ল্যামিনেশন প্রক্রিয়া -তে।
কুপন হল স্পেসিফিকেশন
একটি স্পেসিফিকেশন যা 80 থেকে 95 % বলে কিন্তু কুপন রেসিপি এবং পদ্ধতির নাম উল্লেখ করে না, তা প্রয়োগযোগ্য নয়, কারণ উভয় পক্ষই সৎ হতে পারে এবং একমত হতে পারে না। এতে তিনটি জিনিস লিখুন: কুপনের জন্য ল্যামিনেশন রেসিপি, প্লেটেন তাপমাত্রা এবং ডোয়েল সহ; ব্যবহৃত মান এবং নিষ্কাশনের সময়; এবং নমুনা অবস্থান, কারণ একটি পূর্ণ আকারের মডিউলের প্রান্ত এবং কেন্দ্র একই ল্যামিনেট নয়।
চতুর্থ জিনিস যা লেখার যোগ্য তা হল গড়ের পরিবর্তে বিতরণ। একটি সরবরাহকারী যিনি রোল প্রস্থ জুড়ে 86 থেকে 90 পরিসরের সাথে 88 % রিপোর্ট করেন তিনি একজন ভিন্ন সরবরাহকারী যিনি 79 থেকে 96 পরিসরের সাথে 88 % রিপোর্ট করেন, যদিও গ্রহণযোগ্যতা পরীক্ষা উভয়কেই পাস করে।
যখন এটি লাইনে ব্যর্থ হয়, এই ক্রমে দেখুন
- পদ্ধতি। প্রক্রিয়া স্পর্শ করার আগে একই কুপন দুবার পুনরায় চালান। গ্রানুল আকার এবং শুকানোর সময় বেশিরভাগ তদন্তের অনুমানের চেয়ে বেশি মতবিরোধের জন্য দায়ী।
- ল্যামিনেট তাপমাত্রা। গ্লাস এবং সেল প্লেনে থার্মোকাপল করুন, প্লেটেন পৃষ্ঠে নয়, এবং যে রেসিপি পাসিং কুপন তৈরি করেছে তার সাথে তুলনা করুন।
- একরূপতা। একই প্লেটেনের ফিড প্রান্ত এবং ডিসচার্জ প্রান্ত থেকে কুপন, একই চক্রে কিউর করা।
- ভ্যাকুয়াম এবং ডোয়েল। যদি কেন্দ্রে কিউর ঠিক থাকে এবং প্রান্তে কম থাকে, সমস্যাটি সাধারণত রসায়নের পরিবর্তে দুর্বল ভ্যাকুয়ামের অধীনে তাপ স্থানান্তর।
- রেসিপি। শুধু এখন। পারক্সাইড লোডিং, কো-এজেন্ট, এবং ক্রসলিংকার মাস্টারব্যাচের বয়স ও সংরক্ষণ, কারণ পারক্সাইড সংরক্ষণে সক্রিয়তা হারায় এবং মার্চে যে লট ঠিক ছিল, সেপ্টেম্বরে সেটি একই লট নয়।
স্পেসিফিকেশনে সই করার আগে কী জিজ্ঞাসা করবেন
চারটি প্রশ্ন একটি ব্যবহারযোগ্য সরবরাহকারীকে একটি শুধুমাত্র সম্মতিসম্পন্ন সরবরাহকারী থেকে আলাদা করে। এই সংখ্যাটি কোন স্ট্যান্ডার্ড এবং কোন নিষ্কাশন সময় থেকে এসেছে। কোন কুপন রেসিপি ব্যবহার করা হয়েছিল। রোলের প্রস্থ জুড়ে এবং দৈর্ঘ্য বরাবর সর্বনিম্ন ও সর্বোচ্চ কত, গড় নয়। এবং EPE-এর জন্য, যোগ্যতা নমুনা ও উৎপাদন রোলের মধ্যে স্তরের অনুপাত পরিবর্তিত হয়েছে কিনা, কারণ জানালাটি কাঠামোর সাথে সরে যায় এবং যোগ্যতা শুধুমাত্র পরীক্ষিত কাঠামোর জন্যই বৈধ। শেষ পয়েন্টটি মডিউল স্ট্যান্ডার্ডে একটি বিল অফ মেটেরিয়ালস পরিবর্তন -এর মতো একই যুক্তি: প্রমাণটি কনফিগারেশনের সাথে সংযুক্ত, ব্র্যান্ডের সাথে নয়।
এই সংখ্যাগুলি কোথা থেকে আসে
EVA-এর জন্য 80 থেকে 95 % এবং EPE-এর জন্য 70 থেকে 95 % গ্রহণযোগ্যতার জানালা, উভয় দিকের ব্যর্থতার স্বাক্ষর, এবং গ্রানুল আকার, মেশ, তাপমাত্রা ও ওজন করার ধাপসহ নিষ্কাশন পদ্ধতি এই লেখাটি যে সূত্র নিবন্ধের উপর ভিত্তি করে, সেটি থেকে এসেছে, যা এনক্যাপসুল্যান্ট ক্রস-লিংকিং নিয়ে একটি চীনা কারিগরি নোট। GB/T 29848 এবং IEC 62788-1-6-এর মধ্যে তুলনা একই নিবন্ধ থেকে এসেছে, যা 2024 সালে EPJ Photovoltaics-এ প্রকাশিত কাজের উদ্ধৃতি দেয়; আমরা সেই গবেষণাটি পুনরুৎপাদন করিনি। DSC তুলনাটি এখানে একটি পরিমাপকৃত ফলাফলের বদলে সাধারণ পরীক্ষাগার জ্ঞান।
প্লেটেনের অভিন্নতা, কুপনের অবস্থান এবং পারক্সাইড সংরক্ষণ সম্পর্কে বিবৃতিগুলি পলিমার রসায়ন এবং ল্যামিনেটরগুলি কীভাবে আচরণ করে তা থেকে আমাদের যুক্তি, আমরা চালানো পরিমাপ নয়। আমরা এই নিবন্ধের জন্য কোনো কুপন সিরিজ তৈরি করিনি। ব্যর্থতার চেকলিস্টে ক্রমটিকে একটি শিফট দক্ষতার সাথে ব্যয় করার উপায় হিসেবে বিবেচনা করুন, একটি বৈধ পদ্ধতি হিসেবে নয়।
প্রশ্ন: 90 শতাংশ কি ভালো ফলাফল?
এটি উভয় জানালার ভিতরে, তাই এটি পাস করে। এটি ভালো কিনা তা নির্ভর করে রোলের বাকি অংশ কোথায় অবস্থিত এবং যে দশ শতাংশ এখনও দ্রবীভূত হয় তা কী করছে তার উপর। 88-এর চারপাশে একটি সংকীর্ণ বিতরণ 90-এর চারপাশে একটি প্রশস্ত বিতরণের চেয়ে ভালো প্রক্রিয়া।
প্রশ্ন: একটি সমাপ্ত মডিউলে জেল কন্টেন্ট মাপা যায় কি?
নিষ্কাশন দ্বারা নয়, কারণ ফিল্মটি গ্লাস ও সেলের মধ্যে বন্ধন করা থাকে। মডিউল স্তরের গবেষণায় ক্রস সেকশন, ল্যামিনেট থেকে কাটা নমুনার উপর DSC, বা বার্ধক্যের পরে আসক্তি পরীক্ষা ব্যবহার করা হয়। গ্রহণযোগ্যতার জন্য, কুপনই ব্যবহারিক যন্ত্র।
প্রশ্ন: EPE জানালা EVA জানালার চেয়ে কম কেন?
কারণ কাঠামোটি তিন স্তরের, এবং POE কোর একই তাপমাত্রায় EVA স্কিনের চেয়ে কম সহজে ক্রস-লিংক করে। EVA যেখানে অবস্থিত সেখানে সেট করা একটি গ্রহণযোগ্যতা রেখা সম্পূর্ণ ভালো EPE-কে প্রত্যাখ্যান করবে, তাই শুধু রেজিনের বদলে কাঠামোর সাথে মানানসই করতে জানালাটি নিচের দিকে প্রশস্ত করা হয়।
প্রশ্ন: উচ্চতর জেল কন্টেন্ট কি ভালো PID প্রতিরোধ বোঝায়?
না। PID আয়নিক গতিশীলতা এবং সেল থেকে গ্রাউন্ড পর্যন্ত পথের রোধাঙ্ক অনুসরণ করে, যা মূলত একটি উপাদান ও আর্দ্রতার প্রশ্ন, এবং এটি সিস্টেম ভোল্টেজ অনুসরণ করে। অতিরিক্ত-কিউর এটি উন্নত করে না এবং আসক্তি ও প্রান্ত সিলিং ক্ষতিগ্রস্ত করতে পারে।
প্রশ্ন: স্পেসিফিকেশনে কোন পদ্ধতির নাম থাকা উচিত?
যেকোনোটি, শর্ত থাকে যে এটি স্ট্যান্ডার্ড, নিষ্কাশন সময় এবং কুপন রেসিপির নাম দেয়, এবং শর্ত থাকে যে উভয় ল্যাব একইটি ব্যবহার করে। যে ব্যর্থতা এড়ানো উচিত তা হল একটি পদ্ধতিতে সরবরাহকারীর রিপোর্ট এবং অন্যটিতে আগমন পরিদর্শন, মাঝখানে একটি তর্ক নিয়ে।
প্রশ্ন: কতগুলি কুপন পরীক্ষা করা উচিত?
পদ্ধতিতে প্রতি নমুনায় তিনটি স্পেসিমেন চাওয়া হয়। একটি মডিউল লাইনের জন্য আরও গুরুত্বপূর্ণ হল কোন নমুনাগুলি: প্রতিটি রোল প্রান্ত থেকে একটি এবং মাঝখান থেকে একটি, প্লাস রুটিন ভিত্তিতে প্লেটেনের প্রান্ত থেকে একটি, একটি রোলের মাঝখান থেকে তিনটির চেয়ে কুপনগুলির ভালো ব্যবহার।
প্রশ্ন: ফিল্ম গ্রামেজ কি জানালা পরিবর্তন করে?
এটি একই কিউরে পৌঁছানোর জন্য প্রয়োজনীয় ডোয়েল পরিবর্তন করে। কিউর হল ফিল্মের পুরুত্ব জুড়ে সময়ের সাথে তাপমাত্রার একটি সমাকলন, তাই একই রেসিপিতে একটি ভারী ফিল্ম কম জেল কন্টেন্ট দেখায়। যদি আপনি 400 g/m²-এ একটি সরবরাহকারীকে যোগ্যতা দেন এবং 500-এ কিনেন, তাহলে রেসিপি ও ফিল্মের জোড়াটি একসাথে পুনরায় যোগ্যতা দিন।
প্রশ্ন: যদি একটি লাইন একটি রেসিপিতে EVA এবং EPE চালায়?
তাহলে তাদের অন্তত একটি তার জানালার বাইরে চলছে। দুটি কাঠামোর একই জায়গায় পৌঁছানোর জন্য ভিন্ন ডোয়েল বা ভিন্ন প্লেটেন তাপমাত্রা প্রয়োজন, যার কারণে মিশ্র ক্যাম্পেইনগুলিতেই কিউর সমস্যাগুলি কেন্দ্রীভূত হয়।
চূড়ান্ত চিন্তা
জেল কন্টেন্ট একটি সস্তা পরিমাপ যা একটি ব্যয়বহুল প্রশ্নের উত্তর দেয়: এই ল্যামিনেটের ভিতরে প্রতিক্রিয়া শেষ হয়েছিল কি। এটি কেবল তখনই উত্তর দেয় যদি কুপনটি লাইনের সাথে মেলে, যদি পদ্ধতিটি স্পেসিফিকেশনের সাথে মেলে, এবং যদি আপনি জানালার উভয় প্রান্ত পড়েন এবং বেশি কিউরকে নিরাপদ মনে না করেন। সংখ্যাটি উপাদানের জন্য একটি গ্রেড নয়। এটি যে চক্রটি এটি উৎপাদন করেছে সে সম্পর্কে একটি বিবৃতি।
OOITech একক এবং দ্বৈত চেম্বার উৎপাদন করে সোলার প্যানেল ল্যামিনেটর মেশিন সুনির্দিষ্ট তাপীয় অভিন্নতা এবং চাপ নিয়ন্ত্রণের জন্য ডিজাইন করা তেল-গরম বা বৈদ্যুতিক প্লেটেন সহ। প্রক্রিয়া মূল্যায়নের জন্য আমাদের কাছে আপনার ড্রয়িং, মডিউল স্ট্যাক স্পেসিফিকেশন, বা পরীক্ষার নমুনা পাঠান, এবং আমাদের কারিগরি দল আপনাকে একটি সঠিক, পুনরাবৃত্তিযোগ্য ল্যামিনেশন জানালা নির্ধারণ করতে সাহায্য করবে।