EPE এনক্যাপসুল্যান্ট ল্যামিনেশন ডিল্যামিনেশন: লাইন-আকৃতির
সূচিপত্র
দ্রুত উত্তর: EPE এনক্যাপসুল্যান্ট ফিল্ম, যাকে কো-এক্সট্রুডেড POE এনক্যাপসুল্যান্টও বলা হয়, এটি একটি তিন-স্তরের ফিল্ম যেখানে EVA স্কিন স্তরের মাঝে একটি পলিওলেফিন কোর থাকে। এই গঠনটি POE-এর কম আর্দ্রতা প্রবেশ্যতা এবং PID প্রতিরোধ ক্ষমতা পাওয়ার জন্য তৈরি করা হয়েছে, তবে POE-এর হ্যান্ডলিং সমস্যা ছাড়াই, কারণ EVA স্কিনগুলি কাচ এবং ব্যাকশিটের সাথে প্রচলিত এনক্যাপসুল্যান্টের মতোই বন্ধন তৈরি করে। একটি EPE-ল্যামিনেটেড মডিউলে রেখা-আকৃতির ডিলামিনেশন সাধারণত তিনটি কারণের একটিতে ফিরে যায়: কোর স্তরে অপর্যাপ্ত ক্রসলিংকিং, কাচ বা ব্যাকশিটের পৃষ্ঠে দূষণ যা সংযুক্তি বাধা দেয়, অথবা এমন একটি ল্যামিনেশন চক্র যেখানে স্ট্যাক স্থির হওয়ার আগেই তাপমাত্রা বৃদ্ধি ফিল্মটিকে প্রবাহিত হতে দেয়। প্যাচি ডিলামিনেশনের পরিবর্তে রেখা-আকৃতির হওয়াটাই একটি ডায়াগনস্টিক সূত্র — এটি এনক্যাপসুল্যান্টের প্রবাহের দিক অনুসরণ করে, যা উপাদানের ব্যাচের পরিবর্তে ল্যামিনেশন চক্রের দিকে ইঙ্গিত করে।
PV মডিউল ম্যানুফ্যাকচারিং · জেরি, Ooitech দ্বারা
ভূমিকা: EPE কী এনক্যাপসুল্যান্ট ফিল্ম?
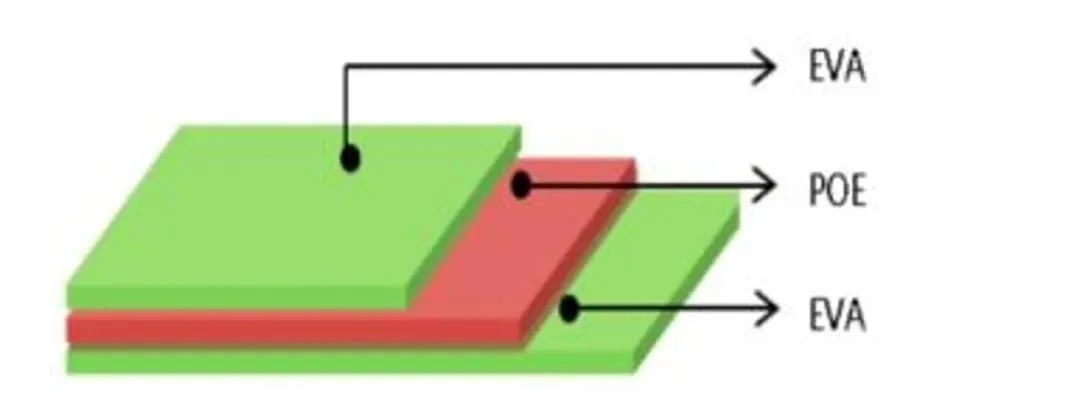
EPE এনক্যাপসুল্যান্ট ফিল্ম, যা কো-এক্সট্রুডেড POE এনক্যাপসুল্যান্ট নামেও পরিচিত, এটি POE রেজিন এবং EVA রেজিনের কো-এক্সট্রুশনের মাধ্যমে উৎপাদিত একটি ফটোভোল্টাইক এনক্যাপসুলেশন উপাদান। সোলার মডিউল উৎপাদনে, এটি প্রধানত EVA-এর প্রক্রিয়াকরণ সুবিধা এবং POE-এর আর্দ্রতা বাধা ও অ্যান্টি-PID কর্মক্ষমতা একত্রিত করতে ব্যবহৃত হয়।
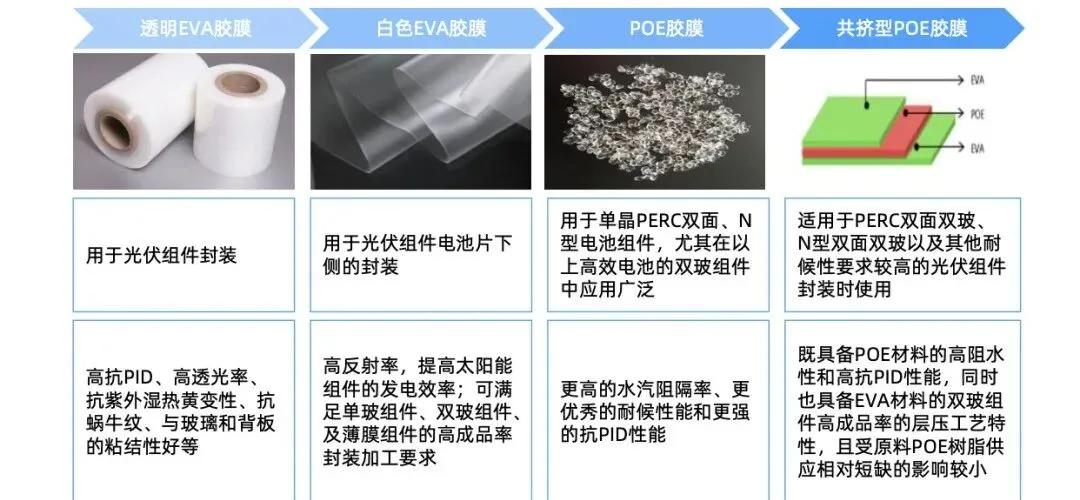
প্রচলিত EVA ফিল্ম PV মডিউল উৎপাদনে ব্যাপকভাবে ব্যবহৃত হয় কারণ এটি ভালো অ্যান্টি-PID পারফরম্যান্স, উচ্চ আলো প্রেরণক্ষমতা, UV এবং আর্দ্র-তাপ হলুদ হওয়ার প্রতিরোধ, স্নেইল-ট্রেইল প্রতিরোধ এবং কাচ ও ব্যাকশিটএর সাথে শক্তিশালী আসক্তি প্রদান করে। তবে EVA-এরও সীমাবদ্ধতা রয়েছে, যেমন তুলনামূলকভাবে দুর্বল আর্দ্রতা বাধা কর্মক্ষমতা, উচ্চতর জলীয় বাষ্প প্রেরণ এবং নির্দিষ্ট অপারেটিং অবস্থার অধীনে PID-এর উচ্চতর ঝুঁকি।
POE ফিল্মের তুলনায়, ভাল জলীয় বাষ্প বাধা, শক্তিশালী আবহাওয়া প্রতিরোধ এবং আরও নির্ভরযোগ্য অ্যান্টি-PID ক্ষমতা রয়েছে। তবে POE-এর নিজস্ব প্রক্রিয়াকরণ চ্যালেঞ্জও রয়েছে: কাচ ও ব্যাকশীটের সাথে এর আনুগত্য সাধারণত EVA-এর চেয়ে দুর্বল, এর ক্রসলিংকিং প্রতিক্রিয়া ধীর, এবং মডিউল উৎপাদনের সময় ফিল্মটি বেশি সহজে পিছলে বা স্থানান্তরিত হতে পারে, যা উৎপাদন দক্ষতা হ্রাস করতে পারে।
এই কারণেই EPE ফিল্ম তৈরি করা হয়েছে। একটি কো-এক্সট্রুশন প্রক্রিয়ার মাধ্যমে, POE কে EVA স্তর দ্বারা আবৃত করা হয়, যা একটি EVA-POE-EVA স্যান্ডউইচ কাঠামো তৈরি করে। এই নকশাটি POE-এর উচ্চ আর্দ্রতা বাধা বজায় রাখে, যা সোলার সেলকে জলীয় বাষ্প থেকে রক্ষা করতে সাহায্য করে, পাশাপাশি ভাল ল্যামিনেশন সামঞ্জস্য এবং সহজ প্রক্রিয়াযোগ্যতা ইভা-এর। স্বাভাবিক উৎপাদনে, যখন উপাদান এবং ল্যামিনেশন প্রক্রিয়া ভালোভাবে নিয়ন্ত্রিত থাকে, তখন ইপিই মডিউলের নির্ভরযোগ্যতা এবং উৎপাদন ফলন উভয়ই উন্নত করতে পারে।
প্রযুক্তিগত প্রক্রিয়া: কেন ইপিই ল্যামিনেশনের সময় ডিলামিনেট হতে পারে
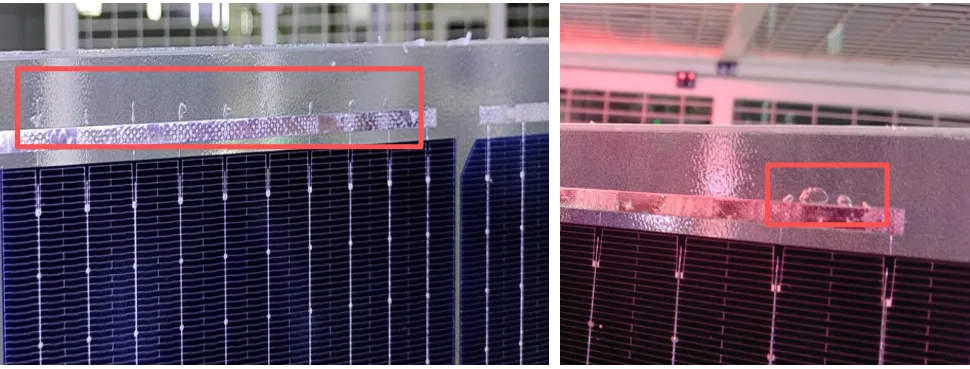
যদিও EPE EVA এবং POE-এর সুবিধাগুলো একত্রিত করে, ল্যামিনেশনের সময় দুটি উপাদান ঠিক একইভাবে আচরণ করে না। তাদের কিউরিং কার্ভ, ক্রস-লিঙ্কিং বৈশিষ্ট্য, পোলারিটি, অ্যাডিটিভ শোষণ ক্ষমতা এবং তাপীয় প্রসারণ আচরণ ভিন্ন। এই পার্থক্যগুলো আন্তঃস্তর ডিল্যামিনেশন এবং বুদবুদ গঠনের দিকে পরিচালিত করতে পারে, বিশেষত সোল্ডার রিবন অঞ্চলের আশেপাশে যেখানে স্থানীয় চাপ এবং বেধের তারতম্য আরও স্পষ্ট।
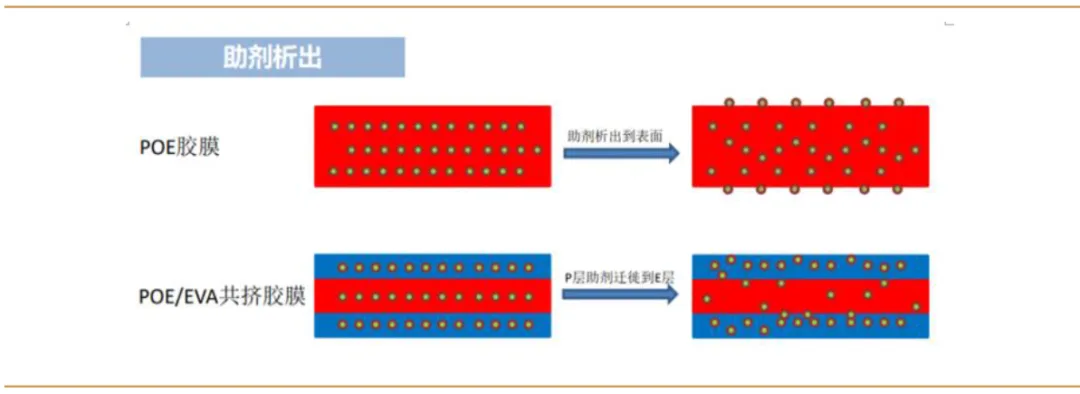
ইভা এবং পিওই-এর পোলারিটি ভিন্ন। ইভা একটি পোলার উপাদান, তাই এটি অনেক অ্যাডিটিভের সাথে ভালো সামঞ্জস্যপূর্ণ। পিওই কম পোলার, তাই পোলার অ্যাডিটিভ ধরে রাখার ক্ষমতা ভিন্ন। স্টোরেজ সময়ের সাথে সাথে, পিওই স্তরের ভিতরের অ্যাডিটিভগুলি ধীরে ধীরে ইভা স্তরের দিকে স্থানান্তরিত হতে পারে, যার পোলারিটি বেশি এবং শোষণ ক্ষমতা ভালো।
এই অ্যাডিটিভ স্থানান্তর ইপিই ফিল্মের অভ্যন্তরীণ গঠন এবং কর্মক্ষমতা পরিবর্তন করে। ফলস্বরূপ, পিওই এবং ইভা স্তরের মধ্যে বন্ধন শক্তি হ্রাস পেতে পারে। গুরুতর ক্ষেত্রে, মডিউল ল্যামিনেশনের সময় পিওই স্তর চাপা পড়ে, আলাদা হয়ে যেতে পারে বা স্থানীয়ভাবে ডিলামিনেট হতে পারে। এটি ইপিই ফিল্মের শেলফ লাইফ সাধারণত একক ইভা বা একক পিওই এনক্যাপসুল্যান্ট ফিল্মের চেয়ে কম হওয়ার একটি কারণ।
| মূল কারণ | প্রক্রিয়া | মডিউল ল্যামিনেশনে সম্ভাব্য ত্রুটি |
|---|---|---|
| অ্যাডিটিভ স্থানান্তর | ক্রসলিংকিং এজেন্ট এবং স্টেবিলাইজারের মতো পোলার অ্যাডিটিভ সময়ের সাথে সাথে পিওই থেকে ইভাতে স্থানান্তরিত হয় | পিওই-এর ক্রসলিংকিং ডিগ্রি কমে যাওয়া, সংহতি হ্রাস, ইপিই আন্তঃস্তর ডিলামিনেশন |
| ক্রসলিংকিং গতির অমিল | ল্যামিনেশনের সময় ইভা সাধারণত পিওই-এর চেয়ে দ্রুত ক্রসলিংক করে | ইভা স্তর আগে শক্ত হয়ে যায় যখন পিওই গলিত থাকে, যার ফলে আন্তঃস্তর চাপের ভারসাম্যহীনতা দেখা দেয় |
| তাপীয় প্রসারণ সহগের পার্থক্য | ইভা এবং পিওই নিরাময়ের পরে ভিন্ন প্রসারণ এবং সংকোচন আচরণ দেখায় | ঠান্ডা হওয়ার সময় অভ্যন্তরীণ চাপ, সম্ভাব্য আন্তঃস্তর বিচ্ছেদ |
| স্থানীয় বেধের তারতম্য | পিওই স্তরের বেধ টিডি দিকে অসম হতে পারে, বা রিবন এবং বাসবারের কাছে ইপিই স্থানীয়ভাবে পাতলা হয়ে যায় | স্থানীয় আঠার অভাব, গ্যাস জমা, লাইন-আকৃতির বুদবুদ |
| রিবন এবং বাসবার ওভারল্যাপ চাপ | সোল্ডারিং পজিশনে স্থানীয় স্ট্যাকের পুরুত্ব বেশি | এনক্যাপসুল্যান্ট প্রবাহ, স্থানীয় ডিলামিনেশন, রিবন এলাকা থেকে রৈখিক বুদবুদ বিস্তৃত |
প্রযুক্তিগত বিশ্লেষণ: রিবন বরাবর লাইন-আকৃতির বুদবুদ গঠন
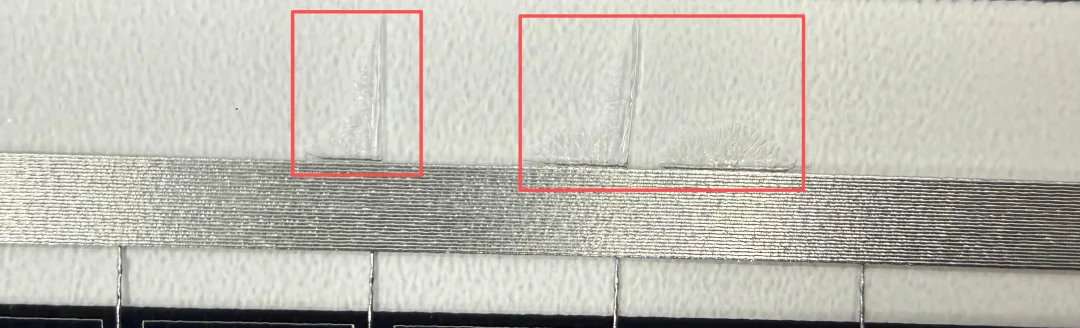
সোল্ডার রিবন থেকে বিস্তৃত লাইন-আকৃতির বুদবুদগুলি প্রায়শই অ্যাডিটিভ মাইগ্রেশন, অসামঞ্জস্যপূর্ণ ক্রসলিংকিং গতি এবং EVA ও POE-এর মধ্যে ভিন্ন তাপীয় প্রসারণ আচরণের সম্মিলিত প্রভাবের সাথে সম্পর্কিত।
ল্যামিনেশনের সময়, EVA POE-এর তুলনায় দ্রুত ক্রসলিংক করে। যদি POE স্তর সময়মতো ক্রসলিংক না করে, তবে পারক্সাইড পচনের সময় উৎপন্ন প্রতিক্রিয়া গ্যাসগুলি চাপ প্রয়োগের আগে সম্পূর্ণরূপে নিষ্কাশিত নাও হতে পারে। এই গ্যাসগুলি মডিউলের ভিতরে আটকে থেকে বুদবুদ তৈরি করতে পারে।
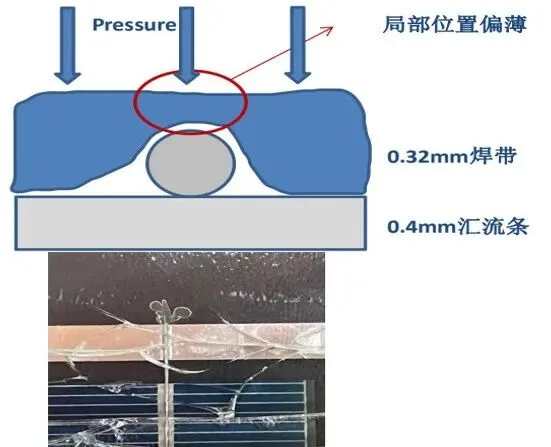
আরেকটি সাধারণ কারণ হল রিবন এবং বাসবার অবস্থানে EPE ফিল্মের স্থানীয় পাতলা হওয়া। EPE-এর মাঝের POE স্তরে কাঁচামালের কারণে TD দিকে পুরুত্বের অসমতা থাকতে পারে। এছাড়াও, ল্যামিনেশনের সময়, রিবন এবং বাসবারের ওভারল্যাপিং পুরুত্ব স্থানীয় চাপ বাড়ায়। এটি সেই অবস্থানে EPE-কে পাতলা করে দিতে পারে, যার ফলে আঠালোর অভাব বা গ্যাস জমা হওয়ার সম্ভাবনা বেশি থাকে।
সহজ ভাষায়, রিবন এলাকা ল্যামিনেশনের সময় বেশি চাপ পায়। যদি EVA স্তরগুলি ইতিমধ্যে ক্রসলিংক করা শুরু করে থাকে যখন রিবনের কাছে POE স্তর এখনও প্রবাহিত অবস্থায় থাকে, তাহলে EPE গঠন স্থানীয়ভাবে আলাদা হতে পারে। রিবন অবস্থানে অবশিষ্ট এনক্যাপসুল্যান্ট POE-এর মতো আচরণ করতে পারে, যার ক্রসলিংক ধীর এবং প্রবাহের প্রবণতা বেশি। ল্যামিনেশন চাপের অধীনে, এটি রিবন থেকে বাইরের দিকে বিস্তৃত রঙিন বা স্বচ্ছ লাইন-আকৃতির বুদবুদ তৈরি করতে পারে।
নজর রাখার মূল প্রক্রিয়া লক্ষণ
বুদবুদগুলি প্রধানত সোল্ডার রিবন পথ বরাবর দেখা যায়, পুরো মডিউল জুড়ে এলোমেলোভাবে নয়।
ত্রুটিটি রিবন বা বাসবার এলাকা থেকে বাইরের দিকে বিস্তৃত পাতলা রৈখিক বায়ু চিহ্নের মতো দেখাতে পারে।
EPE ফিল্ম দীর্ঘ সময় ধরে সংরক্ষণ করা হলে সমস্যাটি আরও স্পষ্ট হতে পারে।
ল্যামিনেশন তাপমাত্রা, ভ্যাকুয়াম সময়, চাপের সময়, বা নিরাময়ের মাত্রা নির্দিষ্ট EPE ফর্মুলেশনের সাথে ভালভাবে মিল না হলে ত্রুটি বাড়তে পারে।
EPE ল্যামিনেশন ত্রুটির জন্য ব্যবহারিক নিয়ন্ত্রণ পরামর্শ
EPE এনক্যাপসুল্যান্টের অন্তর্নিহিত উপাদানগত আচরণের কারণে সৃষ্ট বুদবুদের জন্য, সমাধানে উপাদান ব্যবস্থাপনা এবং ল্যামিনেশন প্রক্রিয়া অপ্টিমাইজেশন একত্রিত করা উচিত। ফিল্ম সংরক্ষণের অবস্থা, ল্যামিনেশন কার্ভ এবং রিবন-এলাকার চাপ বিতরণ পরীক্ষা না করে শুধুমাত্র একটি প্যারামিটার সামঞ্জস্য করা যথেষ্ট নয়।
1. EPE উপাদান সংরক্ষণের সময় নিয়ন্ত্রণ করুন
EPE এনক্যাপসুল্যান্ট সংগ্রহ এবং উৎপাদন ব্যবহার সাবধানে পরিকল্পনা করুন। উৎপাদন প্রভাবিত না হওয়ার শর্তে, EPE ফিল্মের ইনভেন্টরি সময় যতটা সম্ভব কমিয়ে দিন। কম সংরক্ষণের সময় POE স্তর থেকে EVA স্তরে অ্যাডিটিভ স্থানান্তর কমাতে সাহায্য করে, যা মূল আন্তঃস্তর বন্ধন এবং ক্রসলিংকিং আচরণকে আরও স্থিতিশীল রাখে।
2. প্রথম চেম্বারের ল্যামিনেশন তাপমাত্রা যথাযথভাবে বাড়ান
প্রথম চেম্বারের ল্যামিনেশন তাপমাত্রায় উপযুক্ত বৃদ্ধি EPE ফিল্মে POE ক্রসলিংকিং ত্বরান্বিত করতে পারে। এটি এমন পরিস্থিতি এড়াতে সাহায্য করে যেখানে EVA ইতিমধ্যে তুলনামূলকভাবে উচ্চ ক্রসলিংকিং ডিগ্রিতে পৌঁছেছে যখন POE এখনও গলিত অবস্থায় রয়েছে। EVA এবং POE নিরাময়ের মধ্যে আরও ভাল সিঙ্ক্রোনাইজেশন আন্তঃস্তর চাপ কমাতে পারে এবং রিবন অবস্থানের কাছে লাইন-আকৃতির বুদবুদ প্রতিরোধে সহায়তা করে।
3. ভ্যাকুয়াম, চাপ এবং নিরাময় সময় মিলান
যদি POE স্তর এখনও অত্যন্ত তরল অবস্থায় খুব তাড়াতাড়ি চাপ প্রয়োগ করা হয়, তাহলে গ্যাস আটকা পড়তে পারে বা রিবন এলাকা বরাবর ঠেলে যেতে পারে। একটি ভালভাবে ডিজাইন করা ল্যামিনেশন রেসিপি সম্পূর্ণ চাপ প্রয়োগের আগে বায়ু নিষ্কাশন এবং উপাদান নরম করার জন্য পর্যাপ্ত সময় দেওয়া উচিত। সঠিক সেটিং ক্রসলিংকিং ডিগ্রি পরীক্ষা, পিল শক্তি পরীক্ষা এবং ল্যামিনেশনের পরে চেহারা পরিদর্শন দ্বারা যাচাই করা উচিত।
4. রিবন এবং বাসবার স্ট্যাক উচ্চতা পরীক্ষা করুন
কারণ রিবন এবং বাসবারের চারপাশে স্থানীয় চাপ বেশি, অত্যধিক স্ট্যাক বেধ এই পয়েন্টগুলিতে EPE পাতলা করতে পারে। উৎপাদন দলের সোল্ডারিং সমতলতা, রিবন প্রান্তিককরণ, বাসবার ওভারল্যাপ এবং লেআপ ধারাবাহিকতা পরীক্ষা করা উচিত। স্থানীয় উচ্চতার পার্থক্য হ্রাস করা স্থানীয় এনক্যাপসুল্যান্ট বিকৃতি এবং বুদবুদ গঠনের ঝুঁকি কমাতে পারে।
5. আগত EPE গুণমান যাচাই করুন
EPE ফিল্মের জন্য, আগত পরিদর্শনে শুধুমাত্র চেহারা এবং বেধ পরীক্ষা করা উচিত নয়, বরং বেধের অভিন্নতা, শেলফ লাইফ, সংরক্ষণের অবস্থা, জেল কন্টেন্ট আচরণ এবং আনুগত্য কর্মক্ষমতার উপরও ফোকাস করা উচিত। যদি সম্ভব হয়, সরবরাহকারী, ব্যাচ বা মডিউল কাঠামো পরিবর্তন করার সময় ব্যাপক উৎপাদনের আগে ট্রায়াল ল্যামিনেশন করা উচিত।
এই ব্লগটি পিভি মডিউল উৎপাদনে ব্যবহারিক অস্বাভাবিকতা বিশ্লেষণ এবং নিম্নলিখিত রেফারেন্সের উপর ভিত্তি করে তৈরি:
ফটোভোলটাইক মডিউল উৎপাদনের সময় অস্বাভাবিক ত্রুটি বিশ্লেষণ থেকে ক্ষেত্রের অভিজ্ঞতা
ডাও কেমিক্যাল, ঝাং ওয়েনক্সিন, "পিওই উচ্চ-কার্যক্ষম ফটোভোল্টাইক মডিউলকে শক্তিশালী করছে"
সাউথওয়েস্ট সিকিউরিটিজ, "এন-টাইপ পুনরাবৃত্তি, পিওই শিল্প একটি উচ্চ-বৃদ্ধি চক্র খুলছে"
রাসায়নিক উৎপাদন ও প্রযুক্তি, "ফটোভোল্টাইকের জন্য পলিওলেফিন এনক্যাপসুল্যান্ট ফিল্মের ক্রসলিংকিং প্রতিক্রিয়া নিয়ে গবেষণা"
Ooitech-এর দৃষ্টিভঙ্গি
একটি সরঞ্জাম সরবরাহকারী হিসেবে, আমরা এভাবে দেখি: ইপিই-সম্পর্কিত রিবন লাইন বুদবুদ শুধুমাত্র একটি উপাদান সমস্যা নয়, বরং একটি প্রক্রিয়া-উইন্ডো সমস্যা যা ল্যামিনেশন তাপমাত্রা প্রোফাইল, ভ্যাকুয়াম দক্ষতা, চাপের সময় এবং লেআউপ সমতলতার উপর নির্ভর করে। উন্নত সেল প্রযুক্তি এবং বড় ফরম্যাট ব্যবহারকারী মডিউল নির্মাতাদের জন্য, এনক্যাপসুল্যান্ট প্রবাহ এবং স্থানীয় স্ট্যাক উচ্চতার সহনশীলতা অনেক ছোট হয়ে যায়, তাই উপাদানের শেলফ-লাইফ নিয়ন্ত্রণ এবং ল্যামিনেশন রেসিপি যাচাইকরণকে একই গুণমান ব্যবস্থার অংশ হিসাবে বিবেচনা করা উচিত। একটি স্থিতিশীল সোলার প্যানেল উৎপাদন লাইনের জন্য ব্যাপক উৎপাদনের আগে ভাল এনক্যাপসুল্যান্ট নির্বাচন এবং শৃঙ্খলাবদ্ধ প্রক্রিয়া যাচাইকরণ উভয়ই প্রয়োজন।