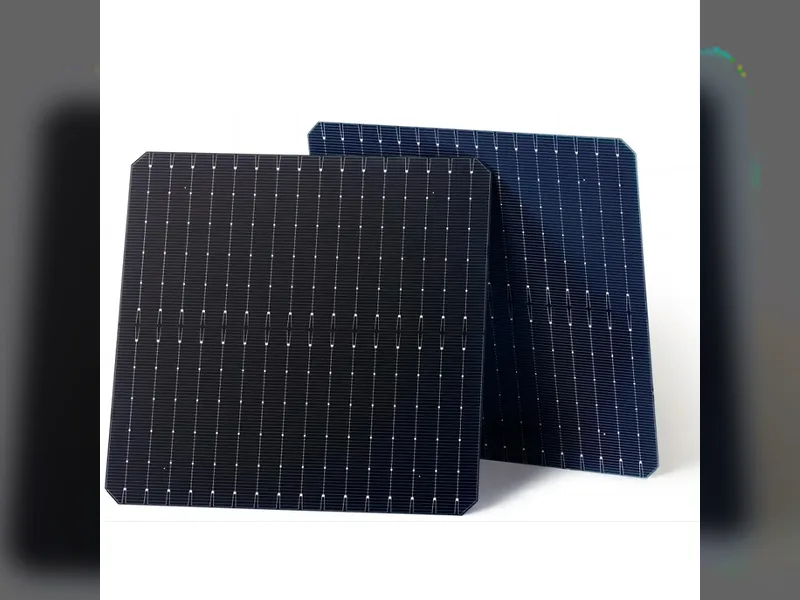
TOPCon-এ লেজার-কাট প্রান্ত: ক্রস-সেকশন প্যাসিভেটিং
সূচিপত্র
দ্রুত উত্তর: একটি সেলকে চারে কাটলে তা একটি লেজার গ্রুভ বরাবর বিভক্ত হয়, এবং সেই গ্রুভ উভয় দেয়ালে খালি সিলিকন রেখে যায়। প্রকাশিত পদ্ধতি হলো দেয়ালে একটি পাতলা টানেল অক্সাইড জন্মানো, তার উপর n⁺ ডোপড পলি-Si জমা করা এবং পলি-Si-এর উপর AlOₓ ক্যাপ করা, যাতে কাটা মুখটি রিকম্বিনেশন কেন্দ্রের বদলে একটি সিলেক্টিভ কন্ট্যাক্টের মতো আচরণ করে। প্রতিটি অতিরিক্ত ধাপ নিম্ন-তাপমাত্রার, যা এমন একটি লাইনের জন্য এটিকে আকর্ষণীয় করে তোলে যেখানে ইতিমধ্যেই LPCVD চলে।
চার-কাট ও মাল্টি-কাট সেল এখন সাধারণ উৎপাদন, এবং এর কারণ পাটিগণিত: একটি সেলকে চারে ভাগ করলে প্রতিটি রিবন যে কারেন্ট বহন করে তা কমে, ফিঙ্গার জুড়ে পথ ছোট হয় এবং ইন্টারকানেকশনে রেজিস্টিভ ক্ষতি কমে। লাভটি বাস্তব এবং এজন্যই চার-কাট TOPCon সেল কেউ খরচ নিয়ে তর্ক করার আগেই ডিফল্ট হয়ে গিয়েছিল।
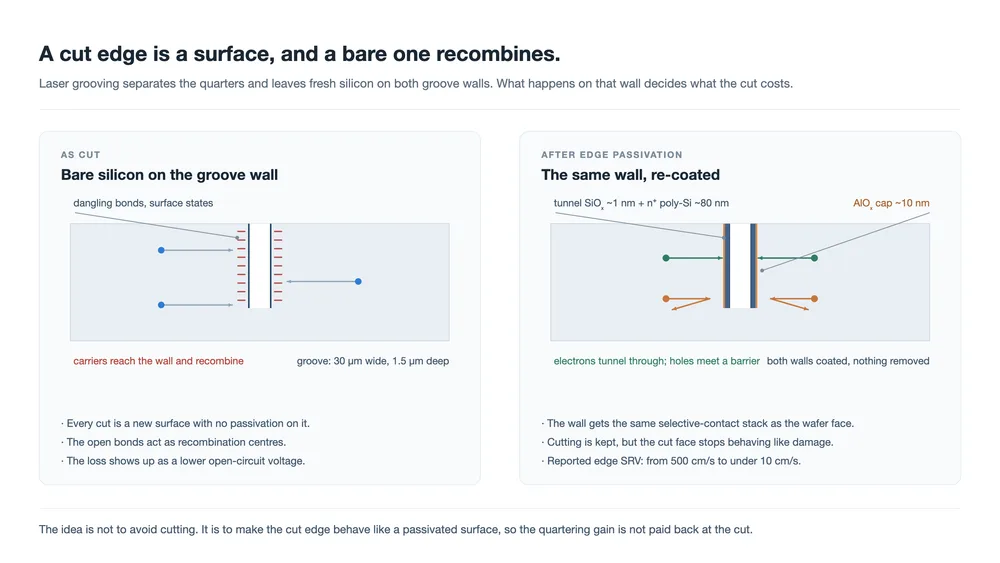
খরচটি কাটের উপরেই পড়ে। একটি লেজার গ্রুভ কোয়ার্টারগুলোকে আলাদা করে, এবং যে দেয়ালটি এটি খোলে তা এমন সিলিকন যা কখনো প্যাসিভেশন স্তর পায়নি। সেখানে সারফেস স্টেটগুলো ব্যান্ড গ্যাপের মাঝখানে অবস্থান করে, এবং যে ক্যারিয়ার দেয়ালে পৌঁছায় তারা রিকম্বাইন করে। এটি একটি ভোল্টেজ ক্ষতি, শেডিং ক্ষতি নয়, এবং কাটিং ধাপের আগে নেওয়া কোনো পরিমাপে এটি ধরা পড়ে না।
নিচে বর্ণিত পদ্ধতি সেই দেয়ালকে ন্যূনতম করার মতো ক্ষতি হিসেবে বিবেচনা করা বন্ধ করে এবং এটিকে প্রলেপ দেওয়ার মতো একটি পৃষ্ঠ হিসেবে বিবেচনা করে। এটি সেই একই সিলেক্টিভ-কন্ট্যাক্ট ধারণা যা TOPCon ইতিমধ্যেই ওয়েফার মুখে ব্যবহার করে, যা কয়েকটি প্রক্রিয়া ধাপ আগে কাটিং যে পৃষ্ঠ তৈরি করেছে সেখানে প্রয়োগ করা হয়েছে।
কাটা প্রান্ত একটি পৃষ্ঠ, এবং এটি সেলের সবচেয়ে খারাপ পৃষ্ঠ
একটি সমাপ্ত মডিউলের প্রতিটি অন্য সিলিকন পৃষ্ঠ সম্পূর্ণ প্যাসিভেশন ক্রমের মধ্য দিয়ে গেছে: টেক্সচারিং, পরিষ্কারকরণ, একটি ডাইইলেকট্রিক স্ট্যাক, মাঝে মাঝে তার নিচে একটি ডোপড স্তর। গ্রুভ দেয়ালের এসবের কিছুই পায় না। এটি ফ্রন্ট জাংশন গঠনের পরে এবং রিয়ার স্ট্যাক জমার পরে তৈরি হয়, তাই লেজার যা রেখে যায় তা হলো কাঁচামাল।
সেই ধরনের পৃষ্ঠের জন্য সাধারণত যে সংখ্যাগুলো উদ্ধৃত হয় তা নিরুৎসাহজনক। ইন্টারফেস স্টেট ঘনত্ব প্রায় 1 × 1012 cm−2 eV−1 এবং সারফেস রিকম্বিনেশন ভেলোসিটি 500 cm/s-এর বেশি, উভয়ই এই নিবন্ধটি যে উৎস থেকে নেওয়া তার as-cut ক্ষেত্রে প্রতিবেদিত। একক-অঙ্কের cm/s-এ পরিমাপ করা প্যাসিভেটেড পৃষ্ঠের তুলনায়, একটি অপরিশোধিত কাটা প্রান্ত প্রায় দুই ক্রম দ্রুততর রিকম্বাইন করে।
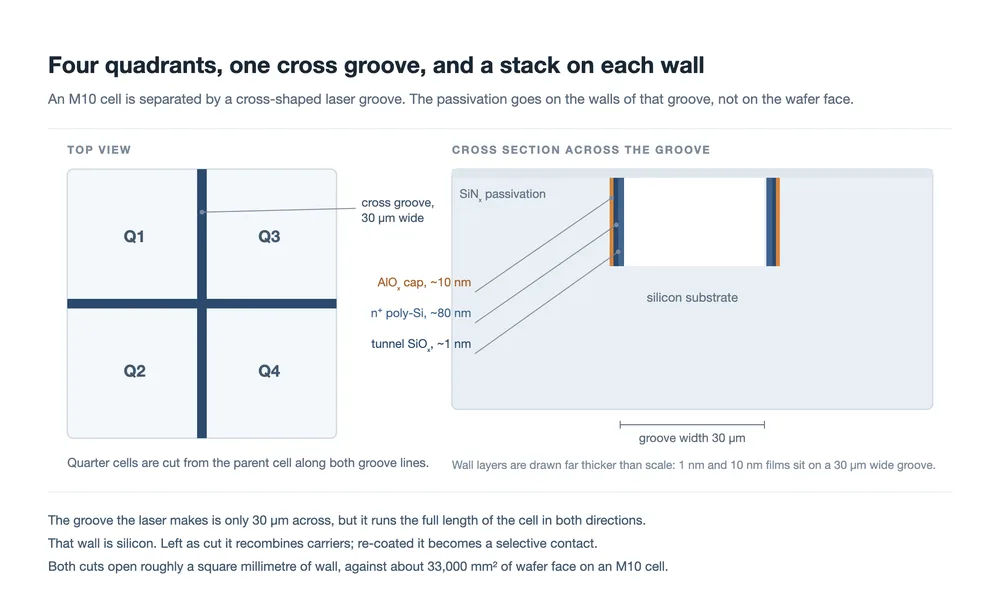
এটি গুরুত্বপূর্ণ করে তোলে ক্ষেত্রফল নয়। একটি ক্রস গ্রুভ 30 µm চওড়া এবং প্রায় 1.5 µm গভীর, এবং একটি M10 সেলকে চারে কাটলে 33,000 mm2 ওয়েফার মুখের বিপরীতে প্রায় এক বর্গ মিলিমিটার দেয়াল খোলে। বরং এটি হলো, কাটের একটি ডিফিউশন দৈর্ঘ্যের মধ্যে উৎপন্ন ক্যারিয়ার এতে পৌঁছাতে পারে, এবং দেয়ালটি উভয় দিকে সেলের পুরো দৈর্ঘ্য জুড়ে চলে। ক্ষতিটি যে রেখার দৈর্ঘ্যের সঙ্গে স্কেল করে, এবং ক্রস প্যাটার্ন প্রতিটি কোয়ার্টারের মাঝখান দিয়ে একটি দীর্ঘ রেখা টানে।
এজন্যই ক্ষতিটি ভোল্টেজ সমস্যার মতো আচরণ করে। প্রান্তে রিকম্বিনেশন বাল্ক থেকে ক্যারিয়ার সরিয়ে নেয়, এবং ওপেন-সার্কিট ভোল্টেজ সেল জুড়ে মোট রিকম্বিনেশন হারের প্রতি সাড়া দেয়। ফিল ফ্যাক্টরও নড়ে। শেডিং কারেন্টে ধরা পড়ত; এটি Voc ও FF-এ ধরা পড়ে, যা একটি কাটিং প্রক্রিয়া যোগ্যতা অর্জনের সময় দেখার 덜 স্পষ্ট জায়গা।
প্রলেপটি আসলে কী
প্রকাশিত কাঠামো কাটা দেয়ালে একটি নির্দিষ্ট ক্রমে তিনটি স্তর রাখে। সিলিকন থেকে বাইরের দিকে পড়লে: একটি অত্যন্ত পাতলা সিলিকন অক্সাইড যা ক্যারিয়ার টানেল করতে পারে, একটি ভারী ডোপড পলিসিলিকন স্তর যা তাদের বহন করে নিয়ে যায়, এবং একটি অ্যালুমিনিয়াম অক্সাইড ক্যাপ যা ইন্টারফেসের রাসায়নিক প্যাসিভেশন সম্পূর্ণ করে।
| কাটা দেয়ালে স্তর | পুরুতা | এটি কী করে |
|---|---|---|
| টানেল অক্সাইড, SiO2 | প্রায় 1–1.2 nm | ক্যারিয়ারের টানেল করার জন্য যথেষ্ট পাতলা, ধাতু ও ডোপড স্তরকে সিলিকন পৃষ্ঠ থেকে দূরে রাখার জন্য যথেষ্ট পুরু |
| ডোপড পলি-Si | 80–120 nm | সংগৃহীত ক্যারিয়ারকে পাশে বহন করে এবং ওয়ার্ক ফাংশন নির্ধারণ করে যা কন্ট্যাক্টকে সিলেক্টিভ করে তোলে |
| AlOx ক্যাপ | প্রায় 10 nm | অবশিষ্ট ইন্টারফেস স্টেটের রাসায়নিক প্যাসিভেশন, সাথে দূষণের বিরুদ্ধে একটি বাধা |
দুটি বিবরণ এটিকে কেবল অক্সাইড পুনরায় জন্মানোর থেকে আলাদা করে। প্রথমত, স্ট্যাকটি কেবল ডাইইলেকট্রিক নয়; এতে একটি ডোপড সেমিকন্ডাক্টর রয়েছে, তাই এটি পরিবাহীও হতে পারে। একটি বিশুদ্ধ অক্সাইড দেয়ালকে প্যাসিভেট করত এবং এটিকে বৈদ্যুতিকভাবে মৃত রেখে দিত, যা এমন পৃষ্ঠের জন্য ঠিক আছে যা কিছু সংগ্রহ করে না, কিন্তু এখানে দেয়ালটি দুটি কোয়ার্টার সেলের মাঝে অবস্থিত যাদের উভয়েরই কারেন্ট সরানো দরকার। দ্বিতীয়ত, বেধগুলো এমনভাবে গুরুত্বপূর্ণ যা সমতল ওয়েফারে নয়। পলি-Si-কে গোলাকার তলযুক্ত 1.5 µm গভীর গ্রুভের উপর অবিচ্ছিন্ন থাকার জন্য যথেষ্ট পুরু হতে হবে। এটিকে যথেষ্ট পাতলাও হতে হবে যাতে এর নিজস্ব স্ট্রেস এটিকে ফাটিয়ে বা দেয়াল থেকে খুলে না ফেলে।
উৎসটি কাঠামোর বর্ণনায় পলি-Si-এর জন্য 120 nm এবং প্রক্রিয়া ক্রমে 80 nm দেয়, এবং মন্তব্য করে যে ফিল্ড প্যাসিভেশন প্রভাবের জন্য 80 nm যথেষ্ট। এই পার্থক্যটি মসৃণ করার বদলে লক্ষণীয়: এটি ইঙ্গিত দেয় যে স্তরের বেধ প্রক্রিয়া উইন্ডোর মধ্যে একটি টিউনেবল, নির্দিষ্ট লক্ষ্য নয়, এবং উভয় মানই লেখকদের মতে কার্যকর পরিসরের মধ্যে।
কেন একটি পাতলা অক্সাইড ও একটি ডোপড স্তর ক্যারিয়ার ফিল্টার করে
ব্যবস্থাটি রসায়নের বদলে ব্যান্ড ইঞ্জিনিয়ারিং, এবং এটি সেই একই যা TOPCon-কে প্রথম থেকেই প্রতিযোগিতামূলক করেছিল। খালি দেয়ালে, ইন্টারফেস স্টেটগুলো ব্যান্ড গ্যাপ জুড়ে বিতরণ করা থাকে। যে ইলেকট্রন সেই স্টেটগুলোর একটিতে পৌঁছায় তার বসার জায়গা থাকে, এবং একই স্টেটে আসা একটি হোল সার্কিট বন্ধ করে: দুটি রিকম্বাইন করে, এবং জোড়াটি হারিয়ে যায়।
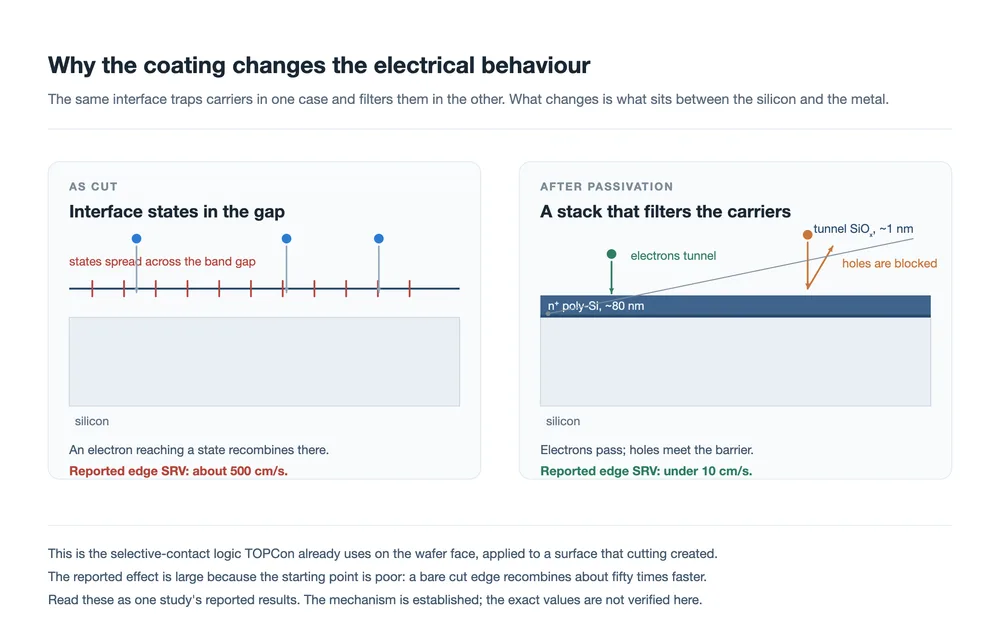
একবার অক্সাইড এবং ডোপড পলি-Si স্থাপিত হলে, ইন্টারফেসে ব্যান্ড স্ট্রাকচার আর সমতল থাকে না। পাতলা অক্সাইড সিলিকন এবং ডোপড স্তরের মধ্যে সরাসরি পথ বাধা দেয়, তবে ইলেকট্রনগুলোর এর মধ্য দিয়ে টানেল করার জন্য যথেষ্ট পাতলা থাকে। ডোপড স্তরের চার্জ ইন্টারফেসের ঠিক নিচে সিলিকনের ব্যান্ডগুলোকে বাঁকিয়ে দেয়, যা-ই অসমতা তৈরি করে: এক ধরনের ক্যারিয়ার একটি নিম্ন বাধা দেখে এবং পার হয়, অন্যটি একটি উচ্চ বাধা দেখে এবং ফিরে যায়।
প্রতিবেদিত ফলাফল হলো কাটা প্রান্তে পৃষ্ঠ পুনঃসংযোজন বেগ প্রায় 500 cm/s থেকে 10 cm/s-এর নিচে নেমে আসা, যা প্রায় 98% পরিবর্তন। এটি একটি বড় সংখ্যা, এবং এটি একটি সহজ কারণে বড়: সূচনা বিন্দুটি একটি অপ্যাসিভেটেড পৃষ্ঠ, যা উপলব্ধ প্রায় সবচেয়ে খারাপ অবস্থার কাছাকাছি। একই গুণক দ্বারা একটি প্যাসিভেটেড পৃষ্ঠের উন্নতি করা সম্ভব হতো না।
কোটিংটি কী করে না সে সম্পর্কে স্পষ্ট হওয়া মূল্যবান। এটি খাঁজ অপসারণ করে না, লেজার যে সিলিকন অপসারণ করেছে তা পুনরুদ্ধার করে না, এবং দেয়ালটিকে অপটিক্যালি উপযোগী করে না। চতুর্থাংশটি এখনও সংকীর্ণ। দাবিটি তার চেয়ে সংকীর্ণ: কাটা মুখটি ক্যারিয়ার মরে যাওয়ার জায়গা হিসেবে কাজ করা বন্ধ করে এবং ক্যারিয়ার সংগ্রহ করা যায় এমন জায়গা হিসেবে কাজ শুরু করে।
প্রক্রিয়া ধাপগুলো কোথায় অবস্থান করে
এই কাঠামোর সাথে প্রকাশিত পথটি একটি সাধারণ TOPCon ক্রম যাতে একটি সন্নিবেশ রয়েছে: লেজার ক্রস খাঁজ কাটার পরে, সেল-স্তরের প্যাসিভেশন স্ট্যাক জমা করার আগে দেয়ালটি অক্সিডাইজ এবং পুনরায় ডোপ করা হয়। বাকি সবকিছু যেখানে ছিল সেখানেই থাকে।
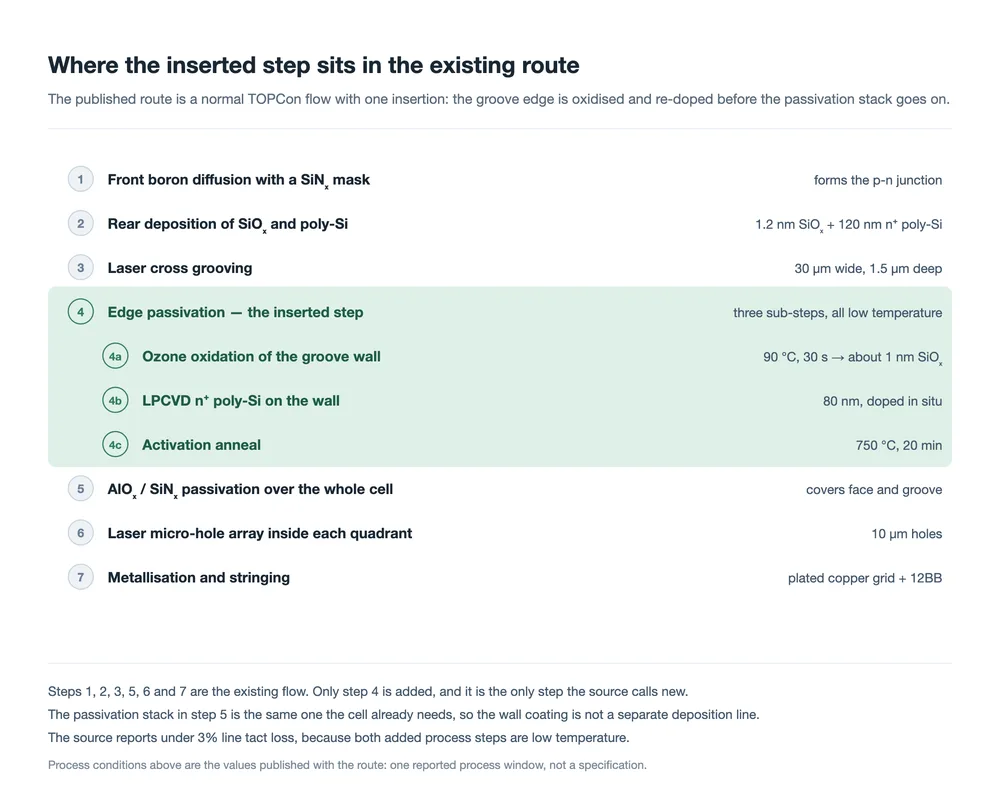
| ধাপ | প্রকাশিত শর্ত | কেন এভাবে নির্ধারিত |
|---|---|---|
| লেজার ক্রস খাঁজ কাটা | 30 µm চওড়া, 1.5 µm গভীর | চতুর্থাংশগুলোকে পরিষ্কারভাবে আলাদা করার জন্য যথেষ্ট গভীর, দেয়ালের ক্ষেত্রফল এবং এর চারপাশের যান্ত্রিক ক্ষতি সীমিত করার জন্য যথেষ্ট অগভীর |
| ওজোন অক্সিডেশন | 90 °C, 30 s, প্রায় 1 nm | ওয়েফারে ইতিমধ্যে থাকা জাংশনকে বিঘ্নিত করবে এমন তাপীয় বাজেট ছাড়াই একটি অভিন্ন অক্সাইড বৃদ্ধি করে |
| LPCVD পলি-Si | 80 nm, ইন সিটু ডোপড | জমার সময় ডোপিং একটি পৃথক ডিফিউশন ধাপ এড়ায় এবং স্তর জুড়ে একটি নিয়ন্ত্রণযোগ্য ঘনত্ব গ্রেডিয়েন্ট দেয় |
| অ্যাক্টিভেশন অ্যানিল | 750 °C, 20 min | ডোপ্যান্ট সক্রিয় করে এবং স্তরটি স্ফটিকীকরণ করে, যা-ই এটিকে ডাইইলেকট্রিকের পরিবর্তে একটি পরিবাহীতে পরিণত করে |
| খাঁজ গোলাকারকরণ | খাঁজ কাটার পরে 2 s TMAH | তীক্ষ্ণ খাঁজ কোণগুলোকে ভোঁতা করে যেখানে ফাটল এবং কোটিং বিচ্ছিন্নতা শুরু হয় |
| স্ফটিকত্ব পরীক্ষা | রামান, 80%-এর উপরে | অসম্পূর্ণভাবে স্ফটিকীকৃত স্তর দুর্বলভাবে প্যাসিভেট করে এবং আরও খারাপভাবে পরিবাহী হয়, তাই এটিকে একটি পরিমাপযোগ্য আউটপুট হিসেবে বিবেচনা করা হয় |
TMAH গোলাকারকরণ এবং স্ফটিকত্ব পরীক্ষা হলো সেই দুটি বিবরণ যা এটিকে একটি পরীক্ষাগার প্রদর্শনের পরিবর্তে একটি উৎপাদন পথের মতো দেখায়। একটি 1.5 µm খাঁজের একটি কোণ থাকে, এবং কোণগুলোই হলো যেখানে জমাকৃত ফিল্ম পাতলা হয়ে যায় এবং যেখানে চাপ কেন্দ্রীভূত হয়। দুই সেকেন্ডের জন্য কোণটি গোলাকার করা প্রায় কিছুই খরচ করে না এবং ব্যর্থতার একটি শ্রেণি দূর করে যা অন্যথায় পরে তাপীয় চক্র বা হ্যান্ডলিংয়ে দেখা দিত।
একটি লাইনের জন্য, আকর্ষণীয় অংশটি হলো সংযোজিত ধাপগুলোর কোনোটিরই নতুন টুল প্রয়োজন হয় না। অক্সিডেশন, জমা এবং অ্যানিল সবই একটি TOPCon লাইনে ইতিমধ্যে থাকা LPCVD সক্ষমতার মধ্যে ফিট করে, এবং দুটি সংযোজিত ধাপ নিম্ন তাপমাত্রার, তাই সমাপ্ত সেলের তাপীয় বাজেট বিঘ্নিত হয় না। সূত্রটি 3%-এর নিচে লাইন ট্যাক্ট ক্ষতির কথা জানায়, যা একটি নতুন ধাপ প্রস্তাব করা হলে প্রথমে পরীক্ষা করার সংখ্যা: যে ধাপ অর্ধ পয়েন্ট দক্ষতা উন্নত করে কিন্তু থ্রুপুটের 10% খরচ করে তা 3% খরচ করা ধাপ থেকে ভিন্ন একটি প্রস্তাব।
ক্রমের ব্যাক এন্ডও পরিবর্তিত হয়, এবং কোটিংয়ের কারণে নয়। একটি চার-কাট সেল যা তার 12BB লেআউট রাখে তা চতুর্থাংশ সেল থেকে স্ট্রিং করতে হয়, এবং কাটা প্রান্তটি এখন একটি পৃষ্ঠ যা স্ট্রিংগার পরিচালনা করে। প্লেসমেন্ট সহনশীলতা, জয়েন্টে রিবন যে বল প্রয়োগ করে এবং সোল্ডারিংয়ের সময় সেল যে পরিমাণ তাপ দেখে তা সবই এমন একটি টুকরোর উপর কাজ করে যার প্রান্ত দিয়ে একটি 30 µm খাঁজ কাটা। এখানেই ফাইন-ওয়্যার ট্যাবিং এবং স্ট্রিংিং সরঞ্জাম এবং বাসিং ধাপ সেল ডিজাইনের সাথে মিলিত হয়, এবং এটি প্রবাহের সেই অংশ যা কোটিং সম্বোধন করে না।
প্রতিবেদিত তুলনা কী দেখায়
সূত্রটি একটি সাধারণ চার-কাট সেল এবং কোটেড প্রান্তযুক্ত একই সেলের জন্য আগে-পরে তুলনা প্রকাশ করে। নিচের সারণিটি তা পুনরুৎপাদন করে। এগুলো পথটির সাথে প্রকাশিত সংখ্যা; এগুলো একটি সূত্র থেকে এসেছে, এবং আমরা স্বাধীনভাবে যাচাই করিনি।
| প্যারামিটার | সাধারণ চার-কাট | প্যাসিভেটেড প্রান্তসহ | পরিবর্তন |
|---|---|---|---|
| প্রান্ত SRV (cm/s) | 500 | 10-এর নিচে | −98% |
| ওপেন-সার্কিট ভোল্টেজ (mV) | 736 | 744 | +8 mV |
| শর্ট-সার্কিট কারেন্ট (mA/cm2) | 40.8 | 41.0 | +0.2 |
| ফিল ফ্যাক্টর (%) | 84.0 | 84.5 | +0.5 |
| সেল দক্ষতা (%) | 25.3 | 25.8 | +0.5 পরম |
| বাইফেসিয়ালিটি (%) | 85 | 90 | +5 পয়েন্ট |
স্বতন্ত্র মানগুলোর পরিবর্তে প্যাটার্নটি পড়ুন। ভোল্টেজ লাভ কারেন্ট লাভের চেয়ে বড়, যা-ই প্রক্রিয়াটি পূর্বাভাস দেয়: একটি পৃষ্ঠে পুনঃসংযোজন প্রথমে ভোল্টেজ খরচ করে। ফিল ফ্যাক্টর সামান্য পরিবর্তিত হয়, যা ইলেকট্রনিকভাবে মৃত এলাকার ভগ্নাংশে সামান্য হ্রাসের সাথে সামঞ্জস্যপূর্ণ। দক্ষতা ভোল্টেজ অনুসরণ করে, এবং 0.5 পয়েন্ট পরম হলো প্রধান দাবি।
বাইফেসিয়ালিটি সংখ্যাটি বাকিগুলোর চেয়ে বেশি সতর্কতা দাবি করে। 85% থেকে 90%-এ যাওয়া একটি পাঁচ-পয়েন্ট লাফ যা সেলের পিছনের এলাকার একটি ছোট ভগ্নাংশ হওয়া একটি পৃষ্ঠের পরিবর্তনের কারণে ঘটে, এবং সূত্রটি প্রক্রিয়াটি ব্যাখ্যা করে না। এটি বাস্তব হতে পারে যদি কাটা প্রান্তটি আগে পিছনে একটি স্থানীয় শান্ট পথ ছিল, তবে এটি এমন ধরনের সংখ্যাও যা একটি একক ছোট নমুনা তৈরি করতে পারে। এটিকে সারণির সবচেয়ে কম সমর্থিত লাইন হিসেবে বিবেচনা করুন।
যা এখনও নিষ্পত্তি হয়নি
প্রকাশিত ক্ষেত্রে চারটি জিনিস অনুপস্থিত, এবং একটি লাইন প্রতিশ্রুতিবদ্ধ হওয়ার আগে চারটিই গুরুত্বপূর্ণ।
- কোটেড প্রান্তে নির্ভরযোগ্যতা ডেটা। একটি খাঁজের দেয়ালে 1 nm অক্সাইড এবং 10 nm অ্যালুমিনিয়াম অক্সাইড ক্যাপ সেলের বাকি অংশের মতোই একই আর্দ্র তাপ, তাপীয় চক্র এবং যান্ত্রিক লোডের সম্মুখীন হয়। কাটা প্রান্তও তাপীয় চক্রের অধীনে একটি চাপ সৃষ্টিকারী কারণ, যেহেতু দুটি কোয়ার্টার সেল একটি খাঁজের বিপরীতে প্রসারিত হয়। এর কোনোটিই তুলনা সারণিতে দেখা যায় না।
- পুরুত্বের প্রশ্ন। উৎসটি একই কাঠামোর জন্য দুটি ভিন্ন পলি-Si পুরুত্ব দেয়। এটি কোনো বিরোধিতা নয়, তবে এর অর্থ হলো সর্বোত্তম মান নির্ধারিত নয়, এবং পুরুত্ব চাপ, ডিপোজিশন সময় এবং ট্যাক্টকে একসাথে প্রভাবিত করে।
- স্বাধীন পুনরাবৃত্তি। দক্ষতা লাভ একটি প্রতিবেদিত ডেটা সেট থেকে আসে। 0.5 পয়েন্ট পরম লাভ অনুসরণ করার মতো যথেষ্ট বড় এবং একটি ভিন্ন লাইন ও ভিন্ন পেস্ট ও রিবন সমন্বয়ে দ্বিতীয়বার যাচাই করার মতোও যথেষ্ট বড়।
- সেলের বাকি অংশের সাথে মিথস্ক্রিয়া। খাঁজের দেয়ালে একটি ডোপড স্তর যোগ করা সেই দেয়াল দুটি কোয়ার্টারের মধ্যে বৈদ্যুতিকভাবে কী করে তা পরিবর্তন করে। এটি পিছনের মেটালাইজেশন প্যাটার্ন এবং কোয়ার্টার সেলের স্ট্রিংিংয়ের সাথে কীভাবে মিথস্ক্রিয়া করে তা একটি সিস্টেম প্রশ্ন, কোনো কোটিং প্রশ্ন নয়।
একই দিকে একটি বিস্তৃত বিষয় রয়েছে। একটি সেল কাটা এমন একটি বিনিময় যা কেবল আন্তঃসংযোগ লাভের শক্তির উপর ভিত্তি করে গৃহীত হয়েছিল। four-cut framework কাটাকে একটি প্রদত্ত বিষয় হিসেবে ধরে নেয়, এবং multi-cut analysis দেখে যে ছোট সেলটি শেডিং এবং মডিউল লেআউটে কী করে। কাটা প্রান্তের উপর কাজ সেই বিনিময়ের ব্যয়ের দিকটি আক্রমণ করে, এবং যদি এটি টিকে থাকে তবে এটি কেবল বিদ্যমানটিকে উন্নত করে না বরং কাটের সর্বোত্তম সংখ্যা পরিবর্তন করে।
কাটিং আলোচনার বাকি অংশের বিপরীতে এটি কীভাবে পড়বেন
চার-কাট সেলের কথা উঠলে সাধারণত তিনটি পৃথক ধারণা একসাথে মেশানো হয়, এবং সেগুলো আলাদা রাখলে সাহিত্য পড়া সহজ হয়।
প্রথমটি হলো আন্তঃসংযোগ লাভ: কোয়ার্টার সেল চার ভাগের এক ভাগ কারেন্ট বহন করে, তাই রিবনে রোধকীয় ক্ষতি তীব্রভাবে কমে। এটি নিষ্পত্তিকৃত এবং এজন্যই প্রযুক্তিটি উৎপাদনে রয়েছে। দ্বিতীয়টি হলো মডিউল-স্তরের পরিণতি, যেখানে ছোট সেল ছায়া সহনশীলতা, জাংশন বক্সের প্রয়োজনীয়তা এবং ল্যামিনেটের যান্ত্রিক আচরণ পরিবর্তন করে; two-part junction box একটি দৃশ্যমান ফলাফল। তৃতীয়টি হলো কাটা পৃষ্ঠ নিজেই, যা এখানে আলোচ্য বিষয় এবং যা প্রথম দুটি আলোচনা সাধারণত এড়িয়ে যায়।
তাদের মধ্যে ব্যবহারিক সংযোগ হলো প্রসেস ফ্লো। গ্রুভিং একটি laser cutting stepদ্বারা করা হয়, কোটিং ধাপটি লাইন ইতিমধ্যে মালিকানাধীন LPCVD সক্ষমতায় পড়ে, এবং সমাপ্তি ধাপগুলো হলো metallisation এবং স্ট্রিংিং। এই পথটি মূল্যায়নকারী একটি লাইন আসলে মূল্যায়ন করছে যে সন্নিবেশটি তার ইতিমধ্যে থাকা দুটি টুলের মধ্যে ফিট করে কিনা, এবং প্রকাশিত ট্যাক্ট সংখ্যা প্রায় 3%।
FAQ
কোটিং কি কাটার প্রয়োজনীয়তা দূর করে?
না। কোয়ার্টারগুলো এখনও কাটা হয় এবং খাঁজটি এখনও থাকে। যা পরিবর্তিত হয় তা হলো খাঁজ যে দেয়ালটি উন্মোচিত করেছে তার বৈদ্যুতিক আচরণ, জ্যামিতি নয়।
কেন কেবল একটি কোমল প্রক্রিয়ায় কাটা হয় না?
একটি পরিষ্কার কাট ক্ষতি কমায় কিন্তু তবুও একটি অপ্যাসিভেটেড পৃষ্ঠ রেখে যায়। রিকম্বিনেশন রুক্ষতার মতোই প্যাসিভেশনের অভাব থেকেও আসে, এজন্যই এখানে উত্তরটি একটি কোটিং, আরও ভালো লেজার রেসিপি নয়।
1 nm অক্সাইড কি নির্ভরযোগ্য?
সেই মাত্রার টানেল অক্সাইড ইতিমধ্যে TOPCon উৎপাদনে ব্যবহৃত হয়, তাই ধারণাটি ওয়েফার পৃষ্ঠে প্রমাণিত। একই পুরুত্ব একটি খাঁজের দেয়ালে টিকে থাকবে কিনা, যার পৃষ্ঠের অভিমুখ ভিন্ন এবং সূচনা বিন্দু বেশি রুক্ষ, তা খোলা প্রশ্নগুলোর একটি।
এটি কি কেবল TOPCon-এ প্রযোজ্য?
টানেল-অক্সাইড এবং ডোপড-পলি-Si সমন্বয় একটি TOPCon কাঠামো, তাই পথটি স্বাভাবিকভাবেই সেই লাইনগুলোর লক্ষ্যে যারা ইতিমধ্যে এটি চালায়। টুকরো করে কাটা অন্যান্য সেল প্রকারের নিজস্ব প্রক্রিয়ার সাথে সামঞ্জস্যপূর্ণ একটি প্যাসিভেশন স্ট্যাক প্রয়োজন হবে, যা একটি ভিন্ন প্রকৌশল সমস্যা।
একটি ট্রায়ালে আমরা প্রথমে কী যাচাই করব?
অন্য কিছুর আগে এজ SRV প্রক্সি এবং ভোল্টেজ। 30 µm প্রশস্ত খাঁজ বরাবর ডিপোজিশন একরূপতা, স্তরের স্ফটিকতা, এবং সন্নিবেশিত ধাপগুলোর ট্যাক্ট ব্যয় এরপর আসে, এবং গ্রুভিংয়ের পর কোয়ার্টারের যান্ত্রিক আচরণ হলো সবচেয়ে বেশি ভুলে যাওয়ার সম্ভাব্য বিষয়।
কোটিং কি স্ট্রিংগারকে যা করতে হবে তা পরিবর্তন করে?
সরাসরি নয়। কোটিং বৈদ্যুতিক, তাই স্থাপন নির্ভুলতা, সোল্ডারিং তাপমাত্রা এবং হ্যান্ডলিং বল অপরিবর্তিত থাকে। কোয়ার্টার সেল নিজেই, যার মধ্য দিয়ে একটি খাঁজ যায়, হ্যান্ডল করা কঠিনতর বস্তু হিসেবে থাকে, এবং এটি এই কাজটি যে সীমাবদ্ধতার সমাধান করে তার থেকে পৃথক একটি সীমাবদ্ধতা।
চূড়ান্ত চিন্তা
সেল উন্নত করতে সিলিকন কাটা একটি কিছুটা অদ্ভুত বিনিময়, এবং এটি কাজ করে কারণ আন্তঃসংযোগ লাভ বড়। এই কাজটি যা করে তা হলো বিনিময়ের যে অংশের কখনো মূল্য নির্ধারণ হয়নি সেই অংশে চক্রটি বন্ধ করা: কাট যে পৃষ্ঠ তৈরি করে। সেল অন্যত্র যে একই সিলেক্টিভ-কন্টাক্ট স্ট্যাক ব্যবহার করে তা দিয়ে খাঁজের দেয়াল কোট করা একটি সুসংগত উত্তর, এবং এটি বিদ্যমান LPCVD সক্ষমতা ও দুটি নিম্ন-তাপমাত্রার ধাপ দিয়ে করা যায়—এজন্যই এটি লক্ষণীয়।
স্বাভাবিক সতর্কতা প্রযোজ্য। প্রক্রিয়াটি সুস্থ এবং প্রতিষ্ঠিত পদার্থবিজ্ঞান থেকে অনুসৃত; প্রতিবেদিত অর্ধ-পয়েন্ট দক্ষতা লাভ একটি উৎস থেকে আসে এবং স্বাধীনভাবে নিশ্চিত হয়নি, এবং বিশেষত বাইফেসিয়ালিটি সংখ্যাটি সারণির বাকি অংশের চেয়ে দুর্বল। একটি লাইনের জন্য যুক্তিসঙ্গত অবস্থান হলো এটিকে একটি বাস্তব কিন্তু অযাচাইকৃত লাভসহ প্রসেস সন্নিবেশ হিসেবে ট্র্যাক করা, এবং যে পরিমাপে প্রক্রিয়াটি পূর্বাভাস দেয়—অর্থাৎ ভোল্টেজ—সেই পরিমাপে এটি পরীক্ষা করা।
সম্পর্কিত পড়া: TOPCon চার-কাট সেল: কাট কী পরিবর্তন করে · চার-কাট সেল প্রযুক্তি: দক্ষতার যুক্তি · মাল্টি-কাট মডিউল এবং ছায়া প্রতিরোধ · কেন চার-কাট মডিউলের দুই-অংশের জাংশন বক্স প্রয়োজন · THBC সেল এবং প্যাসিভেটিং কন্টাক্ট · PV সেল মেটালাইজেশন এবং তামার প্রশ্ন · ট্যাবার এবং স্ট্রিংগার মেশিন: কীভাবে কাজ করে · লেজার সেল কাটিং সরঞ্জাম · BC সেল রোডম্যাপ: কাঠামো থেকে প্রক্রিয়া · সোলার প্যানেল লাইন স্টেশন এবং লেআউট
ডেটা নোট: স্তরের পুরুত্ব, প্রক্রিয়া অবস্থা এবং আগে-পরে তুলনা হলো এই পথের সাথে প্রকাশিত মান এবং প্রতিবেদিত হিসেবে পুনরুৎপাদিত; সেগুলো স্বাধীনভাবে যাচাই করা হয়নি। প্রায় 1 mm দেয়াল এলাকার সংখ্যাটি2 হলো 30 µm খাঁজ, 1.5 µm গভীরতা এবং 182 mm সেলে দুটি পূর্ণ-দৈর্ঘ্যের কাট থেকে আমাদের নিজস্ব অনুমান, 33,124 mm ওয়েফার পৃষ্ঠের বিপরীতে2ক্ষতিগুলোর ক্রম, ভোল্টেজ আগে কারেন্ট, মুদ্রিত কোনো সংখ্যা থেকে নয় বরং কার্যপ্রণালী থেকেই অনুসৃত হয়।