সোলার প্যানেল তৈরির মেশিন: আপনার কোন মেশিনগুলো প্রয়োজন
সূচিপত্র
দ্রুত উত্তর: সোলার প্যানেল উৎপাদন একটি মেশিন নয়। একটি মডিউল কারখানা একটি সংযুক্ত লাইন চালায়, এবং প্রতিটি ইউনিট একটি কাজ করে: কারেন্ট অনুযায়ী সেল সর্টিং, হাফ বা শিংগেলড সেলের জন্য লেজার কাটিং, সেলগুলোকে স্ট্রিংয়ে সোল্ডার করার জন্য ট্যাবিং এবং স্ট্রিংিং, এনক্যাপসুল্যান্ট এবং গ্লাসের সাথে স্ট্রিং সাজানোর জন্য লেয়াপ, স্ট্যাক বন্ড করার জন্য ল্যামিনেশন, অ্যালুমিনিয়াম প্রোফাইল এবং জাংশন বক্স ফিট করার জন্য ফ্রেমিং, তারপর IV টেস্টিং এবং সমাপ্ত মডিউলগুলোর সর্টিং। সরঞ্জাম নির্বাচন মানে প্রতিটি স্টেশনের সাইকেল টাইমকে লক্ষ্য থ্রুপুটের সাথে মেলানো, কারণ সবচেয়ে ধীর স্টেশন লাইনের গতি নির্ধারণ করে। একটি লাইন সাধারণত তার বার্ষিক ক্ষমতা দ্বারা বর্ণনা করা হয় — 5 MW, 50 MW, 300 MW বা 1.2 GW — এবং মেশিনের সংখ্যা সেই সংখ্যা থেকে অনুসরণ করে। ইল্ড লস স্টেশন জুড়ে যৌগিক হয়, তাই স্ট্রিংিংয়ে অতিরিক্ত দশমাংশ শতাংশ ব্রেকেজ দেখতে যতটা মনে হয় তার চেয়ে অনেক বেশি ব্যয়বহুল।
PV মডিউল ম্যানুফ্যাকচারিং · জেরি, Ooitech দ্বারা
সোলার প্যানেল উৎপাদন সরঞ্জাম একটি বিশাল একক ইউনিট নয়। একটি মডিউল কারখানায় মেশিনের একটি সংযুক্ত লাইন চলে, এবং প্রতিটি মেশিন কাজের একটি অংশ সম্পন্ন করে: সেল কাটা, স্ট্রিংয়ে সোল্ডার করা, স্ট্রিং সাজানো, মডিউল ল্যামিনেট করা, ফ্রেম ইনস্টল করা এবং তৈরি প্যানেল পরীক্ষা করা। একটি স্ট্যান্ডার্ড মডিউল লাইনে সোলার প্যানেল উৎপাদনের যন্ত্রপাতি নির্বাচন করা একটি ক্রম নির্ধারণের সিদ্ধান্ত, একটি কেনাকাটার তালিকা নয়।
কাগজে এটি বেশ সহজ শোনায়। প্রকৃত উৎপাদনে, প্রতিটি প্রক্রিয়া পরবর্তী প্রক্রিয়াকে প্রভাবিত করে। লেআপের সময় একটি ছোট অবস্থানগত ত্রুটি ল্যামিনেশনের পরে বুদবুদ বা প্রান্তিককরণ ত্রুটিতে পরিণত হতে পারে। একটি খারাপ সোল্ডার জয়েন্ট মানুষের চোখে ঠিক মনে হতে পারে কিন্তু ইএল পরিদর্শনের সময় একটি অন্ধকার এলাকা হিসাবে দেখা দিতে পারে।
এই কারণেই একটি ভাল সোলার প্যানেল উৎপাদন লাইনকে এলোমেলো মেশিনের সংগ্রহ হিসাবে নয়, বরং একটি সুষম সিস্টেম হিসাবে কাজ করতে হবে।
এই গাইডটি একটি স্ট্যান্ডার্ড মডিউল লাইনে সোলার প্যানেল উৎপাদন সরঞ্জাম বেছে নেওয়া, মেশিনগুলি যে ক্রমে চলে সেই ক্রমে: সেল সর্টিং এবং লেজার কাটিং, স্ট্রিংিং, লেয়াপ, ল্যামিনেশন, ফ্রেমিং এবং চূড়ান্ত পরীক্ষা। প্রতিটি বিভাগে ব্যাখ্যা করা হয়েছে মেশিনটি কী করে, কেন এটি গুরুত্বপূর্ণ, এবং কেনার আগে কী পরীক্ষা করবেন। ক্ষমতা অনুযায়ী বাজেটের পরিসংখ্যানের জন্য, দেখুন ক্ষমতা অনুযায়ী সোলার প্যানেল প্রোডাকশন লাইনের খরচ.
সরঞ্জাম দেখার আগে, একটি গুরুত্বপূর্ণ পার্থক্য রয়েছে।
এই নিবন্ধটি একটি সোলার মডিউল উৎপাদন লাইন—একটি কারখানা যা সমাপ্ত সোলার সেল ক্রয় করে এবং সেগুলিকে সোলার প্যানেলে একত্রিত করে। সিলিকন ওয়েফার থেকে সোলার সেল তৈরি করা একটি ভিন্ন প্রক্রিয়া যাতে ভেজা রাসায়নিক সরঞ্জাম, ডিফিউশন ফার্নেস, PECVD বা ALD সিস্টেম, স্ক্রিন প্রিন্টার, ফায়ারিং ফার্নেস এবং অন্যান্য বিশেষায়িত মেশিন জড়িত।
সুতরাং, একটি সমাপ্ত সোলার প্যানেল তৈরি করতে কী কী মেশিন ব্যবহার করা হয়?
1. সোলার সেল টেস্টার এবং সাজানোর মেশিন
একটি কারেন্ট সেল টেস্টার IEC 60904-9:2020 অনুযায়ী নির্দিষ্ট করা হয়: 300–1200 nm জুড়ে স্পেকট্রাল ম্যাচ, 100 mW/cm² এ ক্যালিব্রেটেড ইরেডিয়েন্স, লাইট-ইনটেনসিটি নন-ইউনিফর্মিটি 2% বা তার নিচে এবং A গ্রেডের জন্য স্বল্পমেয়াদী অস্থিরতা 1% বা তার নিচে।
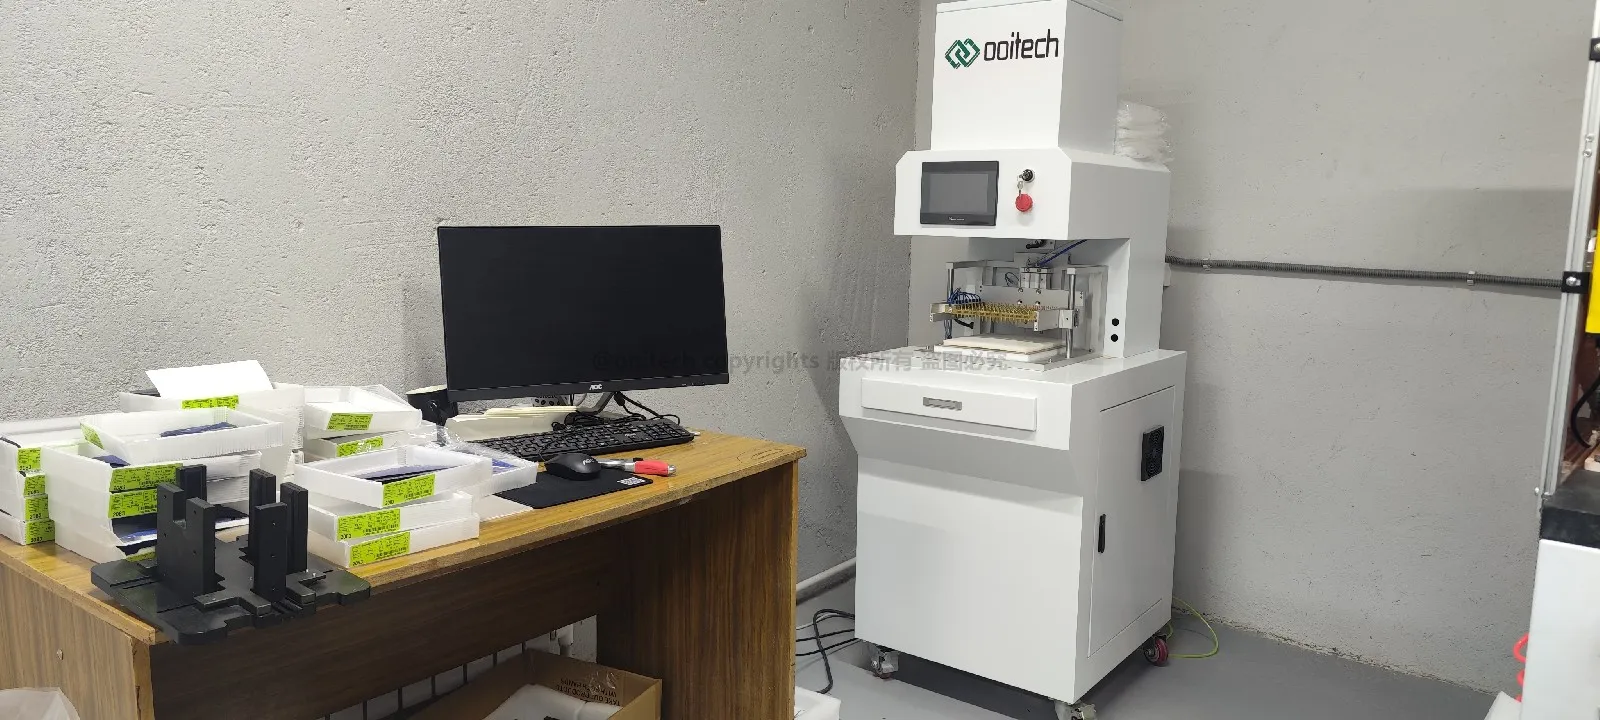
একই উৎপাদন ব্যাচের সোলার সেল সবসময় বৈদ্যুতিকভাবে অভিন্ন হয় না। তাদের কারেন্ট, ভোল্টেজ এবং সর্বোচ্চ শক্তি সামান্য পরিবর্তিত হতে পারে। যদি উল্লেখযোগ্যভাবে ভিন্ন বৈদ্যুতিক বৈশিষ্ট্যযুক্ত সেল একই স্ট্রিংয়ে সংযুক্ত থাকে, তবে সর্বনিম্ন পারফর্মিং সেল পুরো স্ট্রিংয়ের আউটপুট সীমিত করতে পারে।
A সোলার সেল টেস্টার পরিমাপ করে যেমন:
ওপেন-সার্কিট ভোল্টেজ
শর্ট-সার্কিট কারেন্ট
সর্বোচ্চ শক্তি
সেল দক্ষতা
I-V বক্ররেখার বৈশিষ্ট্য
সর্টিং সিস্টেম তারপর একই রকম কর্মক্ষমতা সম্পন্ন সেলগুলিকে গ্রুপ করে।
কিছু প্রোডাকশন লাইন সেলগুলি স্ট্রিংিং প্রক্রিয়ায় প্রবেশের আগে এজ চিপস, লুকানো ক্র্যাক, দূষণ এবং বৈদ্যুতিকভাবে নিষ্ক্রিয় এলাকা সনাক্ত করতে স্বয়ংক্রিয় অপটিক্যাল ইন্সপেকশন বা সেল-লেভেল EL ইন্সপেকশন ব্যবহার করে।
এটি একটি ছোট পদক্ষেপের মতো মনে হতে পারে, কিন্তু সঠিক সর্টিং বৈদ্যুতিক মিসম্যাচ কমাতে এবং সমাপ্ত মডিউলের ধারাবাহিকতা উন্নত করতে সাহায্য করে।
2. সোলার সেল লেজার কাটিং মেশিন
একটি সরবরাহকারীকে যে পরিসংখ্যান ধরে রাখতে হবে তা হল কাটিং নির্ভুলতা ±0.1 mm বা তার ভালো, এবং কাজের জন্য উপযুক্ত আকারের লেজার সোর্স — গ্রুভিংয়ের জন্য প্রায় 50 W এবং যেখানে একটি হিটিং স্টেজ পাশাপাশি চলে সেখানে 300 W পর্যন্ত।
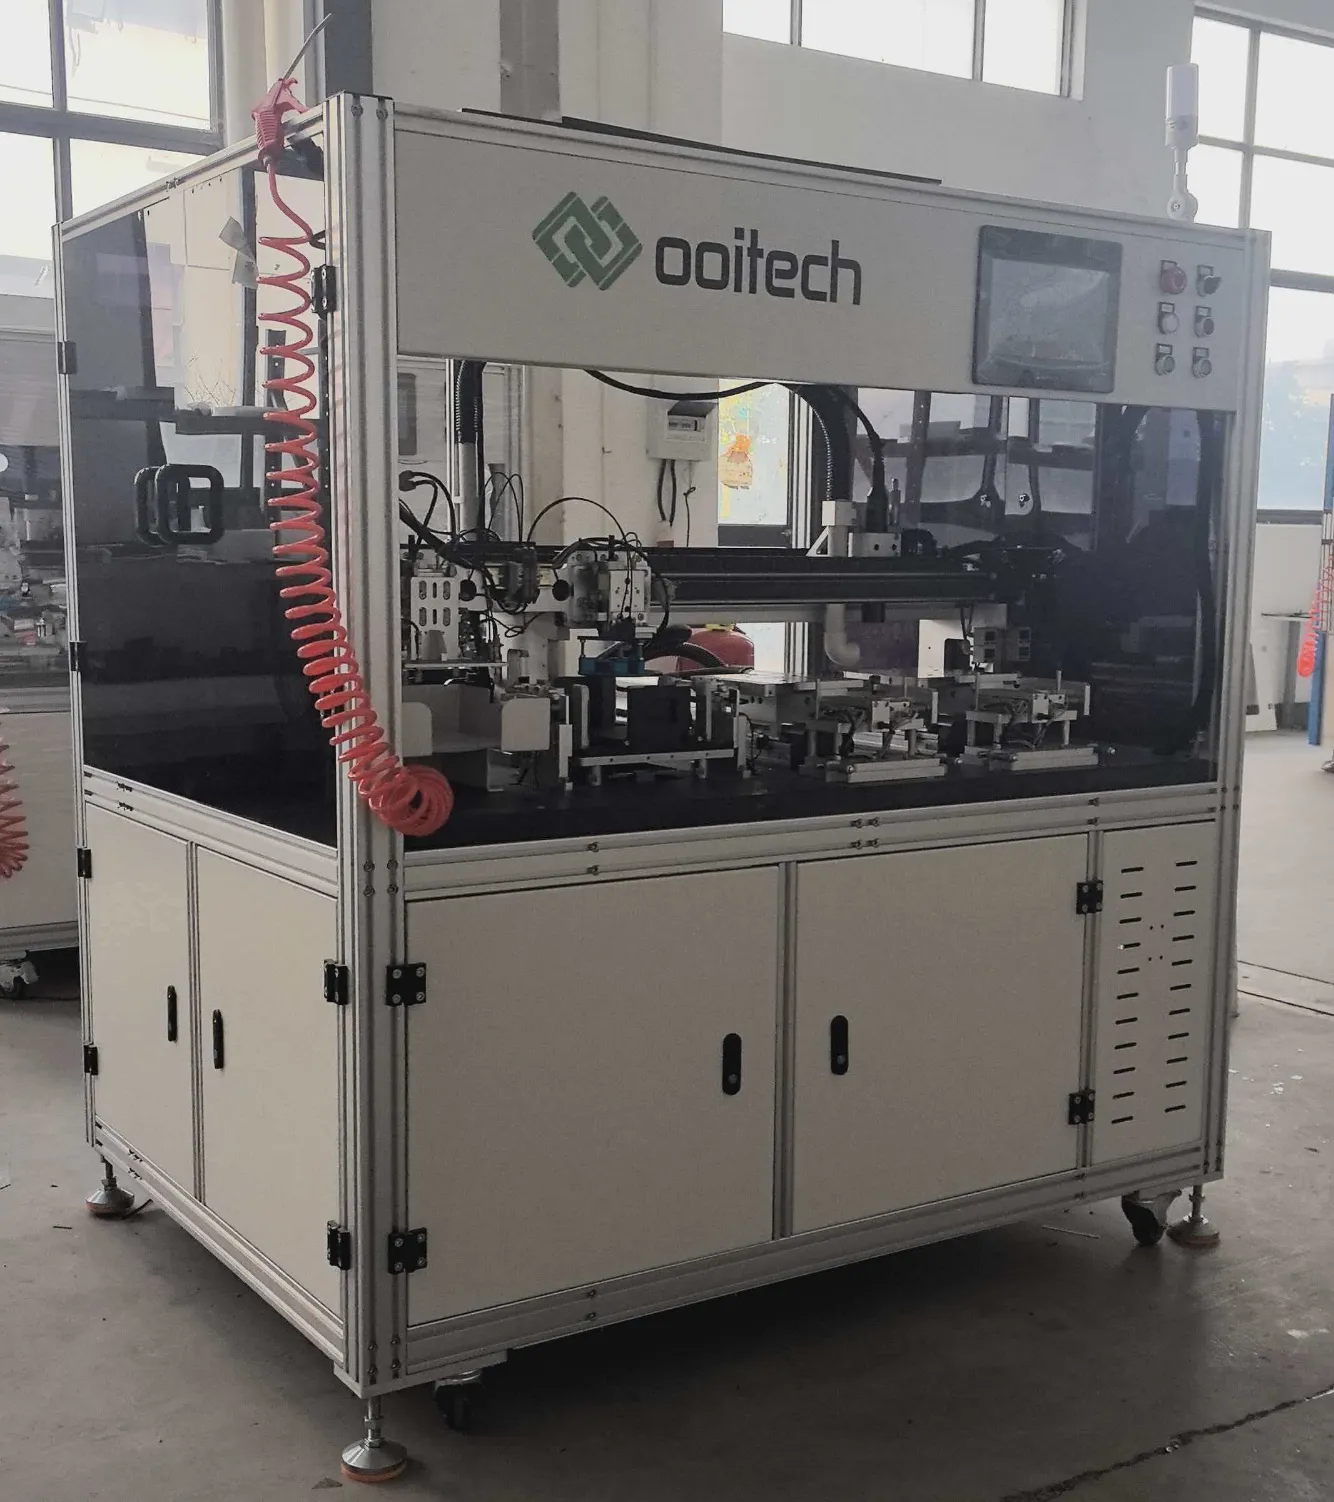
বেশিরভাগ আধুনিক সোলার মডিউল হাফ-কাট সেল ব্যবহার করে, যা একটি সোলার সেল লেজার কাটিং মেশিন-এ কাটা হয়। শিঙ্গলড এবং অন্যান্য বিশেষ মডিউল ডিজাইনে আরও ছোট সেল অংশ ব্যবহার হতে পারে। এই ক্ষেত্রে, স্ট্রিংিংয়ের আগে পূর্ণ-আকারের সোলার সেলগুলিকে ভাগ করতে হবে।
একটি সোলার সেল লেজার কাটিং মেশিন উচ্চ নির্ভুলতার সাথে সেলগুলিকে স্ক্রাইব এবং আলাদা করে। মডিউল ডিজাইনের উপর নির্ভর করে, এটি সেলগুলিকে অর্ধেক, তৃতীয়াংশ বা ছোট টুকরোতে কাটতে পারে।
দুটি সাধারণ কাটিং পদ্ধতি ব্যবহার করা হয়:
প্রচলিত লেজার স্ক্রাইবিং তারপর যান্ত্রিক ভাঙ্গন
যান্ত্রিক এবং তাপীয় চাপ কমানোর জন্য ডিজাইন করা নন-ডেস্ট্রাকটিভ লেজার কাটিং
সেলগুলি পাতলা এবং বড় হওয়ার সাথে সাথে নন-ডেস্ট্রাকটিভ কাটিং আরও গুরুত্বপূর্ণ হয়ে উঠছে। কাটার সময় তৈরি মাইক্রোক্র্যাকগুলি স্ট্রিংিং, ল্যামিনেশন, পরিবহন বা দীর্ঘমেয়াদী বহিরঙ্গন অপারেশনের সময় প্রসারিত হতে পারে।
যদি একটি কারখানা শুধুমাত্র ফুল-সেল মডিউল উত্পাদন করে, তাহলে লেজার কাটিং মেশিনের প্রয়োজন নাও হতে পারে। তবে হাফ-সেল এবং শিংগল মডিউল উত্পাদনের জন্য, এটি লাইনের একটি মূল অংশ।
3. ট্যাবার স্ট্রিংগার মেশিন
এন্ট্রি-ক্লাস স্ট্রিংগার ঘণ্টায় প্রায় 1,200 সেল চালায় এবং হাই-স্পিড প্ল্যাটফর্ম 6,800 পর্যন্ত; পজিশনিং নির্ভুলতা ±0.15 mm এবং Class A সেলে ব্রেকেজ 0.2% বা তার নিচে হওয়া উচিত। রিবন প্রস্থ 0.35–1.2 mm এবং সেল ফরম্যাট 156–230 mm আজ নির্মিত মেশিনে।
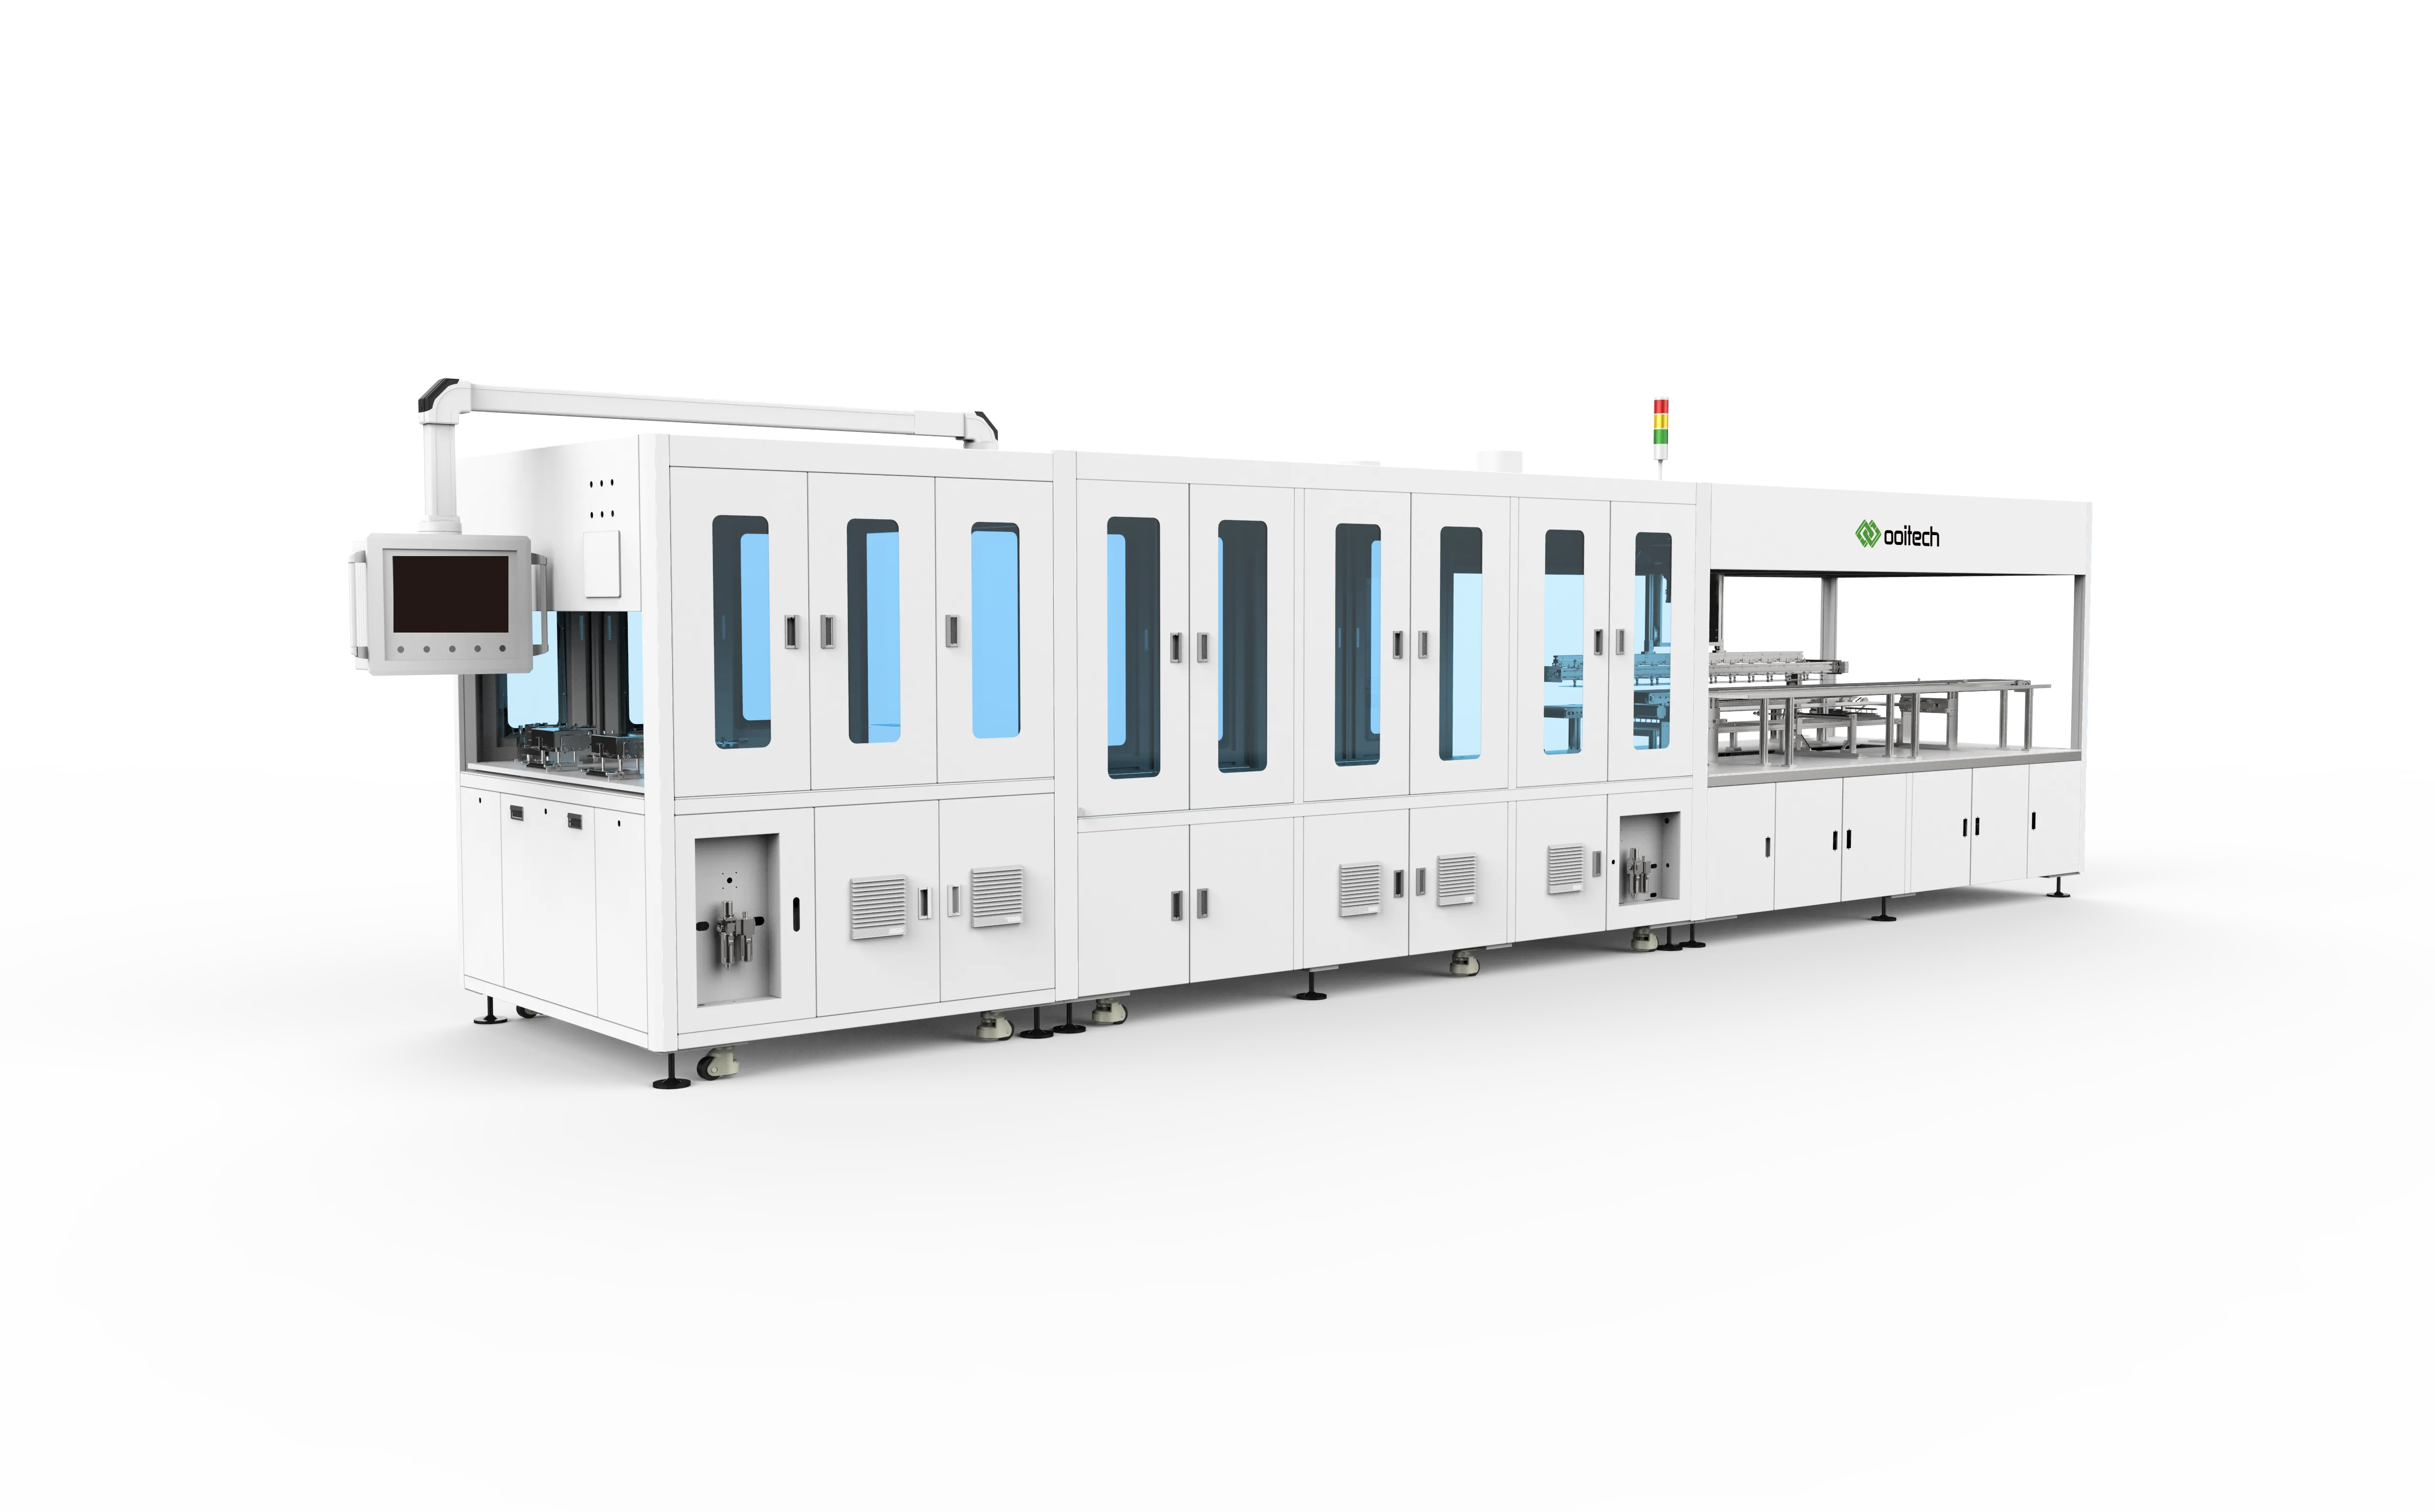
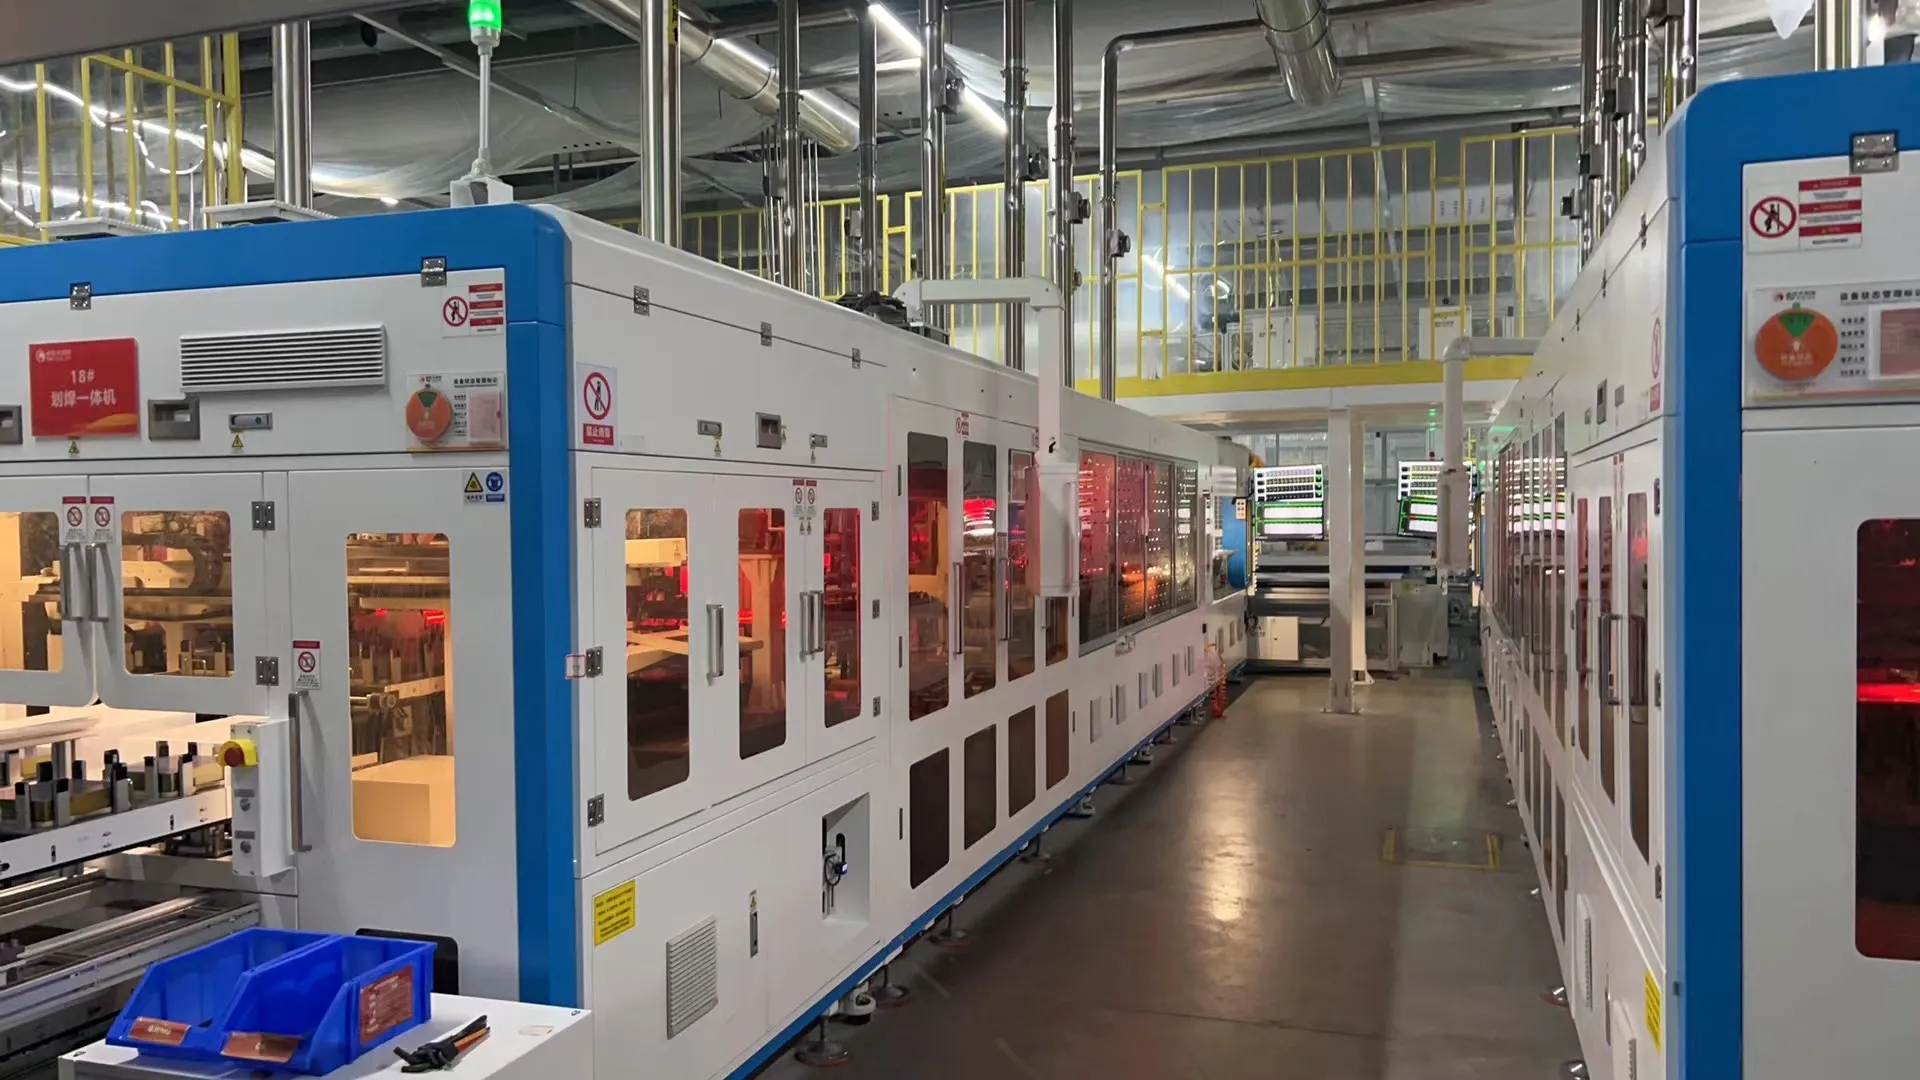
The ট্যাবার স্ট্রিংগার কে প্রায়শই সোলার প্যানেল প্রোডাকশন লাইনের হৃদয় হিসেবে বিবেচনা করা হয়।
এর প্রধান কাজ হল পৃথক সেলগুলিতে ফটোভোলটাইক রিবন সোল্ডার করা এবং সেল স্ট্রিং গঠনের জন্য সেলগুলিকে সিরিজে সংযুক্ত করা। আধুনিক মেশিনগুলি সাধারণত একটি স্বয়ংক্রিয় প্রক্রিয়ায় ট্যাবিং এবং স্ট্রিংিং উভয়ই একত্রিত করে।
একটি ট্যাবার স্ট্রিংগার সাধারণত নিম্নলিখিতগুলি পরিচালনা করে:
সেল লোডিং এবং পৃথকীকরণ
সেল পজিশনিং
রিবন ফিডিং
ফ্লাক্স প্রয়োগ
সোল্ডারিং
স্ট্রিং অ্যালাইনমেন্ট
স্ট্রিং কাটা এবং ডিসচার্জ
ভিশন ইন্সপেকশন
সঠিক স্ট্রিংিং পদ্ধতি সেল প্রযুক্তির উপর নির্ভর করে।
PERC এবং TOPCon সেলগুলি সাধারণত প্রচলিত মাল্টি-বাসবার স্ট্রিংগার দিয়ে প্রক্রিয়া করা যায়। HJT সেলগুলির জন্য কম-তাপমাত্রার সোল্ডারিং প্রয়োজন হতে পারে কারণ তারা তাপের প্রতি বেশি সংবেদনশীল। BC, IBC, ABC এবং HPBC সেলগুলির জন্য বিশেষায়িত ব্যাক-কন্টাক্ট ওয়েল্ডিং সরঞ্জাম প্রয়োজন কারণ তাদের পজিটিভ এবং নেগেটিভ কন্টাক্ট উভয়ই পিছনের দিকে অবস্থিত।
সুতরাং স্ট্রিংগার নির্বাচন সেল সাইজ, বাসবার ডিজাইন, রিবন টাইপ, সোল্ডারিং তাপমাত্রা এবং মডিউল কাঠামোর উপর ভিত্তি করে হওয়া উচিত—শুধুমাত্র বিজ্ঞাপিত সেল-প্রতি-ঘণ্টা সংখ্যার উপর নয়।
৪. ইনলাইন স্ট্রিং EL ইন্সপেকশন
একটি স্ট্রিংয়ে ইনলাইন EL শুধুমাত্র ক্যামেরা সংখ্যার চেয়ে রেজোলিউশনের উপর কেনা হয়: প্রতি পিক্সেলে প্রায় 0.5 mm যা সূক্ষ্ম মাইক্রোক্র্যাক দৃশ্যমান করে, এবং দ্বৈত 4.6-মেগাপিক্সেল ক্যামেরা বর্তমান প্রজন্মের সাধারণ।

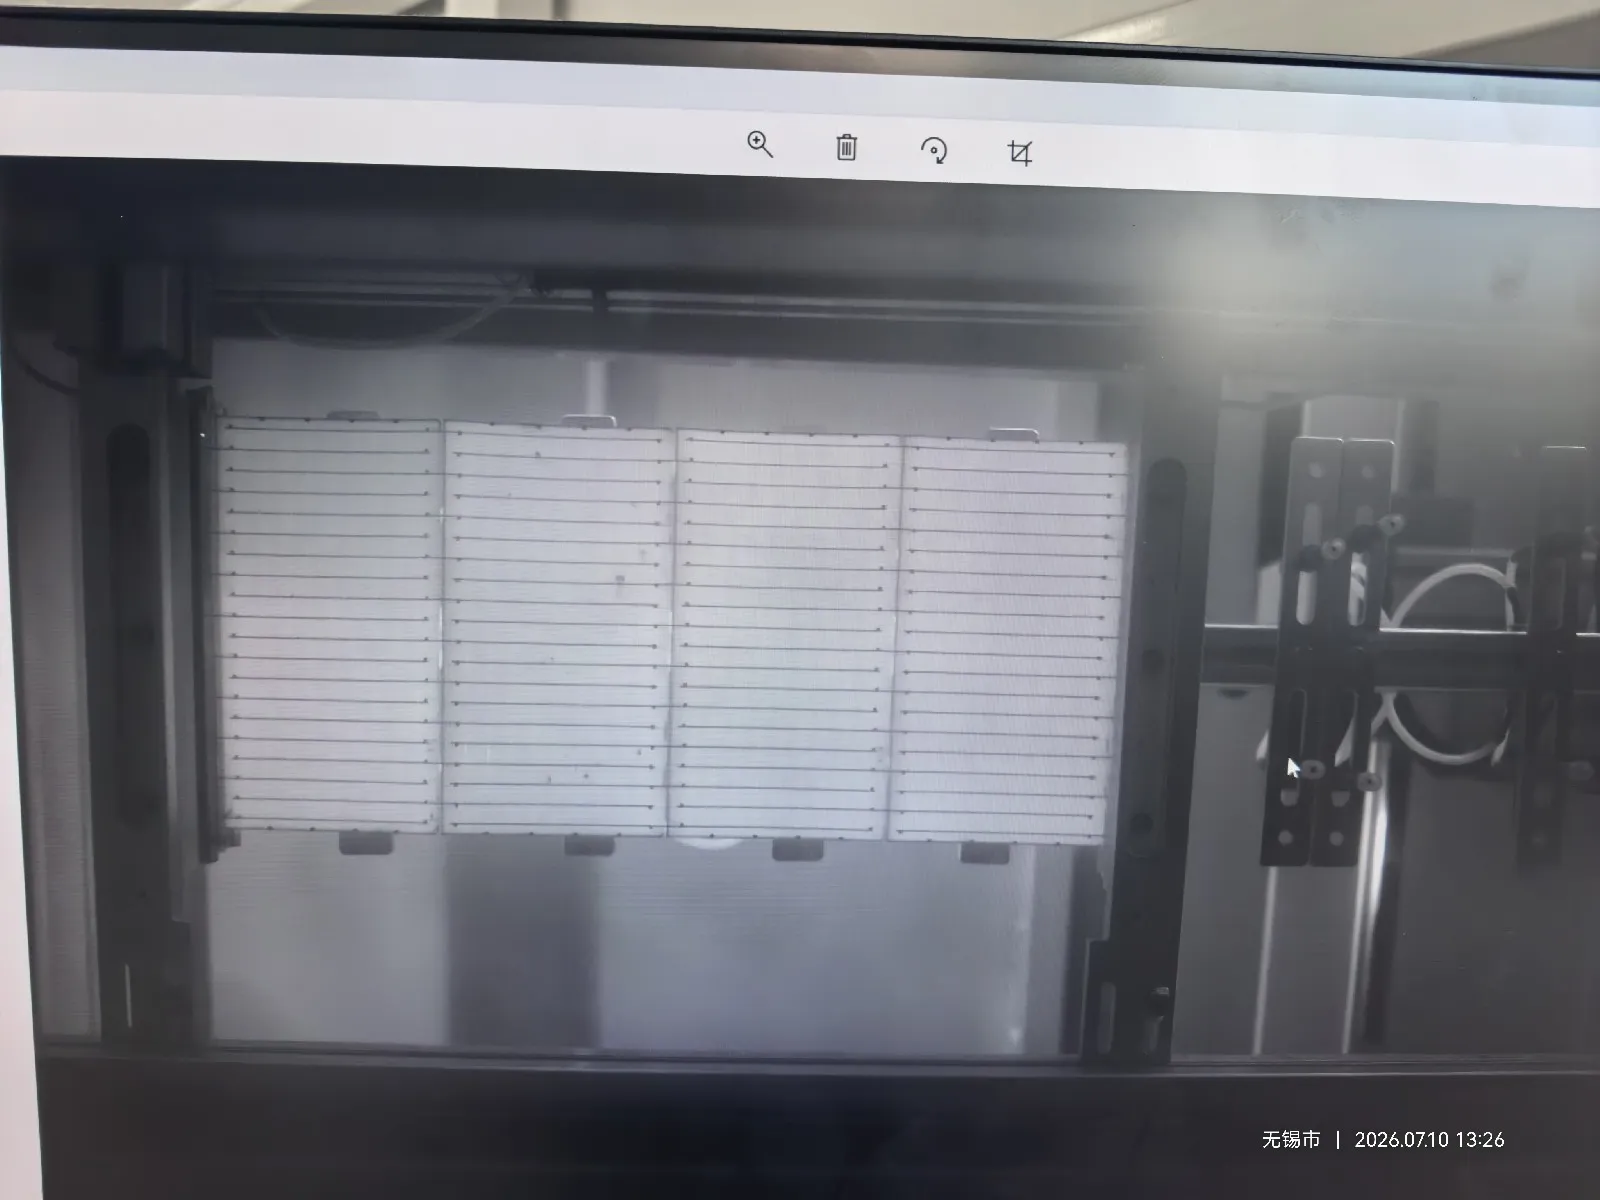
স্ট্রিং EL পরিদর্শন, একটি স্ট্রিং-লেভেল EL টেস্টারব্যবহার করে, সাধারণত একটি সম্পূর্ণ পৃথক মেশিনের পরিবর্তে ট্যাবার স্ট্রিংগারে সংহত একটি ঐচ্ছিক ফাংশন।
অনুশীলনে, বেশিরভাগ নির্মাতা এই বিকল্পটি বেছে নেন, বিশেষ করে TOPCon, HJT বা BC সেল দিয়ে মডিউল তৈরি করার সময়। এই সেল প্রযুক্তিগুলির সাথে, দুর্বল সোল্ডার জয়েন্ট, লুকানো ফাটল এবং বৈদ্যুতিকভাবে নিষ্ক্রিয় এলাকাগুলি সাধারণ ভিজ্যুয়াল পরিদর্শনের মাধ্যমে সনাক্ত করা কঠিন হতে পারে।
ইনলাইন EL ইন্সপেকশন সোল্ডারিংয়ের পরপরই স্ট্রিং পরীক্ষা করে। সংযুক্ত সেলগুলিতে একটি কারেন্ট প্রয়োগ করা হয় এবং একটি ইনফ্রারেড-সংবেদনশীল ক্যামেরা ইলেক্ট্রোলুমিনেসেন্স ইমেজ ক্যাপচার করে। ফাটল, বিচ্ছিন্ন এলাকা এবং দুর্বল বৈদ্যুতিক সংযোগগুলি অস্বাভাবিক অন্ধকার অঞ্চল হিসাবে দেখা যায়।
এটি ত্রুটিপূর্ণ স্ট্রিংগুলিকে লেআপ এবং ল্যামিনেশনের আগে অপসারণ করতে দেয়, যখন মেরামত বা প্রতিস্থাপন এখনও তুলনামূলকভাবে সহজ।
একটি অফলাইন স্ট্রিং EL টেস্টার এখনও নমুনা, পুনঃপরিদর্শন বা ল্যাবরেটরি বিশ্লেষণের জন্য ব্যবহার করা যেতে পারে, তবে স্ট্রিংগারে ইতিমধ্যে ইনলাইন EL ইন্সপেকশন থাকলে এটি সাধারণত একটি পৃথক উৎপাদন স্টেশন হিসাবে প্রয়োজন হয় না।
৫. সোলার গ্লাস লোডিং এবং ইন্সপেকশন সরঞ্জাম
এটি যে গ্লাস পরিচালনা করে তা সাধারণত 2.0, 2.5 বা 3.2 mm পুরু, আলো ট্রান্সমিট্যান্স 91.5% এর উপরে এবং যেখানে অ্যান্টি-রিফ্লেক্টিভ কোটিং প্রয়োগ করা হয় সেখানে 93.5–94.5%।
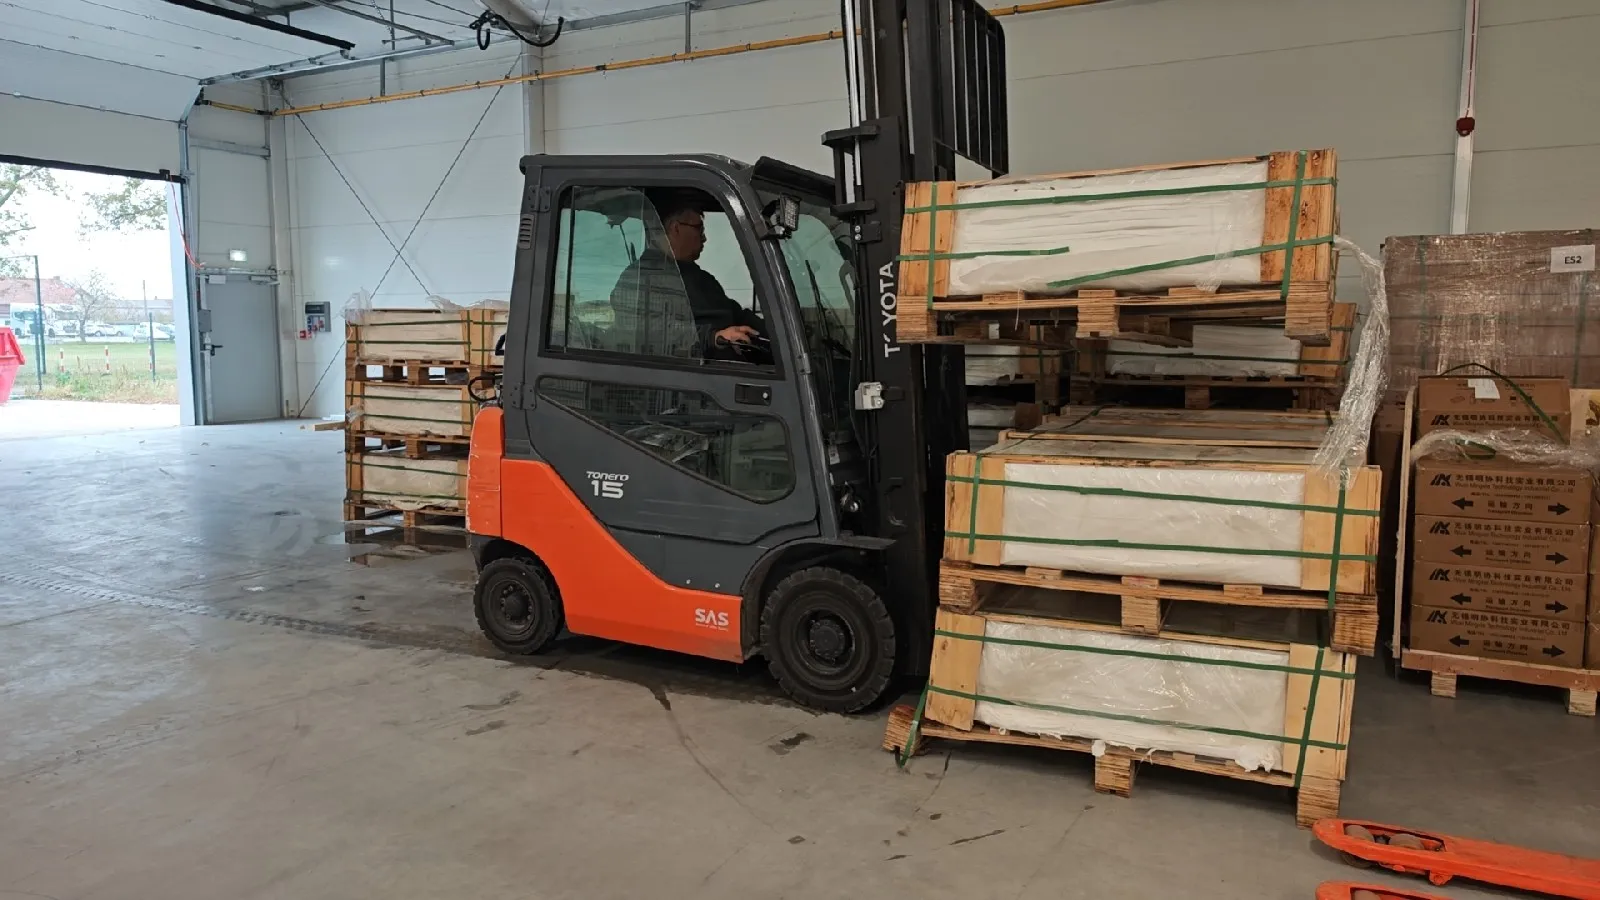
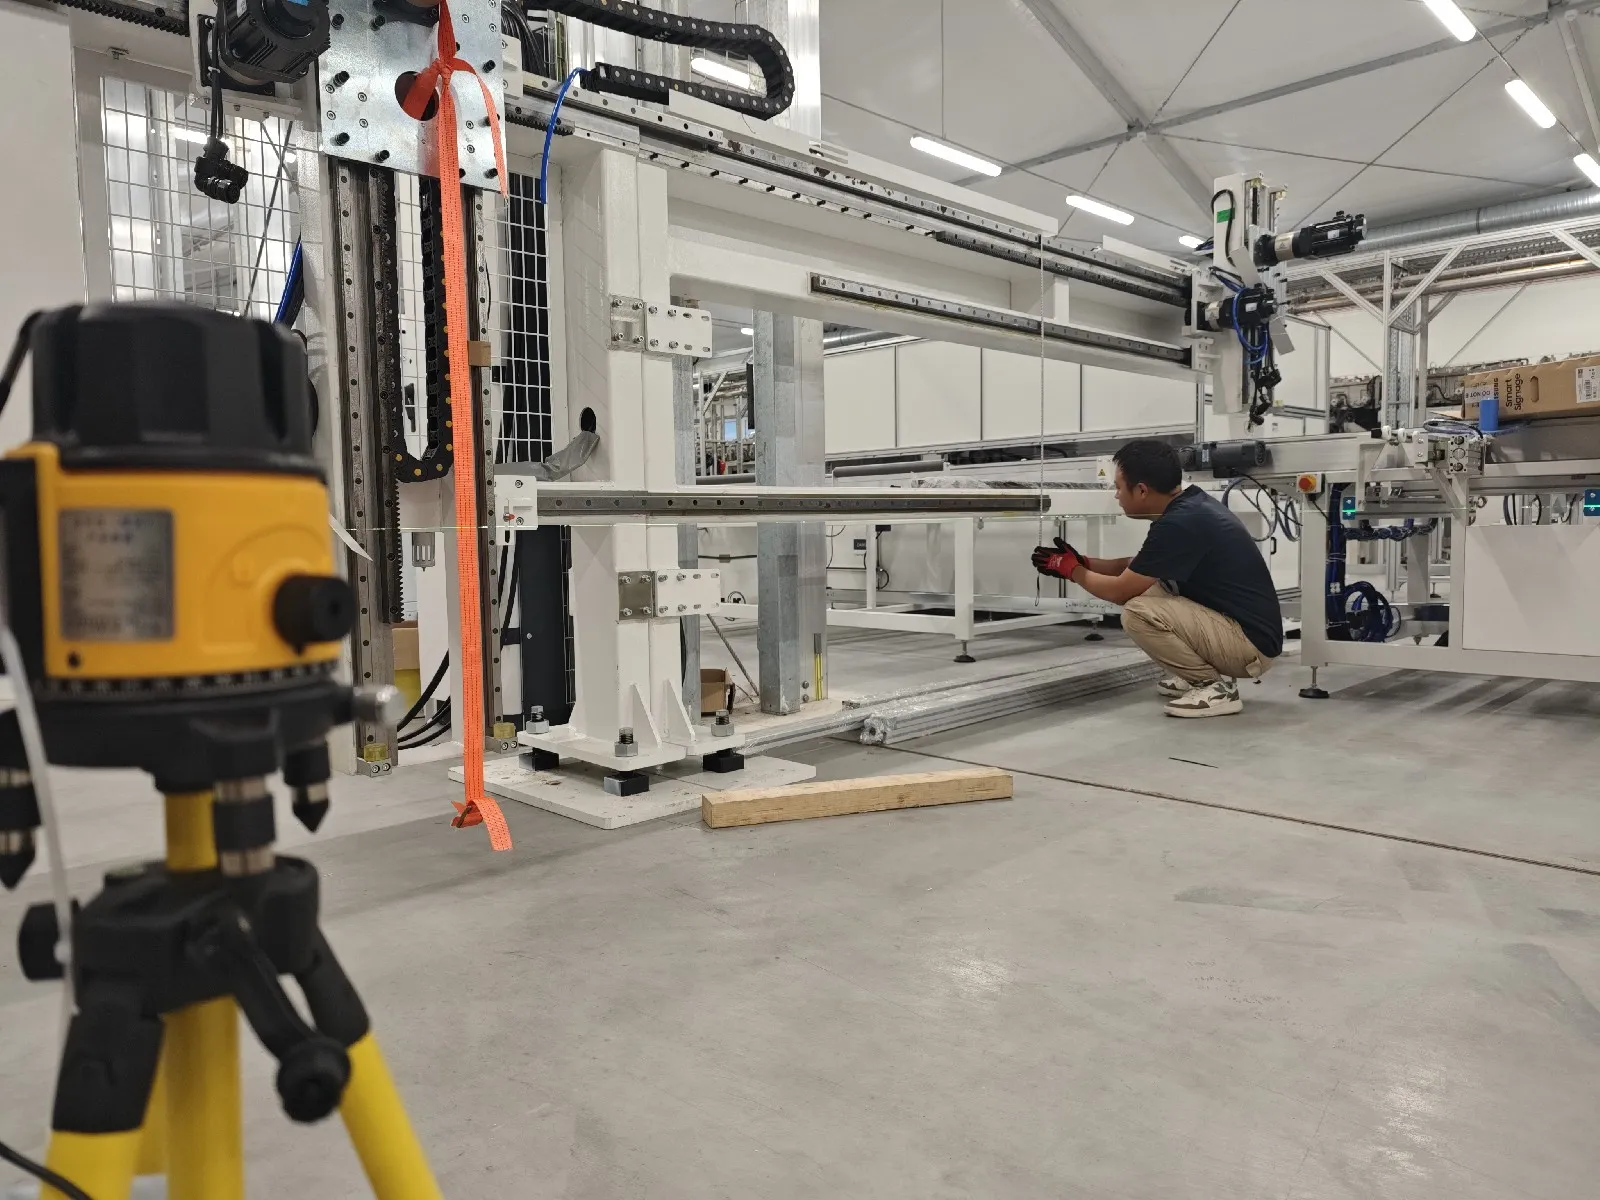
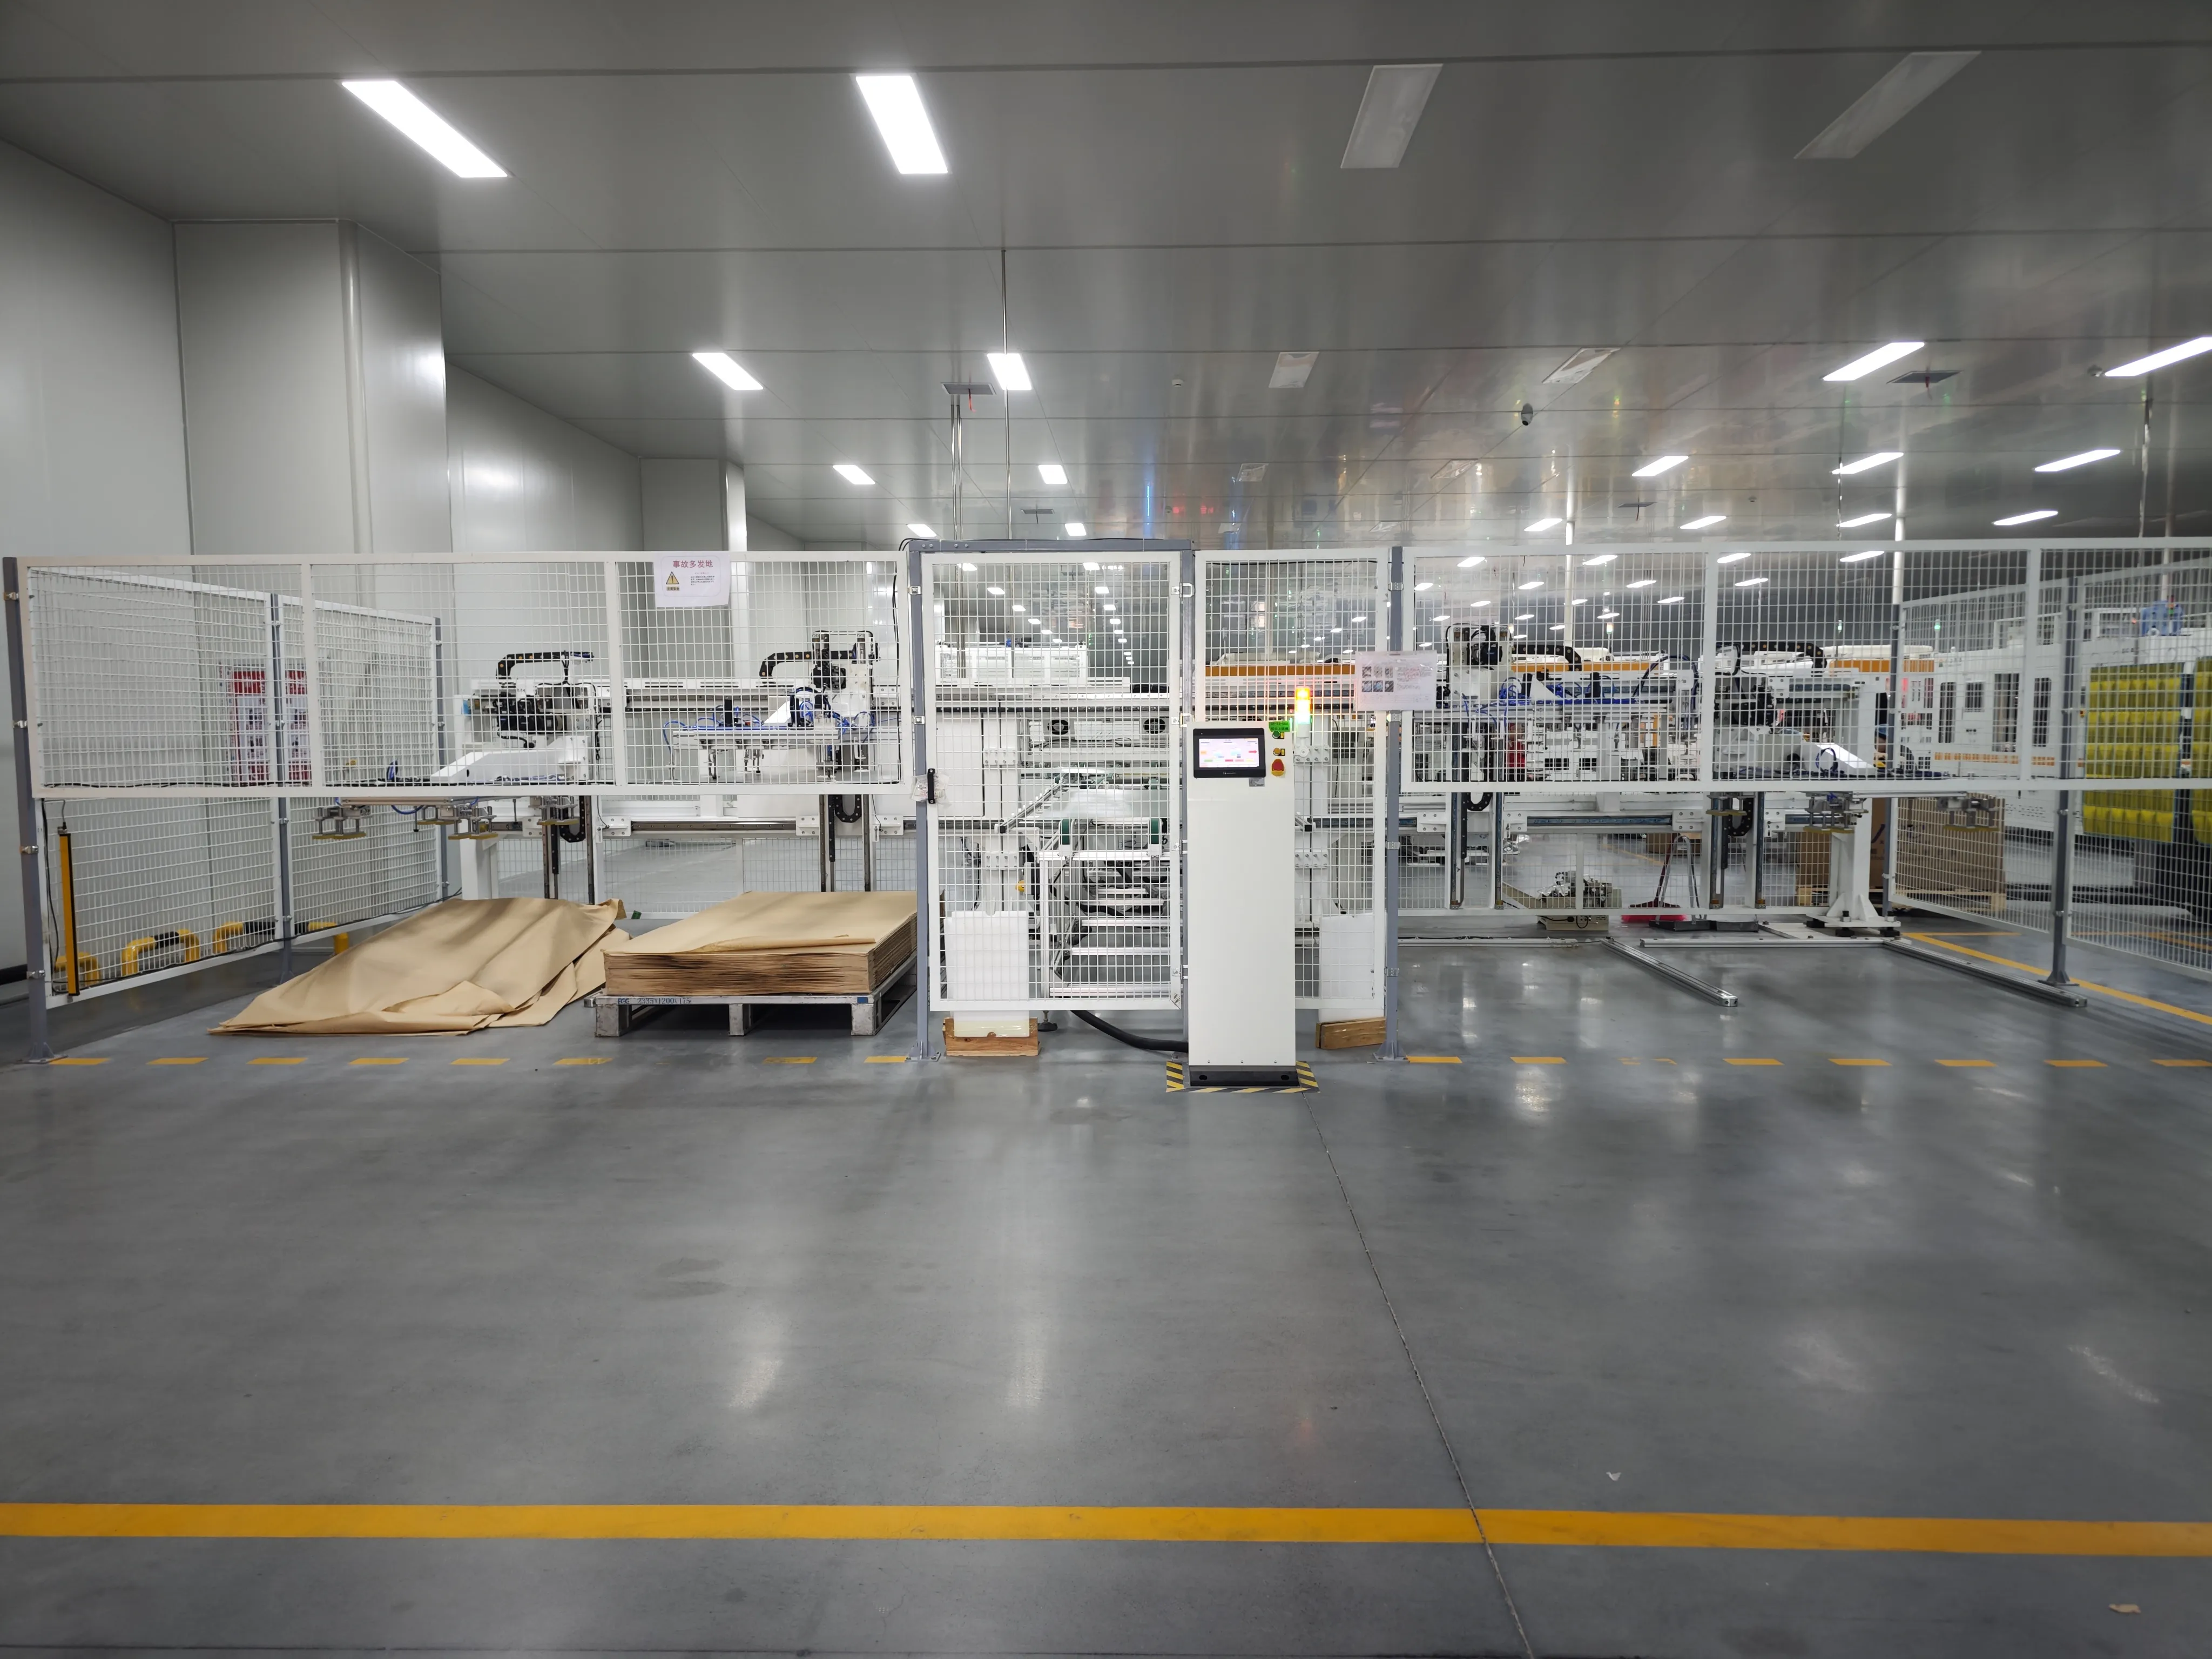
আধুনিক মডিউল কারখানায় সরবরাহকৃত সোলার গ্লাস সাধারণত গ্লাস প্রস্তুতকারকের দ্বারা ধোয়া এবং প্রস্তুত করা হয়। এই কারণে, একটি স্ট্যান্ডার্ড সোলার প্যানেল উৎপাদন লাইনে সাধারণত একটি ডেডিকেটেড গ্লাস ওয়াশিং মেশিনের প্রয়োজন হয় না।
একটি স্বয়ংক্রিয় গ্লাস লোডার প্রস্তুত গ্লাসটি কনভেয়রে রাখে। EVA বা POE স্থাপনের আগে, গ্লাসটি নিম্নলিখিত বিষয়গুলির জন্য পরীক্ষা করা হয়:
ধুলা এবং পৃষ্ঠের দূষণ
আঁচড়
প্রান্তের ক্ষতি
গ্লাস চিপস
কোটিং ত্রুটি
ভুল মাত্রা
সামনের গ্লাসটি মডিউল স্ট্যাকের ভিত্তি তৈরি করে, তাই পরবর্তী উপাদান স্থাপন এবং সেল লেআপ প্রক্রিয়ার সময় এর অবস্থান স্থিতিশীল থাকতে হবে।
6. EVA, POE এবং ব্যাকশিট কাটিং এবং লেয়িং মেশিন
মেশিনের আগে উপকরণগুলো তাদের নিজস্ব সংখ্যা বহন করে: কিউরিংয়ের পরে 75–85% জেল কন্টেন্ট সহ EVA এনক্যাপসুল্যান্ট এবং গ্লাসে 80 N/cm এর উপরে পিল স্ট্রেংথ, মডিউল ড্রয়িং অনুযায়ী কাটা এবং বিছানো।
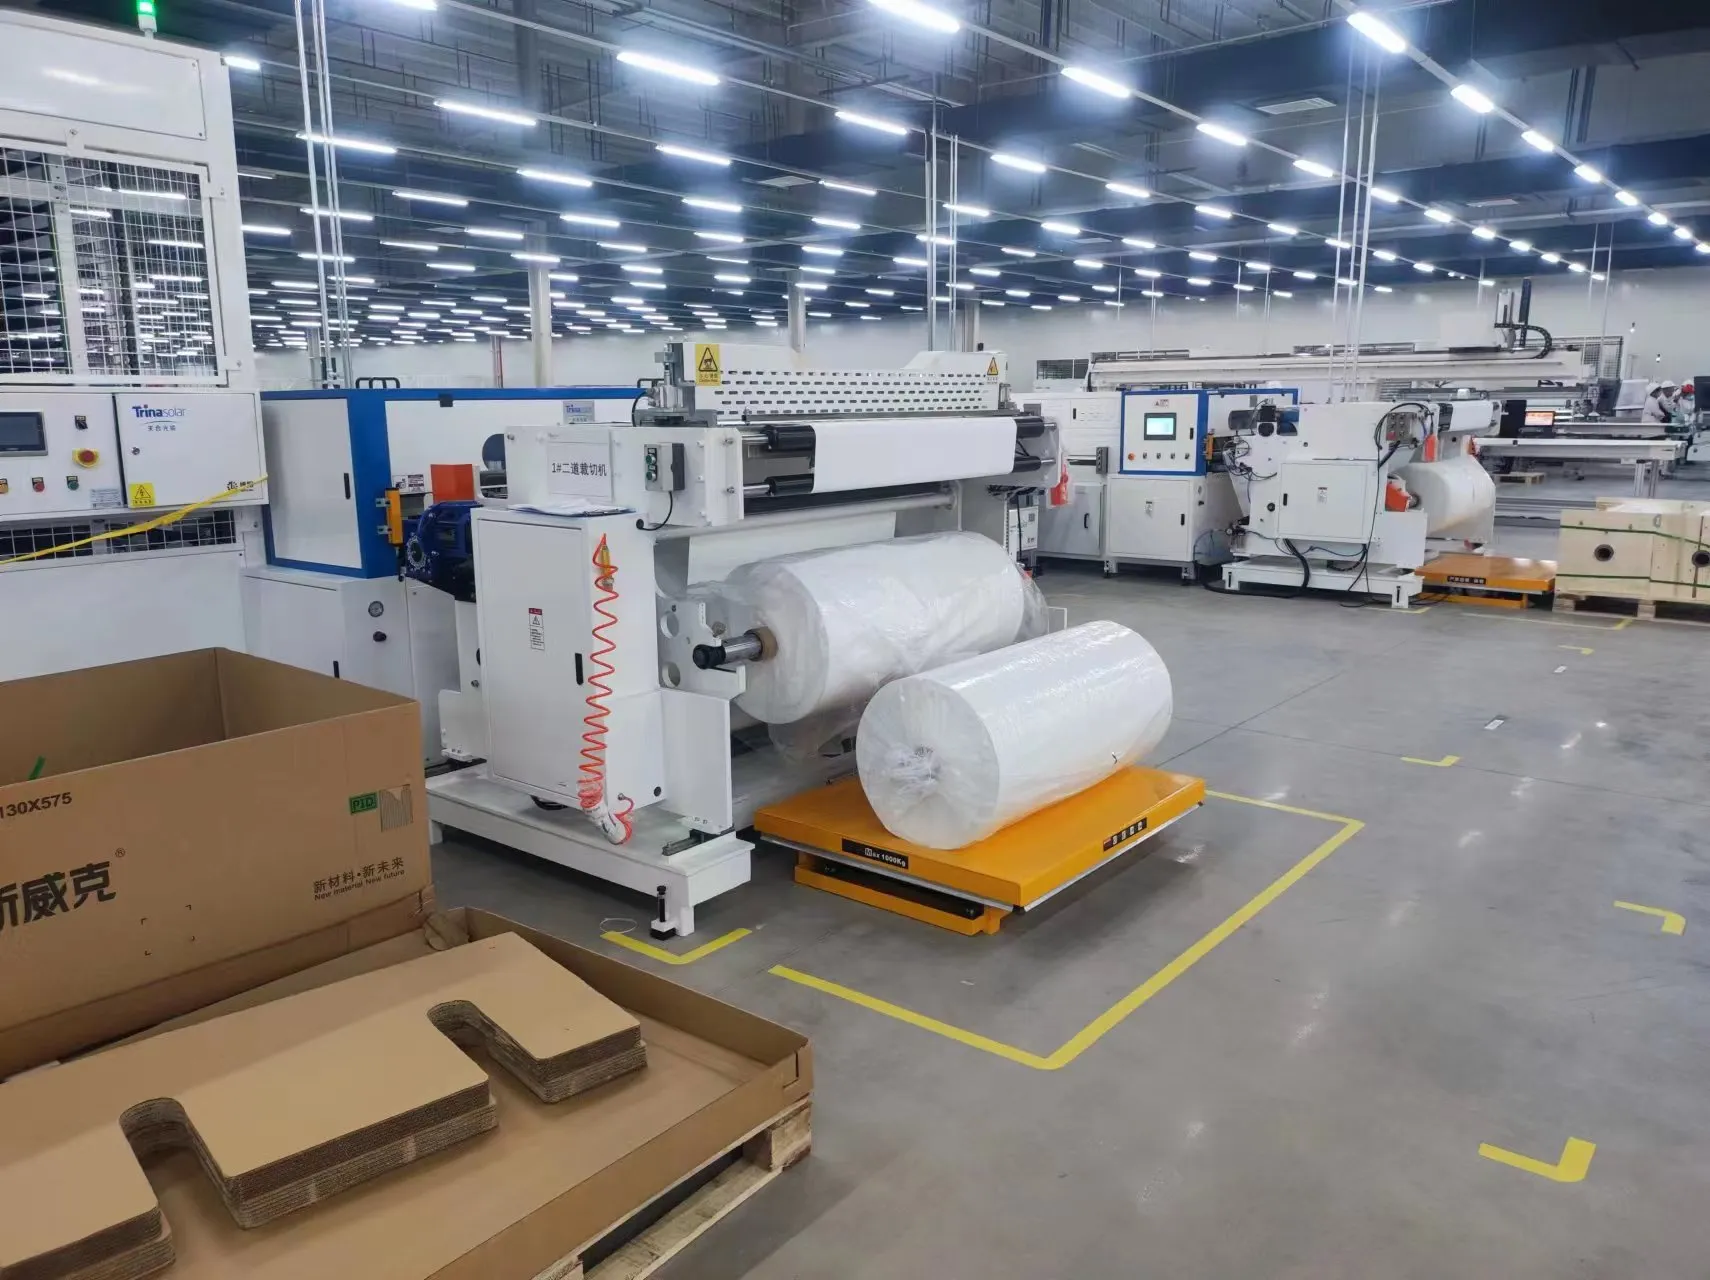
লেয়াপের আগে, এনক্যাপসুল্যান্ট এবং পিছনের স্তরের উপকরণগুলি একটি EVA এবং ব্যাকশিট কাটিং মেশিন.
একটি স্বয়ংক্রিয় কাটিং এবং লেয়িং মেশিন নিম্নলিখিত উপকরণ প্রস্তুত করতে পারে:
EVA ফিল্ম
POE ফিল্ম
TPT বা অন্যান্য ব্যাকশিট
ইনসুলেশন স্ট্রিপ
বাসবার আইসোলেশন উপকরণ
কাটার পরে, মেশিনটি স্বয়ংক্রিয়ভাবে গ্লাসের উপর এনক্যাপসুল্যান্ট স্থাপন করে।
গ্লাস-গ্লাস মডিউলের জন্য, পলিমার ব্যাকশিটটি দ্বিতীয় গ্লাসের টুকরো দ্বারা প্রতিস্থাপিত হয়। তাই লাইন লেআউট, ল্যামিনেটর এবং হ্যান্ডলিং সরঞ্জাম অতিরিক্ত ওজন এবং ভিন্ন মডিউল কাঠামোর জন্য ডিজাইন করতে হবে।
ছোট কারখানাগুলি ম্যানুয়ালি EVA এবং ব্যাকশিট উপকরণ কাটতে পারে। উৎপাদন ক্ষমতা বাড়ার সাথে সাথে স্বয়ংক্রিয় কাটিং এবং লেয়িং আরও মূল্যবান হয়ে ওঠে কারণ এটি মাত্রিক সামঞ্জস্য উন্নত করে এবং উপাদানের অপচয় কমায়।
7. স্বয়ংক্রিয় লেআপ মেশিন
লেয়াপ প্রতি মডিউলে 48 সেকেন্ড বা তার কম সাইকেল টাইম, ±0.1 mm গ্লাস অ্যালাইনমেন্ট নির্ভুলতা, এবং 1,600 থেকে 2,600 mm লম্বা দিকের গ্লাস কভার করে এমন ওয়ার্কিং রেঞ্জ হিসাবে নির্দিষ্ট করা হয়।
The -এ সঠিক মডিউল মাত্রায় কাটতে হবে। স্বয়ংক্রিয় লেয়াপ মেশিন
এটি একটি নির্ভুল প্রক্রিয়া। স্ট্রিং স্পেসিং, সেল সারিবদ্ধকরণ এবং সেল ও গ্লাসের প্রান্তের মধ্যে দূরত্ব নির্দিষ্ট সহনশীলতার মধ্যে থাকতে হবে।
দুর্বল সারিবদ্ধকরণ একটি সমাপ্ত প্যানেলে লক্ষ্য করা সহজ, তবে চেহারাই একমাত্র উদ্বেগ নয়। ভুল স্ট্রিং অবস্থান এনক্যাপসুলেশন, প্রান্ত সিলিং এবং দীর্ঘমেয়াদী মডিউল নির্ভরযোগ্যতাকেও প্রভাবিত করতে পারে।
একটি স্বয়ংক্রিয় লেআপ মেশিন সাধারণত ব্যবহার করে:
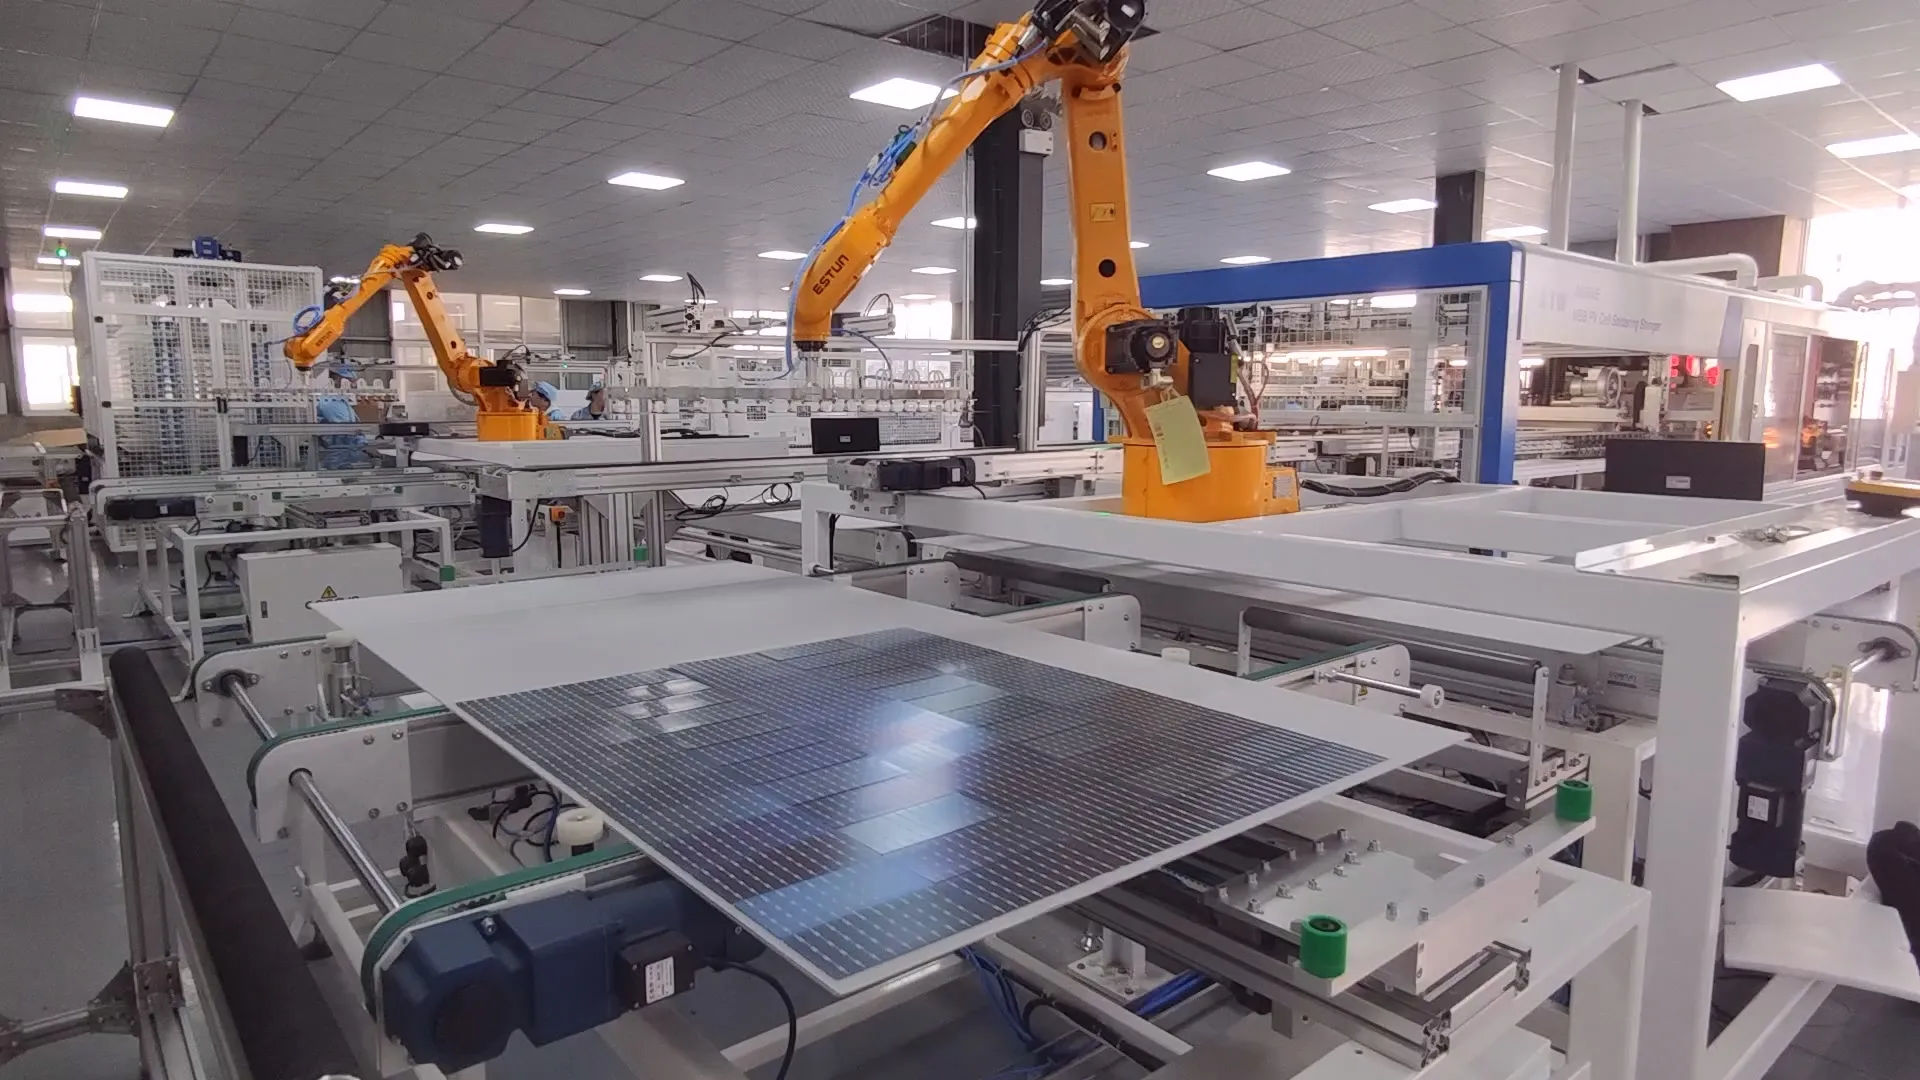
শিল্প রোবট বা গ্যান্ট্রি সিস্টেম
ভ্যাকুয়াম গ্রিপার
ভিশন ক্যামেরা
স্বয়ংক্রিয় অবস্থান সংশোধন
স্ট্রিং স্পেসিং নিয়ন্ত্রণ
গ্লাস-পজিশন সনাক্তকরণ
কিছু উৎপাদন লাইনে আলাদা লেআপ মেশিন ব্যবহার করা হয়। অন্যগুলো স্ট্রিং পজিশনিং, লেআপ এবং বাসিং একীভূত ইউনিটে একত্রিত করে।
৮. বাসিং মেশিন
একটি স্বয়ংক্রিয় বাসিং মেশিন 17–18 সেকেন্ডের সাইকেল চালায় এবং 99% এর উপরে ইউটিলাইজেশন ধরে রাখে, এবং মাল্টি-বাসবার লেআউট বাড়ার সাথে সাথে এটি 5 থেকে 30 বাসবার কভার করতে হয়।
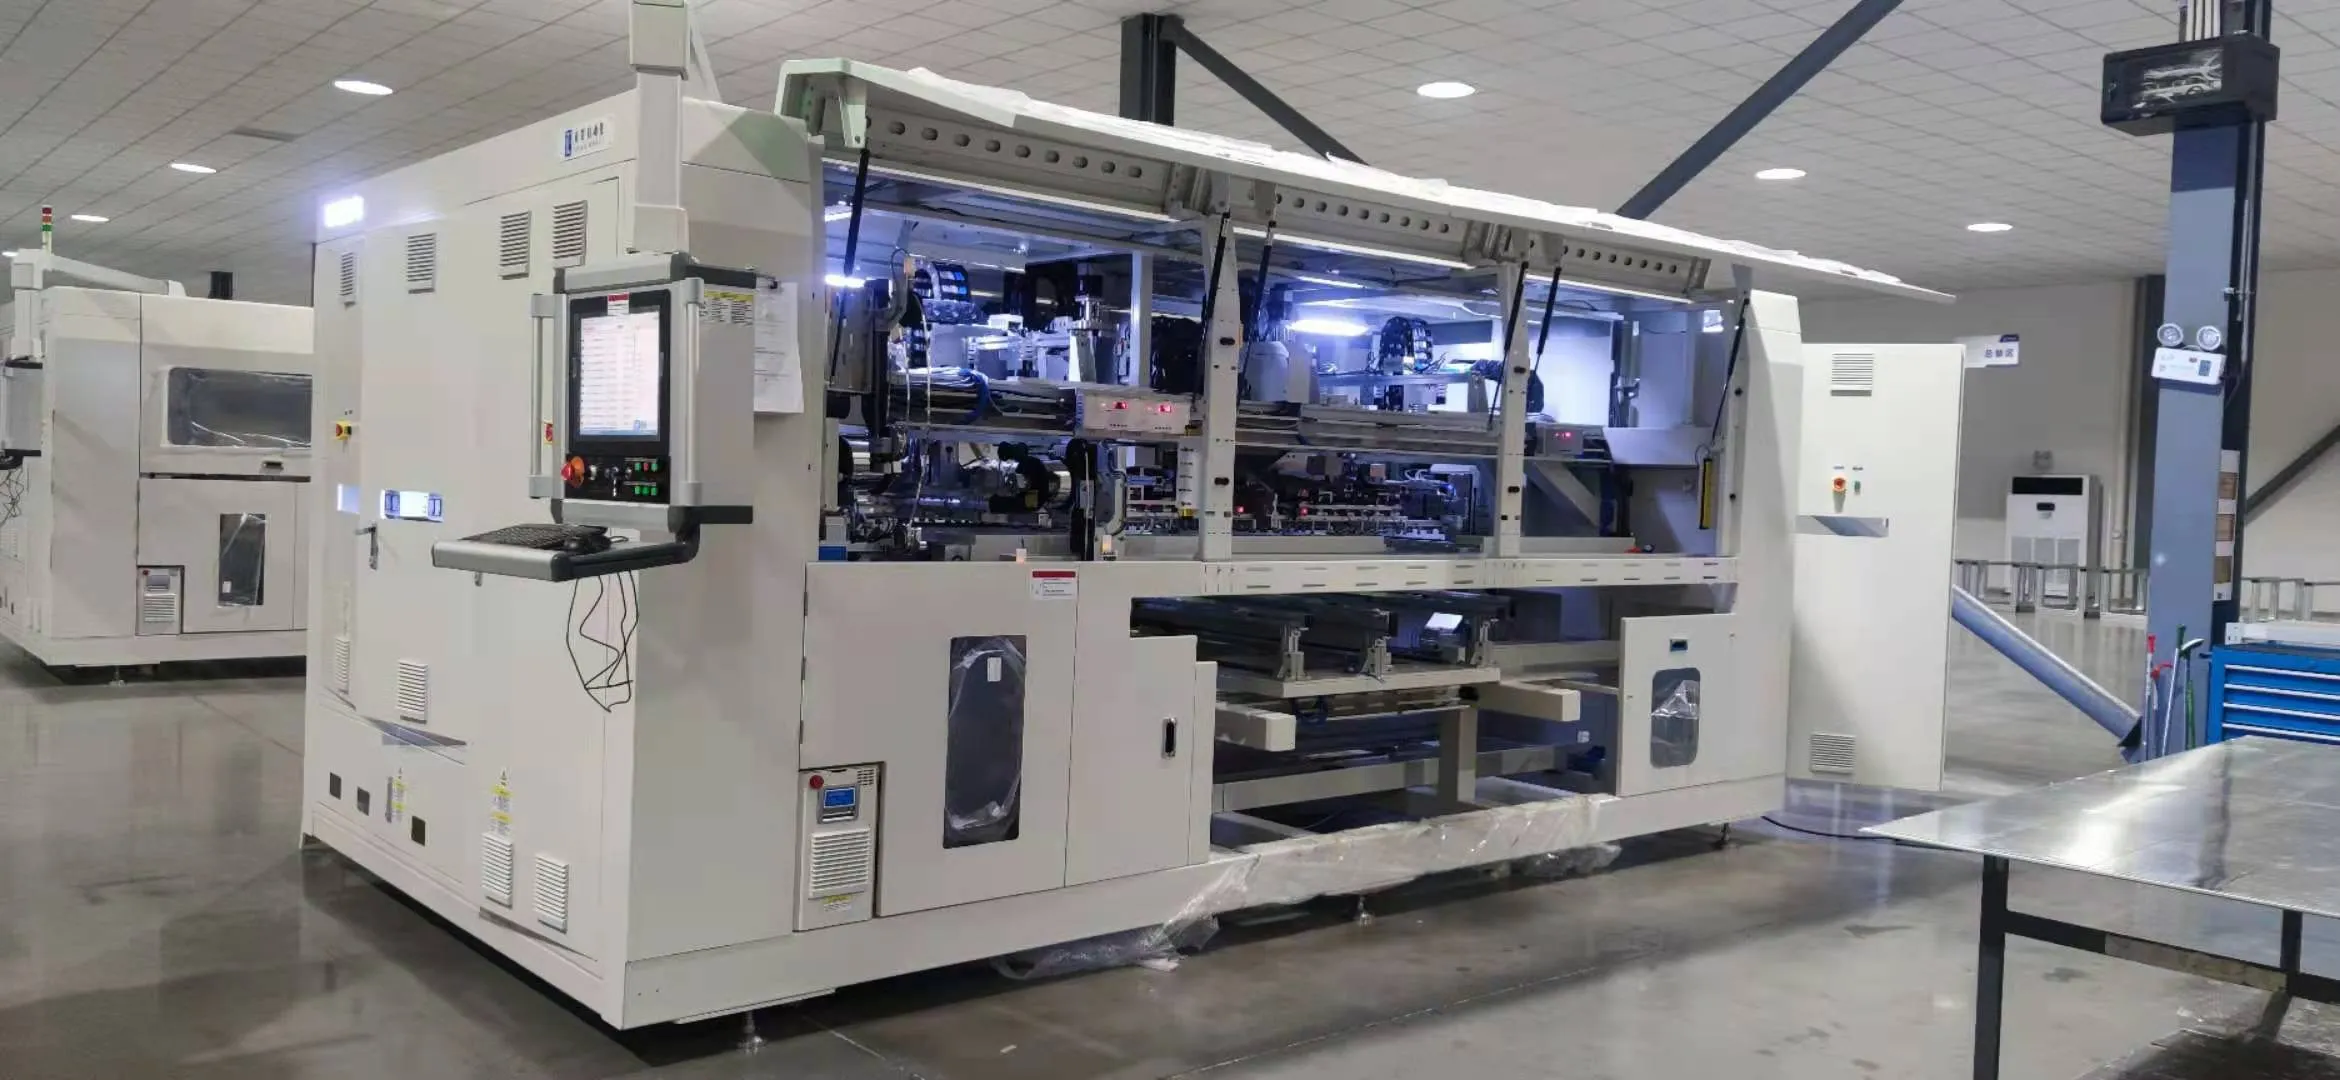
সম্পূর্ণ সেল স্ট্রিংগুলি নেয় এবং সেগুলি কাচ এবং এনক্যাপসুল্যান্টের উপর স্থাপন করে। স্ট্রিংগুলি স্থাপনের পরে, সেগুলি বাসবার রিবন দিয়ে বৈদ্যুতিকভাবে সংযুক্ত করতে হবে, সাধারণত একটি.
একটি স্বয়ংক্রিয় বাসিং মেশিন মডিউলের বৈদ্যুতিক নকশা অনুযায়ী স্ট্রিং টার্মিনালগুলিকে ঢালাই বা সোল্ডার করে। এটি স্বয়ংক্রিয়ভাবে বাসবার রিবন বাঁকানো, কাটা এবং অবস্থান করতে পারে।
হাফ-সেল মডিউলগুলির বিশেষ মনোযোগ প্রয়োজন কারণ তাদের উপরের এবং নীচের সেল বিভাগগুলি সাধারণত সমান্তরালে সংযুক্ত থাকে। লিড-আউট পয়েন্ট সাধারণত শীর্ষের পরিবর্তে প্যানেলের মাঝখানের কাছে অবস্থিত।
বাসিং প্রক্রিয়া নিয়ন্ত্রণ করতে হবে:
বাসবার অবস্থান
ঢালাই বা সোল্ডারিং তাপমাত্রা
জয়েন্ট শক্তি
রিবনের আকৃতি
স্ট্রিং স্পেসিং
লিড-আউট রিবন অবস্থান
দুর্বল বাসিং সংযোগের কারণে শক্তি হ্রাস, অত্যধিক স্থানীয় উত্তাপ বা সম্পূর্ণ সার্কিট ব্যর্থতা হতে পারে।
ছোট আধা-স্বয়ংক্রিয় লাইনে, সোল্ডারিং টুল এবং পজিশনিং টেমপ্লেট ব্যবহার করে ম্যানুয়ালি বাসিং সম্পন্ন করা যেতে পারে। উচ্চ-ক্ষমতার কারখানাগুলি সাধারণত উন্নত ধারাবাহিকতা এবং থ্রুপুটের জন্য স্বয়ংক্রিয় বাসিং মেশিন ব্যবহার করে।
৯. প্রি-ল্যামিনেশন EL টেস্টার এবং ভিজ্যুয়াল পরিদর্শন
প্রি-ল্যামিনেশন EL ইমেজ রেজোলিউশনের উপর কেনা হয় — একটি বর্তমান টেস্টারে 4,928 × 3,264 পিক্সেল — এবং লাইনটি যে বৃহত্তম মডিউল তৈরি করতে চায় তার জন্য যথেষ্ট বড় ওয়ার্কিং এরিয়ার উপর।
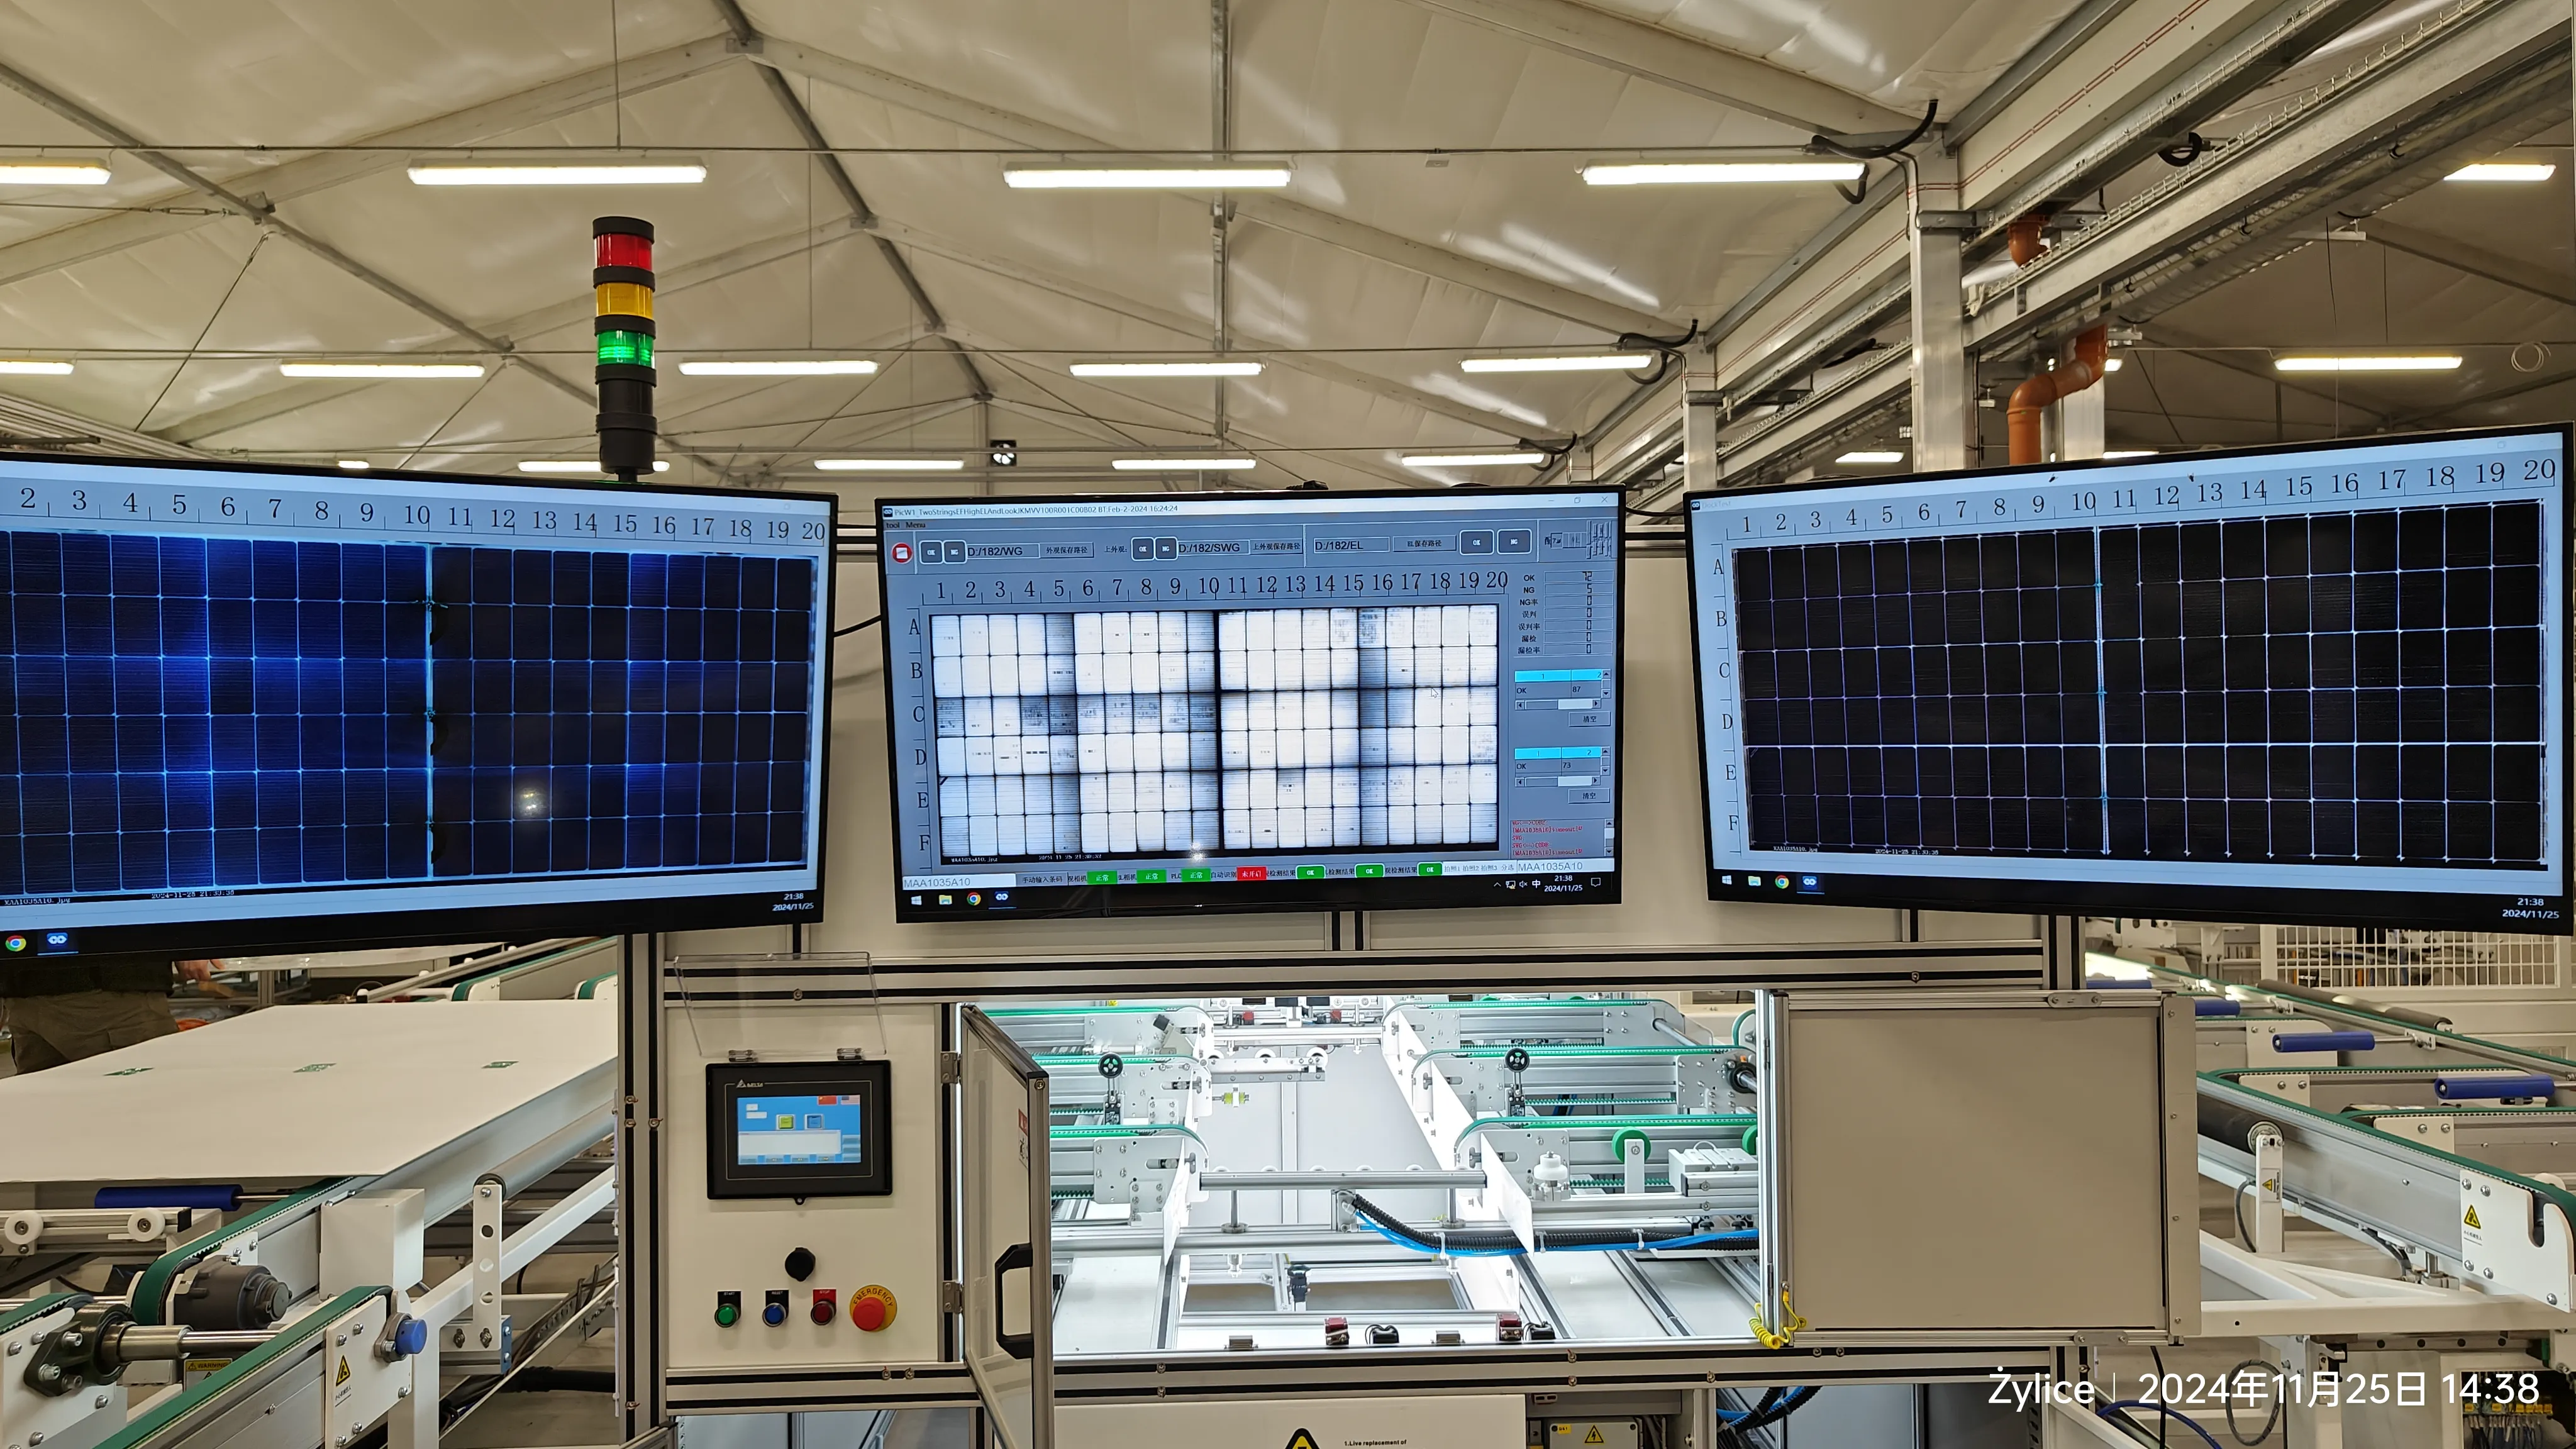
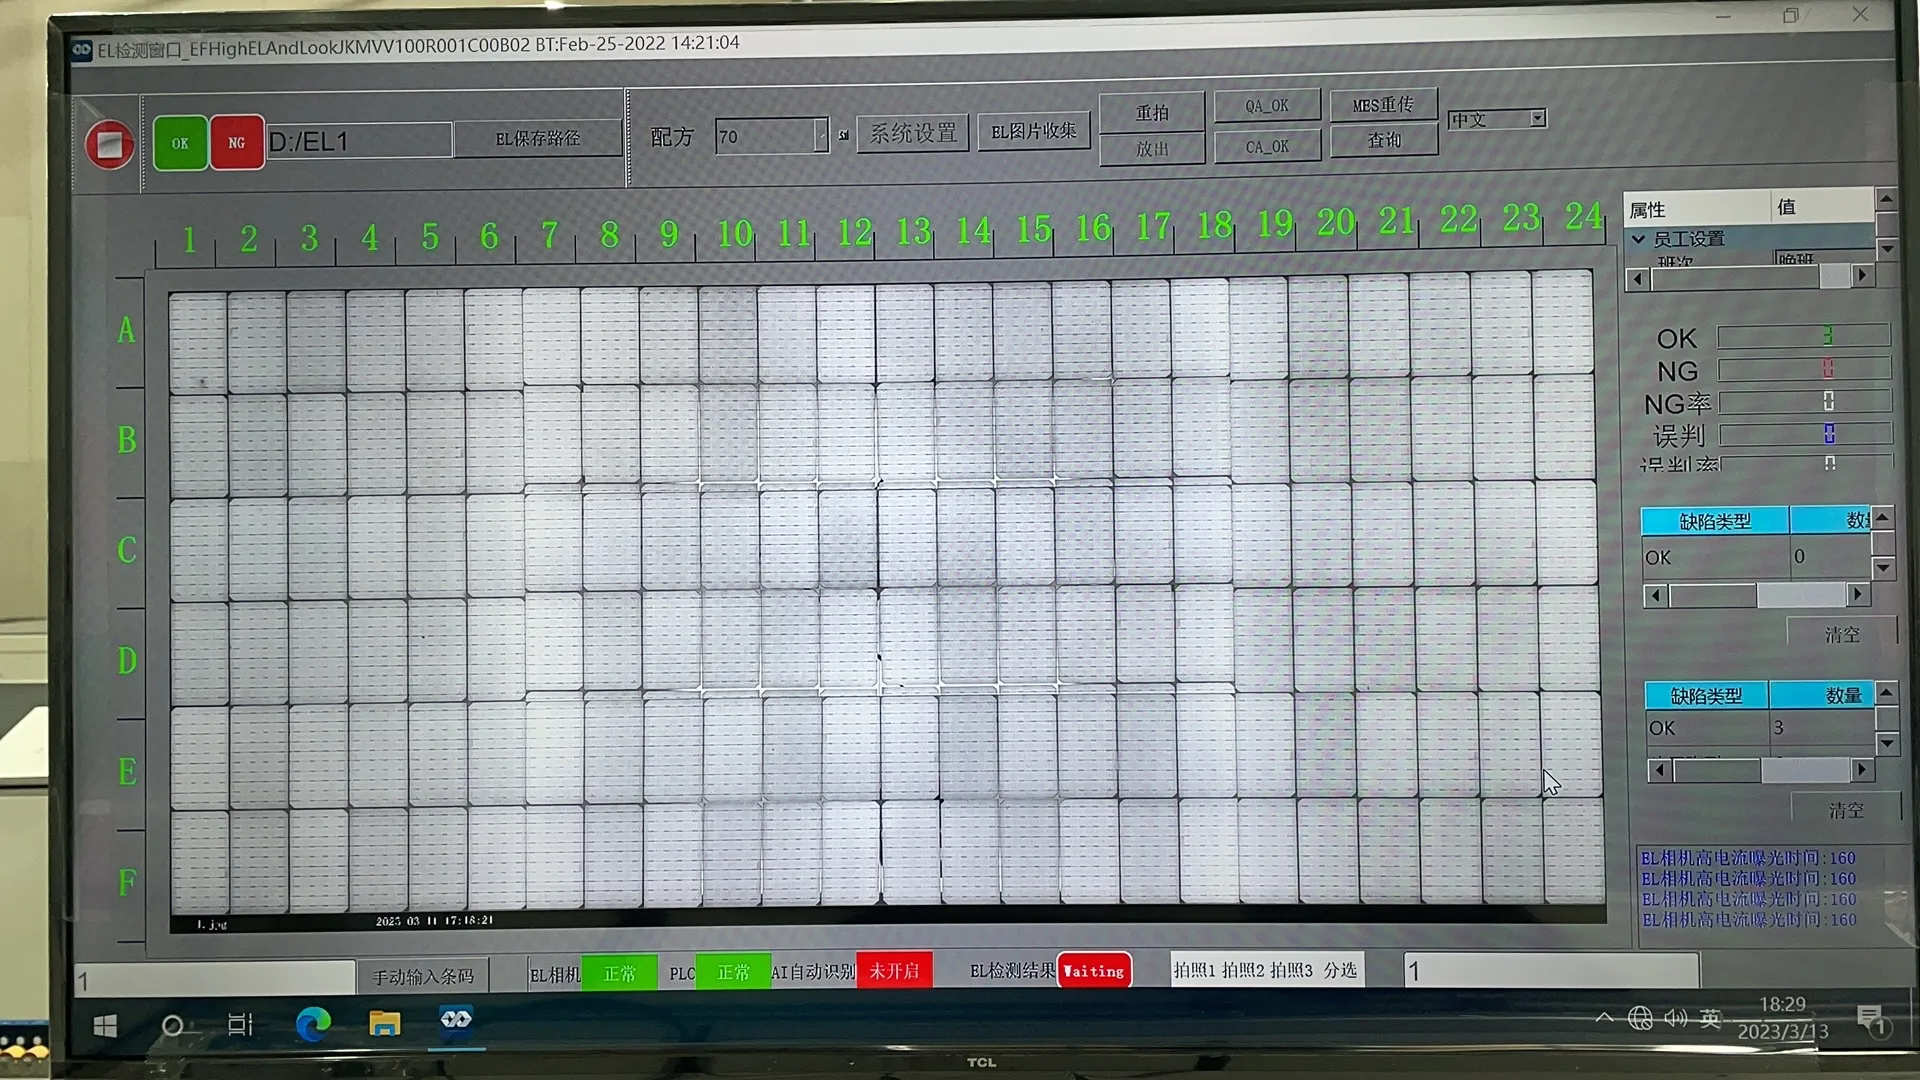
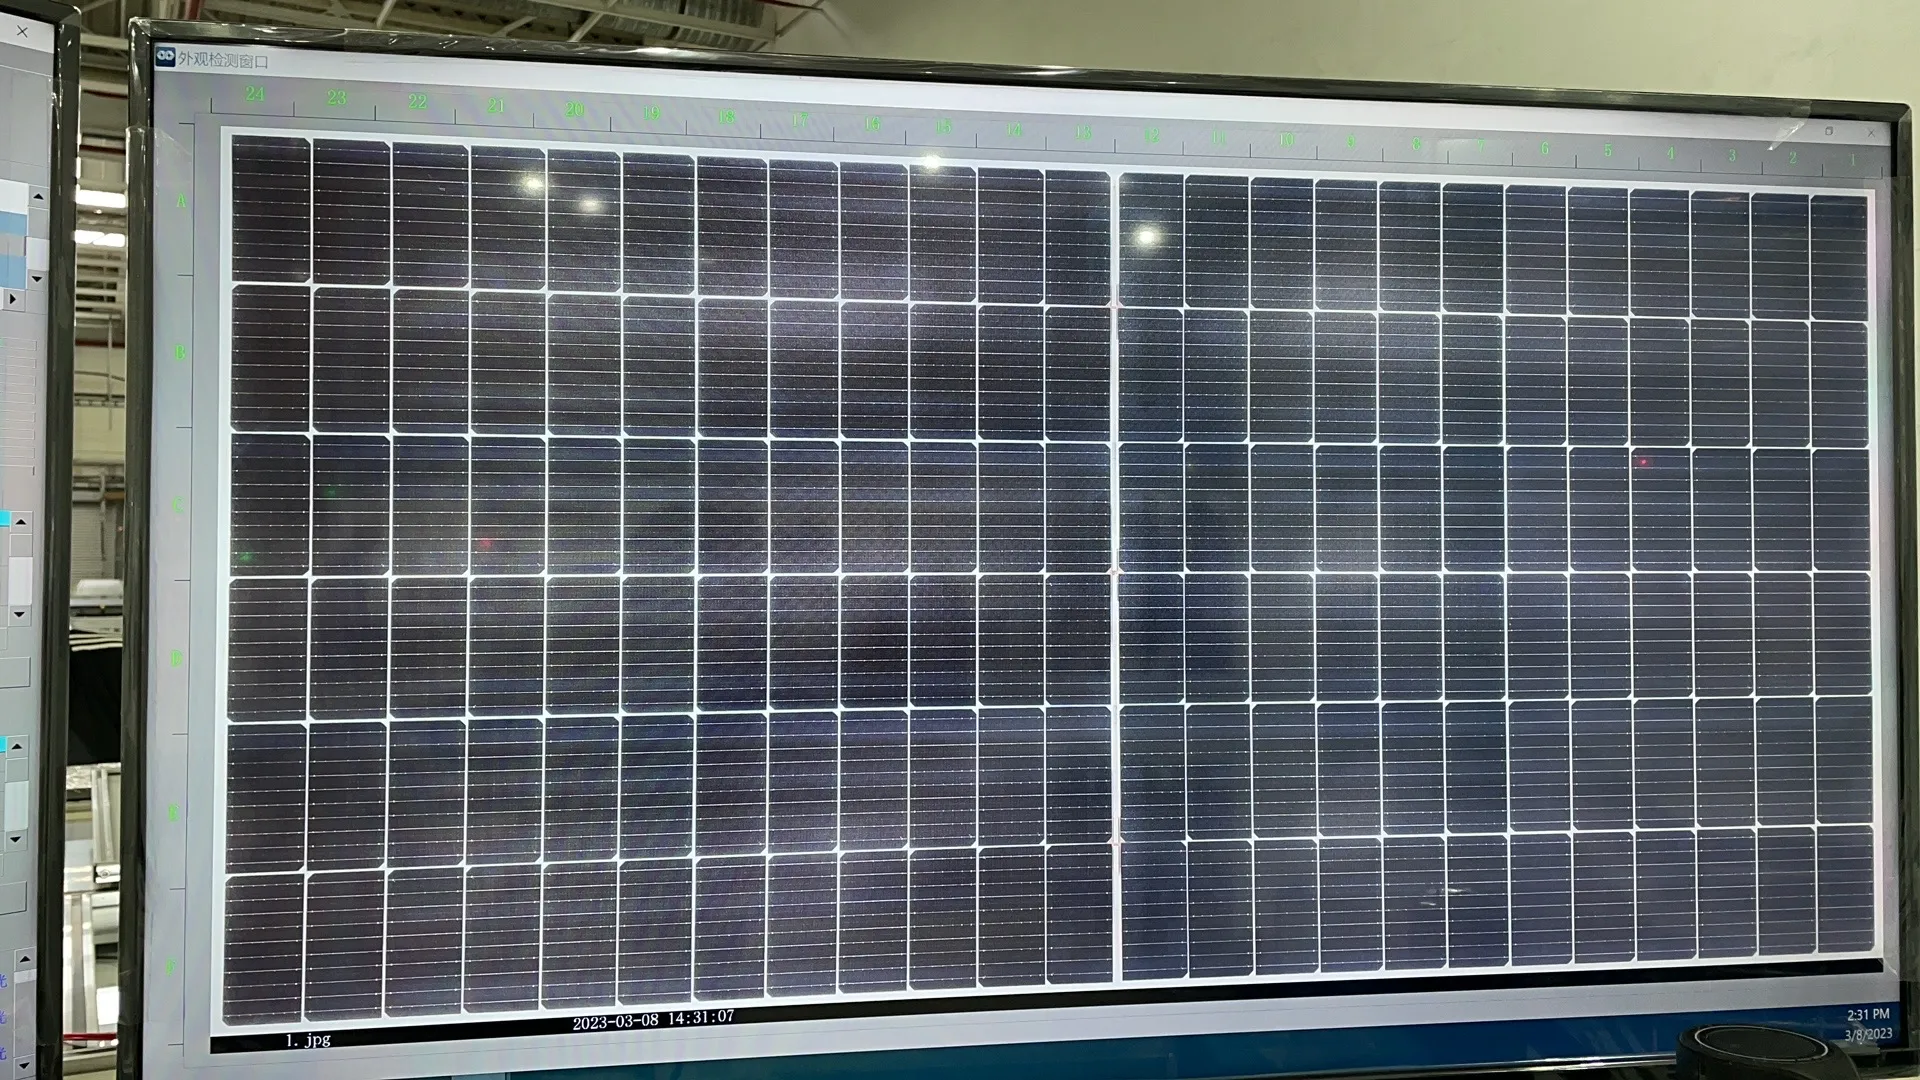
স্বয়ংক্রিয় বাসিং মেশিন EL পরীক্ষা.
এটি অনেক উৎপাদন ত্রুটি মেরামতের শেষ ব্যবহারিক সুযোগ। অপারেটর বা স্বয়ংক্রিয় পরিদর্শন সিস্টেম নিম্নলিখিত সমস্যাগুলি পরীক্ষা করে:
ফাটা সেল
ভুল সারিবদ্ধ স্ট্রিং
অনুপস্থিত রিবন
দুর্বল বাসিং সংযোগ
ভুল লিড-আউট অবস্থান
মডিউলের ভিতরে দূষণ
কুঁচকানো বা স্থানচ্যুত এনক্যাপসুল্যান্ট
ভুল ব্যাকশিট স্থাপন
প্রি-ল্যামিনেশন EL টেস্টার সম্পূর্ণ সেল সার্কিটের বৈদ্যুতিক অবস্থা পরীক্ষা করে এটি স্থায়ীভাবে সিল করার আগে।
ল্যামিনেশন কার্যকরভাবে অপরিবর্তনীয়। ল্যামিনেশনের পরে যদি কোনো ত্রুটি পাওয়া যায়, তাহলে মেরামতের খরচ অনেক বেশি, এবং অনেক ক্ষেত্রে পুরো মডিউলটি বাতিল করতে হয়।
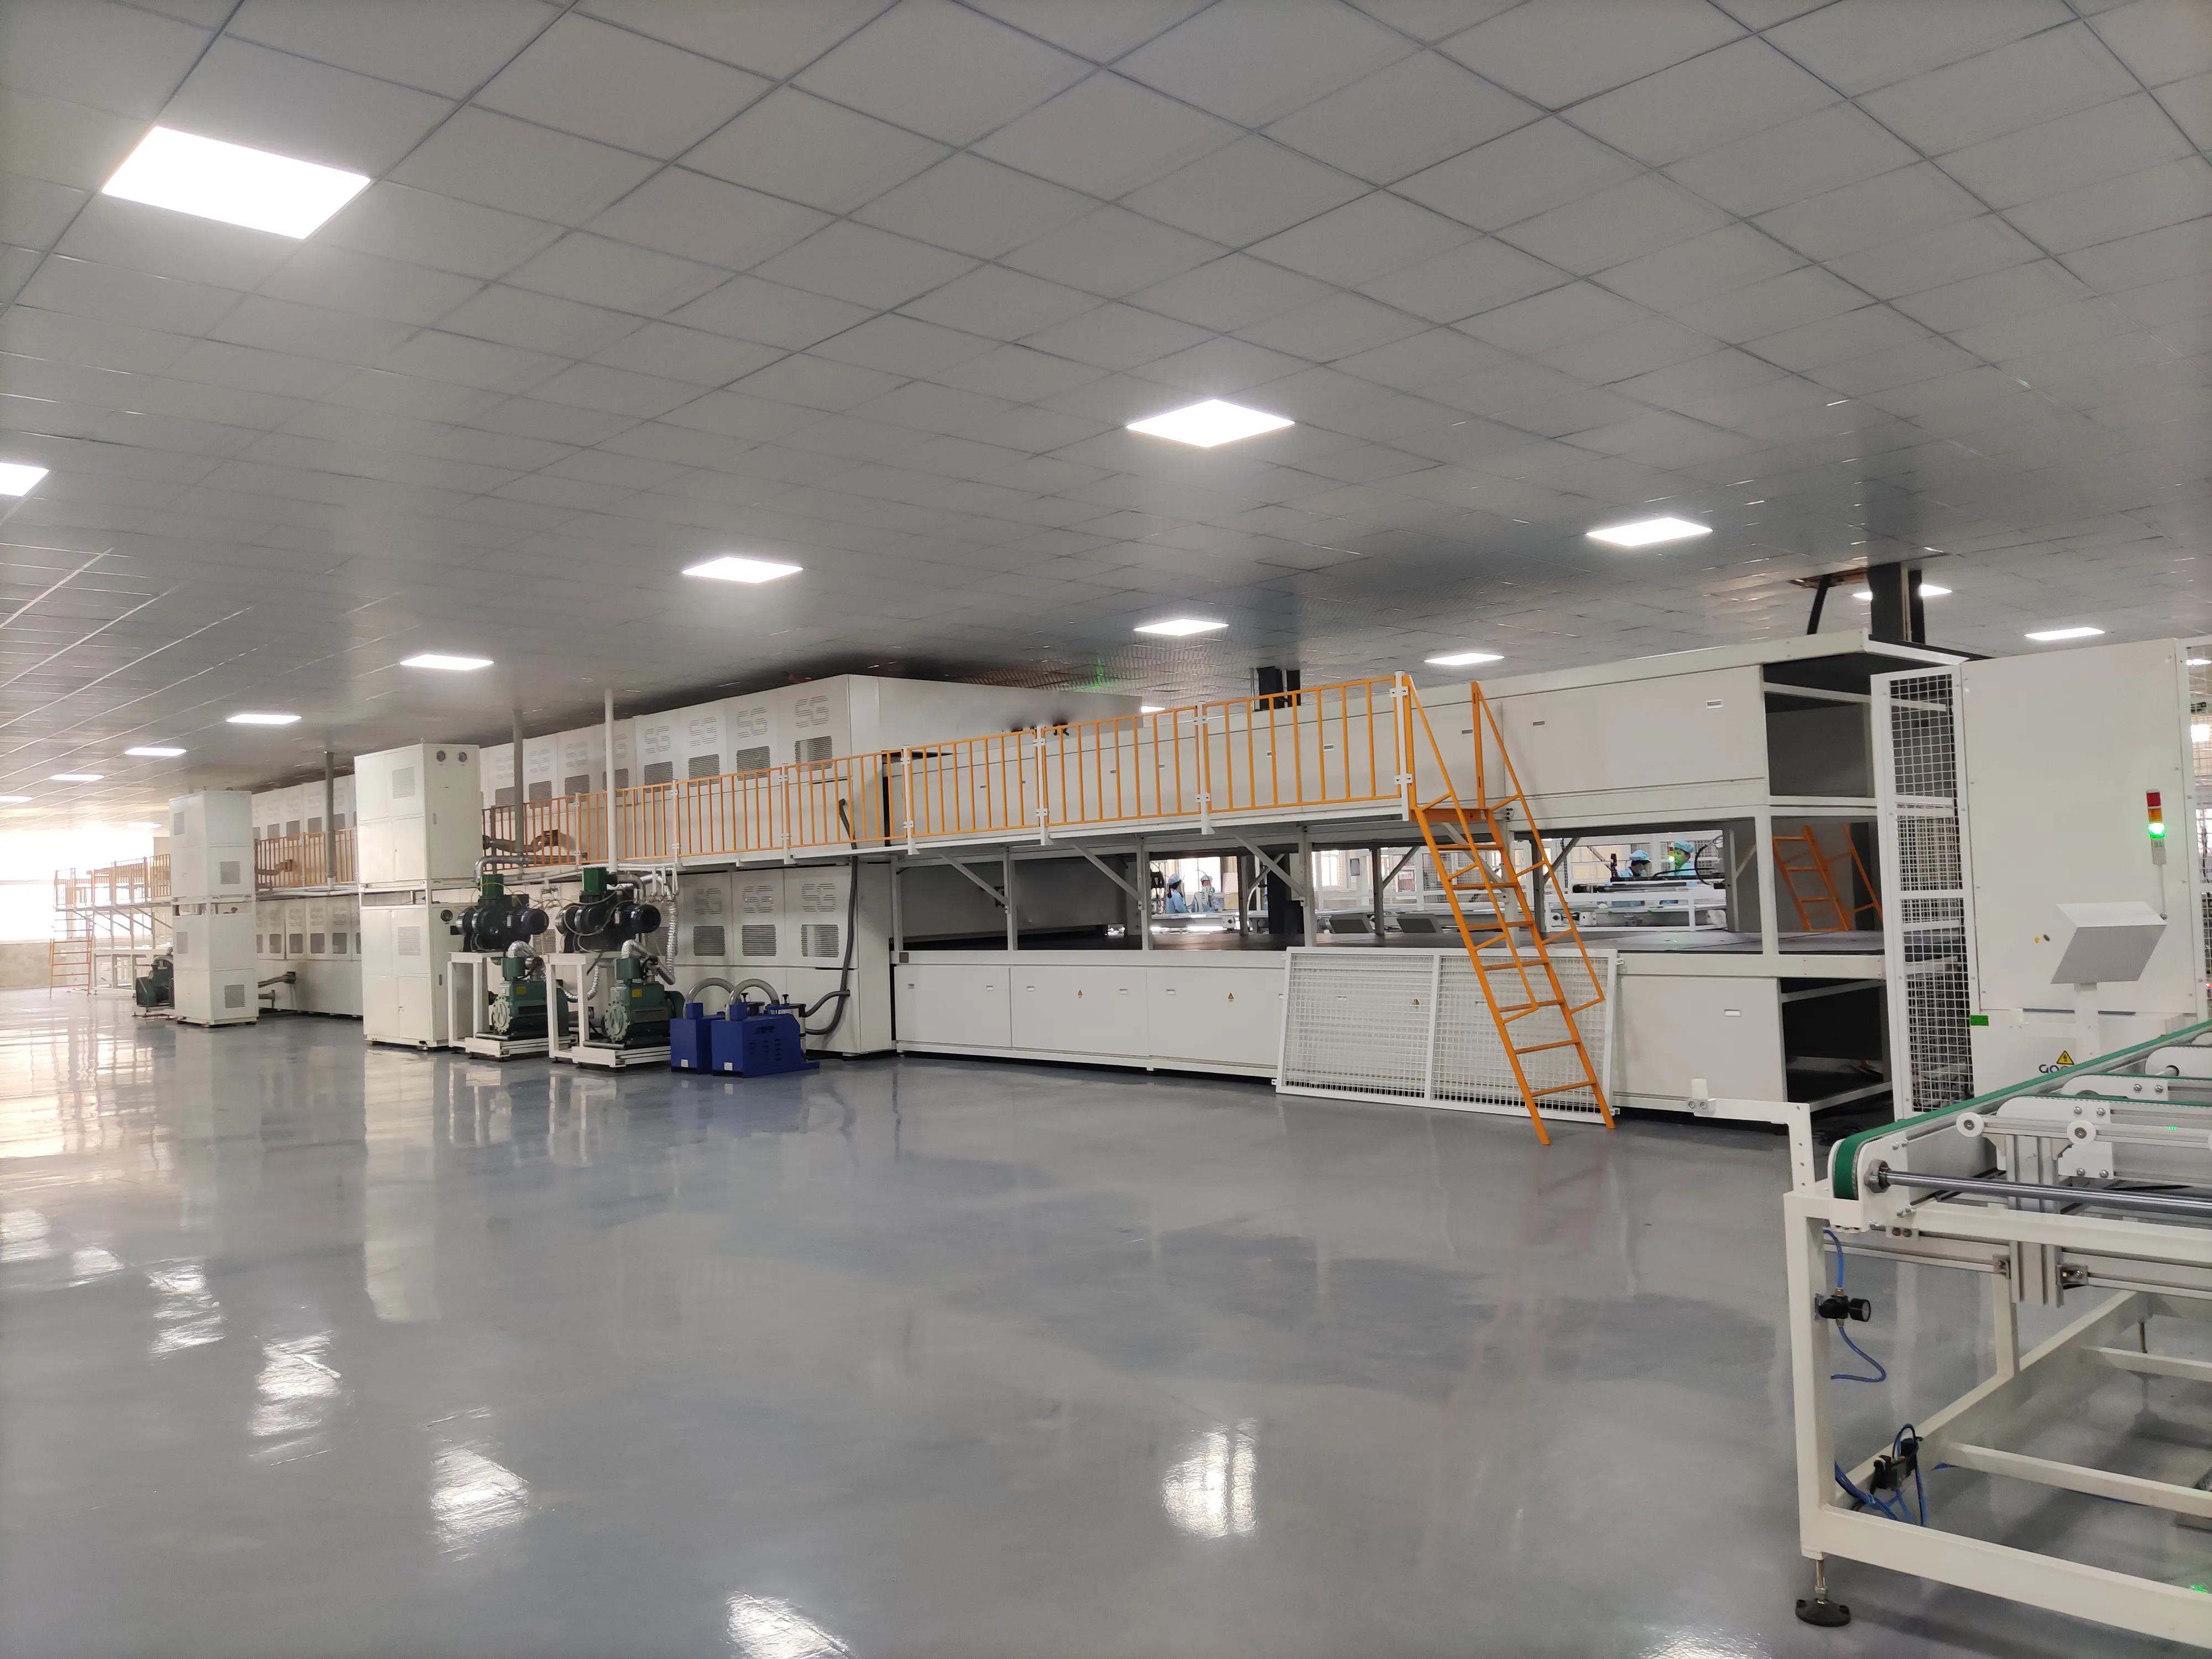
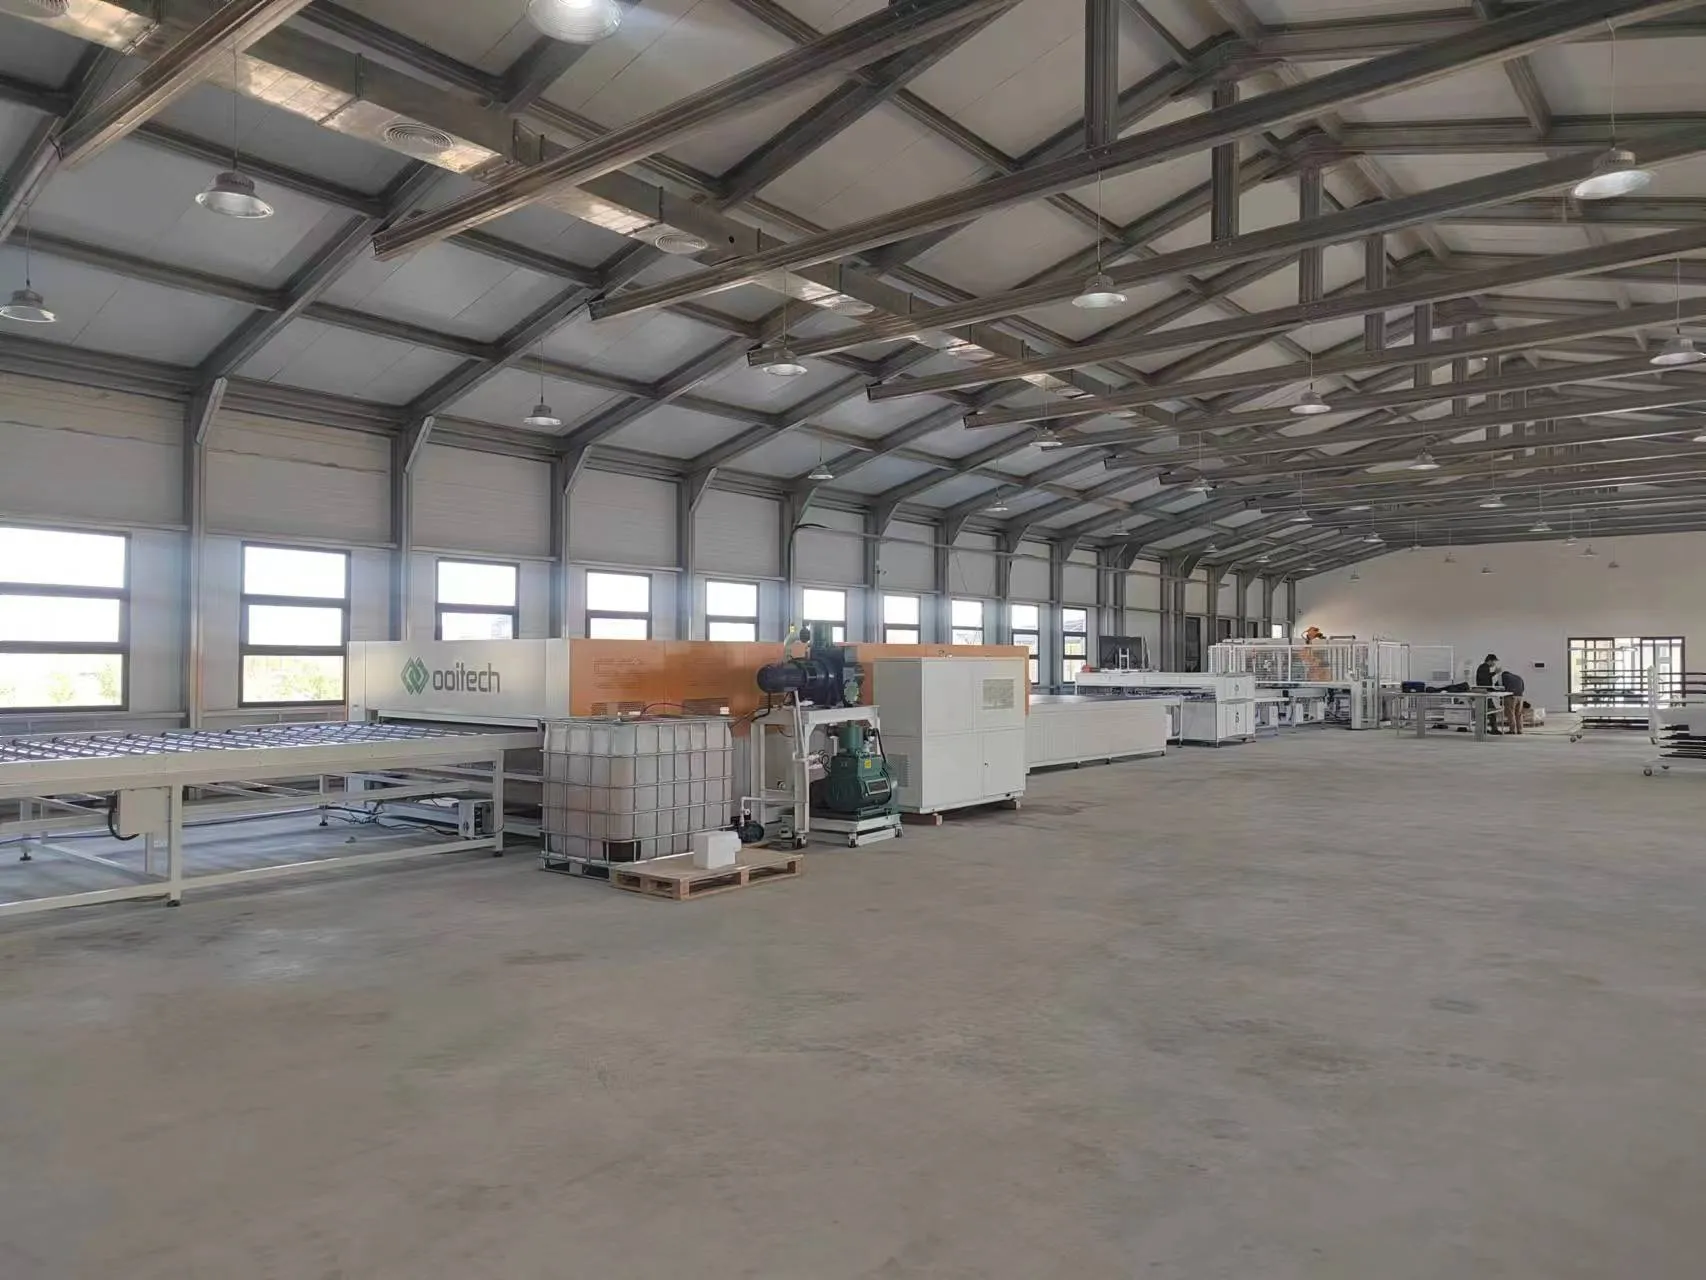
১০. সোলার প্যানেল ল্যামিনেটর
প্রক্রিয়া উইন্ডো 140–150°C যখন এনক্যাপসুল্যান্ট ক্রসলিংক করে, এবং রেসিপি হল ভ্যাকুয়াম স্টেজ, হিটিং র্যাম্প, প্রেসার এবং ডোয়েলের একটি ক্রম, একক তাপমাত্রা সেটিং নয়।
The -এ। ল্যামিনেশনের আগে, একত্রিত মডিউলটি চাক্ষুষ পরিদর্শনের মধ্য দিয়ে যাওয়া উচিত এবং
ল্যামিনেটরের ভিতরে, ভ্যাকুয়াম মডিউল স্ট্যাক থেকে আটকে থাকা বাতাস সরিয়ে দেয়। তাপ এবং চাপ তারপর EVA বা POE নিরাময় করে, সমস্ত স্তরকে একত্রে বন্ধন করে।
ল্যামিনেশন রেসিপি নির্ভর করে:
এনক্যাপসুল্যান্টের ধরন
মডিউলের আকার
কাচের পুরুত্ব
কাচ-ব্যাকশিট বা কাচ-কাচ কাঠামো
সেল প্রযুক্তি
উপাদান সরবরাহকারীর প্রয়োজনীয়তা
একটি সাধারণ ল্যামিনেশন চক্র প্রায় ১০ থেকে ২০ মিনিট সময় নিতে পারে, যদিও প্রকৃত সময় উপকরণ এবং সরঞ্জামের উপর নির্ভর করে পরিবর্তিত হয়।
ল্যামিনেটর প্রায়শই উৎপাদন লাইনের সবচেয়ে ধীরগতির প্রধান প্রক্রিয়া। তাই একটি কারখানায় সমান্তরালে একাধিক ল্যামিনেটরের প্রয়োজন হতে পারে।
উৎপাদন ক্ষমতা গণনা করার সময় এটি একটি গুরুত্বপূর্ণ বিষয়। দ্রুততর স্ট্রিংগার ইনস্টল করলে চূড়ান্ত মডিউল আউটপুট বাড়বে না যদি ল্যামিনেশন বিভাগ একই হারে প্যানেল প্রক্রিয়া করতে না পারে।
ল্যামিনেশনের গুণমান সরাসরি আনুগত্য, বৈদ্যুতিক নিরোধক, আর্দ্রতা প্রতিরোধ এবং মডিউলের প্রত্যাশিত পরিষেবা জীবনকে প্রভাবিত করে।
১১. ট্রিমিং এবং পোস্ট-ল্যামিনেশন পরিদর্শন সরঞ্জাম
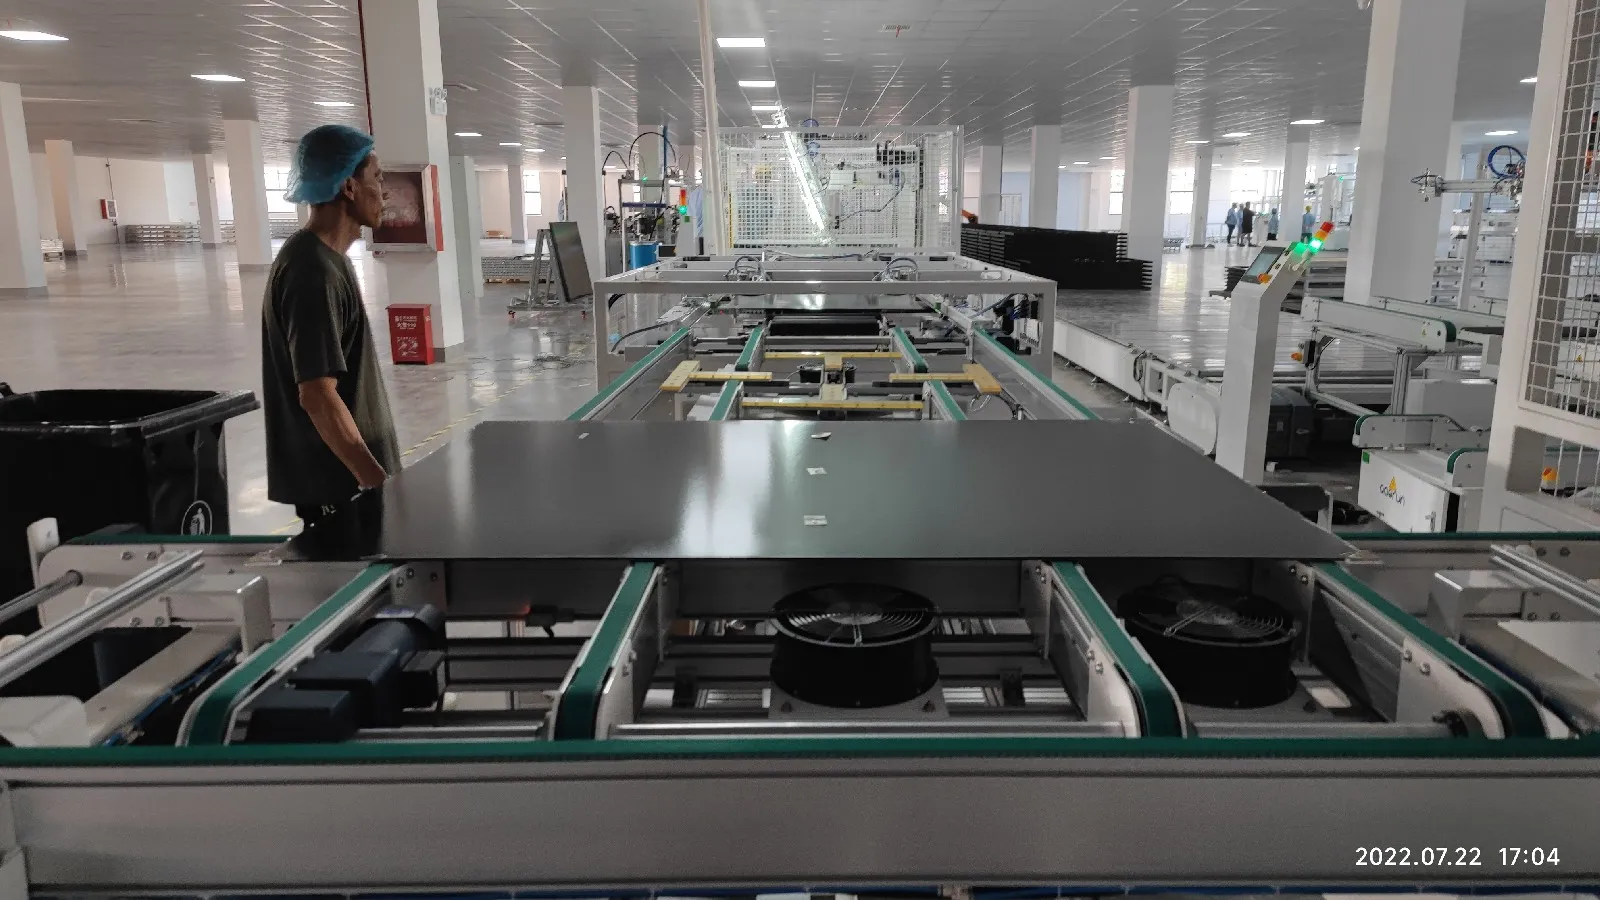
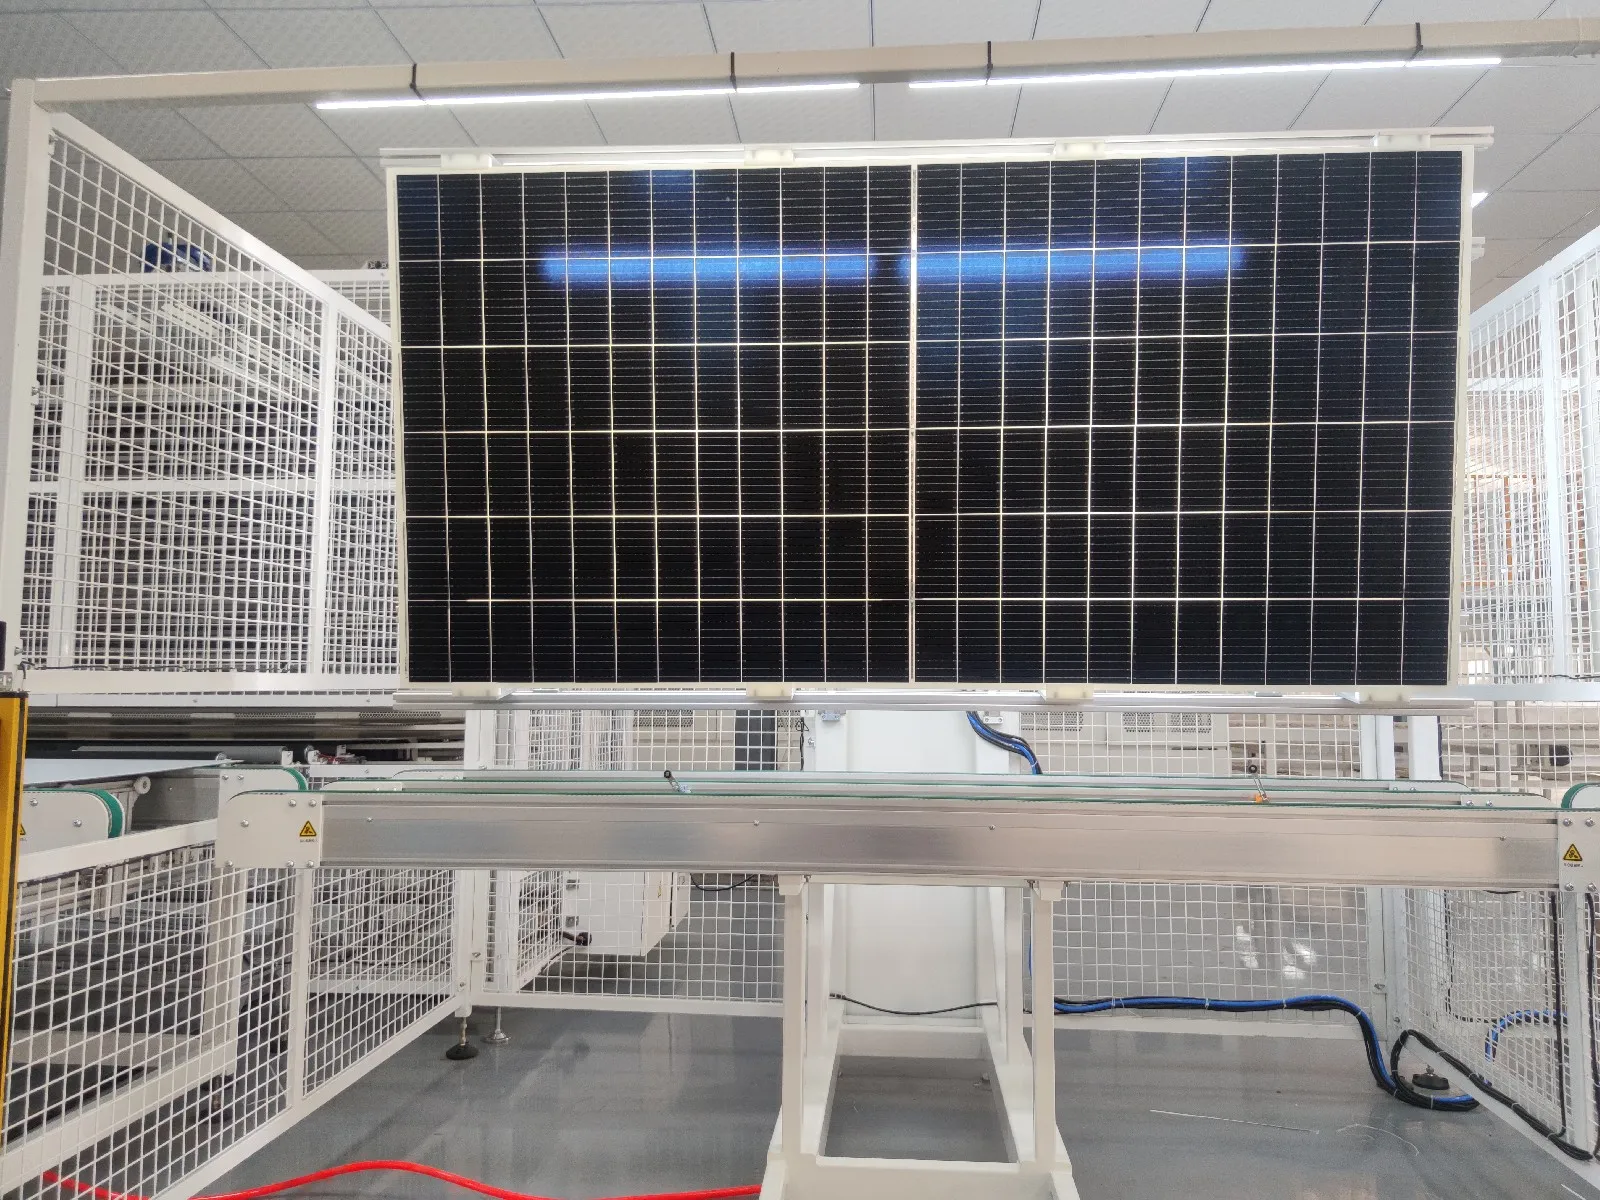
ল্যামিনেশনের পরে, মডিউলের প্রান্তের চারপাশে অতিরিক্ত EVA, POE বা ব্যাকশিট থাকে। ফ্রেমিংয়ের আগে এই উপাদানটি অপসারণ করতে হবে।
ছোট লাইনে, অপারেটররা ম্যানুয়ালি প্রান্তগুলি ছাঁটাই করতে পারেন। একটি উচ্চ-ক্ষমতার স্বয়ংক্রিয় লাইন সাধারণত একটি এজ-ট্রিমিং মেশিন ব্যবহার করে।
ল্যামিনেটেড মডিউলটি এর জন্যও পরিদর্শন করা হয়:
বায়ু বুদবুদ
ডিলামিনেশন
এনক্যাপসুল্যান্ট ওভারফ্লো
আঁচড়
কাচের ক্ষতি
কোষ চলাচল
স্ট্রিং স্থানচ্যুতি
ল্যামিনেটের ভিতরে দূষণ
স্বয়ংক্রিয় টার্নওভার ইউনিটগুলি ম্যানুয়াল উত্তোলনের উপর নির্ভর না করে মডিউলের উভয় পাশ পরিদর্শন করা সহজ করে তোলে।
১২. ফ্রেম গ্লুইং এবং ফ্রেমিং মেশিন
ফ্রেমিং নির্ভুলতা ±1 mm এ রাখা হয় এবং কর্ণের পার্থক্য ±1.5 mm এর মধ্যে, 2,000 × 1,100 × 50 mm পর্যন্ত ওয়ার্কিং রেঞ্জে; ফ্রেম গ্লুয়িং 2,500 mm পর্যন্ত স্ট্রোক চালায়।
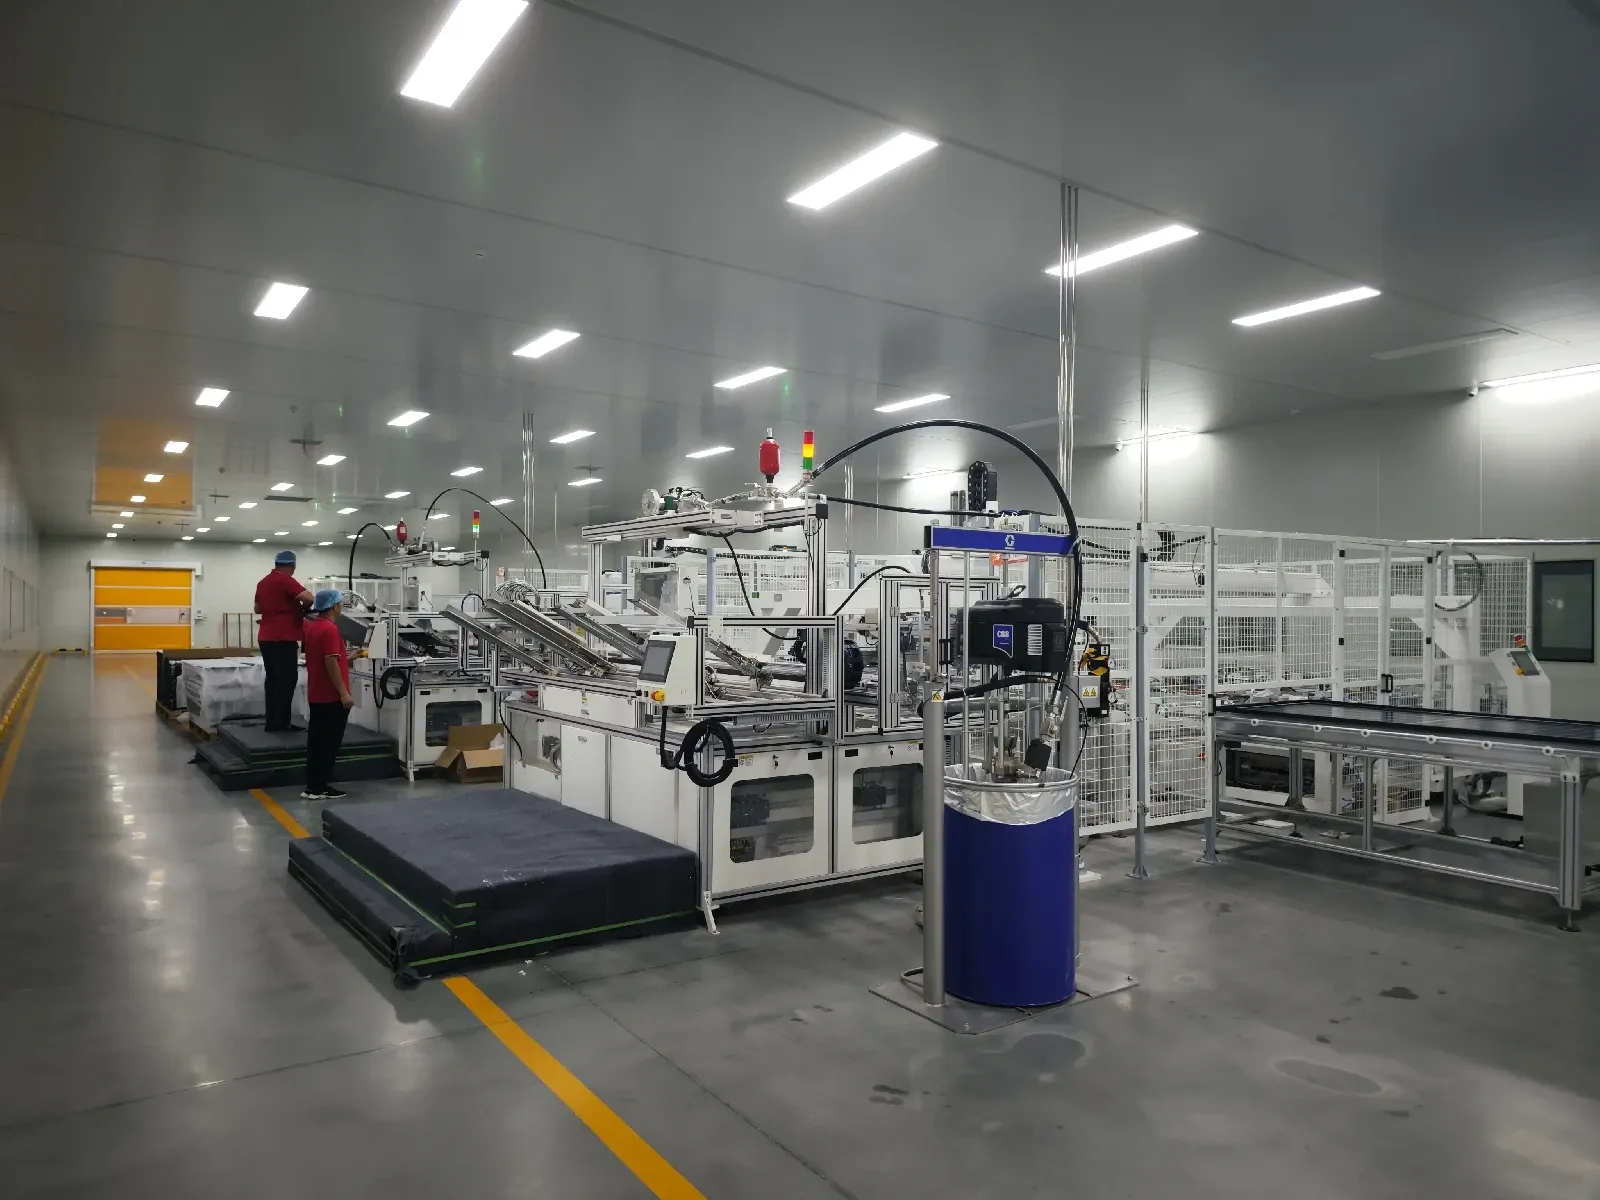

ল্যামিনেটর কাচ, এনক্যাপসুল্যান্ট, সোলার সেল এবং ব্যাকশিট—বা পিছনের কাচ—কে একটি টেকসই কাঠামোতে সিল করে।বেশিরভাগ প্রচলিত সোলার প্যানেল একটি অ্যালুমিনিয়াম ফ্রেম ব্যবহার করে, যা একটি
ফ্রেমিং বিভাগে অন্তর্ভুক্ত থাকতে পারে:
স্বয়ংক্রিয় ফ্রেম গ্লুইং মেশিন
অ্যালুমিনিয়াম ফ্রেম লোডিং সিস্টেম
কর্নার-কি ইনসার্শন সরঞ্জাম
ফ্রেম অ্যাসেম্বলি মেশিন
নিউম্যাটিক বা হাইড্রোলিক ফ্রেমিং মেশিন
ফ্রেম পাঞ্চিং সরঞ্জাম
ল্যামিনেটেড মডিউলের চারপাশে চারটি ফ্রেম সেকশন চাপার আগে অ্যালুমিনিয়াম প্রোফাইলের ভিতরে সিল্যান্ট প্রয়োগ করা হয়।
সমাপ্ত ফ্রেমটি বর্গাকার, সুরক্ষিত এবং সঠিকভাবে সিল করা আবশ্যক। সাধারণ ফ্রেমিং ত্রুটিগুলির মধ্যে রয়েছে আলগা কোণ, অপর্যাপ্ত সিল্যান্ট, অতিরিক্ত সিল্যান্ট, স্ক্র্যাচ এবং ভুল ফ্রেমের মাত্রা।
ফ্রেমলেস গ্লাস-গ্লাস মডিউলগুলির পণ্য ডিজাইনের উপর নির্ভর করে এই প্রক্রিয়ার প্রয়োজন নাও হতে পারে।
১৩. জংশন বক্স ইনস্টলেশন মেশিন
জাংশন-বক্স ওয়েল্ডিং ±0.1 mm CCD পজিশনিংয়ে 16 সেকেন্ড বা তার কম সাইকেলে চলে, ওয়েল্ডিং টেনশনের জন্য যোগ্যতার হার 100% বা তার কাছাকাছি প্রত্যাশিত।
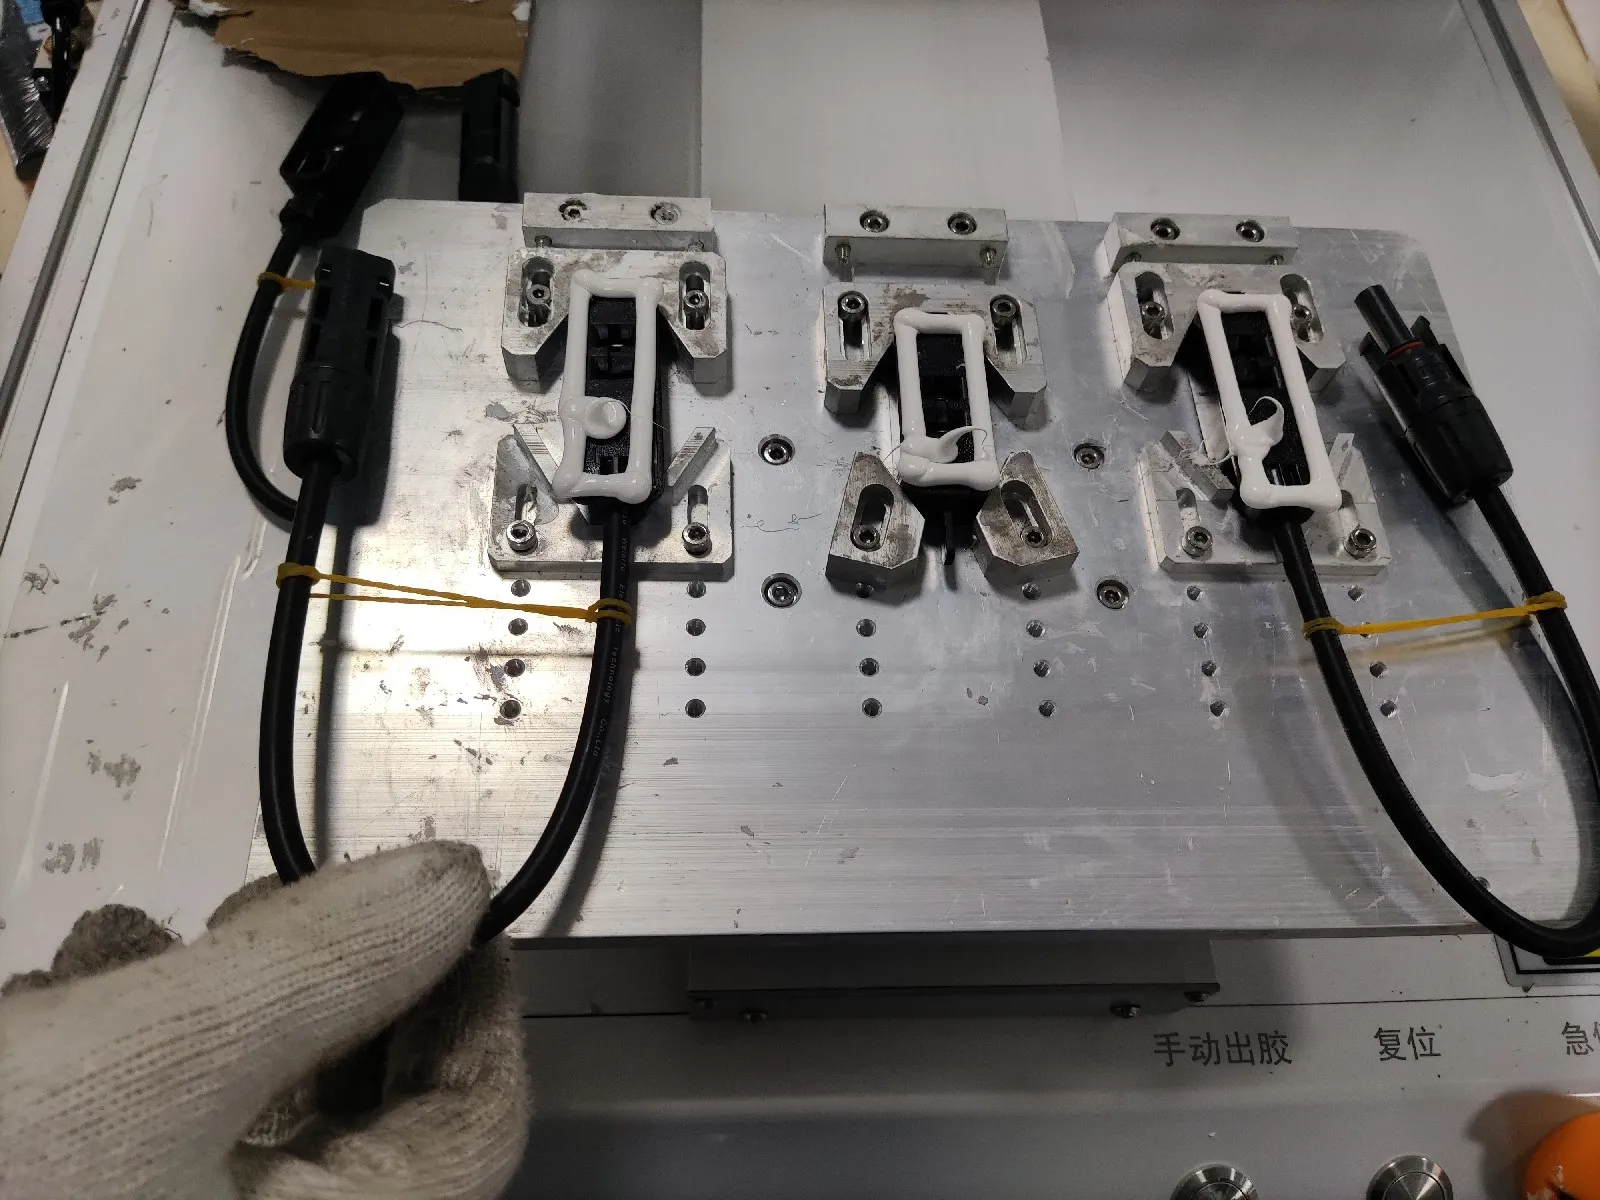
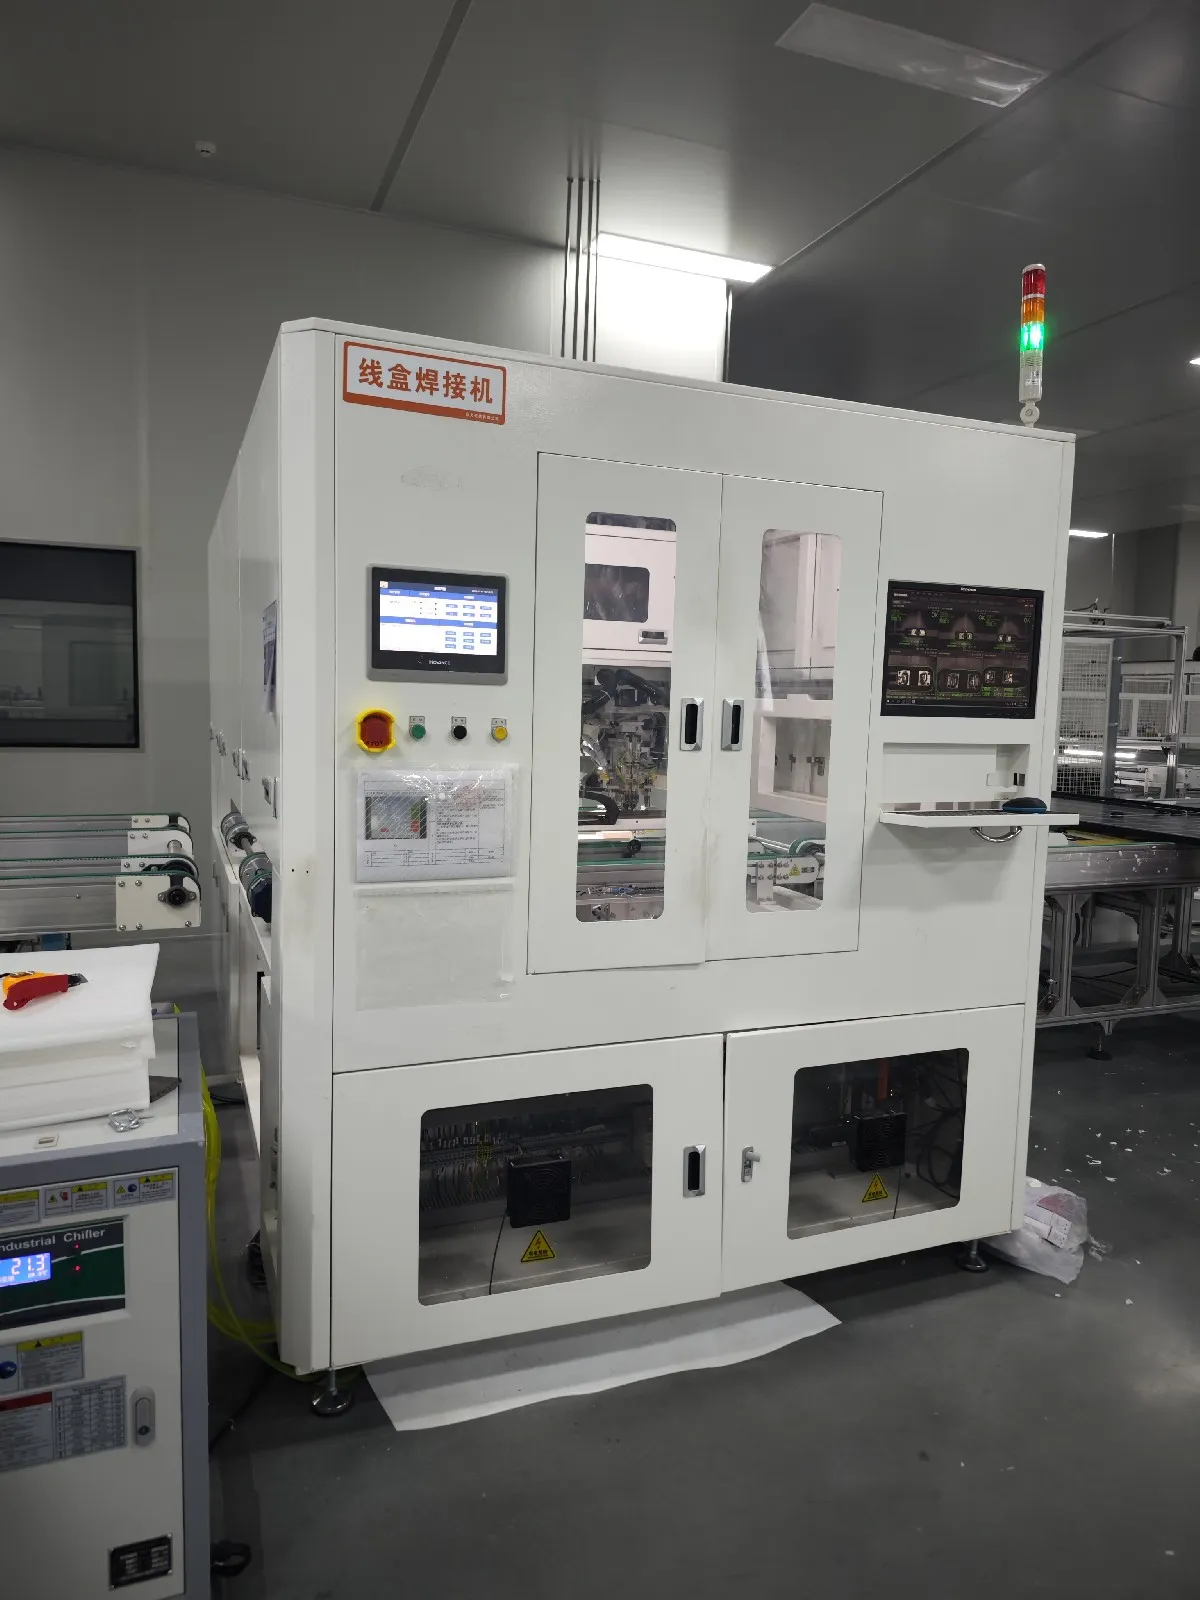
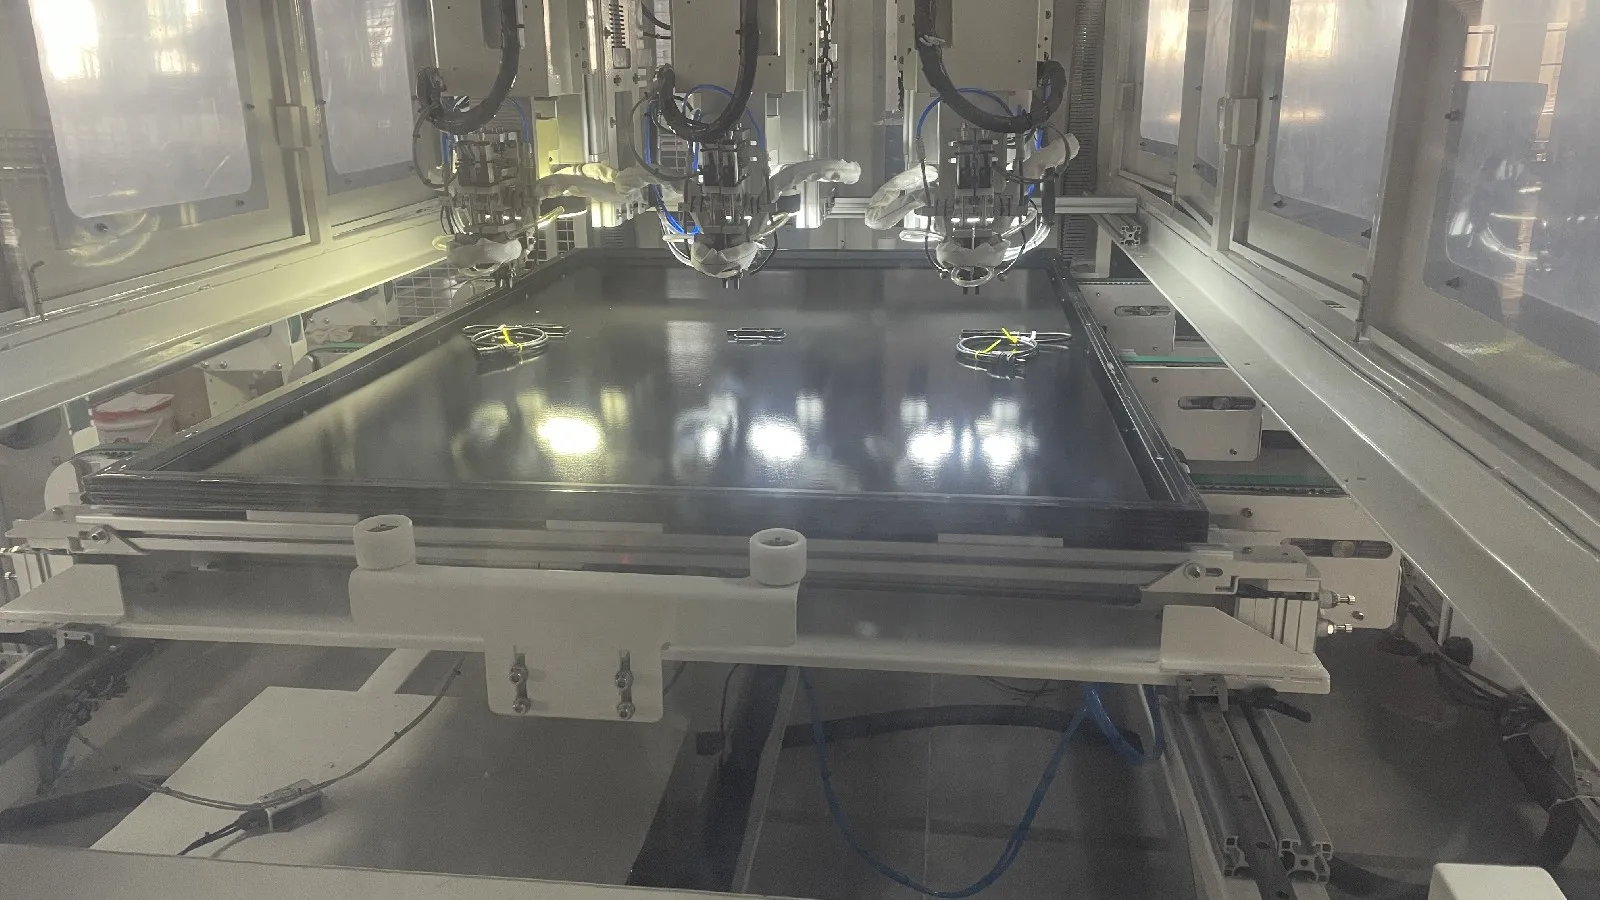
ফ্রেমিং মেশিন দ্বারা প্রয়োগ করা হয়, কাচের প্রান্ত রক্ষা করতে এবং পরিবহন ও ইনস্টলেশনের সময় যান্ত্রিক সহায়তা প্রদান করতে।.
জংশন বক্স প্রক্রিয়ায় অন্তর্ভুক্ত থাকতে পারে:
জংশন বক্স পজিশনিং
সিলিকন বা আঠালো ডিসপেন্সিং
লিড-আউট রিবন সোল্ডারিং
স্বয়ংক্রিয় টার্মিনাল ওয়েল্ডিং
এবি গ্লু ফিলিং
পটিং
কেবল এবং কানেক্টর পরিদর্শন
একটি জাংশন বক্স সোল্ডারিং মেশিন মডিউলের লিড-আউট রিবনগুলোকে জাংশন বক্স টার্মিনালের সাথে সংযুক্ত করে। একটি ডিসপেন্সিং বা পটিং মেশিন তারপর সিলান্ট বা ফিলিং উপাদান প্রয়োগ করে বৈদ্যুতিক সংযোগগুলোকে আর্দ্রতা, চলাচল এবং ক্ষয় থেকে রক্ষা করতে।
চূড়ান্ত পরীক্ষা এবং প্যাকেজিংয়ের আগে আঠালো এবং পটিং উপাদানকে পর্যাপ্ত নিরাময় সময় পেতে হবে।
14. চূড়ান্ত ইএল টেস্টার
চূড়ান্ত EL সাধারণত দুটি চেকের মধ্যে উচ্চতর রেজোলিউশনের, একটি বর্তমান মেশিনে 5,440 × 3,648 পিক্সেলে চারটি ক্যামেরা এবং প্রতি পিক্সেলে প্রায় 0.5 mm ইমেজিং নির্ভুলতা সহ।
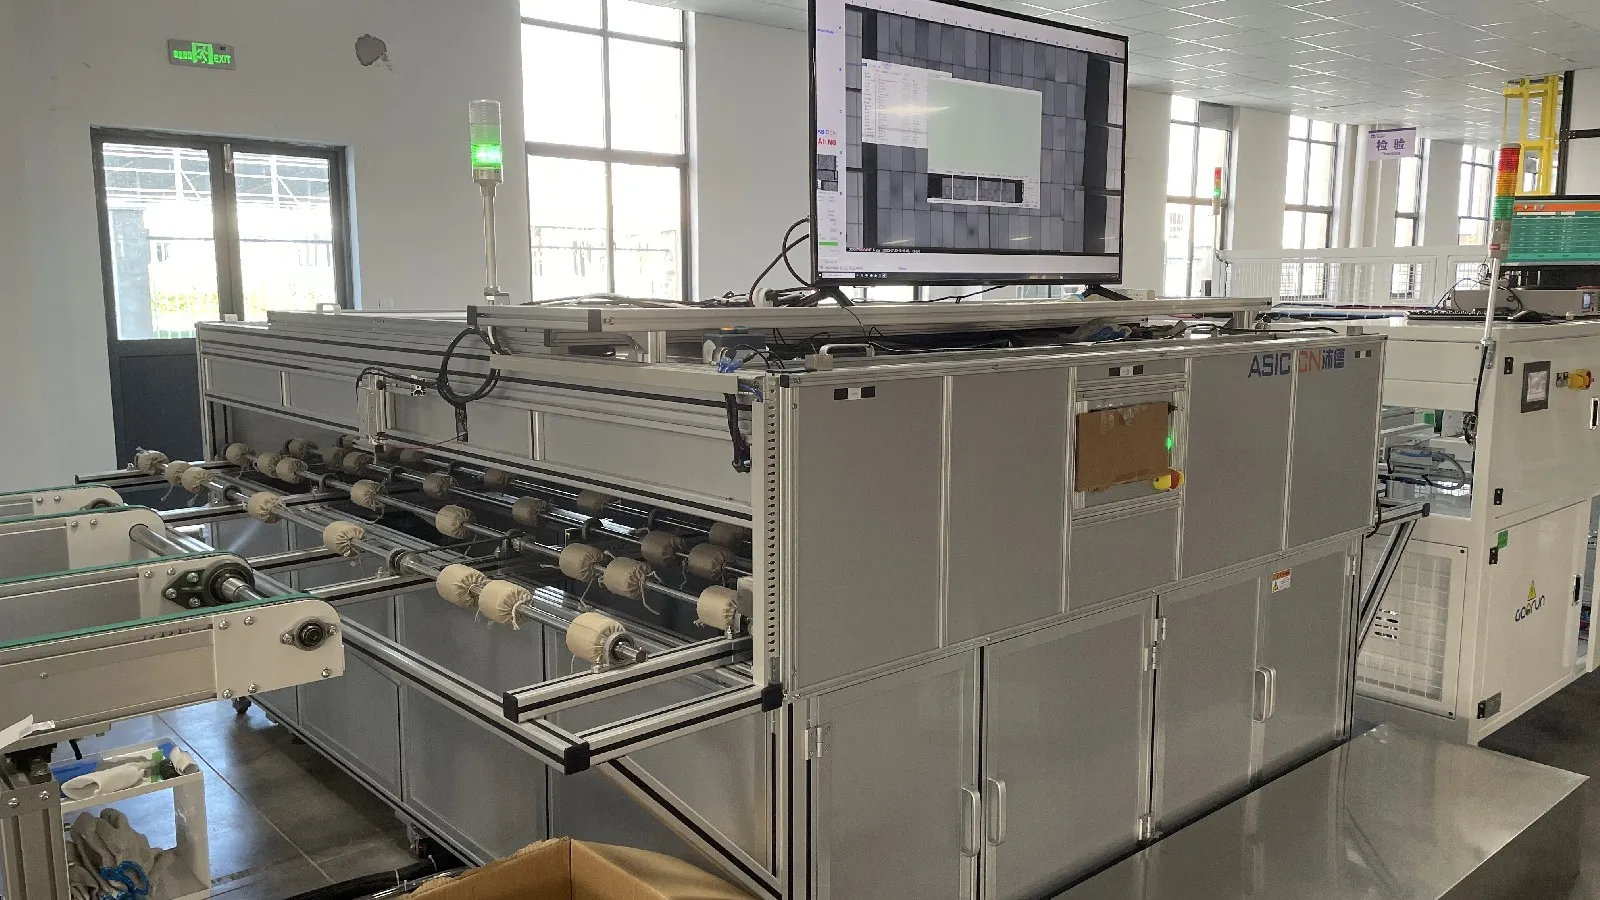
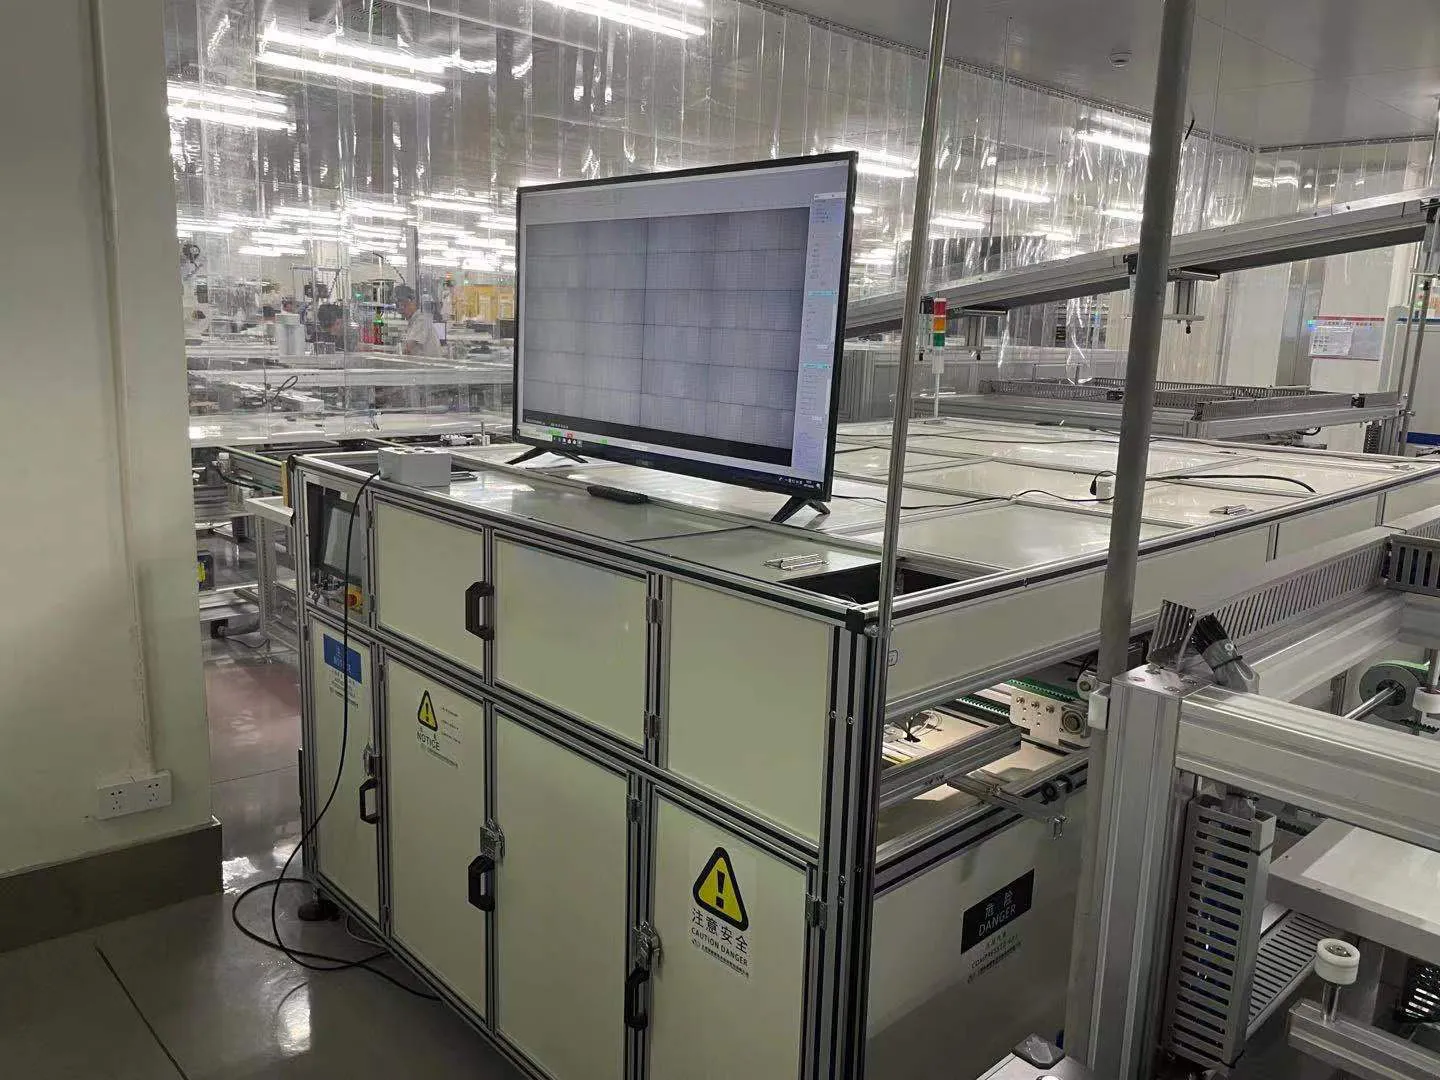
ল্যামিনেশন বা চূড়ান্ত মডিউল সমাবেশের পরে সাধারণত দ্বিতীয় ইএল পরীক্ষা করা হয়।
এই পরীক্ষাটি প্রয়োজনীয় কারণ ল্যামিনেশন, ট্রিমিং, ফ্রেমিং বা উপাদান হ্যান্ডলিংয়ের সময় নতুন মাইক্রোক্র্যাক তৈরি হতে পারে।
চূড়ান্ত ইএল চিত্র প্রকাশ করতে পারে:
সেল মাইক্রোক্র্যাক
ভাঙা সেল
বিচ্ছিন্ন ফিঙ্গার
দুর্বল সোল্ডার জয়েন্ট
ভাঙা বাসবার
বৈদ্যুতিকভাবে নিষ্ক্রিয় এলাকা
স্ট্রিং বিঘ্ন
স্বয়ংক্রিয় চিত্র-বিশ্লেষণ সফ্টওয়্যার ত্রুটিগুলি শ্রেণীবদ্ধ করতে সাহায্য করতে পারে, তবে প্রস্তুতকারকের এখনও স্পষ্ট গ্রহণযোগ্যতার মান প্রয়োজন। সিস্টেমটিকে সংজ্ঞায়িত করতে হবে কোন ত্রুটিগুলি গ্রহণযোগ্য, কোনটির পুনরায় কাজ প্রয়োজন এবং কোনটি প্রত্যাখ্যানের কারণ।
15. সোলার সিমুলেটর এবং আই-ভি টেস্টার
একটি সান সিমুলেটর স্পেকট্রাম ম্যাচে গ্রেড করা হয়, যেখানে A+ ক্লাস উইন্ডো 0.875 এবং 1.125 এর মধ্যে, 200 থেকে 1,200 W/m² ইরেডিয়েন্স এবং প্রায় 25 সেকেন্ডের সাইকেল টাইম।
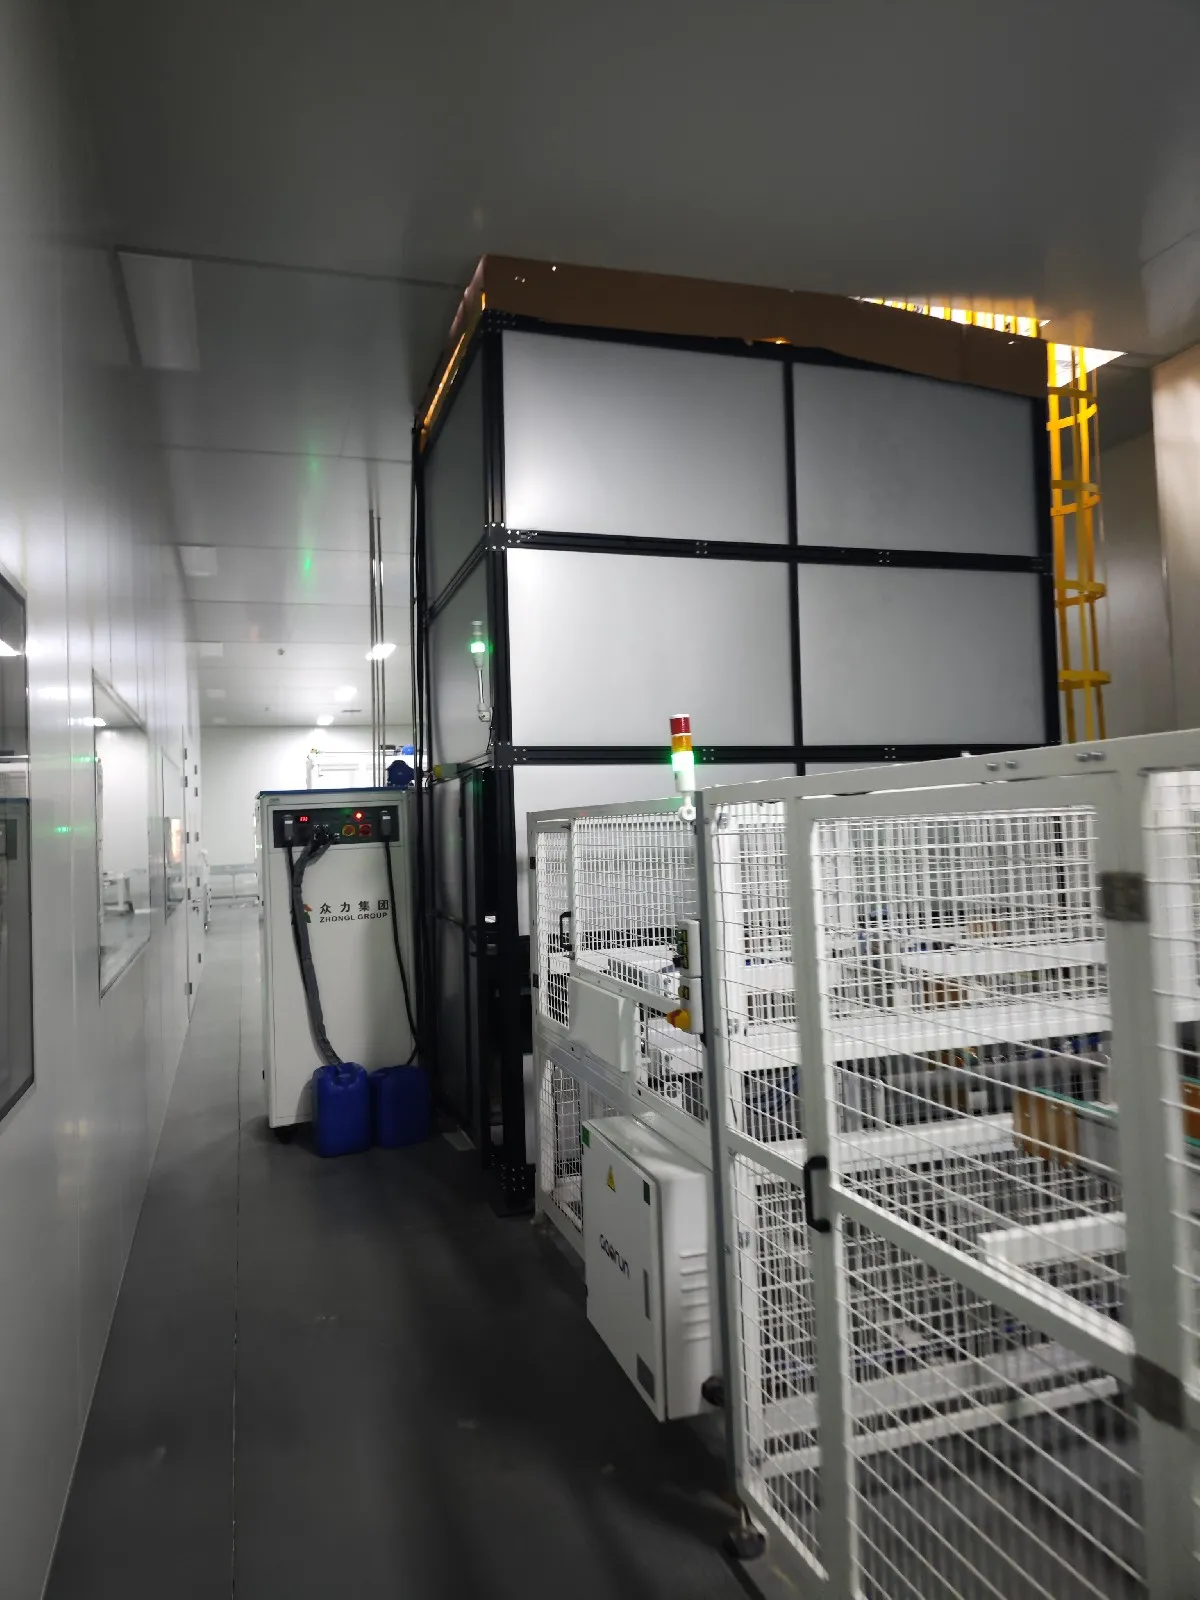
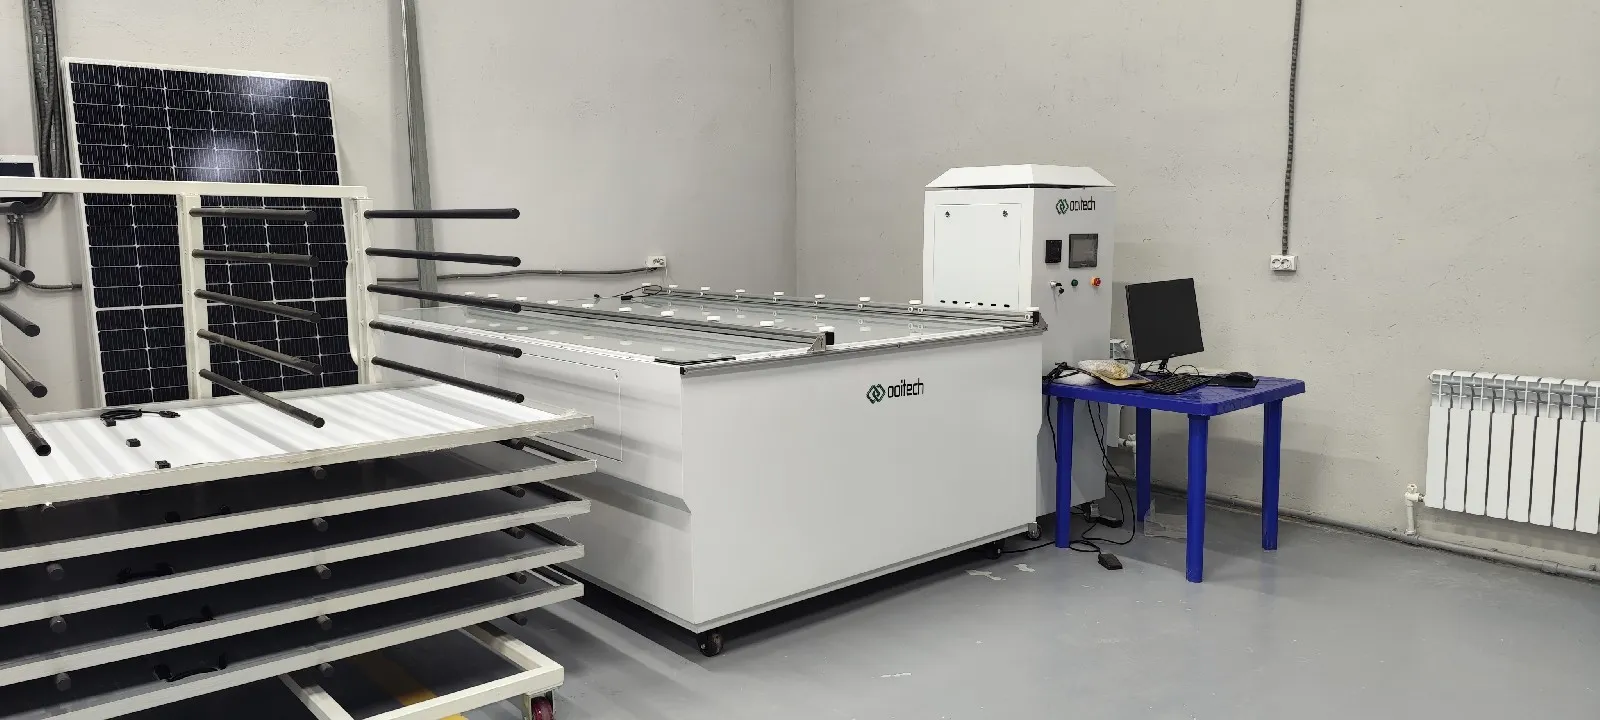
The জাংশন বক্স সেল সার্কিট থেকে বৈদ্যুতিক আউটপুট সংগ্রহ করে এবং মডিউল ও বাহ্যিক PV সিস্টেমের মধ্যে সংযোগ প্রদান করে। এটি একটিজাংশন বক্স ওয়েল্ডিং মেশিন
টেস্টার নিম্নলিখিত প্যারামিটারগুলি রেকর্ড করে:
সর্বোচ্চ শক্তি
ওপেন-সার্কিট ভোল্টেজ
শর্ট-সার্কিট কারেন্ট
অপারেটিং ভোল্টেজ
অপারেটিং কারেন্ট
ফিল ফ্যাক্টর
মডিউল দক্ষতা
সম্পূর্ণ আই-ভি বক্ররেখা
পরিমাপিত শক্তি প্যানেলকে গ্রেড করতে এবং এর নেমপ্লেট বা উৎপাদন লেবেল তৈরি করতে ব্যবহৃত হয়।
সোলার সিমুলেটরের উপযুক্ত বর্ণালী মিল, আলোর সমতা এবং স্থিতিশীলতা থাকা উচিত। এর পরীক্ষার গতি অবশ্যই লাইনের বাকি উৎপাদন ক্ষমতার সাথে মেলে। অন্যথায়, সমাপ্ত প্যানেলগুলি পরীক্ষার স্টেশনের সামনে জমা হতে শুরু করবে।
16. নিরাপত্তা পরীক্ষার সরঞ্জাম
হাই-পট এবং ইনসুলেশন টেস্টার 0.1 kV থেকে 10 kV পর্যন্ত চলে এবং লিকেজ কারেন্ট মিলিঅ্যাম্পে মাপা হয়, এবং গ্রাউন্ড-কন্টিনিউইটি টেস্টিং মিলিওহম পর্যন্ত পৌঁছানো রেঞ্জে একটি প্রোগ্রামেবল 5–60 A প্রয়োগ করে।
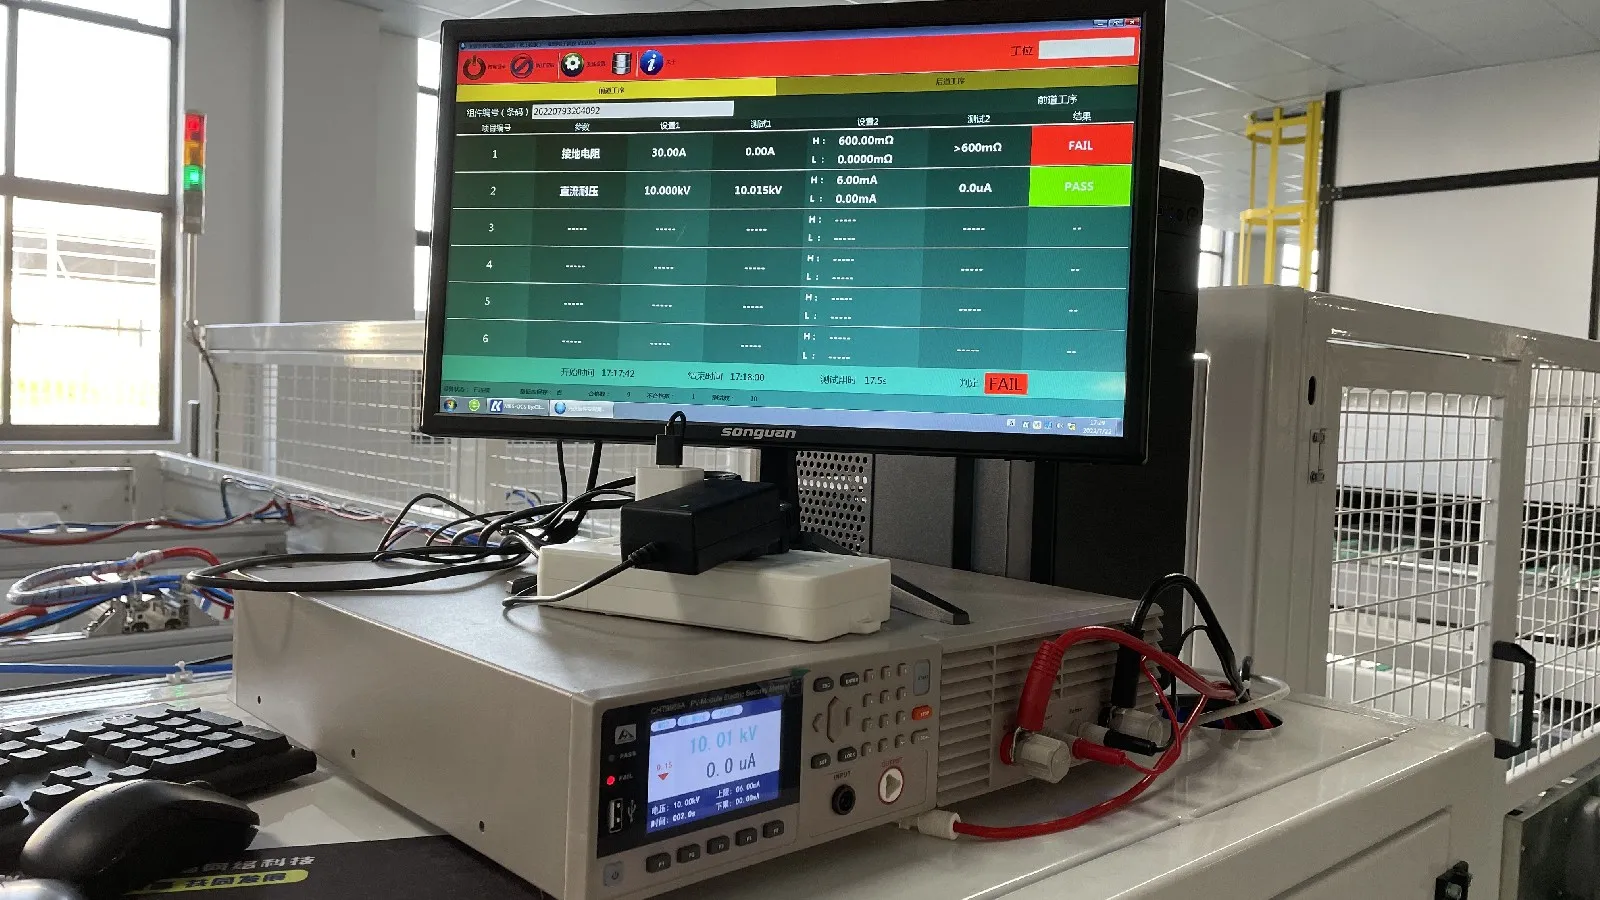
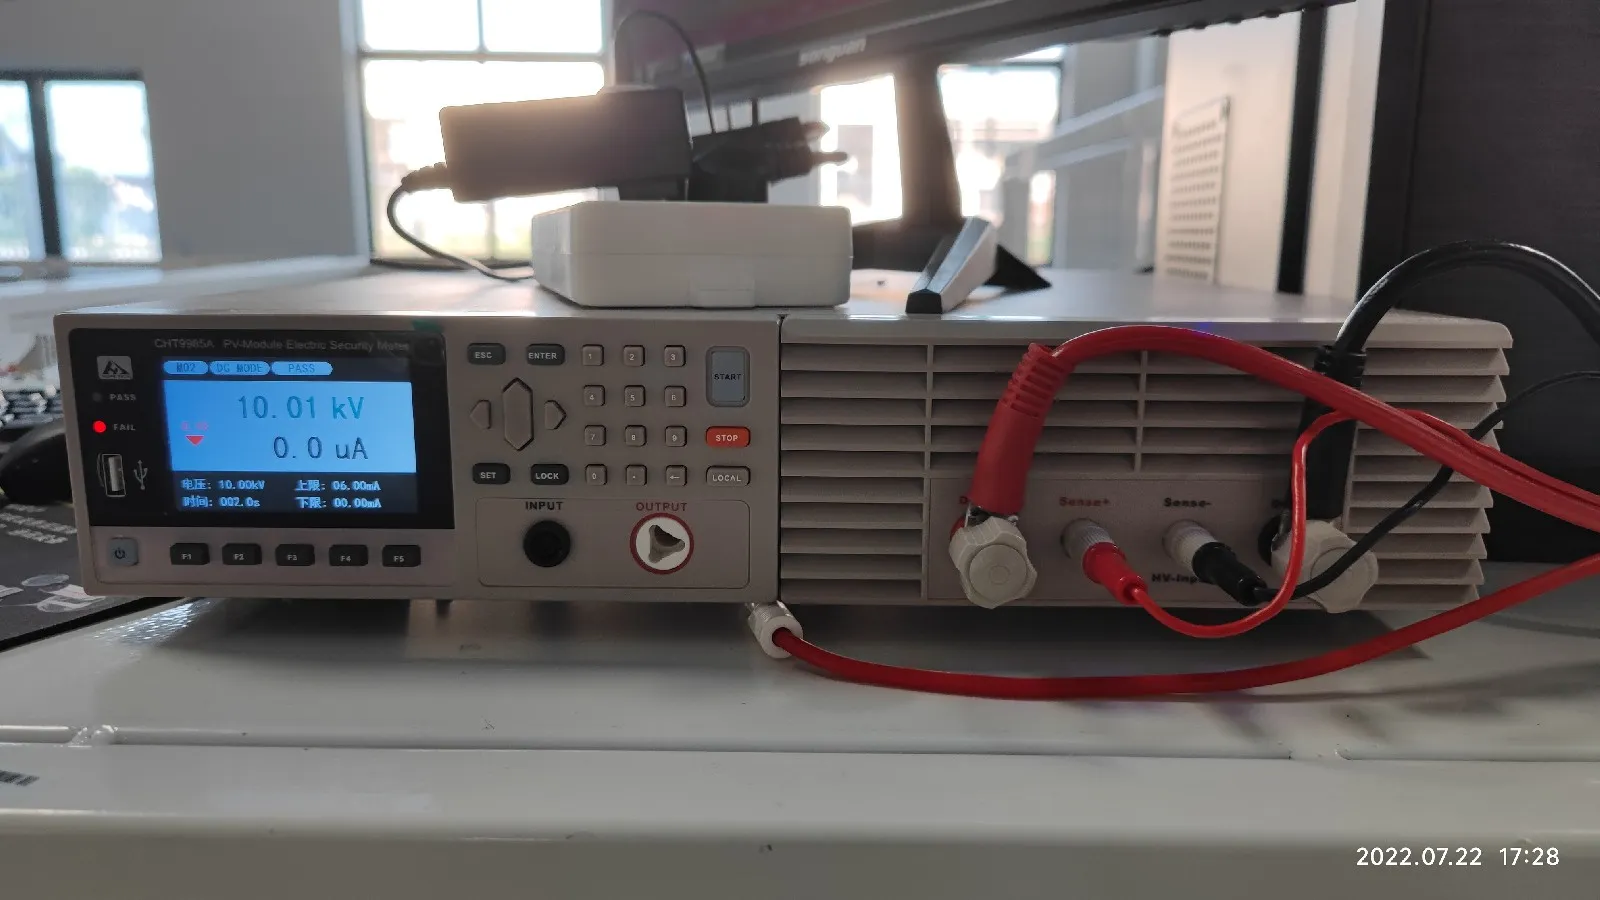
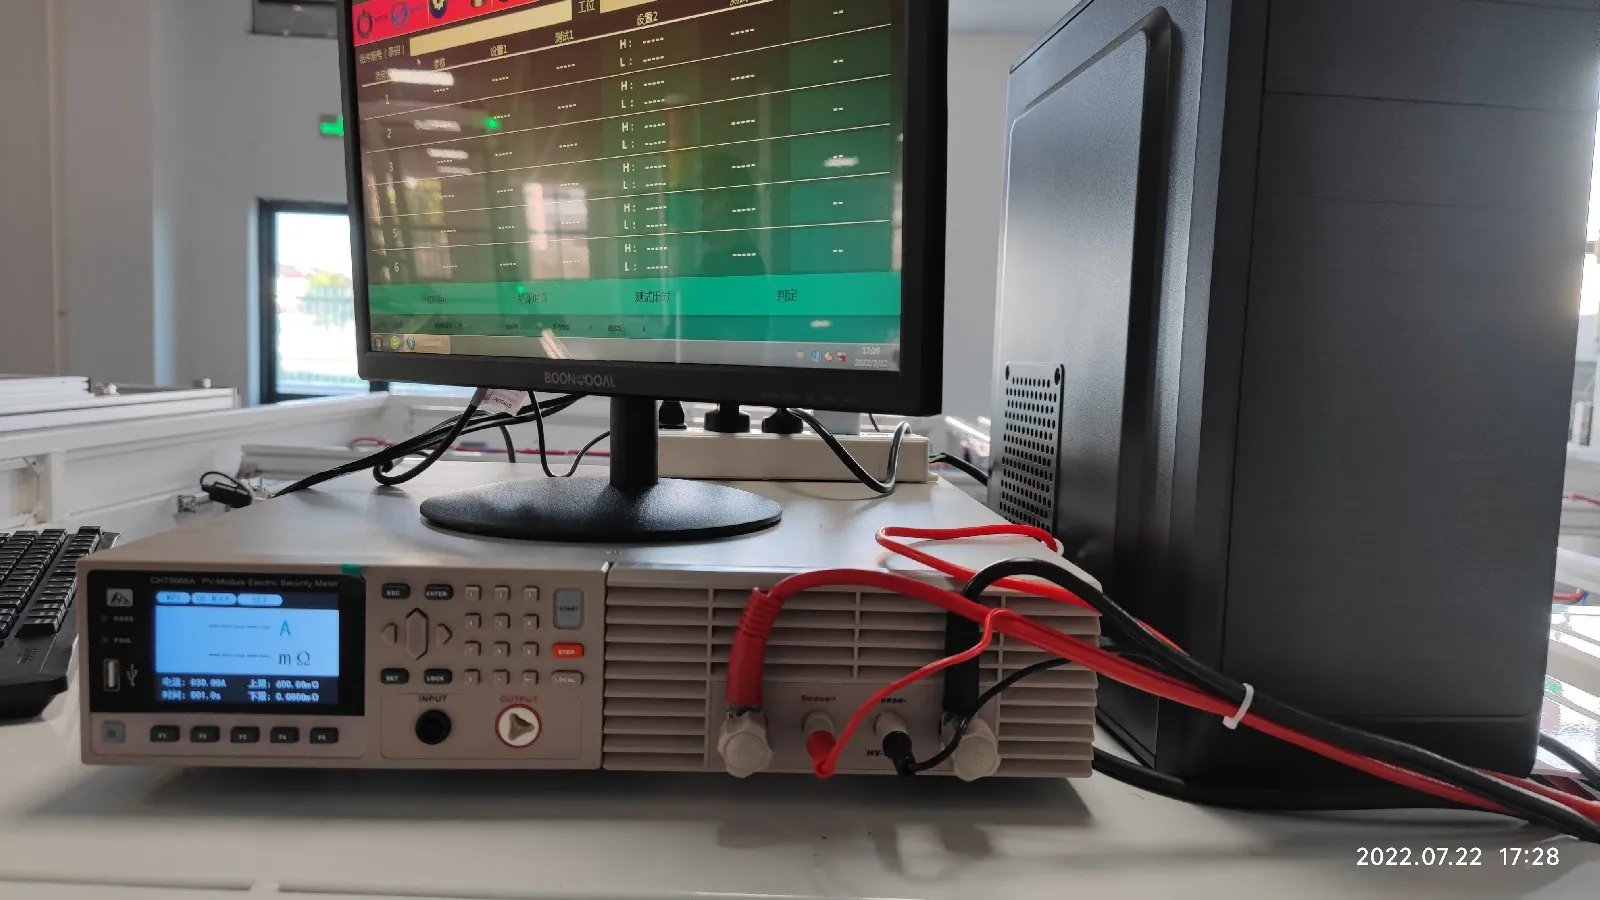
চূড়ান্ত মান নিয়ন্ত্রণের একটি অংশ মাত্র বৈদ্যুতিক আউটপুট। প্যানেলটিকে বৈদ্যুতিকভাবে নিরাপদও হতে হবে।
সাধারণ নিরাপত্তা পরীক্ষার সরঞ্জামগুলির মধ্যে রয়েছে:
হাই-পট টেস্টার
ইনসুলেশন রেজিস্ট্যান্স টেস্টার
গ্রাউন্ড কন্টিনিউইটি টেস্টার
লিকেজ কারেন্ট টেস্টার
হাই-পট পরীক্ষা অভ্যন্তরীণ বৈদ্যুতিক সার্কিট এবং মডিউল ফ্রেমের মধ্যে উচ্চ ভোল্টেজ প্রয়োগ করে নিরোধক অখণ্ডতা যাচাই করে।
গ্রাউন্ড কন্টিনিউইটি পরীক্ষা অ্যালুমিনিয়াম ফ্রেম এবং এর গ্রাউন্ডিং পয়েন্টের মধ্যে বৈদ্যুতিক সংযোগ পরিমাপ করে। নিরোধক পরীক্ষা মডিউলটি বিপজ্জনক লিকেজ পাথ ছাড়া নিরাপদে কাজ করতে পারে কিনা তা পরীক্ষা করে।
এগুলি অপরিহার্য উৎপাদন পরীক্ষা, ঐচ্ছিক মান পরীক্ষা নয়।
১৭. লেবেলিং, সর্টিং এবং প্যাকেজিং লাইন
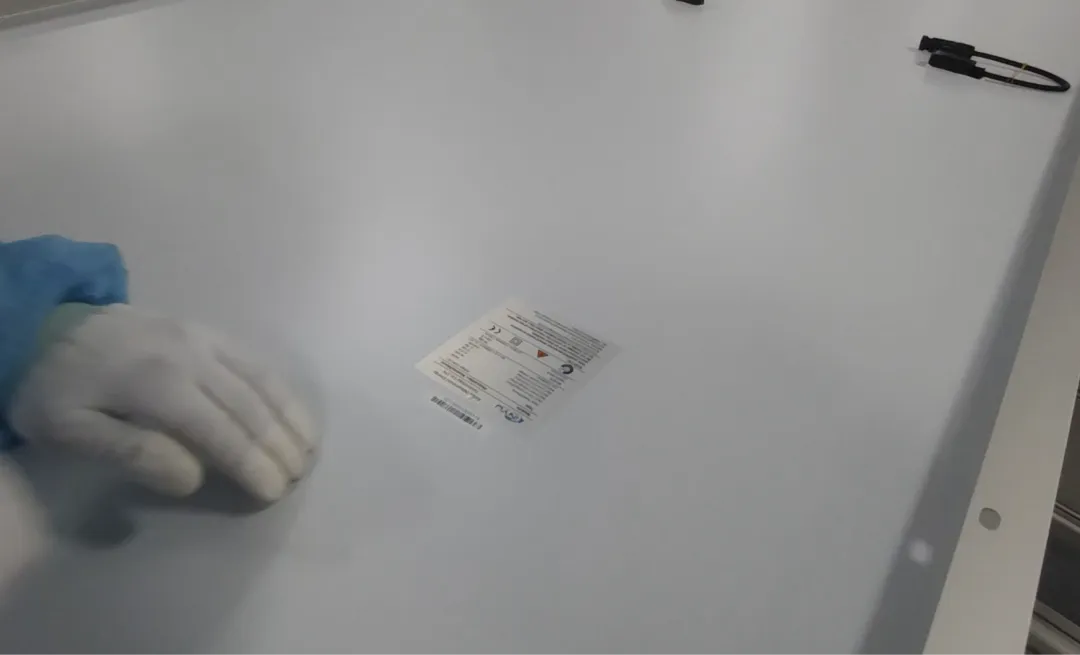
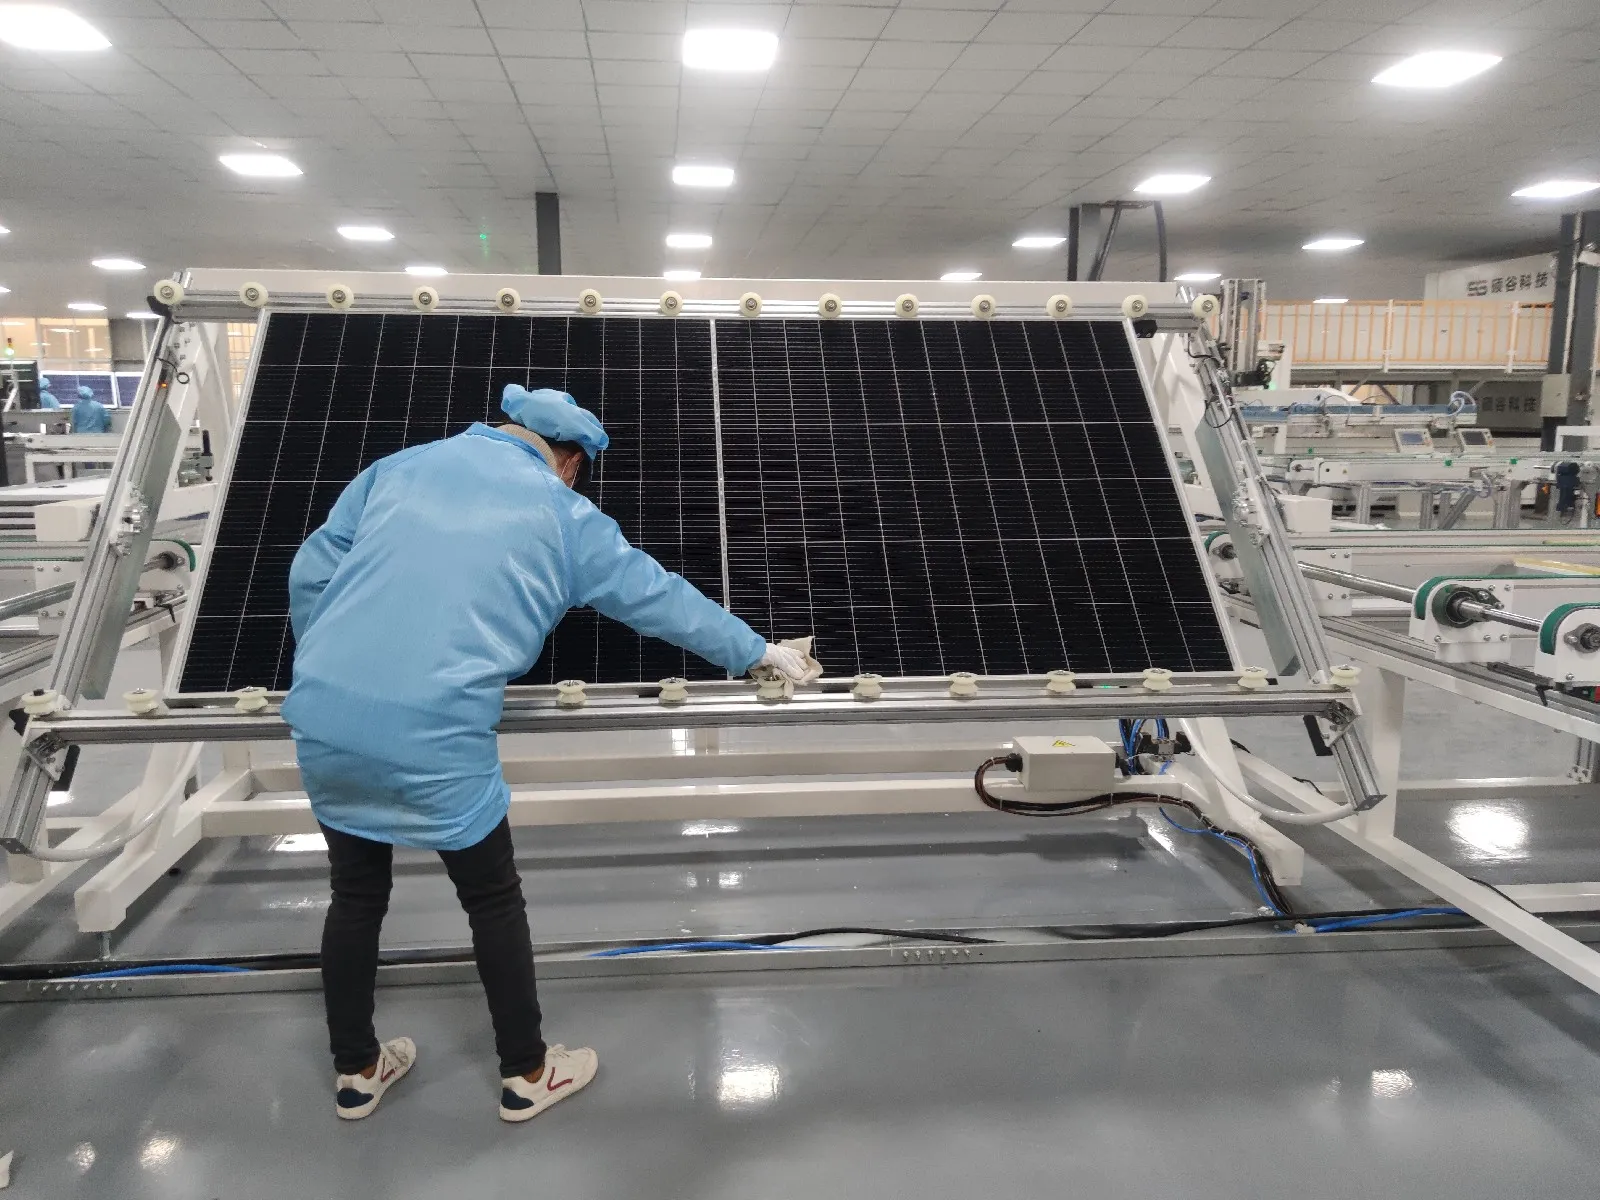
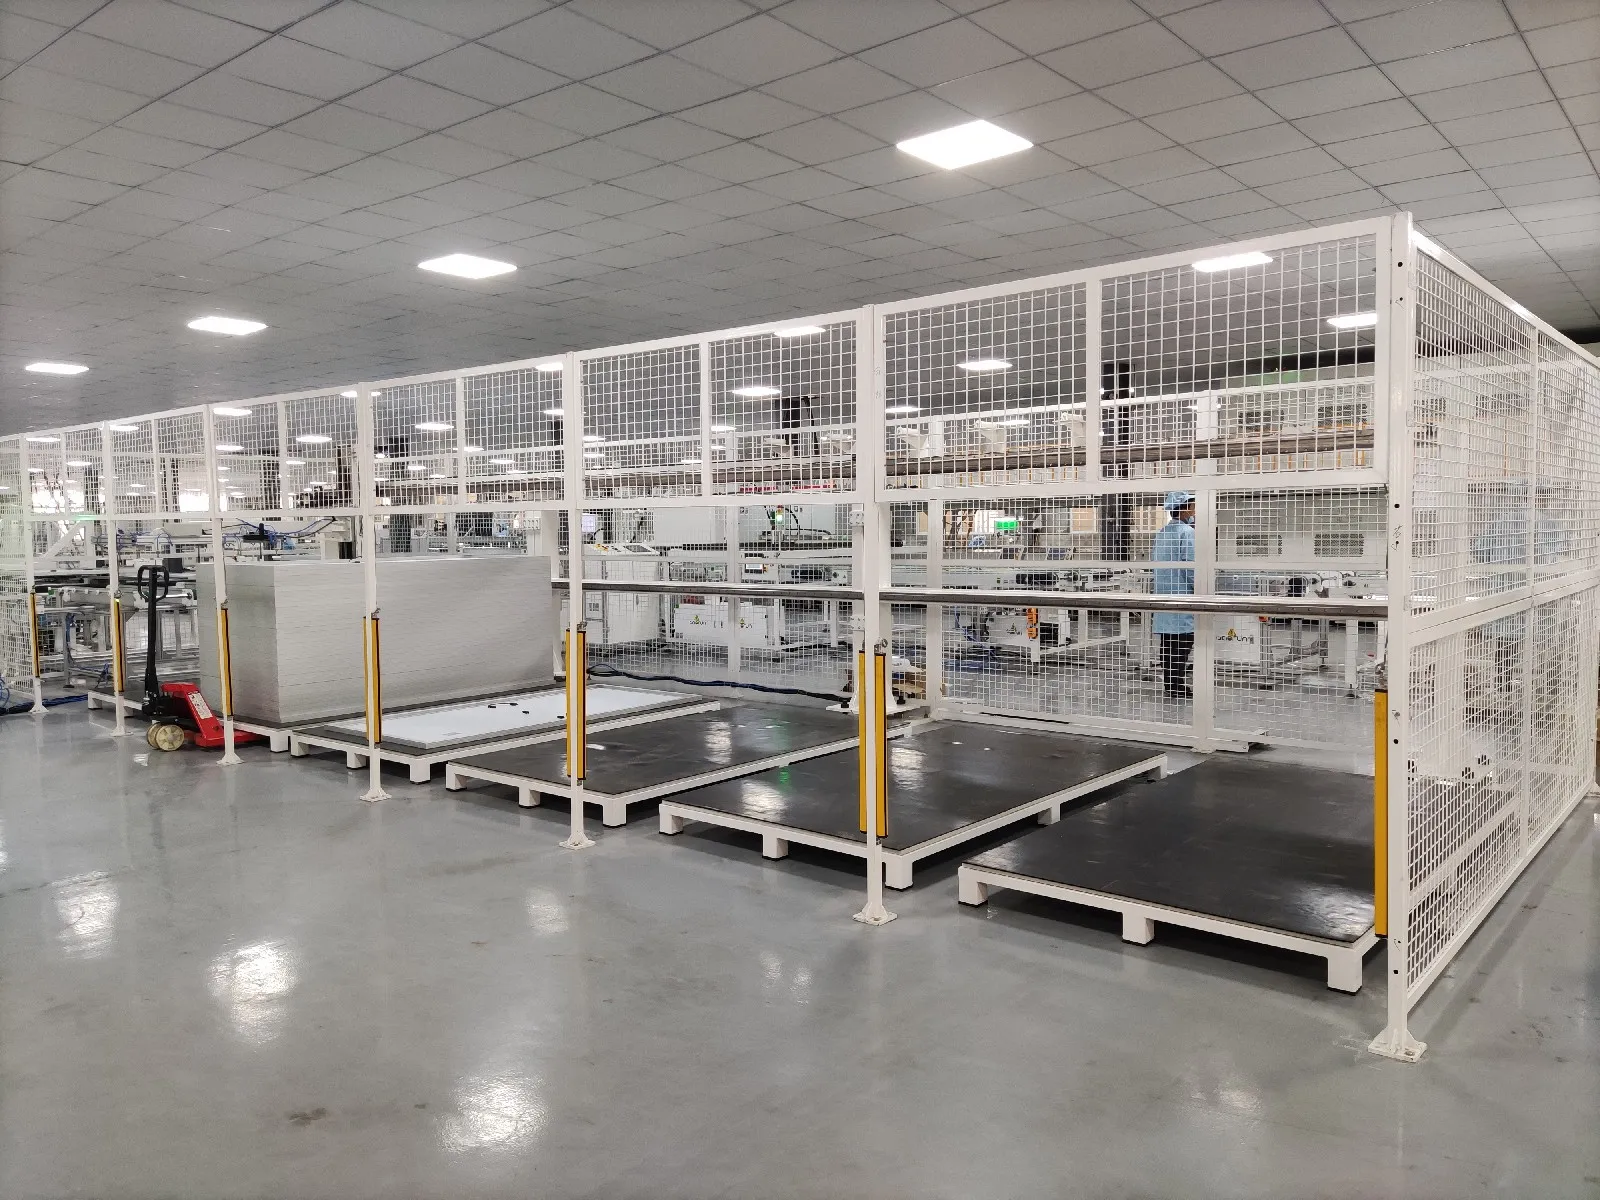
প্যানেলটি বৈদ্যুতিক, নিরাপত্তা, EL এবং ভিজ্যুয়াল পরিদর্শনে উত্তীর্ণ হওয়ার পর, কারখানা তার পণ্যের লেবেল প্রিন্ট করে এবং চূড়ান্ত পরীক্ষার ফলাফল রেকর্ড করে।
প্রতিটি মডিউল সাধারণত একটি অনন্য সিরিয়াল নম্বর পায়। একটি স্বয়ংক্রিয় লাইনে, এই নম্বরটি MES বা ট্রেসেবিলিটি সিস্টেমের সাথে সংযুক্ত করা যেতে পারে।
কারখানা তখন একটি সমাপ্ত মডিউলকে নিম্নলিখিত তথ্যের সাথে ট্রেস করতে পারে:
সোলার সেল ব্যাচ
স্ট্রিংগার উৎপাদন ডেটা
EL ইমেজ
লেআপ স্টেশন
ল্যামিনেটর রেসিপি
ফ্রেমিং স্টেশন
I-V পরীক্ষার ফলাফল
নিরাপত্তা পরীক্ষার ফলাফল
উৎপাদনের তারিখ এবং শিফট
সমাপ্ত মডিউলগুলি পাওয়ার ক্লাস অনুযায়ী সাজানো হয়, প্রতিরক্ষামূলক উপকরণ দিয়ে স্তুপীকৃত করা হয় এবং পরিবহনের জন্য প্যাকেজ করা হয়।
প্যাকেজিং একটি সহজ প্রক্রিয়া মনে হতে পারে, কিন্তু ভুল স্তুপীকরণ বা অপর্যাপ্ত সুরক্ষা প্রকল্প সাইটে পৌঁছানোর আগেই ভাল মডিউলগুলি নষ্ট করতে পারে।
আধা-স্বয়ংক্রিয় নাকি সম্পূর্ণ স্বয়ংক্রিয়?
একটি সোলার প্যানেল কারখানার সবসময় সম্পূর্ণ অটোমেশনের প্রয়োজন হয় না।
আধা-স্বয়ংক্রিয় লাইনগুলি প্রায়শই পাইলট প্রকল্প, আঞ্চলিক নির্মাতা এবং কম পরিকল্পিত ক্ষমতার কারখানার জন্য উপযুক্ত। অপারেটররা ম্যানুয়ালি বাসিং, উপাদান প্রস্তুতি, ট্রিমিং, জংশন বক্স ইনস্টলেশন এবং ভিজ্যুয়াল পরিদর্শন পরিচালনা করতে পারে।
সম্পূর্ণ স্বয়ংক্রিয় লাইনগুলি রোবোটিক হ্যান্ডলিং, স্বয়ংক্রিয় কনভেয়র, সমন্বিত পরিদর্শন সিস্টেম, উৎপাদন বাফার এবং ডেটা ট্রেসেবিলিটি যোগ করে। এগুলি উচ্চতর থ্রুপুট এবং আরও সামঞ্জস্যপূর্ণ প্রক্রিয়া নিয়ন্ত্রণ প্রদান করে, তবে এগুলির জন্য শক্তিশালী রক্ষণাবেক্ষণ ক্ষমতা এবং ভাল উৎপাদন ব্যবস্থাপনার প্রয়োজন হয়।
সঠিক অটোমেশন স্তর নির্ভর করে:
পরিকল্পিত বার্ষিক ক্ষমতা
মডিউল ডিজাইন
সেল প্রযুক্তি
উপলব্ধ বিনিয়োগ
স্থানীয় শ্রম অবস্থা
পণ্যের গুণমানের প্রয়োজনীয়তা
ভবিষ্যত সম্প্রসারণ পরিকল্পনা
প্রতিটি মেশিন আলাদাভাবে নির্বাচন করবেন না
সবচেয়ে বড় মেশিন সবসময় সবচেয়ে গুরুত্বপূর্ণ মেশিন নয়, এবং দ্রুততম মেশিন স্বয়ংক্রিয়ভাবে দ্রুততম উৎপাদন লাইন তৈরি করে না।
সেল কাটিং, স্ট্রিংিং, লেআপ, বাসিং, ল্যামিনেশন, ফ্রেমিং, জংশন বক্স ইনস্টলেশন এবং চূড়ান্ত পরীক্ষার মধ্যে ক্ষমতা ভারসাম্যপূর্ণ হতে হবে।
কারখানার সহায়ক সিস্টেমেরও প্রয়োজন যেমন:
স্বয়ংক্রিয় কনভেয়র
উৎপাদন বাফার
এয়ার কম্প্রেসার
ভ্যাকুয়াম সিস্টেম
চিলার
উপাদান সংরক্ষণ
MES এবং ট্রেসেবিলিটি সফটওয়্যার
রক্ষণাবেক্ষণ স্থান
গুণমান নিয়ন্ত্রণ এলাকা
সরঞ্জাম নির্বাচনের আগে মডিউল ডিজাইন নিশ্চিত করতে হবে। প্রচলিত PERC ফুল-সেল মডিউলের জন্য ডিজাইন করা একটি লাইন বড় ফরম্যাটের TOPCon হাফ-সেল, HJT মডিউল, BC সেল বা ভারী গ্লাস-গ্লাস প্যানেলের জন্য কয়েকটি মেশিন পরিবর্তন না করে উপযুক্ত নাও হতে পারে।
একটি বাস্তবসম্মত কারখানা পরিকল্পনা তাই লক্ষ্য মডিউল স্পেসিফিকেশন এবং বার্ষিক উৎপাদন ক্ষমতা দিয়ে শুরু করা উচিত। চূড়ান্ত মেশিন তালিকা তার পরে আসে।
আমাদের দৃষ্টিভঙ্গি সহজ: একটি নির্ভরযোগ্য সোলার কারখানা হলো চিত্তাকর্ষক মেশিনের স্তূপ নয় বরং একটি সুষম উৎপাদন ব্যবস্থা, এবং Ooitech সম্পূর্ণ 5 MW থেকে 1.2 GW আধা-স্বয়ংক্রিয় এবং সম্পূর্ণ স্বয়ংক্রিয় সোলার প্যানেল উৎপাদন লাইন, কারখানা লেআউট ডিজাইন, ইনস্টলেশন, প্রশিক্ষণ, কাঁচামাল সহায়তা এবং বিশ্বব্যাপী বিক্রয়োত্তর সেবা প্রদান করতে পারে।
সম্পর্কিত পাঠ: কী সোলার প্যানেল উৎপাদন মেশিনের দামচালায়, সরঞ্জামের বাইরে একটি সোলার প্যানেল ম্যানুফ্যাকচারিং প্ল্যান্ট খরচ কী কভার করে, এবং কীভাবে একটি সোলার প্যানেল উৎপাদন ব্যবসা শুরু করবেন.
সম্পর্কিত: সোলার প্যানেল উৎপাদন মেশিন: স্টেশন এবং লেআউট ব্যাখ্যা করে কীভাবে একই প্রক্রিয়া ক্রম 5 MW থেকে 1.2 GW-তে পুনরায় আকার দেওয়া হয় এবং অর্ডার করার আগে কোন ইনপুটগুলি স্থির করতে হবে।
সম্পর্কিত: অটো সোলার প্যানেল জাংশন বক্স অ্যাসেম্বলিং লাইন: স্টেশন পাঁচটি মেশিন গ্রুপ, ~1,000 pcs/h রেটিং এবং লেআউট নির্ধারণকারী ইউটিলিটিগুলো কভার করে।
আরও পড়া এবং পটভূমি তথ্য
এই বিষয়ে প্রকাশ্য রেফারেন্স উপকরণ, যা শিল্পের প্রযুক্তি রোডম্যাপ এবং বাজার তথ্য রক্ষণাবেক্ষণকারী সংস্থাগুলি দ্বারা প্রকাশিত: