BC সেল সামঞ্জস্য: ছয় নির্মাতা, এক ট্যাবার স্ট্রিংগার
সূচিপত্র
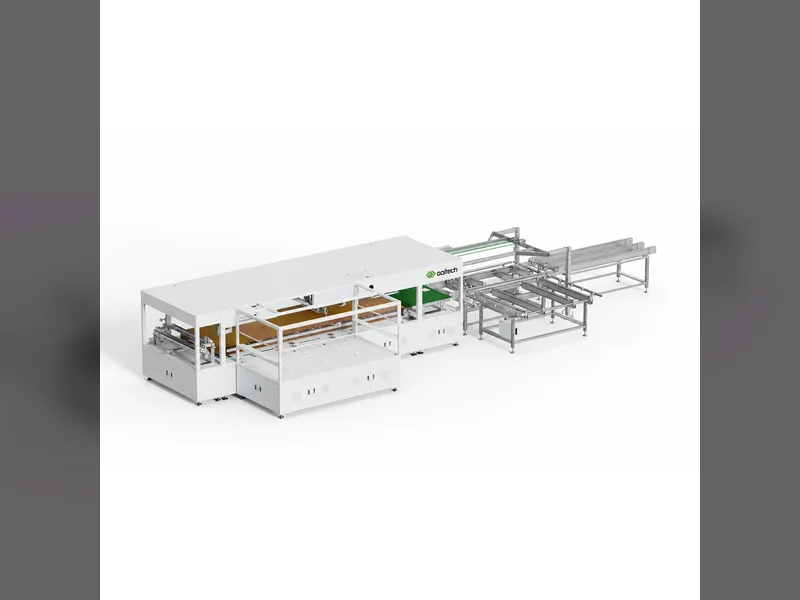
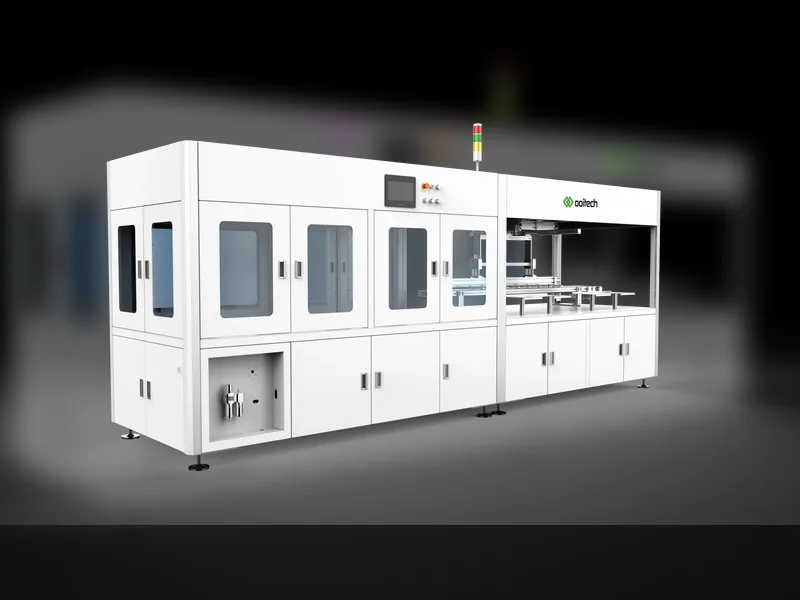
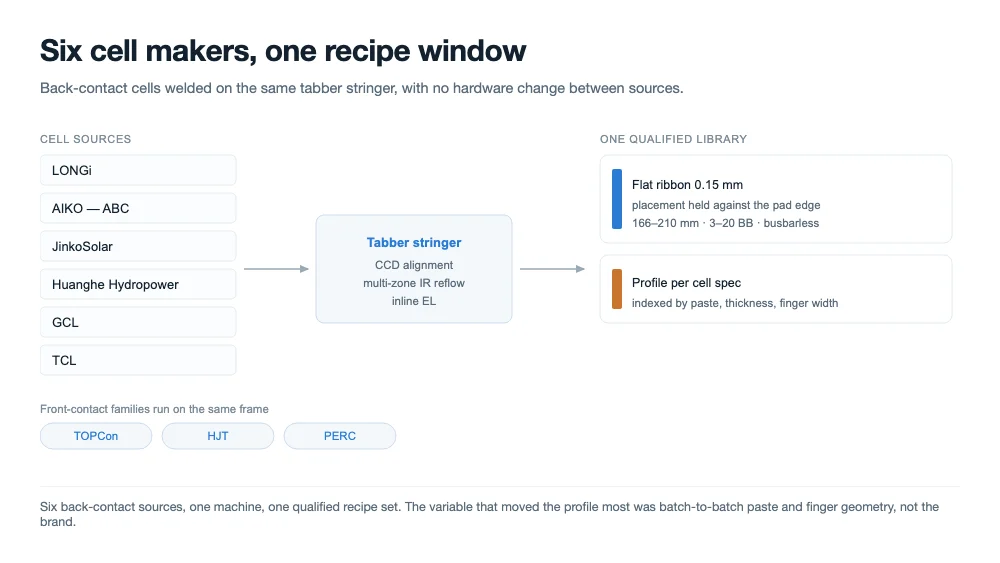
দ্রুত উত্তর: Ooitech একটি সামঞ্জস্য কর্মসূচি সম্পন্ন করেছে যেখানে LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL এবং TCL-এর ব্যাক-কন্টাক্ট সেল একই ট্যাবার স্ট্রিংগারে ওয়েল্ড করা হয়েছে, একটি মেশিন এবং একটি রেসিপি লাইব্রেরি ব্যবহার করে। TOPCon এবং HJT সেল একই প্ল্যাটফর্মে চালানো হয়েছে। কর্মসূচিতে অ্যালাইনমেন্ট, ওয়েটিং, জয়েন্ট স্ট্রেংথ, ইলেক্ট্রোলুমিনেসেন্স এবং স্ট্রিংিং-পরবর্তী ওয়ারপেজ কভার করা হয়েছে। এটি আমাদের নিজস্ব পরীক্ষার কাজ এবং সেল নির্মাতাদের বিদেশি প্রকল্প দলের প্রতিক্রিয়া, কোনো সার্টিফিকেশন নয়।
শুরুর আগে "সামঞ্জস্যপূর্ণ" বলতে আমাদের কী বোঝাতে হতো
একটি ট্যাবার যা একটি সেল টাইপ ভালোভাবে চালায়, তৈরি করা কঠিন নয়। একটি ট্যাবার যা এখন গণ-উৎপাদনে থাকা প্রতিটি সেল টাইপ একই ফ্রেমে, পণ্যের মধ্যে যান্ত্রিক পরিবর্তন ছাড়াই চালায়, সেটি ভিন্ন সমস্যা। লক্ষ্য ছিল সেটাই: প্রদর্শনমূলক ওয়েল্ড নয়, বরং প্রতিটি সেল পরিবারের জন্য একটি উৎপাদন রেসিপি যা গ্রাহক যোগ্যতা অর্জন করে চালাতে পারেন।
আমরা সামঞ্জস্যপূর্ণকে চারটি শর্ত হিসেবে সংজ্ঞায়িত করেছি। মেশিনকে রিবন সেল নিজেই নির্ধারিত প্যাড বা ফিঙ্গার উইন্ডোর মধ্যে স্থাপন করতে হবে। জয়েন্টকে সম্পূর্ণ কন্টাক্ট এলাকা জুড়ে ওয়েট হতে হবে এবং একটি ইন্টারমেটালিক স্তর গঠন করতে হবে। সেলকে ফাটল ছাড়াই তাপীয় চক্র সহ্য করতে হবে, এবং স্ট্রিংকে ল্যামিনেশনের জন্য যথেষ্ট সমতল হয়ে বের হতে হবে। যে সেল ওয়েল্ড হয় কিন্তু ওয়ার্প করে, বা ওয়েল্ড হয় কিন্তু লেআপে ফাটে, সেটি সংজ্ঞায় ব্যর্থ হয় যদিও মাইক্রোস্কোপের নিচে জয়েন্ট সঠিক দেখায়।
যে সেল টাইপগুলো মেশিনের মধ্য দিয়ে গেছে
কর্মসূচিতে সেই ব্যাক-কন্টাক্ট পণ্যগুলো কভার করা হয়েছে যা প্রকৃতপক্ষে ভলিউমে শিপ হচ্ছে, সাথে মূলধারার ফ্রন্ট-কন্টাক্ট পরিবারগুলো, যাতে তাদের মধ্যে সুইচ করা একটি লাইনকে দ্বিতীয় প্ল্যাটফর্মের প্রয়োজন না হয়। ব্যাক-কন্টাক্ট সেল ছয় নির্মাতার কাছ থেকে এসেছে; ফ্রন্ট-কন্টাক্ট সেল এসেছে একই প্রোগ্রাম রান থেকে।
| সেল পরিবার | কর্মসূচিতে উৎস | জয়েন্টকে কী অতিক্রম করতে হবে |
|---|---|---|
| BC — ব্যাক কন্টাক্ট, ফ্রন্ট বাসবার নেই | LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL, TCL | সংকীর্ণ রিয়ার প্যাড, কঠোর অ্যালাইনমেন্ট, সমতল রিবন, ওয়ারপেজ |
| TOPCon — ফ্রন্ট কন্টাক্টেড | একই কর্মসূচি, মূলধারার সরবরাহ | সূক্ষ্ম ফিঙ্গার, মাল্টি-বাসবার প্যাড, পাতলা সেল |
| HJT — হেটেরোজাংশন | একই কর্মসূচি, মূলধারার সরবরাহ | একটি তাপমাত্রা সীমা যা পেস্ট এবং অ্যামরফাস স্তর নির্ধারণ করে |
| PERC | রেফারেন্স রান | বেসলাইন যার বিপরীতে অন্যগুলো বিচার করা হয় |
সেল সাইজ 166 mm থেকে 210 mm পর্যন্ত ছিল, প্রতিটি নির্মাতার শিপ করা হাফ-সেল ফরম্যাটসহ, এবং বাসবার সংখ্যা তিন থেকে বিশ, বাসবারলেস লেআউটসহ। রিবন স্থাপনে ব্যাক-কন্টাক্ট সেলে গোল তারের বদলে ফ্ল্যাট রিবন ব্যবহার করা হয়েছে, কারণ রিয়ার প্যাড একটি নির্দিষ্ট প্রস্থের সমতল পৃষ্ঠ এবং একটি গোল তার কেবল একটি রেখা বরাবর সেটি স্পর্শ করে।
ব্যাক-কন্টাক্ট সেল কেন যে সেলগুলোর জায়গা নেয় সেগুলোর চেয়ে ওয়েল্ড করা কঠিন
ফ্রন্ট-কন্টাক্ট সেলে রিবন প্রশস্ত বাসবার প্যাডে পড়ে এবং জয়েন্ট দৃশ্যমান। ব্যাক-কন্টাক্ট সেলে উভয় পোলারিটি পেছনে থাকে, ইন্টারডিজিটেটেড, এবং প্রতি ফিঙ্গারে সোল্ডারযোগ্য এলাকা বাসবার যা দেয় তার একটি ভগ্নাংশ। তিনটি বিষয় এর থেকে আসে, এবং তিনটিই ধাতববিজ্ঞানগত নয় বরং যান্ত্রিক।
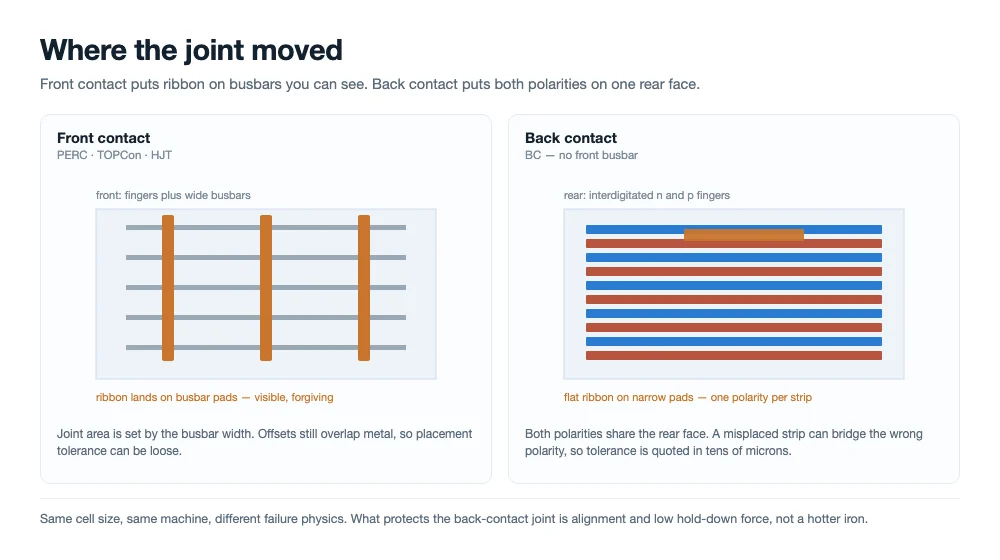
ফ্রন্ট কন্টাক্ট জয়েন্টকে দৃশ্যমান বাসবারে রাখে; ব্যাক কন্টাক্ট এটি পেছনের সংকীর্ণ প্যাডে সরায়, যেখানে একটি স্ট্রিপ বিপরীত পোলারিটির পাশে বসে।
অ্যালাইনমেন্ট উইন্ডো সংকুচিত হয়
বাসবার সেলে ভুল স্থাপিত রিবন এখনও ধাতুর উপর ওভারল্যাপ করে। ব্যাক-কন্টাক্ট সেলে একই অফসেট স্ট্রিপকে বিপরীত পোলারিটির দুটি ফিঙ্গারের মধ্যে ফেলতে পারে, যা দুর্বল জয়েন্ট নয় বরং শর্ট। তাই প্লেসমেন্ট টলারেন্স দশ মাইক্রন এককে উল্লেখ করতে হবে এবং পুরো শিফট জুড়ে ধরে রাখতে হবে, এজন্যই প্ল্যাটফর্মটি CCD অ্যালাইনমেন্ট ব্যবহার করে কেবল যান্ত্রিক স্টপের বদলে।
সেলটি পাতলা এবং কম ক্ষমাশীল
গণ-উৎপাদনে ব্যাক-কন্টাক্ট সেল 130 থেকে 170 মাইক্রন পরিসরে থাকে, এবং পেছনের পৃষ্ঠ সম্পূর্ণ ইন্টারকানেক্ট প্যাটার্ন বহন করে। ফ্রন্ট-কন্টাক্ট মেশিন যে প্রতি কিলোগ্রাম হোল্ড-ডাউন বল সহ্য করতে পারে, এখানে তা ফাটলের ঝুঁকি। চাপ কন্টাক্ট নিশ্চিত করার জন্য যথেষ্ট হতে হবে এবং তার বেশি নয়, যা প্লেটেনের সমতলতা এবং স্ট্রিপ কীভাবে টান দেওয়া হয় তার উপর ভার চাপায়।
ওয়ারপেজ জয়েন্টের পরে দেখা দেয়, তার সময় নয়
সোল্ডার সেলের নিজস্ব প্রসারণ পরিসরের অনেক উপরে তাপমাত্রায় কঠিন হয়, এবং তামা নিচে নামার পথে সিলিকনের চেয়ে প্রায় ছয় গুণ দ্রুত সংকুচিত হয়। সেই অমিল সংকোচনে রিবনের ফলনেরদ্বারা শোষিত হয়, যা উদ্দিষ্ট প্রক্রিয়া — কিন্তু ব্যাক-কন্টাক্ট সেলে রিবন এমন একটি পৃষ্ঠ জুড়ে চলে যা ল্যামিনেশনের জন্য সমতলও থাকতে হবে। দৃশ্যত বাঁকা স্ট্রিং একটি ল্যামিনেশন ত্রুটির অপেক্ষায় থাকে, এবং এটি সেই ব্যর্থতার ধরন যা সবার শেষে দেখা দেয়।
জয়েন্ট যে তাপমাত্রায় গঠিত হয় তা এই সবকিছুর উপর সবচেয়ে বড় একক নিয়ন্ত্রক। কম কঠিনীভবন তাপমাত্রা মানে সেলে কম বিকৃতি আটকে থাকে। এর মানে ইন্টারমেটালিক স্তর গঠনের জন্য কম মার্জিনও, তাই উইন্ডোটি "যতটা সম্ভব ঠান্ডা" নয় বরং "জয়েন্ট যতটা অনুমোদন করে ততটা ঠান্ডা"।
তিন রসায়ন, তিন তাপমাত্রা উইন্ডো, এক প্ল্যাটফর্ম
একটি মেশিন কেন বাজার কভার করতে পারে তার কারণ হলো সেল পরিবারগুলোর মধ্যে পার্থক্য প্রায় সম্পূর্ণ তাপীয় ও যান্ত্রিক, এবং উভয়ই প্রোগ্রামযোগ্য। পণ্যের মধ্যে যা বদলায় তা হলো প্রোফাইল, ডোয়েল, হোল্ড-ডাউন চাপ, রিবন স্পেসিফিকেশন এবং অ্যালাইনমেন্ট মডেল — হার্ডওয়্যার নয়।
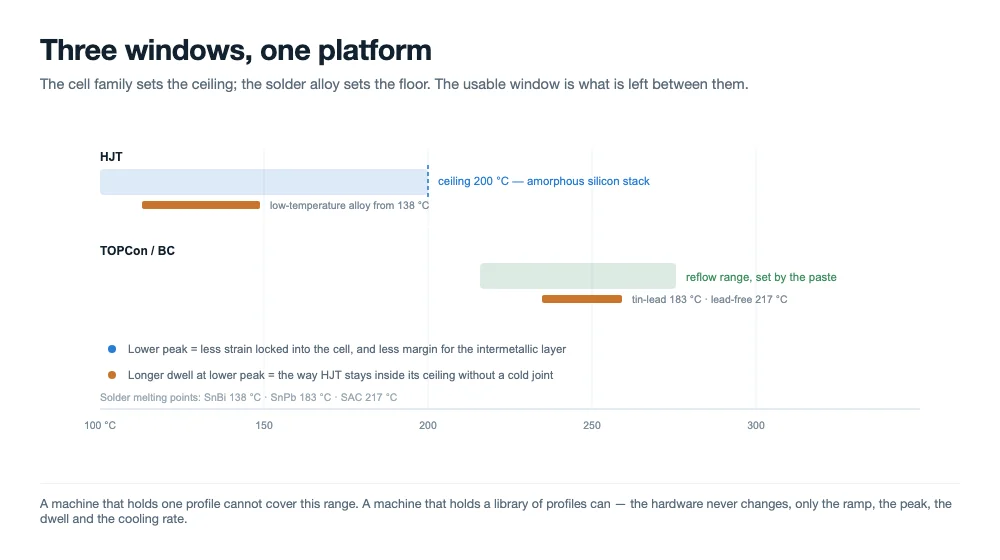
সেল পরিবার সিলিং নির্ধারণ করে এবং সোল্ডার অ্যালয় ফ্লোর নির্ধারণ করে। ব্যবহারযোগ্য উইন্ডো হলো তাদের মধ্যবর্তী ব্যবধান।
| কী পরিবর্তন হয় | BC / TOPCon | HJT |
|---|---|---|
| সর্বোচ্চ সেল তাপমাত্রা | প্রচলিত রিফ্লো পরিসর, পেস্ট দ্বারা নির্ধারিত | অ্যামরফাস সিলিকন স্ট্যাক দ্বারা সীমাবদ্ধ; প্রক্রিয়াটি সাধারণত 200 °C বা তার নিচে রাখা হয় |
| সোল্ডার অ্যালয় | স্ট্যান্ডার্ড টিন-লেড বা লেড-ফ্রি কোটিং | নিম্ন-তাপমাত্রার অ্যালয়, অথবা সোল্ডারের বদলে পরিবাহী আঠা |
| ডোয়েল এবং কুলিং | সংক্ষিপ্ত ও নিয়ন্ত্রিত; ওয়ারপেজের জন্য কুলিং হার গুরুত্বপূর্ণ | নিম্ন শিখরে দীর্ঘতর ডোয়েল, তাপীয় শক এড়াতে মৃদুতর র্যাম্প |
| হ্যান্ডলিং বল | কম, প্লেটেন সমতলতা সংকটপূর্ণ | তিনটির মধ্যে সর্বনিম্ন; স্ট্যাকটি সেলের সবচেয়ে ভঙ্গুর অংশ |
এই প্ল্যাটফর্মে দুটি সেল পরিবারের মধ্যে রেসিপি পরিবর্তন একটি লাইব্রেরি পরিবর্তন: প্রোফাইল, চাপ এবং অ্যালাইনমেন্ট মডেল একসাথে লোড হয়, এবং লাইন ছাড়ার আগে প্রথম স্ট্রিং পরিদর্শন করা হয়। এটাই "মেশিনটি এটি করতে পারে" এবং "সেল সরবরাহ বদলালে আপনি মঙ্গলবার বিকেলে এটি চালাতে পারেন" এর মধ্যে ব্যবহারিক পার্থক্য।
প্রোগ্রামটি কীভাবে পরিচালিত হয়েছিল
প্রতিটি সেল ধরন একই ছয়টি পরীক্ষার মধ্য দিয়ে একই ক্রমে গেছে, যাতে ফলাফল নিয়ে বিতর্ক না করে নির্মাতাদের মধ্যে তুলনা করা যায়।
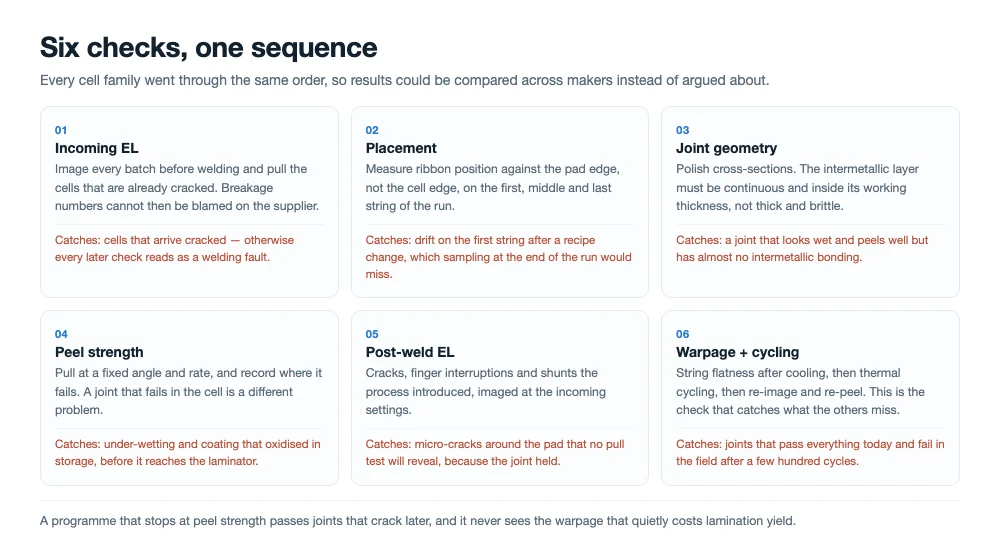
প্রতিটি সেল উৎসে একই ছয়টি পরীক্ষা, একই ক্রমে, যাতে ফলাফল নিয়ে বিতর্ক না করে তুলনা করা যায়।
- ইনকামিং EL। প্রতিটি ব্যাচ ওয়েল্ডিংয়ের আগে ইমেজ করা হয়েছে এবং আগে থেকে ফাটল থাকা যেকোনো সেল সরিয়ে ফেলা হয়েছে, যাতে সরবরাহকারীর ত্রুটির কারণে ব্রেকেজের সংখ্যা বাড়িয়ে দেখানো না যায়।
- স্থাপন। প্রতিটি রানের প্রথম, মধ্য এবং শেষ স্ট্রিংয়ে সেলের প্রান্ত নয়, প্যাডের প্রান্তের সাপেক্ষে রিবনের অবস্থান মাপা হয়েছে।
- ভেজানো এবং জয়েন্ট জ্যামিতি। ইন্টারমেটালিক স্তরটি অবিচ্ছিন্ন এবং কার্যকর বেধের সীমার মধ্যে আছে কিনা তা যাচাই করতে ক্রস-সেকশন পলিশ করা হয়েছে, যাতে তা মোটা ও ভঙ্গুর বা পাতলা ও অসম্পূর্ণ না হয়।
- পিল শক্তি। একটি টেনসাইল ফ্রেমে নির্দিষ্ট কোণ ও হারে রিবন পিল করা হয়েছে; বলের পাশাপাশি ব্যর্থতার স্থানও রেকর্ড করা হয়েছে, কারণ সেলে ব্যর্থ হওয়া জয়েন্ট ইন্টারফেসে ব্যর্থ হওয়া জয়েন্ট থেকে ভিন্ন সমস্যা।
- পোস্ট-ওয়েল্ড EL। প্রক্রিয়ায় সৃষ্ট ফাটল, ফিঙ্গার বিচ্ছিন্নতা এবং শান্ট, ইনকামিং পরিদর্শনের মতো একই সেটিংসে ইমেজ করা হয়েছে।
- ওয়ারপেজ এবং তাপীয় সাইক্লিং। ঠান্ডা হওয়ার পর স্ট্রিং সমতলতা মাপা হয়েছে, তারপর পুনরায় ইমেজ ও পুনরায় পিল করার আগে অ্যাসেম্বলিগুলো তাপীয় সাইক্লিংয়ের মধ্য দিয়ে গেছে।
ক্রমটি গুরুত্বপূর্ণ। যে প্রোগ্রাম পিল শক্তি দিয়ে শুরু হয় এবং সেখানেই থেমে যায়, তা এমন জয়েন্ট পাস করাবে যা তিন মাস পরে ফাটবে, এবং তা সেই ওয়ারপেজ মিস করবে যা পুল টেস্টে কখনো প্রকাশ না পেয়েই ল্যামিনেশন ইল্ড নষ্ট করে।
ফলাফল কী দেখিয়েছে
ছয়টি ব্যাক-কন্ট্যাক্ট উৎসই একই প্ল্যাটফর্মে ওয়েল্ড হয়েছে, তাদের মধ্যে কোনো হার্ডওয়্যার পরিবর্তন ছাড়াই। যে ভিন্নতা গুরুত্বপূর্ণ ছিল তা ব্র্যান্ডে ব্র্যান্ডে নয়, ব্যাচে ব্যাচে: পেস্টের বেধ, ফিঙ্গারের প্রস্থ এবং সেলের বেধ সেল নির্মাতার চেয়ে কার্যকর প্রোফাইলকে বেশি প্রভাবিত করেছে, এ কারণেই রেসিপি লাইব্রেরি সরবরাহকারীর নামের বদলে সেল স্পেসিফিকেশন অনুসারে সূচিবদ্ধ।
আমরা যে ব্যর্থতার ধরনগুলো দেখেছি সেগুলো পরিচিত, এবং সেগুলো পরিচিত লিভারেই সাড়া দিয়েছে। কোল্ড জয়েন্টের কারণ ছিল অপর্যাপ্ত শিখর বা সংরক্ষণে জারিত হয়ে যাওয়া কোটিং। হলদে হওয়া এবং রিবনের ভঙ্গুরতার কারণ ছিল অতিরিক্ত তাপ অতিরিক্ত সময় ধরে। ফাটলগুলো সেখানে কেন্দ্রীভূত হয়েছে যেখানে হোল্ড-ডাউন চাপ সর্বোচ্চ এবং সেলের বেধ সর্বনিম্ন ছিল। ওয়ারপেজ সোল্ডারিং প্রোফাইলের চেয়ে রিবন স্পেসিফিকেশনের সাথে অনেক বেশি দৃঢ়ভাবে সম্পর্কিত ছিল।
ব্রেকেজের ক্ষেত্রে, প্ল্যাটফর্মটি Class A সেলে 0.2% বা তার নিচে নির্দিষ্ট করা এবং প্রোগ্রামের রানগুলো সেল পরিবার জুড়ে সেই সংখ্যার সাথে সামঞ্জস্যপূর্ণ ছিল। সেল নির্মাতাদের বিদেশি কার্যক্রম থেকে ওয়েল্ড করা নমুনা পাওয়া প্রকল্প দলগুলো একই সেলে তুলনীয় সরঞ্জাম থেকে যা দেখেছে তার চেয়ে জয়েন্টের গুণমান ও স্ট্রিং ইল্ডকে উচ্চতর রেট দিয়েছে। এটি নমুনা সম্পর্কে তাদের মূল্যায়ন, কোনো সার্টিফিকেশন নয়, এবং আমরা এটিকে স্পেসিফিকেশনের বদলে একটি সংকেত হিসেবে বিবেচনা করি।
এই দাবিগুলো কোথায় শেষ
তিনটি সীমা স্পষ্টভাবে বলা উচিত, কারণ অতিরঞ্জিত দাবির উপর ভিত্তি করে নেওয়া ক্রয় সিদ্ধান্ত একটি খারাপ সিদ্ধান্ত।
প্রথমত, এটি Ooitech-এর নিজস্ব পরীক্ষামূলক কাজ এবং গ্রাহক ট্রায়ালের প্রতিক্রিয়া। কোনো তৃতীয় পক্ষের ল্যাবরেটরি সামঞ্জস্য সার্টিফাই করেনি, এবং কোনো সেল নির্মাতা মেশিনটিকে অনুমোদন করেনি। দ্বিতীয়ত, আমাদের দেওয়া সেল স্পেসিফিকেশনে সামঞ্জস্য প্রদর্শিত হয়েছে, যা সেই পণ্যগুলোর প্রতিটি ভবিষ্যতের সংশোধনের সমান নয়; নতুন পেস্ট বা নতুন ফিঙ্গার জ্যামিতি একটি নতুন যোগ্যতা। তৃতীয়ত, সেল ধরনের কভারেজ প্ল্যাটফর্ম ও রেসিপির একটি বৈশিষ্ট্য, কোনো সেল প্রথম প্রচেষ্টাতেই নেমপ্লেট থ্রুপুটে চলবে এমন প্রতিশ্রুতি নয়। থ্রুপুট নির্ভর করে সেলের কতটা পরিদর্শন ও হ্যান্ডলিং প্রয়োজন তার উপর, এবং ব্যাক-কন্ট্যাক্ট সেলগুলো ধীর প্রান্তে অবস্থান করে।
আজ ব্যাক-কন্ট্যাক্ট বেছে নেওয়া একটি লাইনের জন্য এটি কী পরিবর্তন করে
দুই বছর আগে ব্যাক-কন্ট্যাক্টে বিনিয়োগ করা একটি মডিউল লাইনকে একটি ডেডিকেটেড মেশিন এবং একটি আপসের মধ্যে বেছে নিতে হতো। একটি ডেডিকেটেড মেশিন লাইনটিকে একটি সেল উৎস ও একটি সেল সংশোধনে আটকে দিত। একটি আপস মানে নতুন সেলে ইল্ড ক্ষতি মেনে নেওয়া। বর্তমানে সরবরাহকৃত ব্যাক-কন্ট্যাক্ট পণ্যগুলো জুড়ে কভারেজ সেই বিনিময়টি দূর করে, এবং এটি তিনটি সিদ্ধান্ত পরিবর্তন করে।
এটি পরিবর্তন করে আপনি কীভাবে সরঞ্জামের স্পেসিফিকেশন লিখবেন: সেল-নিরপেক্ষ কভারেজ গ্রহণযোগ্যতার মানদণ্ডে থাকা উচিত, সাথে ব্যালেন্স পেমেন্টের আগে আপনার নিজের উপাদানে প্রদর্শনযোগ্য সেলের একটি নির্দিষ্ট তালিকা। এটি পরিবর্তন করে আপনি কীভাবে সক্ষমতা পরিকল্পনা করবেন, কারণ যে লাইন সেল পরিবার বদলাতে পারে তার বাজার বদলালে দ্বিতীয় স্ট্রিংগারের প্রয়োজন নেই। এবং এটি পরিবর্তন করে রেসিপি হ্যান্ডওভারে আপনি কী চাইবেন, কারণ মূল্য যোগ্যতাসম্পন্ন প্রোফাইলের লাইব্রেরিতে, মেশিনের তাপমাত্রা ধরে রাখার ক্ষমতায় নয়।
এই দাবি করা যেকোনো সরবরাহকারীকে জিজ্ঞাসা করার চারটি বিষয়
প্রতিটি ট্যাবার সরবরাহকারী এখন বলবে এটি ব্যাক-কন্ট্যাক্ট সেল সামলায়। নিচের প্রশ্নগুলো একটি প্রোগ্রামকে বিপণনের একটি অনুচ্ছেদ থেকে আলাদা করে।
- কোন সেল, ঠিক কী কী, এবং কোন সংশোধনে? নির্মাতাদের একটি তালিকা পার্ট নম্বর ও পেস্ট প্রজন্মের তালিকার চেয়ে দুর্বল।
- কী মাপা হয়েছে, এবং কীসের বিপরীতে? প্যাডের প্রান্তের সাপেক্ষে প্লেসমেন্ট, ব্যর্থতার স্থান রেকর্ড করে পিল, প্রতি স্ট্রিংয়ে মিলিমিটারে ওয়ারপেজ, মিলিত সেটিংসে EL।
- আপনার সেলে কি এটি পুনরাবৃত্তি করা যায়? আপনার নিজের উপাদানে, আপনার বা তাদের সাইটে একটি সাক্ষী পরীক্ষা, আগে থেকেই সম্মত গ্রহণযোগ্যতার সংখ্যাসহ।
- একটি চেঞ্জওভারে কত খরচ হয়? প্রতি সুইচে সময়, সাপ্লাই, স্ক্র্যাপ এবং অপারেটর প্রশিক্ষণ, প্রতি মেশিনে নয়।
যদি কোনো সরবরাহকারী চারটি প্রশ্নেরই উত্তর সংখ্যা ও একটি টেস্ট রিপোর্ট দিয়ে দেন, তাহলে দাবিটি সম্ভবত সত্য। যদি তৃতীয়টির উত্তর একটি ব্রোশিওর হয়, তাহলে এটি এখনও একটি কম্প্যাটিবিলিটি প্রোগ্রাম নয়।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
এর মানে কি এই যে মেশিনটি বাজারের যেকোনো সেল ওয়েল্ড করতে পারে?
এর মানে হলো, আমাদের সরবরাহ করা ব্যাক-কন্ট্যাক্ট, TOPCon, HJT এবং PERC সেলে প্ল্যাটফর্মটি প্রদর্শিত হয়েছে, 166 mm থেকে 210 mm ফরম্যাট এবং তিন থেকে বিশটি বাসবার জুড়ে, বাসবারবিহীন লেআউটসহ। নতুন পেস্ট, ভিন্ন ফিঙ্গার জ্যামিতি বা ভিন্ন মেটালাইজেশন স্ট্যাকযুক্ত একটি সেল নতুন কোয়ালিফিকেশন, স্বয়ংক্রিয় পাস নয়।
Ooitech কি দাবি করছে যে এই সেল নির্মাতারা যন্ত্রপাতিটির অনুমোদন দিয়েছে?
না। তাদের সেলগুলোই ছিল পরীক্ষার উপকরণ। ওয়েল্ড করা নমুনা পাওয়া বিদেশি প্রকল্প দলগুলো থেকে মতামত এসেছে, এবং আমরা তা মতামত হিসেবেই জানাচ্ছি। কোনো অনুমোদন, অংশীদারিত্ব বা সার্টিফিকেশন বোঝানো হচ্ছে না, এবং ব্র্যান্ডের নামগুলো এখানে শুধু ওয়েল্ড করা সেলগুলো শনাক্ত করার জন্য উল্লেখ করা হয়েছে।
একটি মেশিন কি সত্যিই HJT এবং ব্যাক কন্ট্যাক্ট দুটোই চালাতে পারে?
হ্যাঁ, কারণ HJT-এর সীমাবদ্ধতা তাপীয় এবং ব্যাক কন্ট্যাক্টের সীমাবদ্ধতা যান্ত্রিক, আর দুটোই হার্ডওয়্যারের বদলে প্যারামিটার দিয়ে নিয়ন্ত্রিত হয়। HJT কম পিক তাপমাত্রায় দীর্ঘ ডোয়েল ও মৃদু র্যাম্পে চলে; ব্যাক কন্ট্যাক্ট প্রচলিত রিফ্লোতে চলে, যেখানে প্লেসমেন্ট আরও নিখুঁত এবং হোল্ড-ডাউন বল কম।
ব্যাক-কন্ট্যাক্ট সেলে কত থ্রুপুট আশা করা উচিত?
একই প্ল্যাটফর্ম রেটিংয়ে ফ্রন্ট-কন্ট্যাক্ট সেলের চেয়ে কম, কারণ প্রতি সেলে অ্যালাইনমেন্ট ও ইন্সপেকশনে বেশি সময় লাগে। স্ট্যান্ডার্ড কনফিগারেশনে প্ল্যাটফর্মটির রেটিং প্রতি ঘণ্টায় 1,000 থেকে 1,200 সেল এবং হাই-স্পিড কনফিগারেশনে 2,400; ব্যাক-কন্ট্যাক্ট লাইন রক্ষণশীল প্রান্তে পরিকল্পনা করুন এবং নিজের সেলে সময়ভিত্তিক রান দিয়ে নিশ্চিত করুন।
পেছনের দিকে ফ্ল্যাট রিবন কি এতটা গুরুত্বপূর্ণ?
সামনের দিকের চেয়ে এটি বেশি গুরুত্বপূর্ণ। একটি গোল তার একটি সমতল প্যাডকে একটি রেখা বরাবর স্পর্শ করে, তাই জয়েন্টের ক্ষেত্রফল ছোট হয় এবং পিল শক্তি ধাতুবিদ্যা দ্বারা সীমিত হওয়ার আগেই জ্যামিতি দ্বারা সীমিত হয়। ফ্ল্যাট রিবন একটি নির্দিষ্ট কন্ট্যাক্ট প্রস্থ ও নিম্ন প্রোফাইল দেয়, যা পাতলা সেলের উপর স্ট্রিপের চাপও কমায়।
নতুন সেল প্রজন্ম এলে কী হয়?
রেসিপিটি পুনরায় কোয়ালিফাই করা হয়: ইনকামিং EL, প্যাডের প্রান্তের বিপরীতে প্লেসমেন্ট, ক্রস-সেকশন, ব্যর্থতার অবস্থানসহ পিল, ওয়েল্ড-পরবর্তী EL, ওয়ারপেজ এবং থার্মাল সাইক্লিং। এই প্ল্যাটফর্মে এটি একটি লাইব্রেরি পরিবর্তন ও একটি কোয়ালিফিকেশন রান, যা মেশিন পুনর্নির্মাণের বদলে দিনের হিসাবে মাপা হয়।
চূড়ান্ত চিন্তা
সেল প্রযুক্তি মডিউল লাইন পুনর্নির্মাণের চেয়ে দ্রুত এগোচ্ছে, তাই যে যন্ত্রপাতি জেতে সেটিই এমন যন্ত্রপাতি যা সেল বদলালেই সিদ্ধান্ত নিতে বাধ্য করে না। একটি প্ল্যাটফর্মে ছয়টি ব্যাক-কন্ট্যাক্ট সোর্স ওয়েল্ড করা তার দিকে একটি পদক্ষেপ, আর এর উপকারী অংশটি ব্র্যান্ডের তালিকা নয়, বরং এর পেছনের রেসিপি লাইব্রেরি ও পরীক্ষার শৃঙ্খলা। দাবি নয়, পরীক্ষা চান।
সম্পর্কিত পড়া:
- SS-1500B স্বয়ংক্রিয় সোলার সেল ওয়েল্ডিং মেশিন: 1,200 সেল/ঘণ্টা
- SS-2500B সম্পূর্ণ স্বয়ংক্রিয় ট্যাবার স্ট্রিংগার: 2,400 সেল/ঘণ্টা
- বিসি সেল টেকনোলজি রোডম্যাপ: স্ট্রাকচার থেকে প্রসেস
- BC সেল তৈরি করা কেন কঠিন: AIKO-র স্ব-মাস্কড দুই-ধাপ প্রক্রিয়া
- PV রিবন গঠন ও প্রকারভেদ: ফ্ল্যাট, রাউন্ড এবং শেপড
- ট্যাবার এবং স্ট্রিংগার মেশিন: এটি কীভাবে কাজ করে, কীভাবে চয়ন করবেন
- সোলার মডিউল স্ট্রিংগিং: কোল্ড সোল্ডার জয়েন্টের সমস্যা সমাধান
- সোলার প্যানেলের জন্য EL টেস্টিং: ইনলাইন বনাম অফলাইন সেটআপ
- পোলিশ সোলার নির্মাতা Ooitech BC ট্যাবার স্ট্রিংগার সংগ্রহ করেছে