এই নিবন্ধের সম্পাদকীয় দায়িত্ব Wuhan Ooi Photoelectric Technology Co., Ltd. -এর উপর ন্যস্ত। Ooitech সম্পাদকীয় দল দ্বারা লিখিত ও পর্যালোচিত। আমরা কীভাবে লিখি, কোথায় AI টুল ব্যবহার করা হয় এবং কীভাবে সংশোধন অনুরোধ করবেন তা জানতে আমাদের সম্পাদকীয় নীতি দেখুন।
PL দাগ, ফোসকা এবং বোট চিহ্ন: কোন ধাপ
সূচিপত্র
দ্রুত উত্তর: ফটোলুমিনেসেন্স স্মাজ, ব্লিস্টারিং এবং বোট মার্ক তিনটি স্বতন্ত্র ত্রুটির স্বাক্ষর, এবং ঋতুটি গুরুত্বপূর্ণ: জুন থেকে সেপ্টেম্বর পর্যন্ত, অনেক লাইনে ওয়েফার-স্তরের ত্রুটিগুলির ৮০% এর বেশি একই প্রক্রিয়া কারণের ক্লাস্টার থেকে আসে। তিনটি নিম্ন-রেজোলিউশনের ছবিতে একই রকম দেখায় এবং সম্পূর্ণ ভিন্ন সমাধান রয়েছে। একটি PL স্মাজ সাধারণত তাপীয় সমস্যার পরিবর্তে দূষণ বা হ্যান্ডলিং সমস্যার দিকে ইঙ্গিত করে। ব্লিস্টারিং একটি ডিপোজিশন বা ড্রাইং ধাপে ফিরে যায় যেখানে একটি স্তর অসমভাবে গঠিত হয়েছিল। বোট মার্ক একটি ক্যারিয়ার স্বাক্ষর — বোটে ওয়েফারের অবস্থান প্রক্রিয়ায় নিজেকে পুনরুৎপাদন করেছে। সংশ্লিষ্ট স্তরের পুরুত্ব 1 nm, 1.5 nm, 3 nm, 5 nm এবং 6 nm এ অবস্থিত, যা যথেষ্ট পাতলা যে একটি পৃষ্ঠের প্রভাব বাল্ক আচরণের উপর প্রাধান্য পায়। ডায়াগনস্টিক ক্রম প্রক্রিয়া ক্রম নয়, ত্রুটির আকৃতি অনুসরণ করা উচিত।
PV মডিউল ম্যানুফ্যাকচারিং · জেরি, Ooitech দ্বারা
পিএল স্মাজ, ব্লিস্টারিং এবং বোট মার্কস: প্রথমে কোন ধাপটি পরীক্ষা করবেন?
প্রতি বছর জুন থেকে সেপ্টেম্বর পর্যন্ত, ৮০% এরও বেশি সোলার সেল কারখানা একই সমস্যার সম্মুখীন হয়। ওয়ার্কশপটি ধ্রুবক ২৫℃ এ রাখা হয়, প্রক্রিয়া রেসিপি অপরিবর্তিত থাকে, গ্যাস প্রবাহ সম্পূর্ণ স্বাভাবিক থাকে এবং তাপমাত্রা বক্ররেখা স্পেক লিমিটের ভিতরে থাকে। তবুও, প্যাসিভেশনের পরে সংখ্যালঘু ক্যারিয়ার জীবনকাল কমতে থাকে। ফলন ওঠানামা সাধারণত একটি অস্পষ্ট গ্রীষ্মের প্রভাব হিসাবে উড়িয়ে দেওয়া হয়। এই গাইডটি চারটি কার্যকর, ট্র্যাকযোগ্য মূল কারণ ভেঙে দেয় এবং গ্রীষ্মের মৌসুমের জন্য ব্যবহারিক প্রক্রিয়া সমন্বয় অফার করে।
সমস্যা দৃশ্য এবং ত্রুটি প্রোফাইল
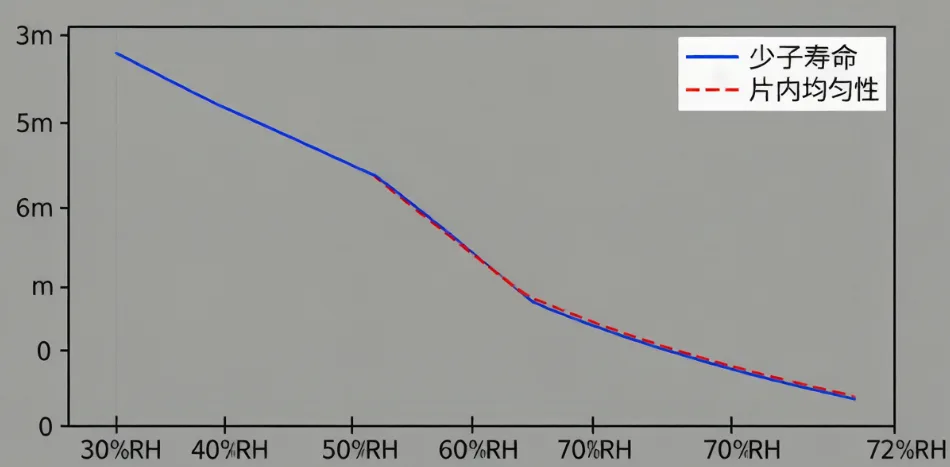
এই জুনে পূর্ব চীনের একটি কারখানার একটি বাস্তব ঘটনা নিন। ওয়ার্কশপটি স্থিতিশীল ২৫℃ ছিল, কিন্তু ক্লিনরুম আর্দ্রতা মিটার ৭২% দেখিয়েছিল। শীতকালে ৩০% আর্দ্রতার তুলনায়, এটি দ্বিগুণেরও বেশি। প্রক্রিয়া প্রকৌশলীরা লক্ষ্য করেছেন যে প্যাসিভেশনের পরে সংখ্যালঘু ক্যারিয়ার জীবনকাল সর্বত্র কমে গেছে, সাধারণ ২ ms থেকে ১.২ ms এ নেমে গেছে। আরও খারাপ, একই টিউবের উপরের এবং নীচের ওয়েফারগুলিতে জীবনকালের ৪০% পার্থক্য দেখানো হয়েছে।
এটি একটি বিচ্ছিন্ন ঘটনা নয়। আপনি ওয়ার্কশপের তাপমাত্রা নিয়ন্ত্রণ করতে পারেন, কিন্তু আর্দ্রতা একটি ভিন্ন বিষয়। হঠাৎ গ্রীষ্মের বৃষ্টি ঝড় সহজেই ক্লিনরুমের আর্দ্রতা ৫০% থেকে ৮০% এ ঠেলে দিতে পারে। প্যাসিভেশন প্রক্রিয়ার প্রতিটি ধাপ এই আর্দ্রতার প্রতি অত্যন্ত সংবেদনশীল।
প্যাসিভেশন শুধু একটি ফিল্ম প্রলেপ নয়। এটিকে একটি দ্বি-পর্যায়ের রকেট হিসাবে ভাবুন। প্রথম পর্যায়টি হল জমা করা নিজেই, যা Al₂O₃ বা SiNₓ থেকে রাসায়নিক প্যাসিভেশনের উপর নির্ভর করে ঝুলন্ত বন্ধন স্যাচুরেট করতে, প্লাস পৃষ্ঠের পুনর্মিলন দমন করতে ফিল্ড-ইফেক্ট প্যাসিভেশন। দ্বিতীয় পর্যায়টি হল হাইড্রোজেন প্যাসিভেশন। উচ্চ-তাপমাত্রার ফায়ারিং ফিল্ম থেকে হাইড্রোজেন বের করে দেয়, এটিকে সিলিকন পৃষ্ঠ এবং বাল্ক ত্রুটিগুলিতে ঠেলে দেয় যাতে অবশিষ্ট ঝুলন্ত বন্ধন প্যাসিভেট হয়।
আপনার চূড়ান্ত প্যাসিভেশন গুণমান নির্ধারণের প্রকৃত কারণ হল ফায়ারিংয়ের সময় হাইড্রোজেন কত ভালভাবে মুক্তি পায়। হাইড্রোজেনের আচরণ—ফিল্মে এর ফর্ম থেকে মুক্তির গতিবিদ্যা এবং বিস্তার পথ—তাপমাত্রা এবং আর্দ্রতা উভয়ের সাথে দৃঢ়ভাবে যুক্ত। এই কারণেই গ্রীষ্মের ত্রুটিগুলি তাপমাত্রা পরিবর্তনের কারণে নয়, আর্দ্রতা পরিবর্তনের কারণে ট্রিগার হয়।
প্যাসিভেশনে চারটি আর্দ্রতা ট্রান্সমিশন লাইন
আসুন এটিকে চারটি নির্দিষ্ট ট্রান্সমিশন লাইনে ভাগ করি। ওয়ার্কশপটি তাপমাত্রা-নিয়ন্ত্রিত হতে পারে, তবে এই চারটি এলাকা সরাসরি গ্রীষ্মের অবস্থার দ্বারা প্রভাবিত হয়।
লাইন ১: কুলিং ওয়াটার তাপমাত্রার কারণে হাইড্রোজেন বিচ্যুতি
PECVD চেম্বারগুলিকে জমার সময় একটি সুনির্দিষ্ট তাপমাত্রা ক্ষেত্র বজায় রাখতে ধ্রুবক শীতলকরণ প্রয়োজন। চিলারগুলির কনডেনসার সাধারণত ছাদে বা বাইরে থাকে, নদী বা কূপের জল ব্যবহার করে যা সম্পূর্ণভাবে ঋতুর করুণায় থাকে।
শীতকালে, বাইরের তাপমাত্রা প্রায় ৫–১০℃ থাকে, কুলিং ওয়াটার ২০–২২℃ এ পুরোপুরি স্থিতিশীল থাকে। গ্রীষ্মে, তাপ ৩৫℃ ছাড়িয়ে যায়। চিলারের দক্ষতা কমে যায়, এবং কুলিং ওয়াটারের তাপমাত্রা সহজেই ২৮–৩০℃ এ পৌঁছে যায়।
আপনার ক্লিনরুম এখনও ২৫℃ থাকতে পারে, কিন্তু সেই উষ্ণ কুলিং ওয়াটার সরাসরি PECVD চেম্বারের দেয়ালের তাপমাত্রা পরিবর্তন করে। তাপীয় বিকিরণ বিতরণ স্থানান্তরিত হয়। টিউবের ভিতরে বিভিন্ন অবস্থানে থাকা ওয়েফারগুলি সম্পূর্ণ ভিন্ন প্রকৃত জমার তাপমাত্রা অনুভব করে। উপরের এবং নীচের ওয়েফারের মধ্যে তাপমাত্রার ব্যবধান প্রশস্ত হয়, যা একই ব্যাচের মধ্যে জীবদ্দশায় সেই বিশাল ৪০% পার্থক্য ব্যাখ্যা করে।
আপনি Al₂O₃ এর জন্য ALD ব্যবহার করুন বা SiNₓ এর জন্য PECVD, পরিবর্তিত চেম্বারের তাপমাত্রা মানে ফিল্মের ঘনত্ব এবং হাইড্রোজেন সামগ্রী পরিবর্তিত হবে।
| জমার তাপমাত্রা | ফিল্ম বৈশিষ্ট্য | হাইড্রোজেন আচরণ |
|---|---|---|
| সামান্য কম | ঘন, উচ্চ H সামগ্রী, প্রধানত N-H/Si-H | সম্পূর্ণ মুক্তির জন্য উচ্চতর ফায়ারিং তাপমাত্রা প্রয়োজন |
| সামান্য বেশি | আলগা, উচ্চ H সামগ্রী, দুর্বল H বন্ধন | খুব দ্রুত মুক্তি পায়, ইন্টারফেসে জমা হয় |
শিল্প উত্পাদন ফিল্মের ঘনত্ব এবং হাইড্রোজেন সামগ্রীর ভারসাম্য রক্ষা করে একটি খুব সংকীর্ণ সর্বোত্তম উইন্ডোর উপর নির্ভর করে। মাত্র ±৫℃ এর বিচ্যুতি আপনাকে সেই উইন্ডোর বাইরে ঠেলে দিতে পারে। যখন গ্রীষ্মের কুলিং ওয়াটার খুব উষ্ণ হয়ে যায়, তখন পুরো চেম্বারের তাপমাত্রা ক্ষেত্র স্থানান্তরিত হয়, এবং ফিল্মের প্যারামিটারগুলিও তার সাথে সাথে প্রবাহিত হয়।
লাইন ২: অমিল তাপীয় ইতিহাস থেকে AlOₓ ফোস্কা পড়া
এই সমস্যাটি বেশিরভাগ লোকের মিস করা একটি সময়ের ফাঁকে লুকিয়ে থাকে। মূলধারার ALD সরঞ্জাম সাধারণত Al₂O₃ জমার জন্য ২৮–৩৫ চক্র চালায়, ৪.৫–৬ nm পুরুত্বে পৌঁছায়। পরবর্তী PECVD SiNₓ জমা ৪০০–৫৮০℃ এর মধ্যে ঘটে। সেই তাপমাত্রা ইতিমধ্যে Al₂O₃ এর ভিতরের হাইড্রোজেনকে আক্রমণাত্মকভাবে চলাচল করতে যথেষ্ট গরম।
যদি PECVD গরম করার হার এবং ধরে রাখার সময় সঠিকভাবে সেট করা হয়, তাহলে Al₂O₃-এর হাইড্রোজেনের একটি অংশ এই প্রি-হিটিং পর্যায়ে মসৃণভাবে নির্গত হয়। বাকিটা স্থিতিশীল থাকে এবং পরে ফায়ারিং ফার্নেসে সঠিকভাবে নির্গত হয়। গ্রীষ্মের অবস্থা এই ছন্দ নষ্ট করে দেয়।
প্রথমত, ALD প্রক্রিয়ার ওঠানামা ঘটে। 5 nm Al₂O₃ স্তরটি খরচ এবং প্যাসিভেশনের জন্য একটি আদর্শ বিন্দু, যার অর্থ এর পরম হাইড্রোজেন উপাদান স্বাভাবিকভাবেই বেশি। গ্রীষ্মের উচ্চ আর্দ্রতার অর্থ হল ফিল্মে বেশি হাইড্রোজেন আটকে যায়।
দ্বিতীয়ত, PECVD SiNₓ জমা করা Al₂O₃-এর জন্য একটি প্রাথমিক অ্যানিলিং পর্যায় হিসেবে কাজ করে। যদি গরম করা খুব দ্রুত হয় বা উচ্চ-তাপমাত্রার ধরে রাখা খুব ছোট হয়, তাহলে হাইড্রোজেন যথেষ্ট পরিমাণে নির্গত হয় না।
তৃতীয়ত, ফায়ারিং তাপমাত্রা 700–900℃-এ পৌঁছায়। সেই আটকে থাকা সমস্ত হাইড্রোজেন একবারে নির্গত হয়, Si/Al₂O₃ ইন্টারফেসের দিকে ছড়িয়ে পড়ে। এটি H₂ গ্যাসের অণু তৈরি করে এবং বিশাল স্থানীয় চাপ সৃষ্টি করে।
অবশেষে, যখন চাপ ফিল্মের আনুগত্য শক্তি অতিক্রম করে, তখন ব্লিস্টারিং ঘটে।
উচ্চ আর্দ্রতা -> বেশি আটকে থাকা H -> দুর্বল PECVD প্রি-রিলিজ -> উচ্চ ফায়ারিং তাপমাত্রা = ব্লিস্টারিং।
মাইক্রোস্কোপের নিচে, আপনি ওয়েফারের পৃষ্ঠে 2–10 μm ব্যাসের ছোট ছোট ফোস্কা দেখতে পাবেন। প্রতিটি ফোস্কা একটি মৃত অঞ্চলকে প্রতিনিধিত্ব করে যেখানে প্যাসিভেশন চলে গেছে।
লাইন 3: টিউব ফার্নেসে উচ্চতর ব্যাকগ্রাউন্ড আর্দ্রতা
এটি সবচেয়ে উপেক্ষিত লাইন, তবুও গ্রীষ্মের উৎপাদনে অত্যন্ত মারাত্মক। স্ট্যান্ডবাই সময়ে, PECVD টিউব ফার্নেস বায়ুমণ্ডলের সংস্পর্শে থাকে। গ্রীষ্মের বাতাস 60–80% RH-এ পৌঁছায়। ফার্নেস টিউব শীতের তুলনায় অনেক বেশি আর্দ্রতা শোষণ করে।
যখন আপনি ডিপোজিশনের জন্য পাম্প ডাউন এবং গরম করেন, তখন সেই আটকে থাকা আর্দ্রতা ডিসর্ব হয়ে আপনার প্রসেস গ্যাসের সাথে মিশে যায়। এই ব্যাকগ্রাউন্ড আর্দ্রতা তিনটি উপায়ে SiNₓ ডিপোজিশন সম্পূর্ণরূপে নষ্ট করে দেয়:
প্রতিসরাঙ্ক সরণ: SiNₓ-এর আলো শোষণ এবং প্যাসিভেশন নিয়ন্ত্রণের জন্য কঠোরভাবে 2.05–2.10 প্রতিসরাঙ্ক প্রয়োজন। ব্যাকগ্রাউন্ড আর্দ্রতা Si/N অনুপাত পরিবর্তন করে। গ্রীষ্মের আর্দ্রতা সহজেই সূচকটি 2.05-এর নিচে নামিয়ে দিতে পারে, আপনার প্যাসিভেশন গুণমান নষ্ট করে।
পরিবর্তিত হাইড্রোজেন বন্ধন: জলীয় বাষ্পের H⁺ SiNₓ-এর Si-H এবং N-H বন্ধনের সাথে প্রতিযোগিতা করে। এটি পরবর্তীতে ফায়ারিংয়ের সময় হাইড্রোজেন কীভাবে নির্গত হয় তা নষ্ট করে দেয়।
অবনমিত ইন্টারফেস পরিচ্ছন্নতা: ডিপোজিশনের শুরুতে আর্দ্রতা ওয়েফার পৃষ্ঠে একটি মেটাস্টেবল Si-OH স্তর তৈরি করে। এটি সিলিকন এবং Al₂O₃ বা SiNₓ-এর মধ্যে বন্ধন নষ্ট করে, সাথে সাথে ইন্টারফেস ট্র্যাপ ঘনত্ব বাড়িয়ে দেয়।
লাইন 4: টানেলিং অক্সিডেশনের আগে লুকানো Q-টাইম গ্যাপ
এটি লাইনের প্রথম দিকে ঘটে, অ্যালকালাইন পলিশিংয়ের ঠিক পরে এবং টানেলিং অক্সাইড ডিপোজিশনের আগে। খালি সিলিকন বাতাসের সংস্পর্শে এলে একটি নেটিভ অক্সাইড স্তর তৈরি হয় এবং সেই বৃদ্ধির গতি সম্পূর্ণভাবে পরিবেষ্টিত আর্দ্রতা এবং তাপমাত্রার উপর নির্ভর করে।
25℃ এবং 80% RH-তে, খালি সিলিকন মাত্র এক ঘন্টায় 1 nm নেটিভ অক্সাইড স্তর তৈরি করে। যদি যন্ত্রপাতির ত্রুটি বা সময়সূচির বিলম্বের কারণে সেই ওয়েফারগুলি ক্লিনরুমে দুই বা তিন ঘন্টা পড়ে থাকে, তাহলে সেই নেটিভ স্তর 1.5 nm বা আরও পুরু হতে পারে।
এই নেটিভ অক্সাইডটি আলগা এবং ত্রুটিপূর্ণ। যখন আপনি এর উপরে আপনার উচ্চ-মানের 1.2–1.5 nm টানেল অক্সাইড তৈরি করার চেষ্টা করেন, তখন দুটি স্তর একত্রিত হয়। এখন আপনার টানেল স্তরটি 2–3 nm পুরু—ডিজাইন স্পেকের দ্বিগুণ, এবং কাঠামোগত মান খুবই খারাপ।
এটি একটি ভয়ানক চেইন প্রতিক্রিয়া শুরু করে। অতিরিক্ত পুরু টানেল স্তর ইলেকট্রন টানেলিং ব্লক করে। পলিসিলিকন ডোপিংয়ের সময়, ফসফরাস এই পুরু বাধার মধ্য দিয়ে ছড়িয়ে পড়তে সংগ্রাম করে। যেখানে টানেল স্তর খুব পাতলা, সেখানে অতিরিক্ত ডোপিং হয়, যার ফলে অগার রিকম্বিনেশন হয় এবং লাইফটাইম কমে যায়, যা PL পরীক্ষায় কালো দাগ হিসাবে দেখা যায়। যেখানে এটি খুব পুরু, সেখানে কম ডোপিং হয়, যা যোগাযোগ প্রতিরোধ ক্ষমতা বাড়ায়। এটি EL পরীক্ষায় বোট মার্কের চারপাশে কালো প্রান্ত সৃষ্টি করে। শেষ পর্যন্ত, আপনার ওপেন-সার্কিট ভোল্টেজ (Voc) পুরো ব্যাচ জুড়ে নাটকীয়ভাবে কমে যায়।
মূল কারণের সারাংশ: চারটি সংক্রমণ, একটি একক ত্রুটি নয়
গ্রীষ্মকালীন প্যাসিভেশন সমস্যা নতুন নয়, কিন্তু ইঞ্জিনিয়াররা মেনু এবং গ্যাস প্রবাহ পরীক্ষা করে সময় নষ্ট করেন কারণ তারা একটি একক ব্যর্থতার পয়েন্ট খোঁজেন। মূল কারণ হল আর্দ্রতা যা পুরো চেইনকে ব্যাহত করে।
বাড়ন্ত কুলিং ওয়াটার চেম্বারের তাপমাত্রা পরিবর্তন করে। উচ্চ পরিবেশগত আর্দ্রতা হাইড্রোজেনের পরিমাণ বাড়ায় এবং ব্লিস্টারিং সৃষ্টি করে। স্ট্যান্ডবাই ফার্নেসের আর্দ্রতা SiNₓ প্রতিসরাঙ্ক নষ্ট করে। বিলম্বিত প্রক্রিয়াকরণ নেটিভ অক্সাইডকে নিয়ন্ত্রণের বাইরে বাড়তে দেয়, যার ফলে PL দাগ এবং বোট মার্ক হয়।
কার্যকরী গ্রীষ্মকালীন প্রক্রিয়া নিয়ন্ত্রণের পরামর্শ
ফ্লোরে এটি কীভাবে ঠিক করবেন তা এখানে দেওয়া হল।
প্রথমে, আপনার কুলিং ওয়াটার মনিটর করুন। শুধু চেম্বারের তাপমাত্রা নয়, ইনলেট তাপমাত্রা এবং তাপমাত্রার পার্থক্য ট্র্যাক করুন। যদি কুলিং ওয়াটার 24℃ অতিক্রম করে, অবিলম্বে আপনার চিলারগুলি পরীক্ষা করুন এবং প্রয়োজনে PECVD পাওয়ার বা ডিপোজিশন সময় দিয়ে ম্যানুয়ালি ক্ষতিপূরণ করুন। আপনার ক্লিনরুমের ডিউ পয়েন্টকে দৈনিক মনিটরিংয়ের সাথে যুক্ত করুন।
দ্বিতীয়ত, গ্রীষ্মের জন্য আপনার ALD রেসিপিগুলি সামঞ্জস্য করুন। 180–300℃ উইন্ডোর মধ্যে ALD ডিপোজিশন তাপমাত্রা সামান্য বাড়ান, বা পার্জ সময় বাড়ান। এটি ফিল্মকে ঘন করে এবং প্রাথমিক হাইড্রোজেনের পরিমাণ কমায়, পরে ব্লিস্টারিং প্রতিরোধ করে। এছাড়াও, PECVD SiNₓ ডিপোজিশনের সময় হিটিং রেট বা হোল্ড টাইম বাড়ান যাতে হাইড্রোজেন মসৃণভাবে নির্গত হওয়ার জন্য আরও সময় পায়।
তৃতীয়ত, আপনার টিউব ফার্নেসগুলো আরও ঘন ঘন বেক করুন। স্ট্যান্ডবাই চলাকালীন প্রতি ৪ ঘণ্টায় ১৫ মিনিটের জন্য একটি সংক্ষিপ্ত ৫০০℃ বেক চালান যাতে শোষিত আর্দ্রতা বের হয়ে যায়। সম্ভব হলে, স্ট্যান্ডবাই চলাকালীন সামান্য পজিটিভ প্রেশার N₂ পার্জ বজায় রাখুন।
চতুর্থত, একটি ডেডিকেটেড গ্রীষ্মকালীন প্যাসিভেশন বেসলাইন রেসিপি তৈরি করুন। অনুমান করবেন না। আর্দ্রতা একটি নির্দিষ্ট সীমা অতিক্রম করলে ব্যবহারের জন্য ALD এবং PECVD প্যারামিটারের একটি সেট প্রস্তুত রাখুন।
পঞ্চমত, আপনার Q-টাইম কঠোরভাবে নিয়ন্ত্রণ করুন। ওয়েফারগুলো ক্ষারীয় পলিশিং থেকে অক্সিডেশন ফার্নেসে এক ঘণ্টার মধ্যে যেতে হবে। বিলম্ব হলে, সেগুলো কম আর্দ্রতা সম্পন্ন নাইট্রোজেন ক্যাবিনেটে সংরক্ষণ করুন।
গ্রীষ্মকালীন প্যাসিভেশন দ্রুত চেকলিস্ট
| নং | চেক আইটেম | নিয়ন্ত্রণ লক্ষ্য | দায়িত্বপ্রাপ্ত ব্যক্তি |
|---|---|---|---|
| 1 | কুলিং ওয়াটার তাপমাত্রা | দৈনিক ট্র্যাকিং, সীমা অতিক্রম করলে সতর্কতা | যন্ত্রপাতি/সুবিধা |
| 2 | ক্লিনরুম ডিউ পয়েন্ট | বেসলাইন সীমা কঠোরভাবে মেনে চলা | সুবিধা |
| 3 | টিউব ফার্নেস বেক | স্ট্যান্ডবাই চলাকালীন প্রতি ৪ ঘণ্টায় সংক্ষিপ্ত বেক | প্রসেস ইঞ্জিনিয়ার |
| 4 | পলিশিং থেকে অক্সিডেশন Q-টাইম | ১ ঘণ্টার কম | প্রোডাকশন টিম |
| 5 | ALD/PECVD রেসিপি | প্রি-নির্ধারিত গ্রীষ্মকালীন বেসলাইনে স্যুইচ করুন | প্রসেস টিম |
Ooitech-এর দৃষ্টিভঙ্গি
ঋতুভিত্তিক আর্দ্রতা বৃদ্ধি উৎপাদন ফ্লোরকে ব্যাহত করলে যন্ত্রপাতির স্থিতিশীলতা প্রক্রিয়া রেসিপির মতোই গুরুত্বপূর্ণ। পরিবেষ্টিত আর্দ্রতা প্যাসিভেশন স্তরের তাপীয় ইতিহাস এবং হাইড্রোজেন গতিবিদ্যা পরিবর্তন করার কারণে কারখানাগুলো প্রায়ই ফলন হ্রাসের সম্মুখীন হয়। এই লুকানো ভেরিয়েবলগুলো—যেমন চিলারের দক্ষতা, বায়ুমণ্ডলীয় Q-টাইম এবং স্ট্যান্ডবাই আর্দ্রতা নিঃসরণ—মোকাবেলা করা ধারাবাহিক সেল দক্ষতা বজায় রাখতে বিশাল পার্থক্য তৈরি করে। এই সূক্ষ্ম পরিবেশগত নিয়ন্ত্রণগুলো আয়ত্ত করাই একটি সাধারণ সোলার প্যানেল উৎপাদন সেটআপকে সত্যিকারের অপ্টিমাইজড, উচ্চ-ফলন উৎপাদন লাইন থেকে আলাদা করে।
আরও পড়া এবং পটভূমি তথ্য
এই বিষয়ে প্রকাশ্য রেফারেন্স উপকরণ, যা শিল্পের প্রযুক্তি রোডম্যাপ এবং বাজার তথ্য রক্ষণাবেক্ষণকারী সংস্থাগুলি দ্বারা প্রকাশিত: