PV স্ট্রিংগার মেশিন বেসিকস — সোলার সেল ট্যাবার স্ট্রিংগার
সূচিপত্র
দ্রুত উত্তর: একটি ট্যাবার স্ট্রিংগার মডিউল লাইনের সামনের অংশে একটি কাজ করে: এটি আলাদা সোলার সেলের উপর রিবন সোল্ডার করে এবং সেই সেলগুলোকে একটি সিরিজ স্ট্রিংয়ে যুক্ত করে। এখানে তৈরি হওয়া প্রতিটি ক্র্যাক, কোল্ড জয়েন্ট বা ভুলভাবে সারিবদ্ধ রিবন স্থায়ী হয়, কারণ পরবর্তী কোনো স্টেশন ল্যামিনেটের ভিতরে ইতিমধ্যে সিল করা সংযোগ মেরামত করতে পারে না। প্রক্রিয়াটি রিবনের সোল্ডার কোটিং গলিয়ে কাজ করে, তাই সোল্ডারিং জোন আপনার ব্যবহৃত অ্যালয়ের গলনাঙ্কের উপরে চলে: প্রচলিত লেডেড কোটিং প্রায় 183°C-এ গলে এবং সাধারণ লেড-ফ্রি অ্যালয় প্রায় 217°C-এ। মেশিনগুলো সেই জোনকে কঠোর সহনশীলতার মধ্যে রাখে, এবং আমাদের AM050FH প্ল্যাটফর্ম ±7.5°C নির্দিষ্ট করে। কয়েকটি সংখ্যাই বলে দেয় একটি মেশিনের মূল্য কত: ক্লাস A সেলে ব্রেকেজ, যা বর্তমান মেশিনগুলো 0.2% বা তার কমে ধরে রাখে; পজিশনিং নির্ভুলতা, সাধারণত ±0.15 mm; এবং থ্রুপুট যা ব্রোশিওরের সাথে নয় বরং আপনার ল্যামিনেটরের সাথে মিলিয়ে নির্ধারিত। এই পৃষ্ঠাটি মূল বিষয় এবং তিনটি মেশিন ক্লাস কভার করে।
একটি স্ট্রিংগার কী করে, ম্যানুয়াল, সেমি-অটোমেটিক এবং ফুল অটোমেটিক মেশিনের মধ্যে পার্থক্য, এবং যেকোনো কোটেশন পড়ার আগে জিজ্ঞাসা করার মতো চারটি সংখ্যা।
পিভি মডিউল উৎপাদন · পিভি মূল বিষয় · লেখক Jerry, Ooitech
এটি সেই পৃষ্ঠা যা আমি সেই ক্রেতাদের পাঠাই যারা মডিউল উৎপাদনে নতুন। কারণ স্ট্রিংগার বোঝা কঠিন নয়, বরং কারণ এটি সেই একমাত্র স্টেশন যেখানে একটি ছোট প্রক্রিয়া ভুল স্থায়ী হয়ে যায়, এবং বেশিরভাগ মানুষ তাদের প্রথম খারাপ ব্যাচের পরে এটি শেখে।
মেশিনটি কী করে
স্ট্রিংিং হলো সেই প্রক্রিয়া যার মাধ্যমে আলাদা সেলগুলো ব্যবহারযোগ্য ভোল্টেজে পরিণত হয়। একটি সেল প্রায় অর্ধেক ভোল্ট উৎপন্ন করে, তাই একটি মডিউলের কার্যকর কিছু করার আগে তার সেলগুলোকে সিরিজে সংযুক্ত করতে হয়। স্ট্রিংগার এটি করে একটি সেলের সামনের দিক থেকে পরের সেলের পিছনের দিকে টিনড কপার রিবন সোল্ডার করে, এবং আপনার মডিউল ডিজাইনের প্রয়োজন অনুযায়ী পূর্ণ স্ট্রিং তৈরি না হওয়া পর্যন্ত এই প্যাটার্ন পুনরাবৃত্তি করে।
এটি একটি সরল যান্ত্রিক কাজের মতো শোনায়, এবং যান্ত্রিকভাবে এটি তাই। কঠিন অংশটি তাপীয়। রিবনটি একটি সোল্ডার অ্যালয়ে প্রলেপিত অবস্থায় আসে, এবং মেশিনকে সেই প্রলেপকে তার গলনাঙ্কের উপরে গরম করতে হয়, সেলের সিলভার ফিঙ্গার ভেজাতে হয়, এবং ওয়েফার পুড়িয়ে বা ফাটিয়ে না ফেলে আবার ঠান্ডা করতে হয়। একটি ওয়েফার 130 থেকে 180 মাইক্রোমিটার পুরু, যা দুইবার ভাঁজ করা কাগজের চেয়েও পাতলা। খুব দ্রুত গরম করলে এটি বেঁকে যায়। খুব জোরে চাপ দিলে এটি চিপ হয়ে যায়। এই সংকীর্ণ জানালার কারণেই স্ট্রিংগার নির্বাচন আসলে যান্ত্রিকতার চেয়ে প্রক্রিয়া নিয়ন্ত্রণের প্রশ্ন।
মেশিনের তিনটি ক্লাস
বাজারে প্রায় প্রতিটি স্ট্রিংগার তিনটি দলের একটিতে পড়ে, এবং বাজেট করার সময় ব্র্যান্ডের চেয়ে দলটিই বেশি গুরুত্বপূর্ণ। বিভাজনটি হলো মেশিনটি নিজে কতটা চক্র পরিচালনা করে, ডিজাইন কতটা আধুনিক তা নয়।
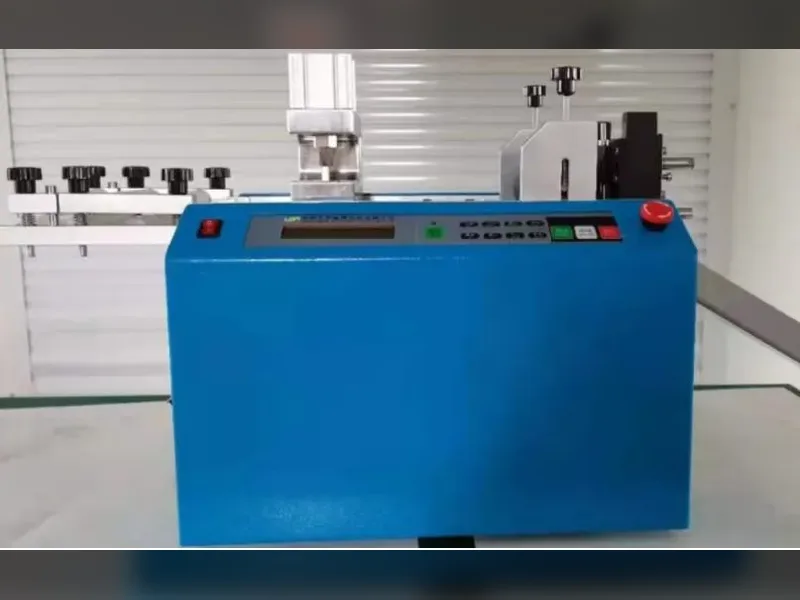
ম্যানুয়াল। অপারেটর হাতে সেল ও রিবন রাখে এবং সাধারণ টুলিং বা একটি উত্তপ্ত স্টেজ দিয়ে সোল্ডার করে। বিনিয়োগ কম এবং ধারাবাহিকতাও কম: পজিশনিং নির্ভুলতা অপারেটরের চোখ দ্বারা সীমাবদ্ধ, থ্রুপুট দিনে কয়েক ডজন মডিউলে মাপা হয়, এবং ব্রেকেজের ঝুঁকি বেশি। আপনি এখনও এগুলো ল্যাবরেটরি, বিশ্ববিদ্যালয়ের পাইলট লাইন এবং প্রশিক্ষণ কর্মশালায় দেখতে পাবেন, এবং একটি লাইনে প্রতিশ্রুতিবদ্ধ হওয়ার আগে মডিউল ডিজাইন প্রমাণ করার জন্য এগুলো একটি যুক্তিসঙ্গত উপায়। এগুলো উৎপাদন সমাধান নয়।
সেমি-অটোমেটিক। মেশিনটি রিবন ফিডিং এবং সোল্ডারিং নিজে করে, তবে অপারেটর এখনও স্ট্রিং ট্রান্সফার, লোডিং এবং আনলোডিং পরিচালনা করে। এটি সেই ক্লাস যা বেশিরভাগ কারখানা প্রথমে পায়, কারণ এটি মূলধন ব্যয়কে ধাপে ভাগ করে এবং পরে সম্প্রসারিত করা যায়। গুণমান অনেকটাই অপারেটরের উপর নির্ভর করে, এবং সোল্ডারিং ধারাবাহিকতা সম্পূর্ণ অটোমেটিক প্ল্যাটফর্মের তুলনায় শিফটের মধ্যে বেশি পরিবর্তিত হয়। 5 থেকে 60 MW লাইনের জন্য এটি প্রায়শই যুক্তিসঙ্গত সূচনা বিন্দু।
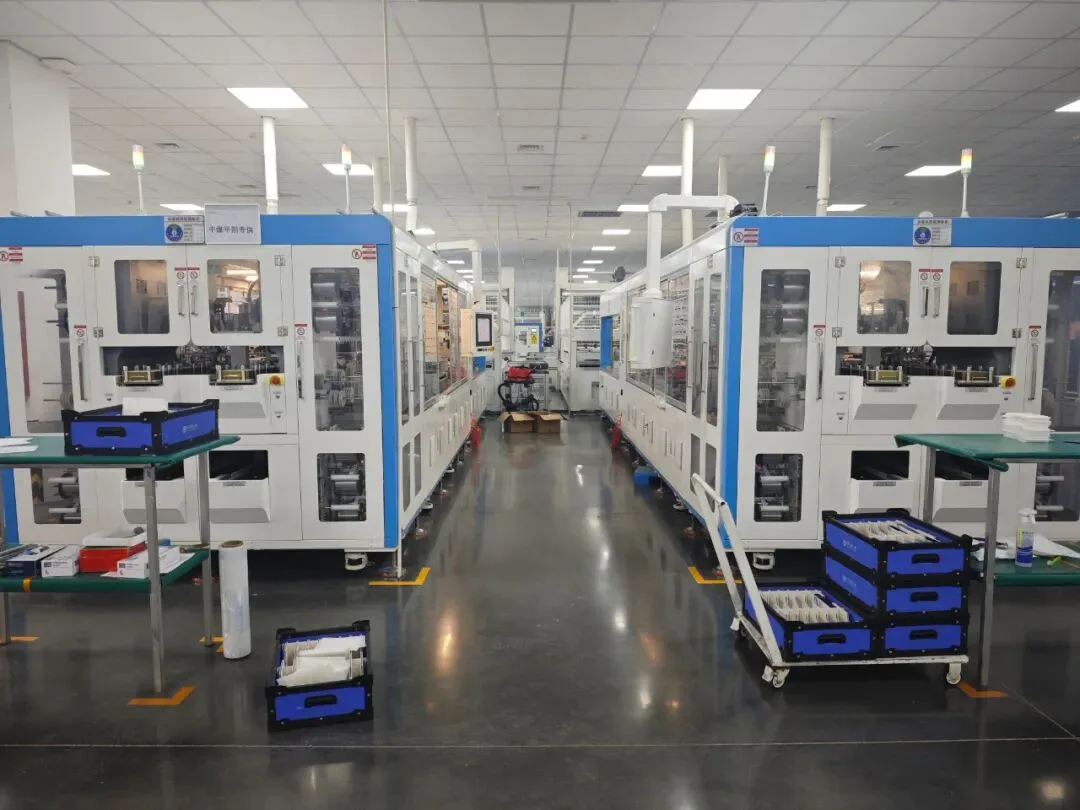
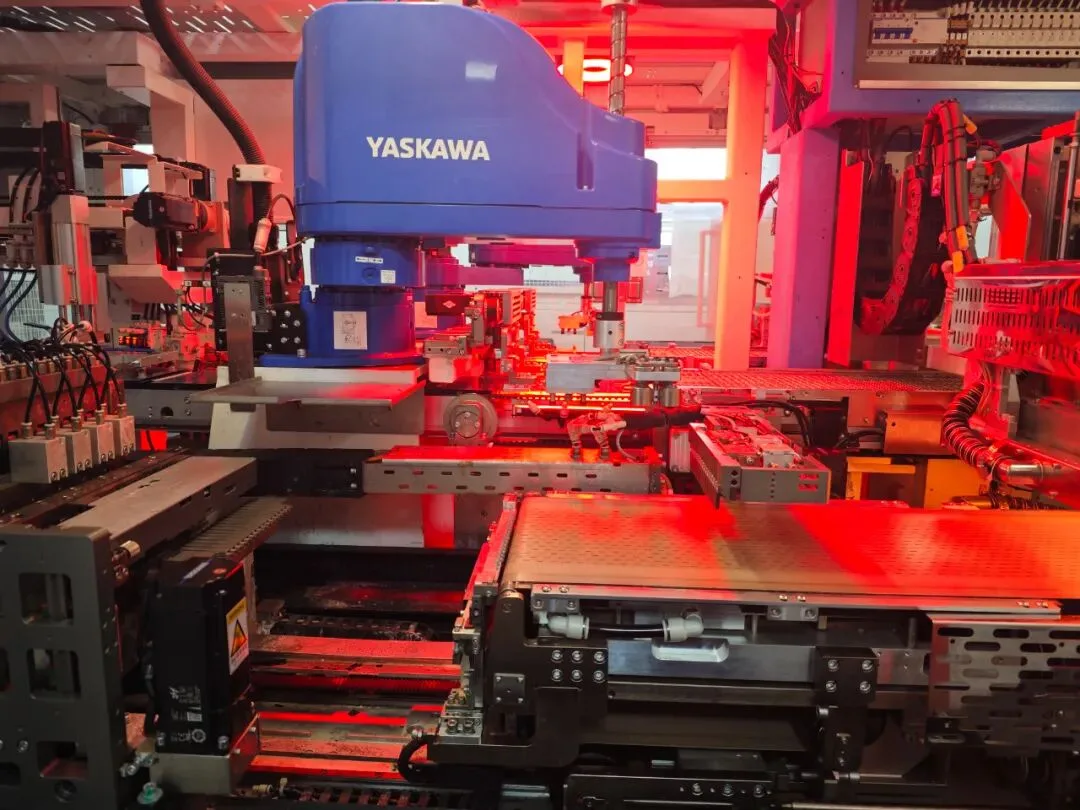
ফুল অটোমেটিক। লোডিং, ভিশন অ্যালাইনমেন্ট, রিবন ফিড, সোল্ডারিং এবং স্ট্রিং ট্রান্সফার সবই অপারেটর ছাড়াই চলে। পজিশনিং নির্ভুলতা, থ্রুপুট এবং পুনরাবৃত্তিযোগ্যতা সবই বেশি, এবং শ্রম নির্ভরতা তীব্রভাবে কমে। বিনিময়ে মূলধন ব্যয় এবং একটি প্রকৃত রক্ষণাবেক্ষণ কার্যক্রমের প্রয়োজন। মূলধারার মডিউল কারখানাগুলো প্রায় 100 MW-এর উপরে এই ক্লাসকে ডিফল্ট হিসেবে ধরে।
| ক্লাস | মেশিন কী পরিচালনা করে | এটি কোথায় উপযুক্ত |
|---|---|---|
| ম্যানুয়াল | কিছুই না; অপারেটর হাতে সেল ও রিবন রাখে এবং সোল্ডার করে | ল্যাবরেটরি, পাইলট লাইন, প্রশিক্ষণ। উৎপাদনের সমাধান নয় |
| আধা-স্বয়ংক্রিয় | রিবন ফিড এবং সোল্ডারিং; অপারেটর এখনও স্ট্রিং ট্রান্সফার ও লোড করে | 5–60 MW লাইন, এবং ম্যানুয়াল স্ট্রিংিং থেকে আপগ্রেড |
| ফুল অটোমেটিক | লোডিং, ভিশন অ্যালাইনমেন্ট, রিবন ফিড, সোল্ডারিং এবং স্ট্রিং ট্রান্সফার | ধারাবাহিক লাইন, প্রায় 100 MW-এর উপরে ডিফল্ট |
উপরের ক্ষমতা ব্যান্ডগুলো একটি নিয়ম হিসেবে ধরা, নির্দিষ্টকরণ নয়। আপনার প্রয়োজনীয় ক্লাস আসলে নির্ধারণ করে আপনার পিছনের স্টেশনের চক্র সময়। একটি সেমি-অটোমেটিক লেয়াপ স্টেশনে ফিড করা একটি সম্পূর্ণ অটোমেটিক স্ট্রিংগার হলো এমন একটি বোতলনেকের উপর ব্যয় যা আর নেই।
লাইনে এটি কোথায় অবস্থিত
স্ট্রিংগার সেল সর্টিং এবং লেজার কাটিংয়ের পরে, এবং লেয়াপের আগে অবস্থিত। সেই অবস্থানে এটি একটি সেল এবং একটি সম্পূর্ণ মডিউলের মধ্যে প্রথম অপরিবর্তনীয় ধাপ: ল্যামিনেশন পুনরায় চালানো যায় এবং ফ্রেমিং সংশোধন করা যায়, কিন্তু একটি সম্পূর্ণ স্ট্রিংয়ের ভিতরে একটি কোল্ড জয়েন্ট বা ফাটা সেল পরবর্তী 25 বছর মডিউলের ভিতরেই থাকে।
এই কারণেই স্ট্রিংগারের অভ্যাস থাকে লাইন ইল্ডের সীমা নির্ধারণ করার, এমনকি যখন এটি ফ্লোরের সবচেয়ে ব্যয়বহুল মেশিন নয়। এটিও কারণ যে এর ট্যাক্টকে লেয়াপ স্টেশন এবং ল্যামিনেটরের সাথে মিলিয়ে নির্ধারণ করতে হয়, আলাদাভাবে বেছে নয়। ডাউনস্ট্রিমে, স্ট্রিংগুলো একটি বাসিং মেশিন দ্বারা যুক্ত হয় এবং একটি EL টেস্টার, দ্বারা পরীক্ষা করা হয়, এবং সেই তিনটি বিন্দুর যেকোনোটিতে অমিল একটি ত্রুটির রিপোর্টের পরিবর্তে একটি সারি হিসেবে প্রকাশ পায়। আপনি যদি এখনও পুরো ক্রমটি ম্যাপ করছেন, লাইন সরঞ্জামের সংক্ষিপ্ত বিবরণ প্রতিটি স্টেশন ক্রমানুসারে ব্যাখ্যা করে।
প্রথমে জিজ্ঞাসা করার চারটি সংখ্যা
একটি সম্পূর্ণ স্ট্রিংগার ডেটাশিট বিশটি প্যারামিটার পর্যন্ত হয়। এর মধ্যে চারটি বেশিরভাগ ফলাফল নির্ধারণ করে, এবং প্রথম কোটেশনে এগুলোই প্রায়শই অস্পষ্ট রাখা হয়।
- ব্রেকেজ হার। বর্তমান প্রজন্মের মেশিনগুলো ক্লাস A সেলে 0.2% বা তার কমে ধরে রাখে, এবং সংখ্যাটি যে সেল গ্রেডে মাপা হয়েছে তা উল্লেখ করে দেওয়া উচিত। এর চেয়ে বেশি কিছু আপনার সেল স্থায়ীভাবে ক্ষতি করে।
- পজিশনিং এবং প্লেসিং নির্ভুলতা। এগুলি দুটি ভিন্ন সংখ্যা। পজিশনিং নির্ভুলতা বলতে বোঝায় মেশিনটি কতটা নিখুঁতভাবে নড়াচড়া করে; প্লেসিং নির্ভুলতা বলতে বোঝায় রিবনটি কোথায় গিয়ে শেষ হয়। বর্তমান মেশিনগুলি যথাক্রমে প্রায় ±0.15 mm এবং ±0.2 mm নির্দিষ্ট করে, এবং একটি কোটেশন যা কোনটি তা না বলে একটি সংখ্যা দেয়, সেটি নিয়ে একটি ফলো-আপ প্রশ্ন করা মূল্যবান।
- থ্রুপুট, প্রতি সেল টাইপ অনুযায়ী। এন্ট্রি মেশিনগুলি প্রতি ঘন্টায় প্রায় 1,200 সেল চালায়, ওয়ার্কহর্স ক্লাস 2,400, এবং হাই-স্পিড প্ল্যাটফর্মগুলি প্রায় 6,800। একই মেশিনে সেল টাইপ অনুযায়ী হার ভিন্ন হয়, তাই কোনো ফরম্যাট ছাড়া একটি একক সংখ্যা আপনাকে খুব কমই বলে।
- তাপমাত্রা নিয়ন্ত্রণ সহনশীলতা। সোল্ডারিং জোনটি একটি ভাল জয়েন্ট এবং তাপীয় ক্ষতির মধ্যে একটি সংকীর্ণ ব্যান্ডের ভিতরে থাকতে হবে। আমাদের AM050FH প্ল্যাটফর্ম HMI-তে সেটযোগ্য উপরের এবং নিম্ন সীমা সহ ±7.5°C নির্দিষ্ট করে।
এখান থেকে কোথায় যাবেন
এই পৃষ্ঠাটি উদ্দেশ্যমূলকভাবে ওরিয়েন্টেশনে থামে। ক্রেতারা পরবর্তী যে দুটি প্রশ্ন জিজ্ঞাসা করেন তা হল মেশিনটি আসলে বিস্তারিতভাবে কীভাবে কাজ করে, এবং কীভাবে একটি বেছে নেবেন, এবং উভয়ই আলোচনা করা হয়েছে ট্যাবার এবং স্ট্রিংগার মেশিন গাইড: ছয়টি স্টেশন, কেন ইনফ্রারেড গরম বাতাসকে প্রতিস্থাপন করেছে, মাল্টি-বাসবার থেকে জিরো-বাসবারে রূপান্তর, PERC, TOPCon, HJT এবং BC জুড়ে সেল সামঞ্জস্য, এবং বিভিন্ন মেশিন ক্লাসের খরচ কত।
যদি আপনি ইতিমধ্যেই জানেন আপনি কী চান এবং খোলা প্রশ্নটি হল কার কাছ থেকে কিনবেন, সেটি একটি পৃথক সিদ্ধান্ত যার নিজস্ব চেকলিস্ট রয়েছে, যা বর্ণিত হয়েছে কীভাবে একটি ট্যাবার স্ট্রিংগার মেশিন প্রস্তুতকারক মূল্যায়ন করবেন, এতে। বিভাগের পরিবর্তে নির্দিষ্ট প্ল্যাটফর্মের জন্য, SS-1500B হল আমাদের এন্ট্রি-ক্লাস মেশিন এবং SS-2500B হল উচ্চতর ক্ষমতার একটি।
চূড়ান্ত চিন্তা: যদি আপনি স্ট্রিংগিং-এ নতুন হন, মেশিন তুলনা করে শুরু করবেন না। আপনার অভিপ্রেত ক্ষমতা, আগামী দুই বছরের জন্য আপনার সেল ফরম্যাট, এবং আপনার ইতিমধ্যে থাকা স্টেশনের সাইকেল টাইম স্থির করুন। এই তিনটি উত্তর একটি কোটেশন পড়ার আগেই বাজারের বেশিরভাগ অংশ বাদ দেয়, এবং একটি মেশিন আপনার ফ্লোরে আসার পরে পরিবর্তন করার চেয়ে এখন এগুলি পরিবর্তন করা অনেক সস্তা।
স্পেসিফিকেশন Ooitech মেশিন ডেটা উল্লেখ করে। ক্ষমতা ব্যান্ড এবং নির্ভুলতার পরিসংখ্যান প্রতিটি মেশিন ক্লাসের জন্য সাধারণ এবং কোটেশনের আগে আপনার সেল ফরম্যাটের বিপরীতে নিশ্চিত করা হয়।