দ্রুত উত্তর: একটি সোলার প্যানেল উৎপাদন লাইন হলো স্টেশনগুলোর একটি সুশৃঙ্খল সমষ্টি যা সেল থেকে তৈরি মডিউল তৈরি করে — কাটিং, ট্যাবিং, লেয়াপ, বাসিং, ল্যামিনেশন, ফ্রেমিং, জাংশন-বক্স ফিটিং, টেস্টিং — যা আধা-স্বয়ংক্রিয় বা সম্পূর্ণ স্বয়ংক্রিয়ভাবে সরবরাহ করা হয় এবং 5 MW থেকে 1–2 GW পর্যন্ত ক্যাপাসিটি টিয়ার অনুযায়ী আকার নির্ধারিত হয়, যেখানে লেআউট, ইউটিলিটি এবং কর্মীসংখ্যা সেই টিয়ার অনুসরণ করে।
সোলার প্যানেল উৎপাদন লাইন: 5 MW থেকে 1 GW পর্যন্ত কনফিগারেশন
ক্রেতারা খুব কমই একটি মেশিন নিয়ে সমস্যায় পড়েন। তারা সমস্যায় পড়েন পুরো লাইনকে একটি প্রকল্প হিসেবে দেখতে গিয়ে: কেউ ইউটিলিটি রুম যাচাই করার আগেই একটি ক্যাপাসিটি টিয়ার বেছে নেওয়া, অপারেটর গণনা না করেই একটি অটোমেশন স্তর বেছে নেওয়া, ল্যামিনেটরের সারি আসলে কত লম্বা তা জিজ্ঞাসা করার আগেই একটি ফুটপ্রিন্ট আঁকা।
একটি সোলার প্যানেল উৎপাদন লাইনে কী থাকে
ধারাবাহিকতা নির্দিষ্ট। একটি 5 MW ওয়ার্কশপ এবং একটি গিগাওয়াট প্ল্যান্টের মধ্যে যা পরিবর্তিত হয় তা হলো কতটা হাতে করা হয়, স্টেশনগুলোর মধ্যে কতটা বাফার থাকে এবং কতটা পরিদর্শন স্বয়ংক্রিয়ভাবে চলে।
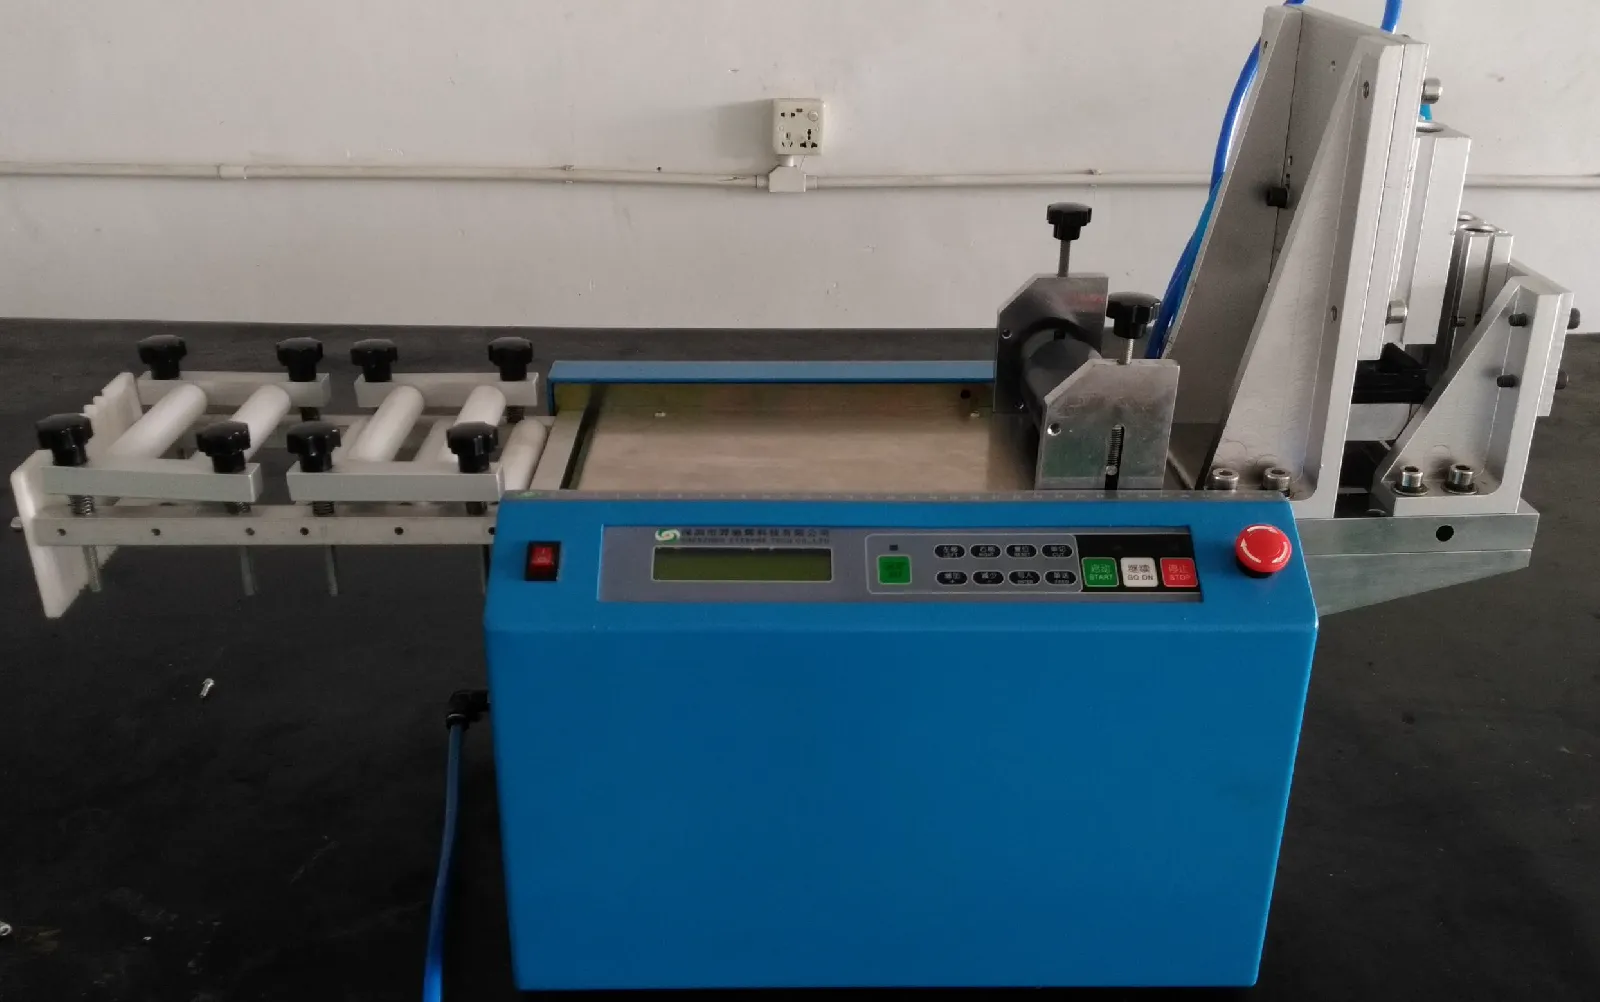
- সেল প্রস্তুতি — সর্টিং, তারপর হাফ-সেল, শিঙলড বা ব্যাক-কন্ট্যাক্ট কাজের জন্য লেজার কাটিং বা স্ক্রাইবিং।
- ট্যাবিং এবং স্ট্রিংিং — রিবন সোল্ডারিং বা অ্যাডহেসিভ বন্ডিং করে পুনরাবৃত্তিযোগ্য জয়েন্টসহ স্ট্রিং তৈরি।
- লেআপ — এনক্যাপসুল্যান্ট এবং ব্যাকশিট বা রিয়ার গ্লাসসহ স্ট্রিংগুলো গ্লাসের উপর, সার্কিট ক্রমে বসানো।
- বাসিং এবং আইসোলেশন — স্ট্রিং প্রান্তগুলোকে মডিউল সার্কিটে যুক্ত করা এবং জয়েন্টগুলো অন্তরক করা।
- প্রি-ল্যামিনেশন পরিদর্শন — ভিজ্যুয়াল এবং EL পরীক্ষা, যখন ত্রুটিগুলো এখনও মেরামতযোগ্য।
- ল্যামিনেশন — তাপ, ভ্যাকুয়াম এবং চাপ দিয়ে এনক্যাপসুল্যান্ট কিউর করা এবং বাতাস বের করা।
- ফ্রেমিং এবং জাংশন বক্স — ট্রিমিং, ফ্রেম অ্যাডহেসিভ, বক্স সোল্ডারিং বা গ্লু ফিলিং, কিউরিং।
- চূড়ান্ত পরীক্ষা — EL ইমেজিং, সান সিমুলেটরের অধীনে IV, হাইপট টেস্ট, সর্টিং, প্যাকিং।
দুটি স্টেশন ডাউনস্ট্রিমের ছন্দ নির্ধারণ করে: MBB হাফ-সেল স্ট্রিংয়ের জন্য AM050FH-এর মতো একটি ট্যাবার-স্ট্রিংগার, এবং OTMT-এর মতো একটি AAA-শ্রেণির সিমুলেটরে IV পরিমাপ। বাকি সবকিছু ফাংশন এবং প্রতিবেশীদের সাথে তার ইন্টারফেস দ্বারা নির্দিষ্ট করা হয়।
আধা-স্বয়ংক্রিয় বনাম সম্পূর্ণ-স্বয়ংক্রিয়
পার্থক্যটি "মেশিন বনাম মেশিন নেই" নয়। একটি আধা-স্বয়ংক্রিয় সোলার প্যানেল উৎপাদন লাইন একই প্রক্রিয়া সরঞ্জাম ব্যবহার করে; অপারেটররা স্টেশনগুলোর মধ্যে মডিউল সরান এবং বেশি ভিজ্যুয়াল বিচার করেন। একটি সম্পূর্ণ-স্বয়ংক্রিয় লাইনে ট্রান্সফার, বাফারিং, স্বয়ংক্রিয় ল্যামিনেটর লোডিং এবং ট্রেসেবিলিটি যুক্ত হয়, তাই মডিউল কখনও হাতে তোলা হয় না।
ম্যানুয়াল ট্রান্সফারে জনবল লাগে এবং হ্যান্ডলিং ক্ষতি আনে যা কোনো পরীক্ষা সম্পূর্ণভাবে ধরতে পারে না। ক্যাপাসিটি বাড়ার সাথে সাথে ধারাবাহিকতাই আসল যুক্তি: প্রতি শিফটে অল্প কয়েকটি মডিউলে ম্যানুয়াল লেয়াপ ঠিক আছে, কিন্তু শত শত মডিউলে এটি মিসঅ্যালাইনমেন্টের প্রধান উৎস হয়ে ওঠে। ত্রুটি পুনরুদ্ধার উল্টো দিকে চলে — একটি দৃশ্যমান জ্যাম অপারেটর পরিষ্কার করেন, একটি স্বয়ংক্রিয় লাইনে লিখিত পদ্ধতি প্রয়োজন।
5 MW থেকে 1 GW পর্যন্ত কনফিগারেশন কীভাবে পরিবর্তিত হয়
Ooitech যে টিয়ারগুলোতে নির্মাণ করে: 5 MW, 10 MW, 20 MW, 30 MW, 60 MW, 120 MW, 150 MW, 300 MW, 600 MW এবং 1–2 GW। সারণিটি দেখায় লাইনের চরিত্র কীভাবে পরিবর্তিত হয়; এটি সিদ্ধান্তকে পথ দেখায়, নির্দিষ্ট করে না।
| স্তর | চরিত্র | কী ডিজাইন নির্ধারণ করে |
|---|
| 5 MW | আধা-স্বয়ংক্রিয়, কমপ্যাক্ট | সবচেয়ে কম মূলধন ব্যয়; ম্যানুয়াল ট্রান্সফার। |
| 10 MW | আধা-স্বয়ংক্রিয়, কিছু অটোমেশন | যেখানে ম্যানুয়াল কাজ গুণমান সীমিত করে। |
| 20 MW | আধা-স্বয়ংক্রিয়, আরও স্টেশন | মেশিনের গতির উপরে বাফার এবং প্রবাহ। |
| 30 MW | হাইব্রিড | ল্যামিনেটর লোডিংই বাধা। |
| 60 MW | বেশিরভাগ স্বয়ংক্রিয় | ইন-লাইন পরিদর্শন এবং ট্রেসেবিলিটি। |
| 120 MW | সম্পূর্ণ-স্বয়ংক্রিয় টার্নকি | ট্রান্সফার, বাফারিং, ডেটা সমন্বিত। |
| 150 MW | সম্পূর্ণ-স্বয়ংক্রিয়, মাল্টি-ফরম্যাট | চেঞ্জওভার সময় এবং লাইন ব্যালান্স। |
| 300 MW | সম্পূর্ণ স্বয়ংক্রিয়, সমান্তরাল প্রবাহ | রিডান্ডেন্সি এবং রক্ষণাবেক্ষণ অ্যাক্সেস। |
| 600 MW | প্ল্যান্ট-স্কেল | ইউটিলিটি, লজিস্টিকস, MES। |
| 1–2 GW | মাল্টি-লাইন প্ল্যান্ট | শেয়ার্ড ইউটিলিটি এবং গুণমান ব্যবস্থা। |
প্রতিটি টিয়ারেই দুটি নিয়ম টিকে থাকে। ক্যাপাসিটি নির্ধারিত হয় শৃঙ্খলের সবচেয়ে ধীর স্টেশন দ্বারা, কোটেশনের সবচেয়ে দ্রুত মেশিন দ্বারা নয়। এবং আধা-স্বয়ংক্রিয় থেকে স্বয়ংক্রিয় হওয়া স্টেশন সংখ্যার ধাপের আগে প্রকল্প জটিলতার ধাপ। প্রথমবার ক্রেতারা প্রায়ই 5 MW সেমি-অটোমেটিক লাইন দিয়ে শুরু করেন, আর ভবনটি এমনভাবে ডিজাইন করেন যাতে পরবর্তী স্বয়ংক্রিয় কনফিগারেশন একই ফুটপ্রিন্টে ফিট হয়।
লেআউট এবং মেঝে জায়গার যুক্তি
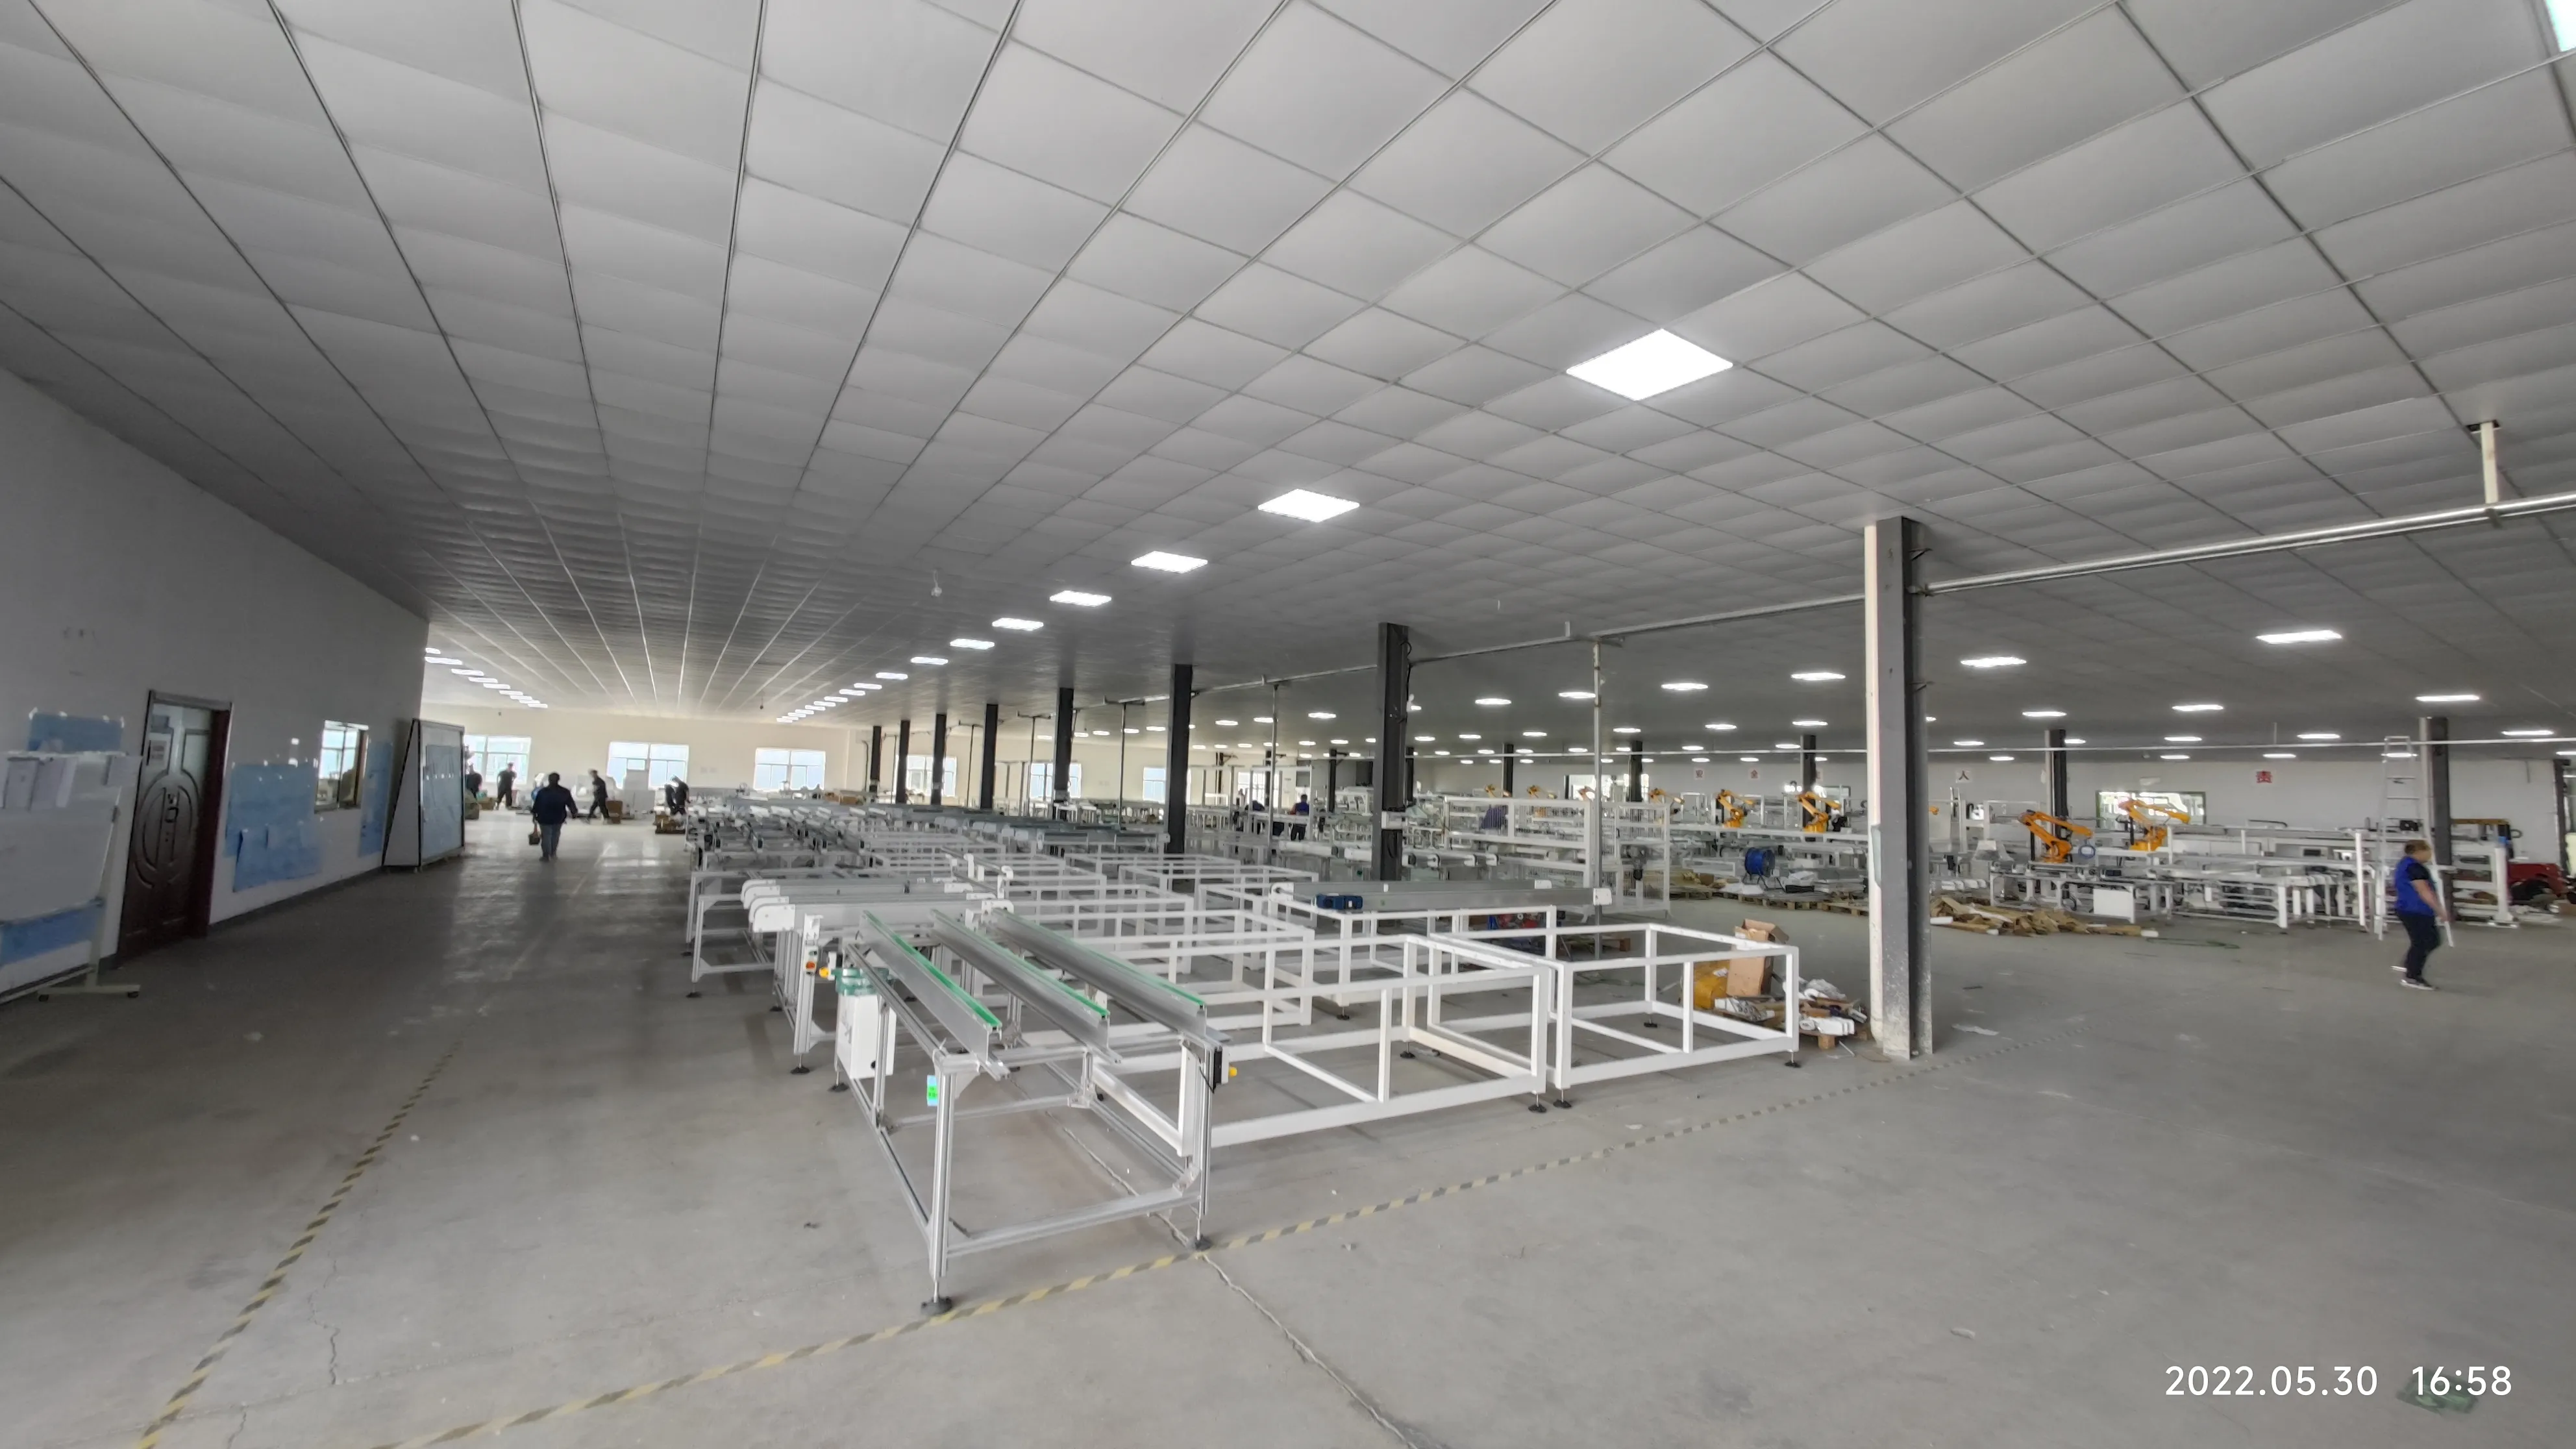
লেআউট উপাদান অনুসরণ করে, ড্রয়িং শিট নয়। লাইনটি গ্লাস লোডিং থেকে প্যাকিং পর্যন্ত একমুখী চলে, এবং প্রতিটি হ্যান্ডওভার একই প্রশ্ন তোলে: মডিউলগুলো কোথায় অপেক্ষা করে, কে সেগুলো সরায়, একটি রিজেক্ট কীভাবে প্রবাহ না আটকিয়ে বের হয়। সোজা লাইন, U-আকৃতি যেখানে সমাপ্ত মডিউল গ্লাস আইলে ফিরে আসে, অথবা দুটি আইল যেখানে লেয়াপ এবং ল্যামিনেশন পিঠাপিঠি।
মেঝে জায়গা বাফার দ্বারা খরচ হয়, মেশিন দ্বারা নয়। লেয়াপ এবং ল্যামিনেটরের মধ্যে যথেষ্ট সারি থাকতে হবে যাতে একটি বিরতির মধ্যেও এটি চালু থাকে; ল্যামিনেটর এবং ফ্রেমিংয়ের মধ্যে ঠান্ডা হওয়ার জায়গা থাকতে হবে। রক্ষণাবেক্ষণ আইল, ক্যাবিনেট ক্লিয়ারেন্স এবং একটি ল্যামিনেটর সরানোর মতো চওড়া পথ পরে সংযোজন করা ব্যয়বহুল।
ইউটিলিটি: বিদ্যুৎ, বাতাস, পানি, পরিবেশ
ইউটিলিটি হলো সোলার প্যানেল উৎপাদন লাইনের সেই অংশ যা সবার শেষে অনুমোদিত হয় এবং সবার আগে দোষারোপ পায়। সংযুক্ত লোডে প্রাধান্য পায় ল্যামিনেটর, সান সিমুলেটর এবং চিলিং প্ল্যান্ট, এবং বিতরণ অবশ্যই একসাথে পরিচালনার জন্য মাপা হতে হবে, নামমাত্র যোগফলের জন্য নয়। সংকুচিত বাতাস অনেক ছোট বিন্দুতে টানা হয় — সিলিন্ডার, গ্রিপার, গ্লু ডিসপেনসিং, ফিক্সচার — তাই স্থিতিশীল চাপ মোট আয়তনের চেয়ে বেশি গুরুত্বপূর্ণ।
চিলড ওয়াটার ল্যামিনেটর এবং কিছু লেজার ও পরীক্ষা সরঞ্জামের জন্য প্রয়োজন; স্পেসিফিকেশনে মেশিন যে তাপমাত্রা ও প্রবাহ আশা করে তা উল্লেখ করা উচিত, গ্রীষ্মের জন্য মার্জিনসহ মাপা। ল্যামিনেশন এবং অ্যাডহেসিভ কিউরিংয়ের জন্য একটি পরিষ্কার, নিয়ন্ত্রিত কক্ষও প্রয়োজন — মানুষের জন্য আরামদায়ক ওয়ার্কশপ স্বয়ংক্রিয়ভাবে এনক্যাপসুলেশনের জন্য উপযুক্ত নয়।
অটোমেশন স্তর অনুযায়ী প্রতি শিফটে কর্মীসংখ্যা
কর্মীসংখ্যা লেআউট থেকে পড়া হয়, ব্রোশিওর থেকে অনুমান করা হয় না। একটি আধা-স্বয়ংক্রিয় লাইনে মানুষ প্রক্রিয়া বরাবর ছড়িয়ে থাকে — প্রতিটি ম্যানুয়াল হ্যান্ডওভার একটি মানুষ, যা লেয়াপ, বাসিং এবং পরিদর্শনে কেন্দ্রীভূত। একটি সম্পূর্ণ-স্বয়ংক্রিয় লাইনে একই আউটপুটের জন্য গ্লাস লোডিং, কোয়ালিটি গেট, প্যাকিং এবং রক্ষণাবেক্ষণে কর্মী প্রয়োজন।
কোটেশন পর্যায়ে প্রশ্নটি হলো বিক্রেতা যে সংগঠনটি ধরে নিচ্ছেন: প্রতি শিফটে কতজন লোক, দক্ষতা, চেঞ্জওভারে একজন নাকি দুজন লাগে, রাত তিনটায় কে ত্রুটি ঠিক করে। Ooitech প্রশিক্ষণসহ টার্নকি সরবরাহ করে, তাই স্টাফিং প্ল্যান ও প্রশিক্ষণ প্ল্যান একই নথি হিসেবে আসা উচিত।
কমিশনিং ও প্রশিক্ষণের ক্রম
কমিশনিং ইউটিলিটি যাচাই ও একক-স্টেশন ড্রাই রান থেকে শুরু করে, সেকশন ইন্টিগ্রেশনের মধ্য দিয়ে, হস্তান্তরের আগে প্রকৃত উপাদানে সম্পূর্ণ লাইন চালানো পর্যন্ত চলে। প্রশিক্ষণ সমান্তরালে চলে, পরে নয়: অপারেটররা একটি স্টেশন সেট হওয়ার সময়ই শেখে, রক্ষণাবেক্ষণ কর্মীরা যে মেশিন মেরামত করবে তার ড্রয়িং শেখে।
দুটি নথি এই পর্যায়ের সাফল্য বা ব্যর্থতা নির্ধারণ করে — চালানের আগে জারি করা প্রাক-ইনস্টলেশন চেকলিস্ট, যা বলে ক্রেট আসার আগে ভবনে কী কী সম্পন্ন থাকতে হবে, এবং হ্যান্ডওভার প্রোটোকল, যা বলে কী প্রদর্শিত হবে, কোন উপাদানে, এবং কে স্বাক্ষর করবে।
সোলার প্যানেল উৎপাদন লাইনের জন্য RFQ কীভাবে লিখবেন
একটি ভালো RFQ একটি কারখানার বর্ণনা দেয়, মেশিনের নামের তালিকা নয়। প্রথমে পণ্য উল্লেখ করুন: মডিউলের আকার ও ফরম্যাট, সেলের ধরন ও কনফিগারেশন, গ্লাস, ফ্রেম বা ফ্রেমবিহীন, জাংশন-বক্সের ধরন, এবং একাধিক চললে তাদের মিশ্রণ। তারপর বাণিজ্যিক কাঠামো: লক্ষ্য টিয়ার, দিনে শিফট সংখ্যা, পরিকল্পিত সম্প্রসারণ, এবং সাইটটি নতুন নাকি রূপান্তর।
- সাইটের তথ্য — মেঝের আয়তন, ছাদের উচ্চতা, মেঝের লোড বহন ক্ষমতা, বিদ্যুৎ, বাতাস, পানি, নিষ্কাশন।
- পরিধির সীমানা — কোথায় বিক্রেতা থামে এবং আপনি শুরু করেন।
- প্রতিটি সেকশনের জন্য অটোমেশন প্রত্যাশা, একটি বৈশ্বিক লেবেল নয়।
- ইন্টারফেস — ট্রেসেবিলিটি, ডেটা সংগ্রহ, MES বা ERP।
- প্রদেয় সামগ্রী — লেআউট, ইউটিলিটি সূচি, ম্যানুয়াল, খুচরা যন্ত্রাংশের তালিকা, প্রশিক্ষণ, গ্রহণযোগ্যতার মানদণ্ড।
- সেবার শর্তাবলি — প্রতিক্রিয়ার পথ, খুচরা যন্ত্রাংশ সরবরাহের সময়, রিমোট সাপোর্ট, ওয়ারেন্টির পরিধি।
তুলনাযোগ্যতাই মূল বিষয়: একই "স্বয়ংক্রিয় সোলার প্যানেল উৎপাদন লাইন"-এর দুটি কোটেশন খুব কমই একই পরিধি কভার করে, এবং সেকশন-ভিত্তিক উত্তরই তা বের করার উপায়। তুলনা করার সময় এই নিয়মটি অভিন্ন, যখন আপনি একটি 120 MW স্বয়ংক্রিয় লাইন -এর সাথে একটি 600 MW টার্নকি কনফিগারেশন.
তুলনা করেন
- সাধারণ স্পেসিফিকেশন ভুল পণ্য ছাড়া ক্ষমতা।
- একটি টিয়ারের কোনো অর্থ নেই যতক্ষণ মডিউল ফরম্যাট নির্ধারিত না হয়। দ্রুততম মেশিন, সুষম লাইন নয়।
- বাধা কেবল স্থান পরিবর্তন করে। পরিধির বাইরে পরিদর্শন।
- EL ও IV পরীক্ষা প্রক্রিয়া সরঞ্জাম, অতিরিক্ত কিছু নয়। প্রশিক্ষণ বাদ দিয়ে দর কষাকষি।
অপ্রশিক্ষিত অপারেটররা প্রথম দিন থেকেই স্ক্র্যাপ তৈরি করে। ক্রম যেকোনো একক স্পেসিফিকেশনের চেয়ে বেশি গুরুত্বপূর্ণ; প্রক্রিয়াটি এখানে বর্ণিত এবং দশ-ধাপের উৎপাদন প্রক্রিয়া.
FAQ
সেল থেকে মডিউল পর্যন্ত একটি লাইন কীভাবে কাজ করে
একটি লাইন তৈরি ও কমিশন করতে কত সময় লাগে?
এটি ক্ষমতা টিয়ার, অটোমেশনের মাত্রা এবং ভবন কত দ্রুত প্রস্তুত হয় তার উপর নির্ভর করে। একটি কমপ্যাক্ট আধা-স্বয়ংক্রিয় লাইন একটি সংক্ষিপ্ত প্রকল্প; একটি সম্পূর্ণ স্বয়ংক্রিয় বহু-সেকশন লাইনে দীর্ঘ নির্মাণ, ইনস্টলেশন ও ইন্টিগ্রেশন প্রয়োজন। সেকশন-ভিত্তিক সময়সূচি চান যাতে সাইটের কাজ সমান্তরালে চলে।
একটি আধা-স্বয়ংক্রিয় লাইন কি পরে স্বয়ংক্রিয়তে আপগ্রেড করা যায়?
হ্যাঁ, যদি লেআউট ও ইউটিলিটি তার জন্য পরিকল্পিত হয়। স্বাভাবিক পথ হলো সেকশনগুলোর মধ্যে ট্রান্সফার ও বাফারিং যোগ করা, তারপর স্বয়ংক্রিয় ল্যামিনেটর লোডিং, একই মূল সরঞ্জাম রেখে। সীমাবদ্ধতা হলো মেঝের জায়গা, অতিরিক্ত বিদ্যুৎ ক্ষমতা, এবং বাতাস ও শীতলীকরণের মার্জিন।
সোলার প্যানেল উৎপাদন লাইনের দাম কী নির্ধারণ করে? ক্ষমতা টিয়ার, প্রতিটি সেকশনের অটোমেশনের মাত্রা, স্টেশনের সংখ্যা, যে ফরম্যাটগুলো পরিচালনা করা হয়, এবং পরিধির সীমানা — লোডিং, হ্যান্ডলিং, পরিদর্শন ও প্যাকিং অন্তর্ভুক্ত কিনা। ইউটিলিটি প্ল্যান্ট ও ভবন নির্মাণ আলাদা বাজেট লাইন। কোটেশন কেবল তখনই তুলনাযোগ্য হয় যখন RFQ সেকশন-ভিত্তিক উত্তর বাধ্যতামূলক করে; ক্ষমতা অনুযায়ী খরচের কাঠামো
দেখায় কীভাবে সেই শিটগুলো পড়তে হয়।
আমাদের কি পুরো লাইন একবারে কিনতে হবে?
অবশ্যই নয়, তবে ক্রম গুরুত্বপূর্ণ। যে স্টেশনগুলো গুণমান নির্ধারণ করে — স্ট্রিংিং, ল্যামিনেশন, পরীক্ষা — সেগুলো প্রতিস্থাপন করা সবচেয়ে কঠিন; হ্যান্ডলিং ও প্যাকিং ম্যানুয়াল দিয়ে শুরু করা যায়। পরিবহনের আগে প্রক্রিয়াটি কিনুন, প্রথম দিন থেকেই লেআউট সম্পূর্ণ রাখুন, এবং যে লাইন তা গ্রহণ করার জন্য তৈরি তার মধ্যে ধাপে ধাপে অটোমেশন যোগ করুন। কোটেশন অনুরোধ ফর্ম একটি সোলার প্যানেল উৎপাদন লাইন একটি দীর্ঘস্থায়ী সম্পদ, এবং আপনি যে প্রস্তাবে স্বাক্ষর করেন তা বছরের পর বছর এর আচরণ নির্ধারণ করে। আপনার পণ্য স্পেসিফিকেশন, লক্ষ্য টিয়ার ও সাইট ডেটা পাঠান -এ এবং সেকশন-ভিত্তিক পরিধি চান; স্টেশন-স্তরের মেশিন ওভারভিউ