পিভি মডিউল নির্ভরযোগ্যতা পরীক্ষা: সম্পূর্ণ তালিকা, প্রতিটি কী ভাঙে, এবং আপনি নিজেই কী চালাতে পারেন
সূচিপত্র
PV মডিউল নির্ভরযোগ্যতা পরীক্ষা একটি নির্দিষ্ট ত্বরিত পরীক্ষার তালিকায় নেমে আসে, প্রতিটি মডিউলের একটি নির্দিষ্ট অংশ ভাঙার জন্য ডিজাইন করা, এবং প্রতিটি একই চারটি পরিমাপের মাধ্যমে পড়া হয়: IV পাওয়ার, ইলেক্ট্রোলুমিনেসেন্স, চাক্ষুষ পরিদর্শন এবং ইনসুলেশন রেজিস্ট্যান্স। IEC 61215 যোগ্যতার বেসলাইন নির্ধারণ করে; গ্রাহকের স্পেসিফিকেশন এবং PVEL-এর মতো তৃতীয় পক্ষের প্রোগ্রামগুলি এর উপরে তীব্রতা যোগ করে। নিচে সম্পূর্ণ পরীক্ষার তালিকা, প্রতিটি পরীক্ষা আসলে কী ধ্বংস করার চেষ্টা করছে, এবং মডিউলের কোন দিকটি — সেল বা ল্যামিনেট — সাধারণত প্রথমে ব্যর্থ হয়।
প্রথমে এটি পড়ুন: সংক্ষিপ্ত রূপগুলি মানসম্মত নয়
টেবিলের আগে, একটি সতর্কতা যা ক্রয় সভায় অনেক বিভ্রান্তি বাঁচায়। এই পরীক্ষাগুলির জন্য শিল্পের সংক্ষিপ্ত রূপ অসঙ্গতভাবে ব্যবহৃত হয়, এবং এর কিছু অংশ যে মানদণ্ডের উল্লেখ করে বলে দাবি করে তার সাথে বিরোধ করে।
IEC 61215-2 তার পদ্ধতিগুলিকে MQT আইটেম হিসাবে সংখ্যায়িত করে। প্রাসঙ্গিকগুলি হল:
| IEC 61215-2 পদ্ধতি | MQT নম্বর |
|---|---|
| হট-স্পট সহনশীলতা পরীক্ষা | MQT 09 |
| থার্মাল সাইক্লিং পরীক্ষা | MQT 11 |
| হিউমিডিটি-ফ্রিজ পরীক্ষা | MQT 12 |
| ড্যাম্প-হিট পরীক্ষা | MQT 13 |
| ওয়েট লিকেজ কারেন্ট পরীক্ষা | MQT 15 |
| মেকানিক্যাল লোড পরীক্ষা | MQT 16 |
| শিলাবৃষ্টি পরীক্ষা | MQT 17 |
| বাইপাস ডায়োড থার্মাল পরীক্ষা | MQT 18 |
এখন তুলনা করুন যে একই পরীক্ষাগুলি উদ্ধৃতি প্যাকেজ এবং অভ্যন্তরীণ প্রতিবেদনে সাধারণত কীভাবে লেখা হয়:
- HF নিয়মিতভাবে শিলাবৃষ্টিঅর্থে ব্যবহৃত হয়। IEC 61215-এ, HF হল হিউমিডিটি-ফ্রিজ চক্র (MQT 12)। শিলাবৃষ্টির প্রভাব হল MQT 17 এবং এর কোনো HF উপাধি নেই।
- DH কখনও কখনও ফ্রিজ ধাপ সহ ড্যাম্প হিটঅর্থে ব্যবহৃত হয়। ড্যাম্প হিট হল MQT 13; ফ্রিজ ধাপ হল পৃথক হিউমিডিটি-ফ্রিজ পরীক্ষা (MQT 12)।
- HS উভয় হট স্পট এবং এবংহিউমিডিটি সোক
এর জন্য ব্যবহৃত হয়, এবং হিউমিডিটি সোক IEC 61215 পদ্ধতির নামই নয় — মানদণ্ডের ড্যাম্প-হিট পদ্ধতি হল DH। এর কোনোটিই পাণ্ডিত্য নয়। যদি আপনার পরীক্ষার স্পেসিফিকেশনে HF লেখা থাকে এবং আপনার সরবরাহকারী এটি হিউমিডিটি-ফ্রিজ হিসাবে পড়ে যখন আপনার গ্রাহক এটি শিলাবৃষ্টি হিসাবে পড়ে, আপনি পার্থক্যটি যোগ্যতার প্রতিবেদনে আবিষ্কার করবেন, উদ্ধৃতিতে নয়।
MQT নম্বর লিখুন, সংক্ষিপ্ত রূপ নয়।
| যোগ্যতা পরীক্ষাগুলি | পরীক্ষা | এটি কী অনুকরণ করে | সাধারণ তীব্রতা |
|---|---|---|---|
| IEC রেফারেন্স | থার্মাল সাইক্লিং (TC) | দিন-রাত এবং মৌসুমী তাপমাত্রার ওঠানামা | MQT 11 |
| −40 °C থেকে +85 °C; যোগ্যতার জন্য 200 চক্র, স্ক্রিনিংয়ের জন্য 50 | হিউমিডিটি-ফ্রিজ (HF) | আর্দ্রতা উপস্থিতিতে ফ্রিজ-থ thaw | MQT 12 |
| চক্রাকার, ড্যাম্প এক্সপোজারের পরে একটি ফ্রিজ পর্যায় সহ | ড্যাম্প হিট (DH) | গরম, আর্দ্র উপকূলীয় বা গ্রীষ্মমন্ডলীয় জলবায়ু | MQT 13 |
| 85 °C / 85 %RH 1,000 h এর জন্য; গ্রাহকরা প্রায়ই 2,000 h পর্যন্ত বাড়ায় | হট-স্পট সহনশীলতা | আংশিক ছায়া একটি সেলকে রিভার্স বায়াসে বাধ্য করে | MQT 09 |
| একটি সেল 1 সূর্যে 5 h এর জন্য আংশিক ছায়াযুক্ত | শিলাবৃষ্টির প্রভাব | বরফ থেকে যান্ত্রিক প্রভাব | MQT 17 |
| নির্দিষ্ট বরফ বলের ভর এবং নির্ধারিত প্রভাব বিন্দুতে বেগ | মেকানিক্যাল লোড | ল্যামিনেটে বাতাস এবং তুষার চাপ | MQT 16 |
| সমান লোড, সাধারণত 2,400 Pa বা তার বেশি, সামনে এবং পিছনে | UV প্রিকন্ডিশনিং | বছরের পর বছর অতিবেগুনী এক্সপোজার | নির্ধারিত UV ডোজ, বাইফেসিয়ালের জন্য সামনে এবং পিছনে |
| IEC 61215-2 | ওয়েট লিকেজ কারেন্ট | ভেজা অবস্থায় ইনসুলেশন অখণ্ডতা | MQT 15 |
| মডিউল ভেজা অবস্থায় ইনসুলেশন রেজিস্ট্যান্স পরিমাপ করা হয় | বাইপাস ডায়োড থার্মাল | টেকসই বাইপাস কারেন্টের অধীনে ডায়োড গরম হওয়া | MQT 18 |
তাপমাত্রা পর্যবেক্ষণ সহ ডায়োডের মাধ্যমে জোরপূর্বক কারেন্ট এই তালিকা সম্পর্কে দুটি বিষয় স্পষ্টভাবে বলা মূল্যবান। TC50 হল অভ্যন্তরীণ উন্নয়নের জন্য একটি স্ক্রিনিং পরীক্ষা; TC200 হল যা যোগ্যতার জন্য প্রয়োজন।
এবং DH1000 হল যোগ্যতার বেসলাইন — একটি গ্রাহক DH2000 চাইলে দ্বিগুণ এক্সপোজার চাইছেন, যা একটি প্রকৃত ইঞ্জিনিয়ারিং পার্থক্য এবং কাগজপত্রের ব্যায়াম নয়।
বর্ধিত এবং বাজার-নির্দিষ্ট পরীক্ষাগুলি
| যোগ্যতা পরীক্ষাগুলি | এগুলি IEC 61215 যোগ্যতার প্রয়োজনীয়তা নয়। এগুলি তৃতীয় পক্ষের প্রোগ্রাম, গ্রাহকের স্পেসিফিকেশন বা গন্তব্য বাজার থেকে আসে, এবং এখানেই অনেক টেন্ডার প্রয়োজনীয়তা আসলে বাস করে। | কেন এটি অনুরোধ করা হয় |
|---|---|---|
| নোট | PID, বর্ধিত সময়কাল | উচ্চ-ভোল্টেজ সিস্টেম স্ট্রেস, সোডিয়াম আয়ন মাইগ্রেশন |
| তৃতীয় পক্ষের প্রোগ্রাম সাধারণত 192 h 85 °C / 85 %RH এ −1,000 V বা −1,500 V প্রয়োগ করে চালায়, মানদণ্ডের সংক্ষিপ্ত সময়কালের বিপরীতে। ইউটিলিটি-স্কেল টেন্ডারে প্রায়ই দাবি করা হয় | ড্যাম্প হিট, বর্ধিত | যোগ্যতা এক্সপোজারের দ্বিগুণ |
| লবণ কুয়াশা ক্ষয় | উপকূলীয় ও অফশোর স্থাপনা | IEC 61701 — ধাতুকরণ, ফ্রেম এবং আন্তঃসংযোগে আক্রমণ করে |
| অ্যামোনিয়া ক্ষয় | কৃষি ও পশুসম্পদ-সংলগ্ন স্থান | IEC 62716 — ধাতুকরণ, এনক্যাপসুল্যান্ট এবং ফ্রেমে আক্রমণ করে |
| বালি ও ধুলো | মরুভূমি ও শুষ্ক অঞ্চল | অ্যান্টি-রিফ্লেক্টিভ কোটিং এবং কাচের ঘর্ষণ, সাথে সঞ্চয় |
| তুষার ভার | স্থায়ী স্ট্যাটিক লোড, চক্রাকার নয় | পুনরাবৃত্ত চক্রের পরিবর্তে দীর্ঘস্থায়ী স্ট্যাটিক বিচ্যুতি |
| নিমজ্জন | বন্যা-ঝুঁকি এবং ভাসমান অ্যাপ্লিকেশন | সম্পূর্ণ সিলিং ব্যর্থতাই ব্যর্থতার ধরন |
| ইমপালস / সার্জ | বজ্রপাত-প্ররোচিত ট্রানজিয়েন্ট | জাংশন বক্স সুরক্ষা এবং অন্তরণ ব্যবধান |
প্রকৃতপক্ষে কী ব্যর্থ হয়: সেল সাইড বনাম মডিউল সাইড
এটিই উৎপাদনে সবচেয়ে গুরুত্বপূর্ণ অংশ, কারণ এটি বলে দেয় কোনো ব্যর্থতা আপনার সেল সরবরাহকারীকে নির্দেশ করে নাকি আপনার নিজের ল্যামিনেশন ও অ্যাসেম্বলি লাইনকে। নিচের সারণিটি এই পরীক্ষাগুলোর একটি চীনা শিল্প সংকলনে রিপোর্ট করা ব্যর্থতার কারণগুলোকে পরীক্ষা অনুযায়ী পুনর্গঠিত করে একত্রিত করেছে।
| যোগ্যতা পরীক্ষাগুলি | সেল-সাইড কারণ | মডিউল-সাইড কারণ |
|---|---|---|
| আলো-প্ররোচিত অবক্ষয় (LID) | বোরন-ডোপড সিলিকনে আলো দ্বারা সক্রিয় বোরন-অক্সিজেন কমপ্লেক্স; উচ্চ অক্সিজেন含量; সিন্টারিং ও অ্যানিলিং অফ-উইন্ডো; ওয়েফারে ধাতব দূষণ | ল্যামিনেশন ও কিউরিং তাপমাত্রা সেলের অ্যানিলড অবস্থা পরিবর্তন করে; ল্যামিনেটের ভিতরে প্রতিকূল হাইড্রোজেন পরিবেশ ত্রুটি সক্রিয়করণ ত্বরান্বিত করে |
| LeTID, পরবর্তী-পর্যায়ের অবক্ষয় | ওয়েফারের ভিতরে হাইড্রোজেন বিতরণ; সিন্টারিং ও অ্যানিলিং প্যারামিটার ড্রিফট; কার্বন ও ধাতব দূষণ | এনক্যাপসুল্যান্ট বিশ্লেষণ অতিরিক্ত হাইড্রোজেন সরবরাহ করে; দীর্ঘস্থায়ী উচ্চ পরিচালন তাপমাত্রা বিক্রিয়া ত্বরান্বিত করে |
| PID | দুর্বলভাবে ঘনীভূত বা পিনহোল-যুক্ত প্যাসিভেশন স্তর; অসম্পূর্ণ এজ আইসোলেশন এজ লিকেজ ঘটায়; অপর্যাপ্ত প্যাসিভেশন অন্তরণ প্রতিরোধ | সোডা-লাইম কাচ থেকে সোডিয়াম নিঃসরণ; কম এনক্যাপসুল্যান্ট আয়তন প্রতিরোধকতা; এজ সিল ব্যর্থতা আর্দ্রতা প্রবেশ করতে দেয়; অপর্যাপ্ত ফ্রেম গ্রাউন্ডিং |
| ড্যাম্প হিট | দুর্বল এজ প্যাসিভেশন; ক্ষয়প্রবণ ধাতুকরণ; অপর্যাপ্ত এজ অন্তরণ | দুর্বল ব্যাকশিট আর্দ্রতা বাধা; এজ সিল্যান্ট ব্যর্থতা; এনক্যাপসুল্যান্ট হাইড্রোলাইসিস অ্যাসিটিক অ্যাসিড উৎপন্ন করে; অসম্পূর্ণ ল্যামিনেশনে ফাঁকা স্থান |
| হট স্পট | উচ্চ রিভার্স লিকেজ কারেন্ট; দূষণ বা স্থানীয়কৃত নিম্ন-কারেন্ট অঞ্চল; ভাঙা ফিঙ্গার ও মাইক্রোক্র্যাক কারেন্ট মিসম্যাচ তৈরি করে | স্ট্রিংয়ের ভিতরে কারেন্ট মিসম্যাচ; ভুল বাইপাস ডায়োড নির্বাচন বা কোল্ড সোল্ডার জয়েন্ট; দীর্ঘস্থায়ী বাহ্যিক ছায়া বা ময়লা |
| মাইক্রোক্র্যাক (EL দ্বারা পাওয়া যায়) | পাতলা ওয়েফার ভঙ্গুরতা; প্রিন্টিং ও সিন্টারিং থেকে অবশিষ্ট চাপ; কাটিং, সর্টিং ও পরিবহনের সময় হ্যান্ডলিং ক্ষতি | অসম ল্যামিনেশন চাপ; রিবন সোল্ডারিং থেকে টেনসাইল চাপ; ফ্রেমিং, হ্যান্ডলিং ও যান্ত্রিক লোডের সময় চাপ; ল্যামিনেশনের পরে কুল-ডাউন চাপ |
| UV অবক্ষয় | অপর্যাপ্ত UV স্থিতিশীলতা সহ অ্যান্টি-রিফ্লেক্টিভ কোটিং; প্রতিসরণ সূচক পরিবর্তন অপটিক্যাল শোষণ বাড়ায় | এনক্যাপসুল্যান্ট বা ব্যাকশিটে অপর্যাপ্ত UV স্টেবিলাইজার; হলদে হওয়া ট্রান্সমিশন কমায়; ব্যাকশিট ফাটল আর্দ্রতা প্রবেশ করতে দেয় |
| তাপীয় চক্র | সেলে অবশিষ্ট চাপ; ধাতুকরণ ও সিলিকনের মধ্যে তাপীয় প্রসারণ মিসম্যাচ | রিবন, সেল, কাচ ও এনক্যাপসুল্যান্ট জুড়ে প্রসারণ মিসম্যাচ; কোল্ড সোল্ডার জয়েন্ট চাপ কেন্দ্রীভূত করে; অবশিষ্ট ল্যামিনেশন চাপ |
| একটি সেল 1 সূর্যে 5 h এর জন্য আংশিক ছায়াযুক্ত | কম প্রভাব শক্তি সহ পাতলা ওয়েফার; আগমনেই বিদ্যমান মাইক্রোক্র্যাক; অবশিষ্ট প্রক্রিয়া চাপ | অপর্যাপ্ত কাচের বেধ বা দুর্বল টেম্পারিং; শক্তি শোষণের জন্য এনক্যাপসুল্যান্ট অতিরিক্ত কঠিন বা অতিরিক্ত পাতলা; দুর্বল ফ্রেম সমর্থন; অনুপযুক্ত সেল ব্যবধান |
| নির্দিষ্ট বরফ বলের ভর এবং নির্ধারিত প্রভাব বিন্দুতে বেগ | পূর্ব-বিদ্যমান মাইক্রোক্র্যাক; বিচ্যুতির অধীনে কম ওয়েফার শক্তি | অপর্যাপ্ত ফ্রেম শক্তি বা বন্ধন; দুর্বল সেল ব্যবধান নকশা; অপর্যাপ্ত ব্যাকশিট দৃঢ়তা; অভ্যন্তরীণ ল্যামিনেশন চাপ |
| লবণ কুয়াশা | ক্লোরাইড আক্রমণের প্রতি সংবেদনশীল সিলভার ও সিলভার-অ্যালুমিনিয়াম ফিঙ্গার; দুর্বল এজ সুরক্ষা; কম সিন্টারড পেস্ট ঘনত্ব | ক্ষতিগ্রস্ত ফ্রেম অ্যানোডাইজিং; ব্যর্থ ফ্রেম বা ব্যাকশিট সিলিং; জাংশন বক্স সিলিং ত্রুটি; রিবন কোটিং ক্ষয় |
| অ্যামোনিয়া | অ্যামোনিয়া প্লাস আর্দ্রতার অধীনে ধাতুকরণ ও প্যাসিভেশন অবক্ষয় | এনক্যাপসুল্যান্ট ও ব্যাকশিট ব্যাপ্তিযোগ্যতা; ফ্রেম ও উপাদান বিক্রিয়া; ত্বরান্বিত হাইড্রোলাইসিস |
| ভেজা লিকেজ এবং অন্তরণ | অসম্পূর্ণ এজ আইসোলেশন; অপর্যাপ্ত এজ অন্তরণ; আংশিক স্রাব ঘটানো বার ও তীক্ষ্ণ প্রান্ত | অপর্যাপ্ত বা পিনহোল-আক্রান্ত অন্তরণ স্তর; অতিরিক্ত ফ্রেম গ্রাউন্ডিং প্রতিরোধ; জাংশন বক্সে অপর্যাপ্ত ক্রিপেজ দূরত্ব |
| পিল এবং আসক্তি | সেল কোটিংয়ের কম পৃষ্ঠ শক্তি দুর্বল এনক্যাপসুল্যান্ট আসক্তি দেয় | ল্যামিনেশন তাপমাত্রা, সময় বা চাপ লক্ষ্যের নিচে; দুর্বল কাচ বা ব্যাকশিট পৃষ্ঠ প্রস্তুতি; এনক্যাপসুল্যান্ট ফর্মুলেশন মিসম্যাচ |
দুই কলাম নিচে পড়ুন এবং বিভাজনটি সামঞ্জস্যপূর্ণ: সেল কলামটি উপাদানের গুণমান ও তাপীয় ইতিহাস সম্পর্কে; মডিউল কলামটি ইন্টারফেস, সিলিং, চাপ ও প্রক্রিয়া উইন্ডো সম্পর্কে। এটিই ব্যবহারিক ডায়াগনস্টিক নিয়ম যা এই সারণিটি আসলে এনকোড করছে।
আপনি ইন-হাউসে কী পরীক্ষা করতে পারেন, এবং কী করতে পারেন না
বেশিরভাগ কারখানা নির্ভরযোগ্যতা পরীক্ষাকে পরীক্ষাগারে ঘটে এমন কিছু হিসেবে বিবেচনা করে। বাস্তবে বিভাজনটি ভিন্ন, এবং রেখাটি কোথায় পড়ে তা জানা একটি ব্যর্থতার প্রতি আপনি কত দ্রুত প্রতিক্রিয়া জানাতে পারেন তা পরিবর্তন করে।
যেসব পরীক্ষার জন্য চেম্বার বা ল্যাব প্রয়োজন
তাপীয় চক্র, আর্দ্রতা-ফ্রিজ, ড্যাম্প হিট, PID, লবণ কুয়াশা, অ্যামোনিয়া এবং UV প্রিকন্ডিশনিং সবই ক্যালিব্রেটেড নিয়ন্ত্রণ এবং দীর্ঘ নজরদারিহীন রান টাইম সহ পরিবেশগত চেম্বার প্রয়োজন। কেউ এগুলো দৈনিক উৎপাদন পরীক্ষা হিসেবে চালায় না।
যেসব পরীক্ষা আপনি লাইনে চালাতে পারেন এবং চালানো উচিত
রিডআউট পরিমাপগুলি — উপরের প্রতিটি পরীক্ষা যেগুলির দ্বারা বিচার করা হয় সেই চারটি — সবই উৎপাদন-সক্ষম:
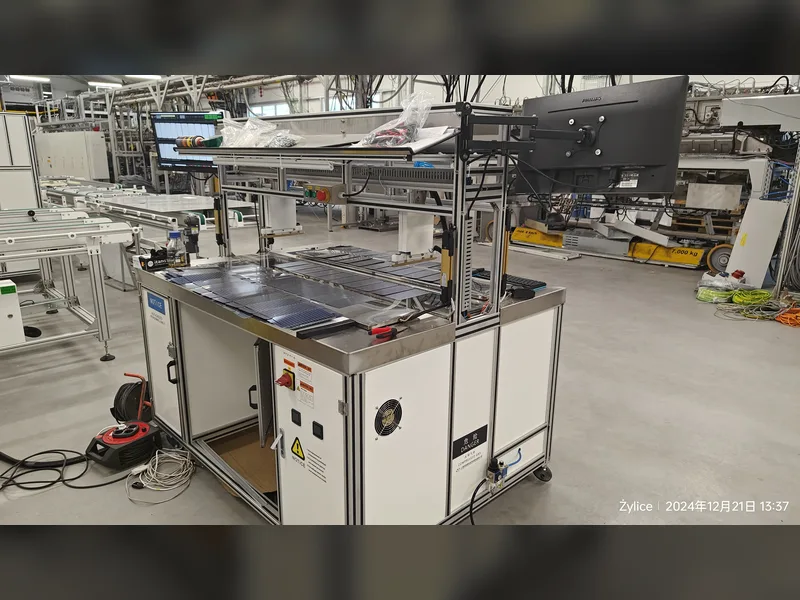
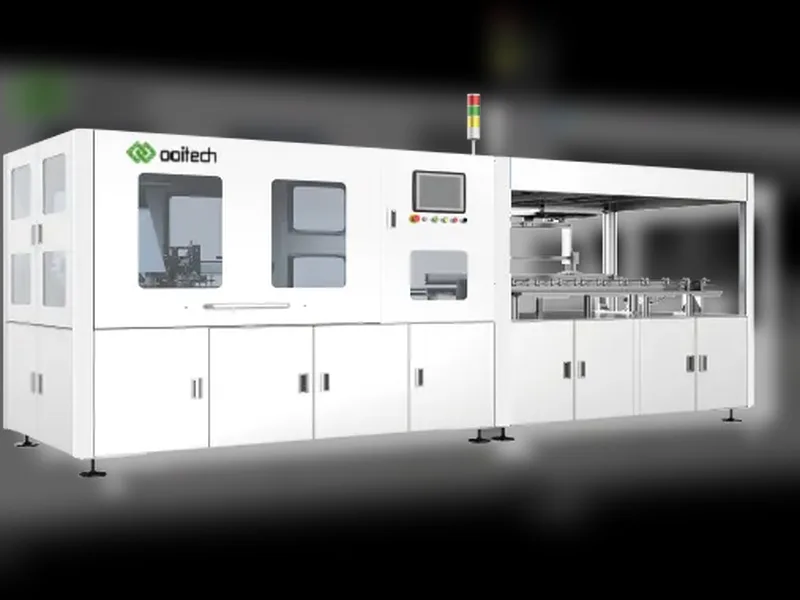
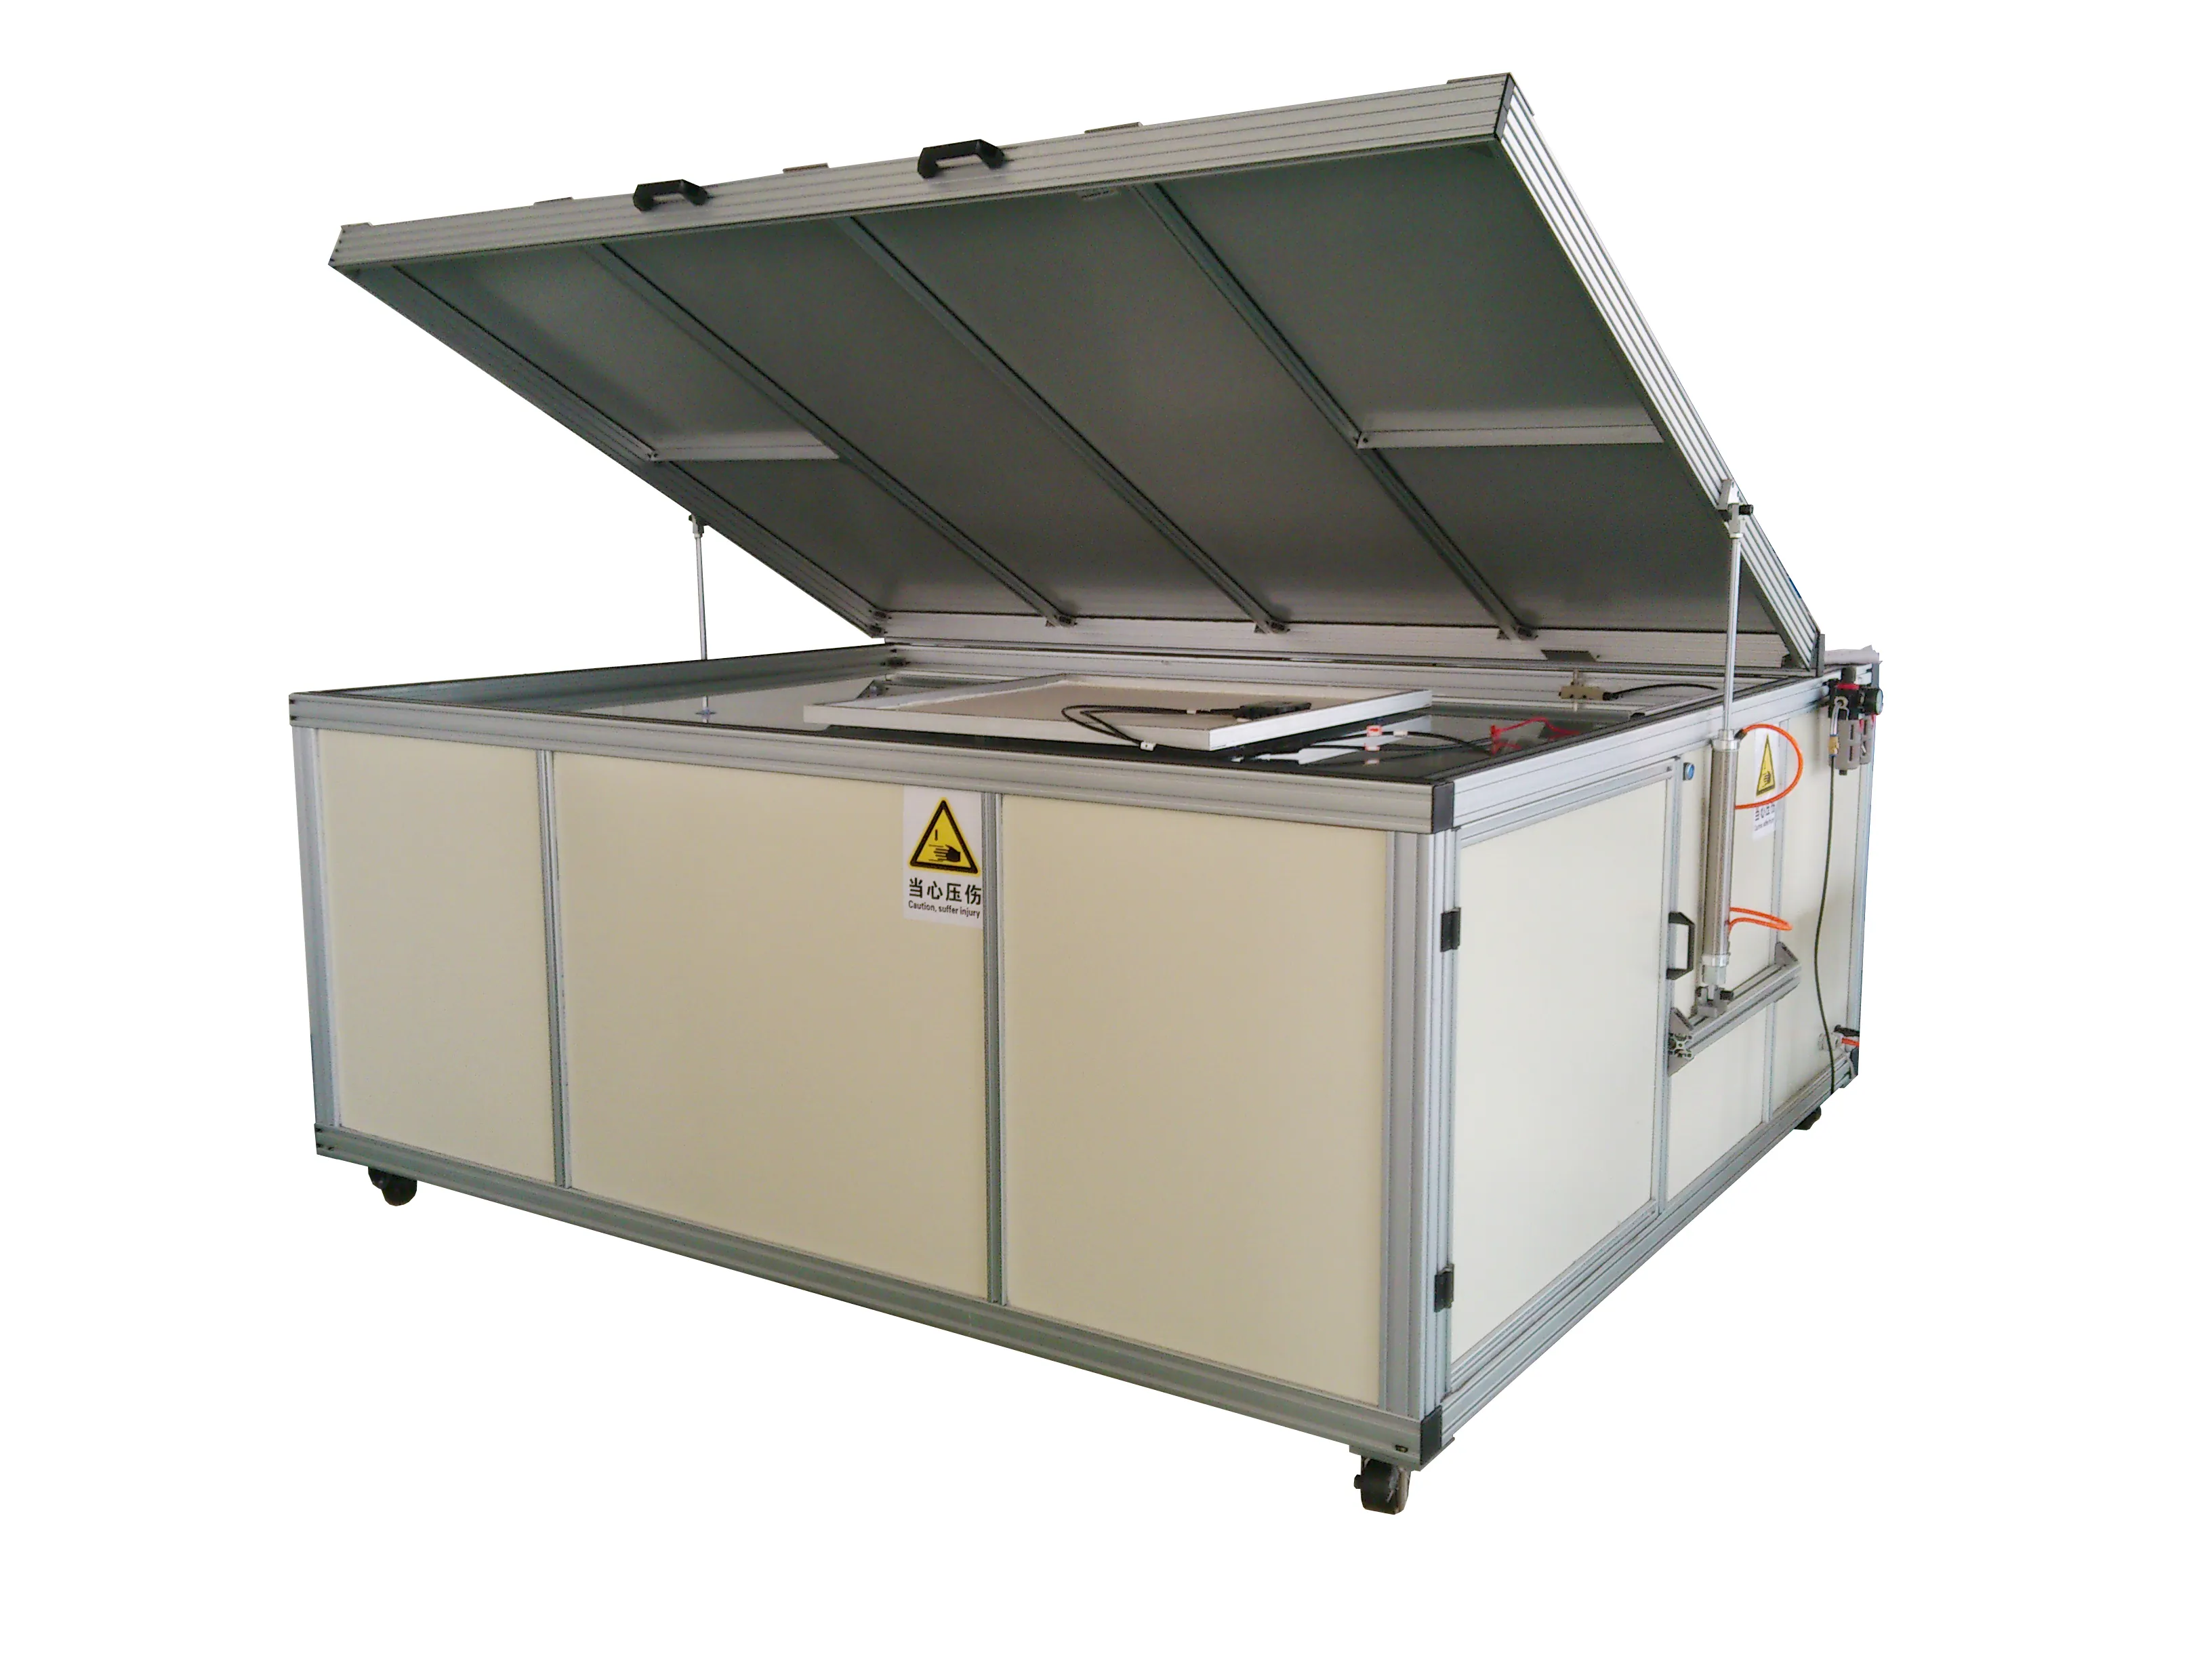
- IV শক্তি এবং বৈদ্যুতিক কার্যক্ষমতা। একটি A+A+A+ শ্রেণির সিমুলেটর এবং IV টেস্টার আপনাকে সেই শক্তি পরিমাপ দেয় যার বিপরীতে প্রতিটি পরীক্ষার ফলাফল প্রকাশ করা হয়। আমাদের XJCM-13A+ মডিউল IV টেস্টার, OTMT-A সূর্য সিমুলেটর এবং ST-TLD3A+ IV টেস্টার উৎপাদন হার-এ ইনলাইন বা অফলাইন ব্যবহারের জন্য তৈরি।
- ইলেক্ট্রোলুমিনেসেন্স। EL হল সেই পদ্ধতি যার মাধ্যমে মাইক্রোক্র্যাক, ভাঙা ফিঙ্গার, নিষ্ক্রিয় এলাকা এবং PID-আক্রান্ত সেল আসলে খুঁজে পাওয়া যায়। ইনলাইন EL এবং VI পরিদর্শন, একটি স্বতন্ত্র মডিউল EL স্টেশন যেমন OEL-S2400, এবং ফিল্ড বা রিসিভিং পরিদর্শনের জন্য একটি হ্যান্ডহেল্ড ইউনিট — এই তিনটি ভিন্ন কাজ। পোর্টেবল EL টেস্টার হল সেটি যা আপনি লাইন না থামিয়ে আগত সেল এবং ফেরত আসা মডিউল পরীক্ষা করতে ব্যবহার করেন।
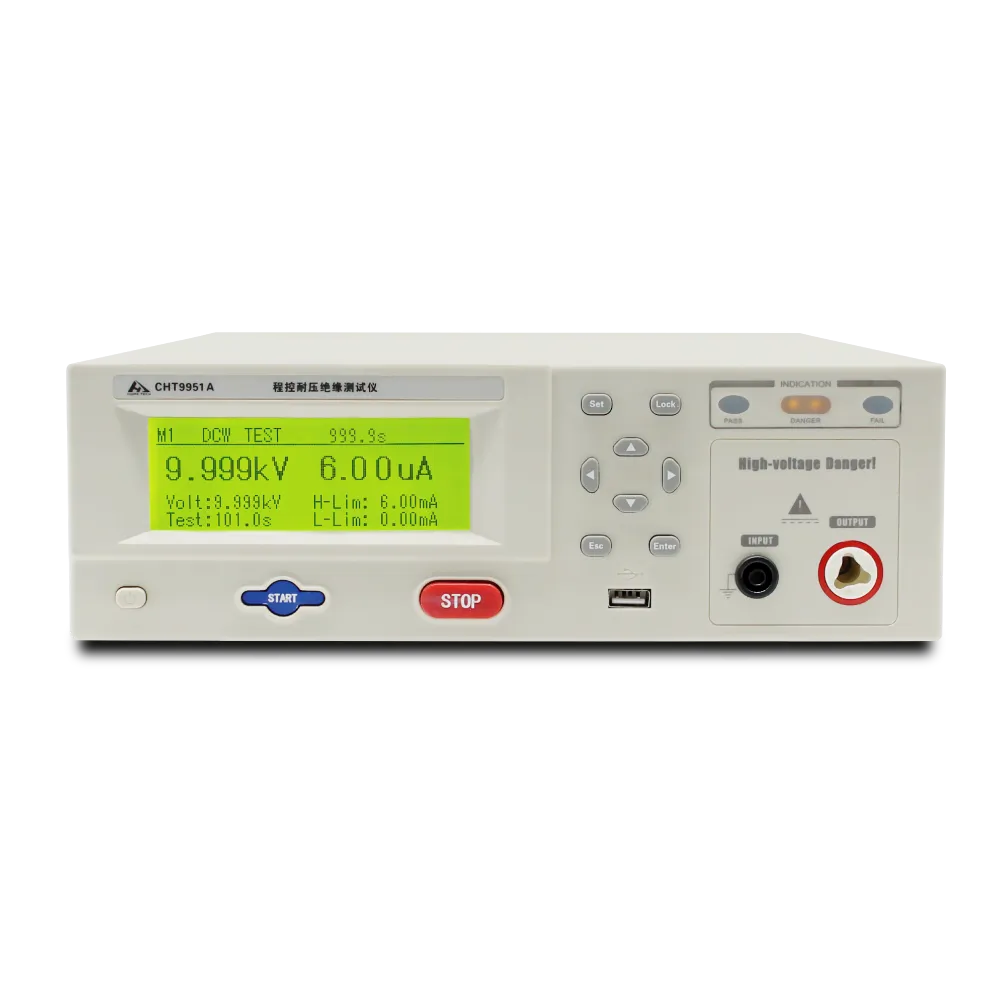
- ইনসুলেশন, হাইপট এবং গ্রাউন্ড কন্টিনিউইটি। এগুলি হল নিরাপত্তা রিডআউট, এবং এগুলি প্রতি মডিউলে চালানোর মতো যথেষ্ট দ্রুত। CHT9980A সমন্বিত নিরাপত্তা টেস্টার একটি স্টেশনে হাইপট, ইনসুলেশন এবং গ্রাউন্ড কন্টিনিউইটি কভার করে; CHT9951A এবং CHT9930A পৃথক ফাংশনগুলি কভার করে।
- ভিজ্যুয়াল পরিদর্শন। এখনও একটি প্রয়োজনীয় রিডআউট, এবং এখনও সবচেয়ে সস্তা।
ইন-হাউস পরীক্ষা আসলে কোথায় লাভজনক
দুটি পরিস্থিতি। প্রথমত, যখন একজন গ্রাহক মডিউল ফেরত দেন বা গন্তব্যে একটি ব্যাচ ব্যর্থ হয়: আপনার নিজের EL এবং IV সক্ষমতা থাকার মানে হল আপনি কয়েক ঘণ্টার মধ্যে ব্যর্থতাটি চিহ্নিত করতে পারেন, নমুনা পাঠিয়ে অপেক্ষা করার পরিবর্তে। দ্বিতীয়ত, যখন আপনি একটি উপাদান পরিবর্তন করেন — একটি নতুন এনক্যাপসুল্যান্ট, একটি পাতলা ওয়েফার, একটি ভিন্ন রিবন — আপনার নিজের লাইনে আগে-পরে IV এবং EL তুলনা প্রক্রিয়া-সম্পর্কিত ব্যর্থতার মোডগুলি (ল্যামিনেশন ভয়েড, সোল্ডার স্ট্রেস, হ্যান্ডলিং ক্র্যাক) চেম্বার পরীক্ষার অনেক আগেই ধরে ফেলে।
ইন-হাউস পরীক্ষা যা করতে পারে না তা হল চেম্বার পরীক্ষার বিকল্প হওয়া। এটি আপনাকে বলতে পারে যে কিছু পরিবর্তিত হয়েছে; এটি বলতে পারে না যে 85 °C এবং 85 %RH-এ 1,000 ঘণ্টা পরে মডিউলটি কেমন আচরণ করে।
একটি নির্ভরযোগ্যতা রিপোর্ট কীভাবে পড়বেন
যে পরীক্ষাই জড়িত থাকুক, রিপোর্টটি তখনই অর্থবহ যদি এটি এই প্রশ্নগুলির উত্তর দেয়:
- কোন পদ্ধতি এবং কোন সংশোধনী? MQT নম্বর এবং মান বছরের। IEC 61215-2 সংশোধিত হয়েছে; ফলাফল সংশোধনী জুড়ে বিনিময়যোগ্য নয়।
- আগে এবং পরে চারটি রিডআউট কী ছিল? IV শক্তি, EL, ভিজ্যুয়াল, ইনসুলেশন রেজিস্ট্যান্স। শুধুমাত্র শক্তিতে পাস একটি EL পরিবর্তন লুকাতে পারে যা একটি ফিল্ড ব্যর্থতার পূর্বাভাস দেয়।
- পাসের মানদণ্ড কী ছিল, এবং কে এটি নির্ধারণ করেছিল? মানদণ্ডের মানদণ্ড এবং গ্রাহকের মানদণ্ড সাধারণত ভিন্ন। 5 % শক্তি অবক্ষয়ের সীমা সাধারণ কিন্তু সর্বজনীন নয়।
- কতগুলি নমুনা, কোন উৎপাদন সময়কাল থেকে? এক বিকেলে তৈরি তিনটি মডিউলের ফলাফল সেই বিকেলের একটি নমুনা।
- ব্যর্থতা কী ছিল, যদি কোনও ছিল, এবং এটি টেবিলের কোন দিকে পড়েছিল? এখানেই উপরের সেল-বনাম-মডিউল বিভাজন কাজে আসে: এটি আপনাকে বলে কে পদক্ষেপ নিতে হবে।
সচরাচর জিজ্ঞাসিত প্রশ্ন
IEC 61215 কি একটি নির্ভরযোগ্যতা মান নাকি একটি নিরাপত্তা মান?
IEC 61215 হল ডিজাইন কোয়ালিফিকেশন এবং টাইপ অনুমোদন — এটি প্রতিষ্ঠা করে যে একটি ডিজাইন তালিকাভুক্ত চাপগুলি সহ্য করতে পারে। নিরাপত্তা হল IEC 61730। একটি মডিউলের উভয়ই প্রয়োজন, এবং একটিতে পাস অন্য সম্পর্কে কিছুই বলে না।
TC50 এবং TC200-এর মধ্যে পার্থক্য কী?
শুধুমাত্র চক্রের সংখ্যা, কিন্তু উদ্দেশ্য ভিন্ন। TC50 হল একটি উন্নয়ন এবং স্ক্রিনিং পরীক্ষা যা দ্রুত স্পষ্ট উপাদান এবং সোল্ডার সমস্যা ধরতে ব্যবহৃত হয়। TC200 হল IEC 61215-এর অধীনে কোয়ালিফিকেশন প্রয়োজনীয়তা। TC50 পাস করা TC200 পাস করা বোঝায় না।
যখন মানটি ছোট, তখন গ্রাহকরা কেন 192 ঘণ্টায় PID চান?
কারণ মানক সময়কাল একটি কোয়ালিফিকেশন ফ্লোর হিসাবে নির্ধারিত হয়েছিল, এবং ইউটিলিটি-স্কেল ক্রেতারা ফিল্ড PID ব্যর্থতা দেখেছেন যা একটি ফ্লোর-স্তরের পরীক্ষা পূর্বাভাস দেয়নি। বর্ধিত PID, সাধারণত উচ্চ ভোল্টেজ এবং 85 °C / 85 %RH-এ, একটি IEC প্রয়োজনীয়তার পরিবর্তে একটি গ্রাহক বা তৃতীয়-পক্ষের প্রোগ্রামের প্রয়োজনীয়তা।
N-টাইপ মডিউলের জন্য LID কি গুরুত্বপূর্ণ?
বোরন-অক্সিজেন LID প্রাথমিকভাবে একটি বোরন-ডোপড P-টাইপ সমস্যা। TOPCon এবং হেটেরোজাংশনের মতো N-টাইপ সেলগুলি মূলত এটি থেকে মুক্ত, যা শিল্পটি স্থানান্তরিত হওয়ার একটি কারণ। N-টাইপে লক্ষ্য করার মতো অবক্ষয় প্রক্রিয়া হল LeTID, যেখানে বোরন-অক্সিজেন কমপ্লেক্সের পরিবর্তে হাইড্রোজেনের আচরণ ক্ষতিটি চালায়।
আমরা কি চেম্বার ছাড়া একটি মডিউল কোয়ালিফাই করতে পারি?
না। চেম্বার পরীক্ষাগুলিই কোয়ালিফিকেশন। চেম্বার ছাড়া আপনি যা করতে পারেন তা হল EL এবং IV দিয়ে প্রক্রিয়া-প্ররোচিত ব্যর্থতার মোডগুলি তাড়াতাড়ি সনাক্ত করা, এবং এমন মডিউল পাঠানো এড়ানো যা আপনার গ্রাহক যে চেম্বার পরীক্ষা চালাবেন তা ব্যর্থ হবে।
এই নিবন্ধে ব্যর্থতার কারণ সম্পর্কিত বিষয়বস্তু কোথা থেকে এসেছে?
সমন্বিত পরীক্ষার তালিকা এবং সেল-সাইড বনাম মডিউল-সাইড ব্যর্থতার কারণগুলি চীনা শিল্প সংকলন থেকে নেওয়া হয়েছে যা প্রকাশিত হয়েছে 新能供应链দ্বারা, IEC 61215-2 পদ্ধতি তালিকার বিপরীতে মানক উপাধিগুলি সংশোধন করা হয়েছে। এখানে উদ্ধৃত তীব্রতার পরিসংখ্যান এবং পাসের মানদণ্ডগুলি সাধারণ শিল্প মান, মানক পাঠ্য বা আপনার গ্রাহক স্পেসিফিকেশনের বিকল্প নয়। যেখানে উৎস এবং মান সংক্ষিপ্ত রূপে একমত হয়নি, আমরা মানটি অনুসরণ করেছি এবং উপরে তা বলেছি।