PV রিবন পরীক্ষার পদ্ধতি: মাত্রা, শক্তি, সোল্ডারযোগ্যতা
সূচিপত্র
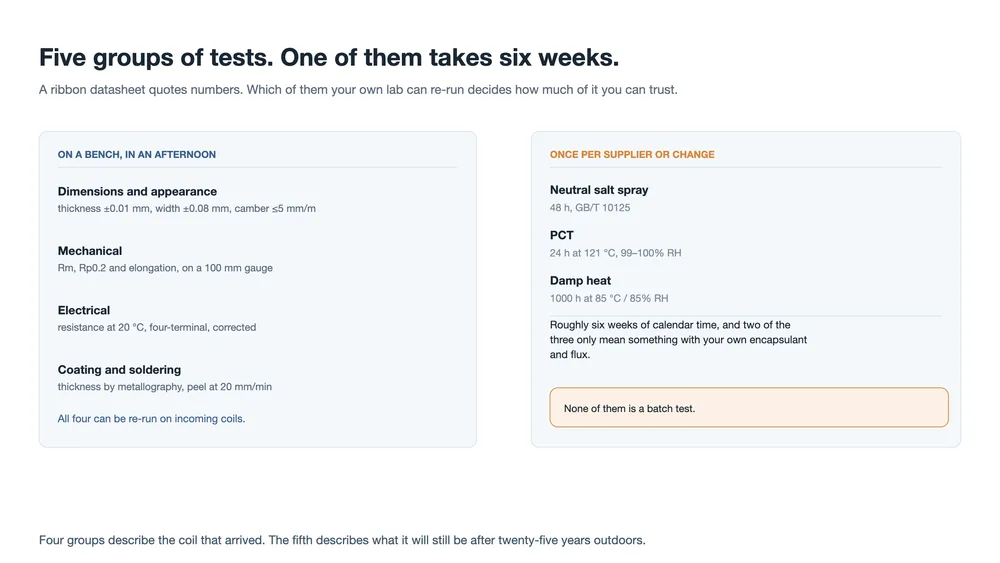
দ্রুত উত্তর: একটি রিবন ডেটাশিট দুটি চীনা নথি, GB/T 31985 এবং T/CPIA 0005-2017-এর ভিত্তিতে লেখা, এবং তাদের পাঁচটি পরীক্ষার গ্রুপ সমতুল্য নয়। মাত্রা, যান্ত্রিক, বৈদ্যুতিক ও কোটিং—সবই একটি আগত কয়েলে এক বিকেলেই পুনরায় চালানো যায়। সল্ট স্প্রে, PCT ও ড্যাম্প হিটে প্রায় ছয় সপ্তাহ লাগে, এবং এগুলো রিবনের বদলে রিবন-এনক্যাপসুল্যান্ট ইন্টারফেস বিচার করে। যে সংখ্যাটি ঠিক করে একটি সেল ফাটবে কি না, Rp0.2, তা কোনও মানদণ্ডেই নেই। এটি আলোচনার বিষয়।
এই সিরিজের আগের চারটি পৃষ্ঠায় আলোচনা হয়েছে একটি রিবন কী কাজ করে, এটি কী দিয়ে তৈরি, এটি কীভাবে আকৃতি পায়, এবং এটি কীভাবে টানা ও কোটিং করা হয়। এর কোনওটিই সেই প্রশ্নের উত্তর দেয়নি যা একজন কোয়ালিটি ইঞ্জিনিয়ার একটি প্যালেট আসার সময় জিজ্ঞাসা করেন: এই ডেটাশিটের কোন সংখ্যাগুলো আমি নিজে যাচাই করতে পারি, এবং আমার ফলাফল ও সরবরাহকারীর ফলাফল মিল না হলে আমি কী করব?
উত্তর শুরু হয় দুটি নথি দিয়ে। GB/T 31985 হলো টিনযুক্ত ফটোভোলটাইক রিবনের জাতীয় মানদণ্ড। T/CPIA 0005-2017 হলো শিল্প সমিতির সংস্করণ, যা চায়না ফটোভোলটাইক ইন্ডাস্ট্রি অ্যাসোসিয়েশন কর্তৃক জারি করা, এবং দুটি পাঁচটি গ্রুপের একটি কাঠামো ভাগ করে নেয়। এদের নিচে রয়েছে পরীক্ষা-পদ্ধতির মানদণ্ডগুলো, যা বলে প্রতিটি পরিমাপ আসলে কীভাবে করা হয়: টেনসাইল পরীক্ষার জন্য GB/T 228.1, রেজিস্ট্যান্সের জন্য GB/T 3048.2, কোটিং পুরুত্বের জন্য GB/T 6462 ও GB/T 16921, সল্ট স্প্রের জন্য GB/T 10125।
বিস্তারিতের আগে একটি সতর্কতা। T/CPIA 0005 লেখা হয়েছিল যখন ফ্ল্যাট রিবন প্রায় সমস্ত ভলিউম বহন করত। রাউন্ড ওয়্যার সম্পর্কিত এর ধারাগুলো পাতলা, এবং আকৃতিযুক্ত রিবন এতে প্রায় অনুপস্থিত। আপনি যদি MBB বা 0BB ওয়্যার কেনেন, মানদণ্ড আপনাকে উত্তর নয়, একটি সূচনা বিন্দু দেয়, এবং বাকিটা টেকনিক্যাল চুক্তিকে বহন করতে হয়। এই ধরনটি পুনরাবৃত্ত হয়: মানদণ্ড ন্যূনতম সীমা নির্ধারণ করে, চুক্তি কার্যকর মান নির্ধারণ করে।
পাঁচটি গ্রুপ একই ধরনের পরীক্ষা নয়
তালিকাটি সমতলভাবে পড়লে পাঁচটি সমান শ্রেণির মতো দেখায়। পরীক্ষাটি কীসে ব্যর্থ হতে পারে সেই দিক থেকে পড়লে এটি দুই ভাগে বিভক্ত হয়। চারটি গ্রুপ আগত কয়েলের বর্ণনা দেয়: এর জ্যামিতি, এর শক্তি, এর রেজিস্ট্যান্স, এর কোটিং। পঞ্চমটি বর্ণনা করে পঁচিশ বছর ড্যাম্প হিট ও লবণের পরেও সেই কয়েল কী থাকবে, যা রিবনের মতোই এনক্যাপসুল্যান্ট ও ফ্লাক্সের উপর নির্ভর করে।
এই বিভাজন আপনার স্যাম্পলিং পরিকল্পনা নির্ধারণ করে, ফ্রিকোয়েন্সি টেবিল দেখার আগেই। প্রথম চারটি উৎপাদন না থামিয়েই প্রতিটি লটে পুনরায় চালানো যায়। পঞ্চমটি আদৌ লট পরীক্ষা হতে পারে না, কারণ এক হাজার ঘণ্টা কোনো ব্যাচের ব্যবধান নয়।
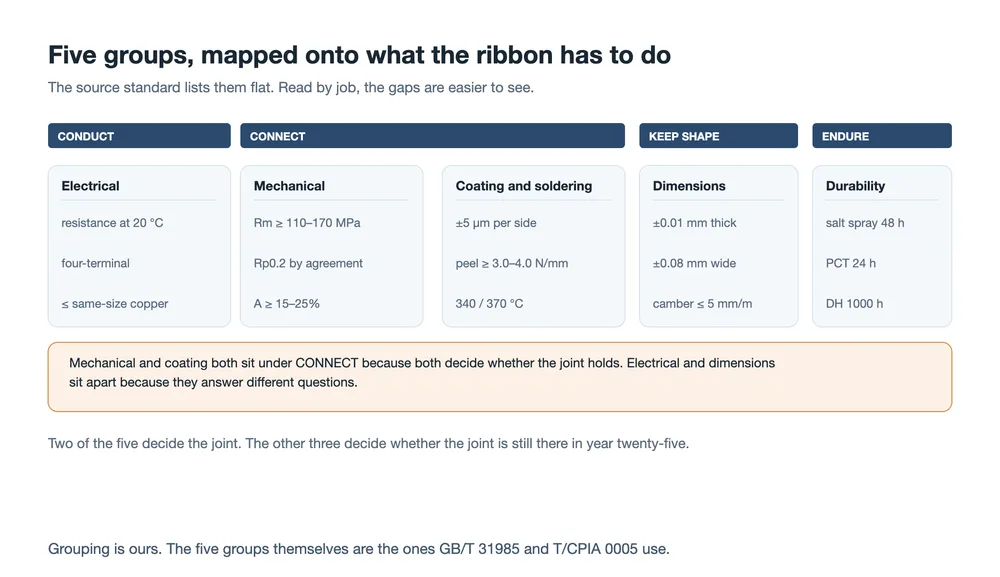
উপরের ম্যাপিংটি আমাদের, মানদণ্ডের নয়। এটি একটি কারণে উপযোগী: এটি ফাঁকা স্থানগুলো দৃশ্যমান করে। দুটি গ্রুপ নির্ধারণ করে জোড়টি তৈরি হয় কি না। তিনটি নির্ধারণ করে পঁচিশ বছরে জোড়টি এখনও আছে কি না। পাঁচটির মধ্যে কেবল একটি উৎপাদন-ব্যবধানের পরীক্ষা।
| গ্রুপ | এটি কী নির্ধারণ করে | পদ্ধতির মানদণ্ড | বাস্তবসম্মত ফ্রিকোয়েন্সি |
|---|---|---|---|
| মাত্রা ও চেহারা | স্ট্রিংগারে রিবন কোথায় বসে, এবং কত তামা বিদ্যুৎ বহন করে | GB/T 31985, T/CPIA 0005 | প্রতিটি লট |
| যান্ত্রিক | সেলে স্থানান্তরিত চাপ, এবং কতটা হ্যান্ডলিং অপব্যবহার সহ্য করে | GB/T 228.1 | প্রতিটি লট |
| বৈদ্যুতিক | মডিউলের ভেতরে রোধজনিত ক্ষতি | GB/T 3048.2 | মাসিক বা লট ভাগ অনুযায়ী |
| কোটিং ও সোল্ডারিং | জোড়টি আদৌ তৈরি হয় কি না | GB/T 6462, GB/T 16921 | প্রতিটি লটে পুরুত্ব, মাসিক পিল |
| পরিবেশগত | জোড়টি এবং এর চারপাশের পলিমার টিকে থাকে কি না | GB/T 10125 এবং দুটি এজিং ধারা | নতুন সরবরাহকারী, নতুন কোটিং, নতুন ফিল্মে |
মাত্রা ও চেহারা: সস্তা, দ্রুত, এবং যেখানে বেশিরভাগ বিরোধ শুরু হয়
ফ্ল্যাট রিবনের জন্য সংখ্যাগুলো সংক্ষিপ্ত। পুরুত্ব সহনশীলতা ±0.01 mm এবং প্রস্থ সহনশীলতা ±0.08 mm। সাইড ক্যাম্বার, যে বাঁককে চীনা সরবরাহকারীরা সিকল বেন্ড বলেন, প্রতি মিটারে 5 mm-এর বেশি হতে পারবে না। চেহারায় প্রতি 10 cm-এ তিনটির বেশি পিনহোল বা ড্রস স্পট অনুমোদিত নয়, প্রতিটি 0.5 mm²-এর চেয়ে ছোট, এবং কোনও অক্সিডেশন বিবর্ণতা বা বাদ পড়া প্লেটিং নয়।
ক্যাম্বারই সবচেয়ে ক্ষতিকর। বাঁকা রিবন স্ট্রিংগারের মধ্য দিয়ে সোজা চলে না, এবং পাশে সরে যাওয়া রিবন একসাথে দুটি ব্যর্থতা তৈরি করে: ভুল স্থানে জোড় এবং যেখানে জোড় থাকা উচিত সেখানে খালি রিবন। দুটোই লাইনে দৃশ্যমান এবং কোনওটিই ডেটাশিটে দৃশ্যমান নয়।
রাউন্ড ওয়্যারের জন্য তিনটি প্যারামিটার হলো ব্যাস, গোলাকারতা ও সোজাভাব, এবং এখানে হাতের মাইক্রোমিটার যথেষ্ট নয়। আমরা গণিতটি রিবন উৎপাদন সম্পর্কিত পৃষ্ঠায়আলোচনা করেছি: 0.18 mm-এ নামমাত্রের চেয়ে 0.01 mm কম একটি তারের রেজিস্ট্যান্স 12.1% বেশি, যেখানে 0.26 mm-এ 8.2% এবং 0.35 mm-এ 6.0%। একই পরম সহনশীলতা তার যত পাতলা হয় তত বেশি খরচ করে। লেজার গেজ দিয়ে অবিচ্ছিন্ন পরিমাপ ঠিক এই কারণেই আছে; মাইক্রোমিটার দিয়ে চারটি বিন্দু এমন তার খুঁজে পায় না যা ডিম্বাকৃতি বা দৈর্ঘ্য বরাবর বিচ্যুত।
তারপর একটি সংজ্ঞাগত ফাঁদ যা যেকোনো সহনশীলতার চেয়ে বেশি বিতর্কের খরচ ডাকে। আপনার পরিদর্শন শীটে ব্যাসটি কি কোটেড ব্যাস নাকি তামার কোর? দুটি কোটিং পুরুত্বের দ্বিগুণ দ্বারা পৃথক, রেঞ্জের পাতলা প্রান্তে কয়েক ডজন মাইক্রোমিটার। যদি ডেটাশিটে 0.26 mm বলে এবং আপনার গেজ 0.272 mm পড়ে, আপনি ত্রুটি পাননি; আপনি একটি সংজ্ঞা পেয়েছেন। ভিত্তিটি চুক্তিতে লিখে দিন এবং বিতর্কটি অদৃশ্য হয়ে যাবে।
যান্ত্রিক: Rm, Rp0.2, এবং যে সারিটি মানদণ্ড ফাঁকা রেখে যায়
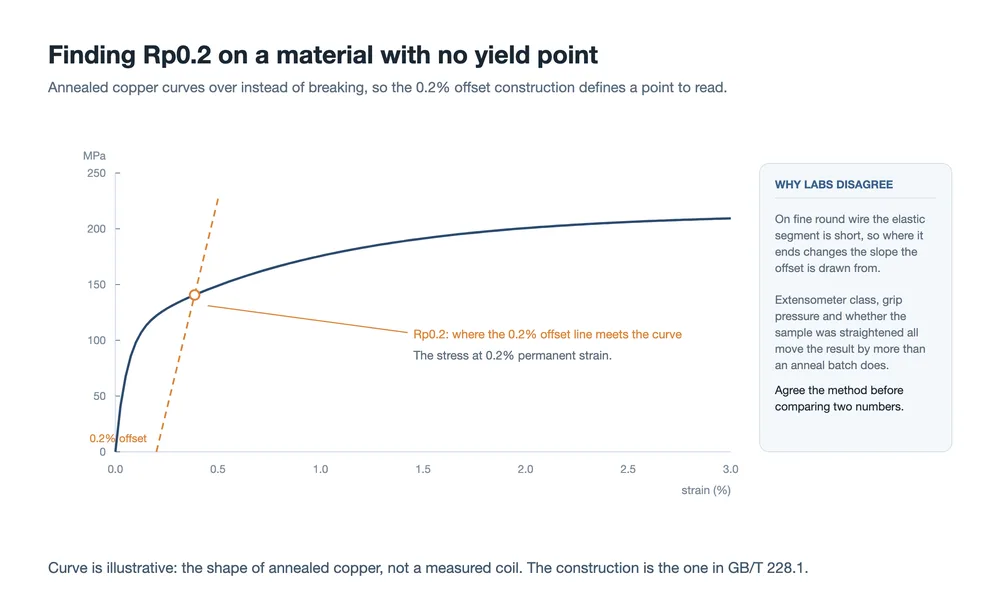
GB/T 228.1 অনুযায়ী 100 mm গেজ দৈর্ঘ্যের উপর একটি টেনসাইল পরীক্ষা একসাথে তিনটি সংখ্যা দেয়। টেনসাইল শক্তি Rm হলো নমুনা ভাঙার আগের সর্বোচ্চ চাপ, যা বোঝায় রিবনটি কতটা চাপ সহ্য করতে পারে। প্রসারণ A হলো ভাঙার সময়ের বিকৃতি, যা বোঝায় এটি ব্যর্থ হওয়ার আগে কতটা প্রসারিত হয়। ইল্ড শক্তি Rp0.2 হলো 0.2% স্থায়ী বিকৃতিতে চাপ, এবং এটি বোঝায় রিবনটি সেলের উপর কতটা বল প্রেরণ করে তার নমন শুরু হওয়ার আগে।
| বৈশিষ্ট্য (T/CPIA 0005) | ইন্টারকানেক্ট, নরম | ইন্টারকানেক্ট, অতি-নরম | বাসবার রিবন |
|---|---|---|---|
| Rm, বেধ 0.15 mm-এর বেশি | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm, বেধ 0.15 mm বা কম | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| প্রসারণ A, 0.15 mm-এর বেশি | ≥25% | ≥20% | ≥25% |
| প্রসারণ A, 0.15 mm বা কম | ≥15% | ≥15% | ≥18% |
| Rp0.2 | চুক্তি অনুযায়ী | চুক্তি অনুযায়ী | নির্দিষ্ট নয় |
শেষ সারিটি দেখুন। যে বৈশিষ্ট্যটি সবচেয়ে সরাসরি নিয়ন্ত্রণ করে সোল্ডারিংয়ের সময় সেল ফাটবে কি না, সেটিই মানটি নির্ধারণ করতে অস্বীকার করেছে। এর একটি কারণ আছে: সঠিক পরিসর সেলের বেধ এবং সোল্ডারিং প্রক্রিয়ার সাথে পরিবর্তিত হয়, তাই একটি একক সংখ্যা কারও জন্য ভুল হবে। কিন্তু সেই কারণটিও একটি সতর্কবার্তা। যে সরবরাহকারীর সার্টিফিকেটে কোনো Rp0.2 উল্লেখ নেই, সে দুর্ঘটনাক্রমে কোনো সংখ্যা বাদ দেয়নি। পরিসরটি নিজেই, এবং কেন এর উভয় প্রান্তই গুরুত্বপূর্ণ, তা বর্ণিত আছে উপকরণ পৃষ্ঠায়.
পরিমাপটি দেখতে যতটা সহজ, তার চেয়ে বেশি সূক্ষ্ম। অ্যানিলড তামার বক্ররেখা থেকে পড়ার মতো কোনো স্পষ্ট ইল্ড পয়েন্ট নেই, তাই 0.2% অফসেট নির্মাণ ব্যবহার করা হয়: স্থিতিস্থাপক অংশের সমান্তরালে একটি রেখা আঁকুন, 0.2% বিকৃতি থেকে শুরু করে, এবং বক্ররেখা যেখানে ছেদ করে সেখানে চাপ নিন। 0.20 mm তারে স্থিতিস্থাপক অংশটি ছোট, যার অর্থ অফসেট রেখাটি যে ঢাল অনুকরণ করে তা খুব কম তথ্যের উপর প্রতিষ্ঠিত। এক্সটেনসোমিটার শ্রেণি, গ্রিপ চাপ, এবং নমুনা ক্ল্যাম্প করার আগে সোজা করা হয়েছিল কি না—সবই উত্তর পরিবর্তন করে। দুটি ল্যাবই দক্ষ হতে পারে এবং তবুও একটি উৎপাদন ব্যাচের তারতম্যের চেয়ে বেশি ভিন্নমত পোষণ করতে পারে।
শর্তগুলি পদ্ধতির অংশ, এবং দুটি ল্যাব ভিন্নমত পোষণ করলে প্রথমেই এগুলি তুলনা করতে হয়। 23 °C এবং 50% আপেক্ষিক আর্দ্রতায়, 100 mm গেজ দৈর্ঘ্যের উপর পরীক্ষা করুন, এবং হার দুটি পর্যায়ে নিয়ন্ত্রণ করুন: প্রায় 2% বিকৃতি পর্যন্ত 5 mm/min, বা চলাচলের প্রথম 2 mm, তারপর বাকিটির জন্য 10 থেকে 20 mm/min। যে ল্যাব পুরো পরীক্ষা 20 mm/min-এ চালায় সে একই তারে উচ্চতর Rm এবং নিম্নতর প্রসারণ পড়ে, কারণ উপকরণটির শিথিল হওয়ার কম সময় থাকে। কোনোটিই ভুল নয়; তারা ভিন্ন প্রশ্নের উত্তর দেয়। যা ভুল তা হলো সেগুলি তুলনা করা, যা ঘটে যখন একটি সার্টিফিকেট এবং একটি আগমনী পরীক্ষা পদ্ধতি সংযুক্ত না করে পাশাপাশি রাখা হয়।
টানই একমাত্র যান্ত্রিক পরীক্ষা যা চালানো মূল্যবান নয়। একটি পুনরাবৃত্ত-নমন পরীক্ষা রিবনটিকে নির্দিষ্ট ব্যাসের একটি ম্যান্ড্রেলের চারপাশে ভাঙা পর্যন্ত ভাঁজ করে, এবং চক্রের সংখ্যা রিপোর্ট করে। এটি অপরিশোধিত, এটি দ্রুত, এবং এটি সেই জিনিসটি ধরে যা একটি একক টেনসাইল টান ধরতে পারে না: একটি আবরণ যা ফাটে এবং একটি কোর যা গাইড রোলারের উপর দিয়ে রিবন যাওয়ার স্থানে ওয়ার্ক-হার্ডেন হয়। যে রিবন কয়েল থেকে বেঁচে যায় এবং স্ট্রিংগারে মারা যায়, সেটি সাধারণত অন্য কিছুর আগে এই পরীক্ষায় ব্যর্থ হয়।
বৈদ্যুতিক: যে সংশোধন রায় পরিবর্তন করে
প্রতিরোধ GB/T 3048.2-এর পদ্ধতিতে পরিমাপ করা হয়, বাস্তবে চার-টার্মিনাল পরিমাপ হিসেবে। দুটি সংযোগ কারেন্ট বহন করে এবং অন্য দুটি ভোল্টেজ পড়ে, তাই কারেন্ট টার্মিনালের প্রতিরোধ কখনও ফলাফলে প্রবেশ করে না। প্রয়োজনীয়তাটি পরম নয়, তুলনামূলক। 20 °C-এ রিবনের প্রতিরোধ একই মাত্রার তামার পরিবাহীর চেয়ে বেশি হওয়া উচিত নয়। রেফারেন্স হিসেবে, অ্যানিলড TU1 তামা 0.017241 Ω·mm²/m-এ থাকে, যা 1.7241 µΩ·cm। এজন্যই টিনযুক্ত তামার রিবনের আগমনী স্পেসিফিকেশন সাধারণত 1.72 µΩ·cm-এর একটি ঊর্ধ্বসীমা উল্লেখ করে: আবরণটি আপনার পরিবাহিতা খরচ করার কথা নয়, শুধুমাত্র যে ক্রস-সেকশনটি এটি স্থানচ্যুত করে।
এখন সেই অংশটি যা নিয়মিত বাদ দেওয়া হয়। তামার প্রতিরোধের তাপমাত্রা সহগ প্রায় 3.93×10⁻³ প্রতি °C, যা প্রতি ডিগ্রিতে প্রায় 0.4%। ল্যাবের তাপমাত্রা 28 °C-এ একটি কয়েল পরিমাপ করুন সংশোধন ছাড়া এবং পাঠটি প্রায় 3.1% বেশি আসে। সেই ত্রুটিটি উৎপাদন পৃষ্ঠায় আমরা যে ব্যাসের ত্রুটি গণনা করেছি তার সমান আকারের, এবং এটি ভুল দিকে নির্দেশ করে: একটি ভালো কয়েল ব্যর্থ হয়, বা একটি প্রান্তিক কয়েল পাস করে যদি ঘরটি ঠান্ডা থাকে।
সংশোধনটি একটি একক লাইন: পরিমাপকৃত মানকে 1 + 0.00393 × (t − 20) দিয়ে ভাগ করুন, যেখানে t হলো পরীক্ষার সময়ের তাপমাত্রা। 20 ± 5 °C-এ পাঁচটি পাঠ নিয়ে গড় করার মানের নির্দেশ একই কারণে বিদ্যমান। কোনও ধাপই কঠিন নয়। উভয়ই যথেষ্ট প্রায়ই বাদ দেওয়া হয় যে একটি প্রতিরোধের সংখ্যা পরীক্ষার তাপমাত্রা উল্লেখ না করে কোনো পরিমাপ নয়।
আবরণ এবং সোল্ডারিং: দুটি সংখ্যা এবং একটি বক্ররেখা
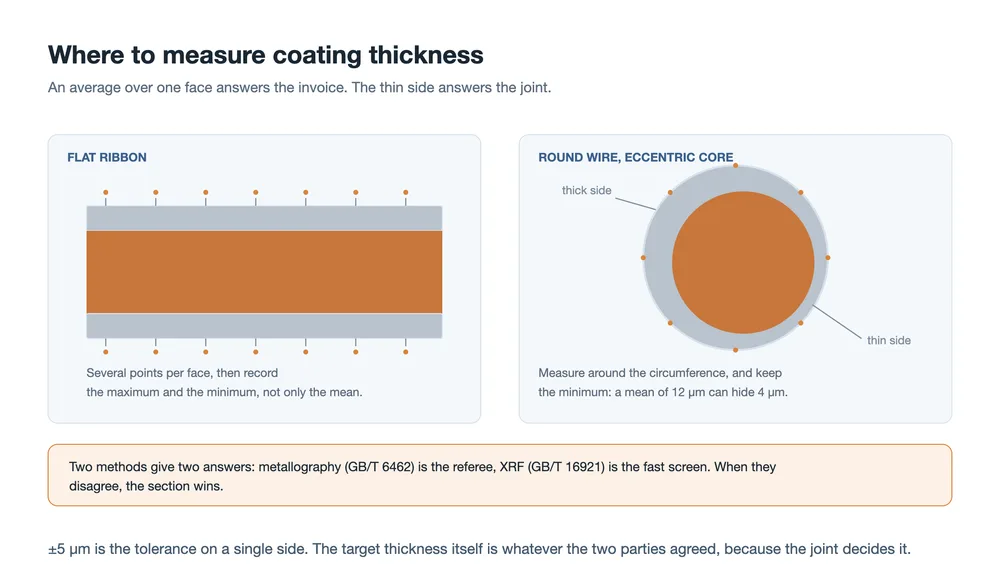
আবরণের বেধ দুটি উপায়ে পরিমাপ করা যায়। একটি ধাতুবিদ্যাগত অংশ (GB/T 6462) রিবনটি কাটে, মাউন্ট করে এবং পালিশ করে এবং মাইক্রোস্কোপের নিচে স্তরটি পড়ে। এক্স-রে ফ্লুরোসেন্স (GB/T 16921) নমুনা ধ্বংস না করে পরিমাপ করে এবং সেকেন্ড নেয়, এজন্যই এটি লাইনে ব্যবহৃত হয়। যখন দুটি ভিন্নমত পোষণ করে, অংশটি হলো রেফারি। মানটি একটি একক মুখে ±5 µm অনুমোদন করে এবং লক্ষ্য বেধ দুই পক্ষের উপর ছেড়ে দেয়, কারণ জয়েন্টটি তা নির্ধারণ করে।
গোলাকার তারে, এক বা দুটি পাঠ কোনো পরিমাপ নয়। যদি কোরটি আবরণে অফ-সেন্টার থাকে, একটি অংশের গড় সম্পূর্ণ গ্রহণযোগ্য হতে পারে যখন এক দিক পাতলা থাকে। সেই পাতলা দিকটিই যেখানে সোল্ডারের কাজ করার জন্য সবচেয়ে কম উপকরণ থাকে, এবং সেটিই ব্যর্থ হয়। পরিধির চারপাশে পরিমাপ করুন, এবং গড়ের পাশাপাশি সর্বনিম্নও রেকর্ড করুন।
কোনো কুপন সোল্ডার করার আগে, একটি ওয়েটিং চেক সস্তা প্রশ্নটির উত্তর দেয়। একটি স্ট্রিপ সোল্ডার করুন এবং ফিলেটের কন্টাক্ট অ্যাঙ্গেল মাপুন: 90° এর নিচে হলে সোল্ডার ছড়িয়ে পড়েছে এবং বন্ধন হয়েছে, 90° বা তার উপরে হলে তা গুটিয়ে গেছে এবং কেবল পৃষ্ঠের উপর বিশ্রাম নিচ্ছে। কন্টাক্ট অ্যাঙ্গেল একটি প্রক্সি, কোনো স্পেসিফিকেশন নয়, তবে কোটিিং সমস্যা থেকে প্রসেস সমস্যা আলাদা করার এটি দ্রুততম উপায়। যদি কোনো ব্যাচ এমন কুপনে গুটিয়ে যায় যা আগের ব্যাচে ভিজেছিল, তবে সন্দেহভাজন হলো রিবন বা তার স্টোরেজ, আয়রন নয়। স্টোরেজে কোটিিং অক্সিডেশন, অসম টিন এবং পাতলা স্তর—সবই এখানে প্রথমে প্রকাশ পায়।
সোল্ডারেবিলিটি পিল হিসেবে মাপা হয়। একটি স্ট্যান্ডার্ড কুপনে একটি নির্দিষ্ট দৈর্ঘ্যের রিবন সোল্ডার করুন, তারপর 180° এ পিছনে টানুন এবং বল রেকর্ড করুন। T/CPIA 0005 শর্তগুলি নির্ধারণ করে: 20 mm/min পিল গতি, কমপক্ষে 20 mm সোল্ডার করা দৈর্ঘ্য যার কমপক্ষে 15 mm স্থির প্লেটো থাকবে, লেডেড সোল্ডারের জন্য 340 ± 5 °C বা লেড-ফ্রি-র জন্য 370 ± 5 °C তাপমাত্রায় সোল্ডারিং। গ্রহণযোগ্য মান হলো লেডেডের জন্য গড় পিল স্ট্রেংথ কমপক্ষে 4.0 N/mm এবং লেড-ফ্রি-র জন্য 3.0 N/mm।
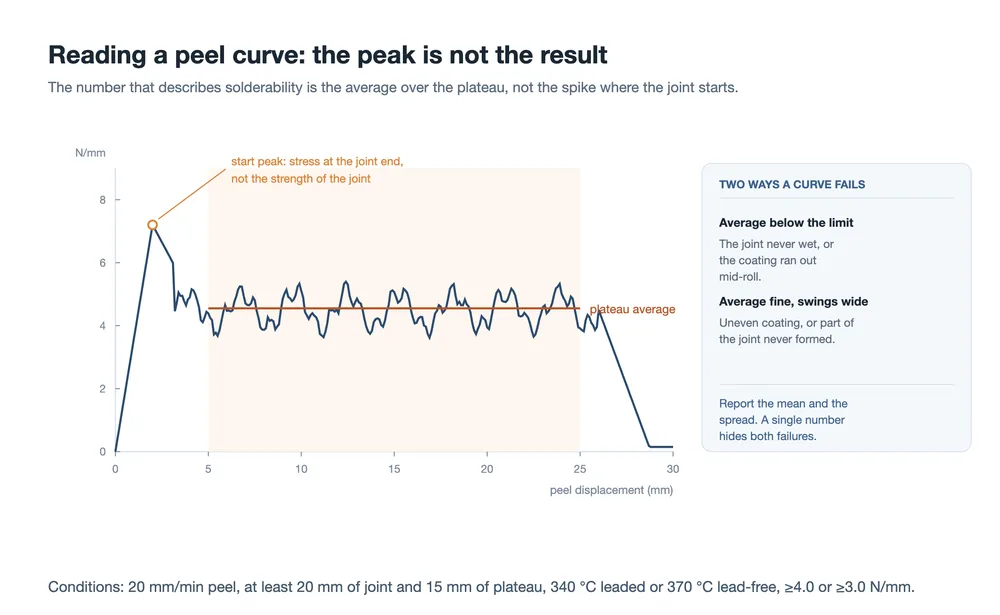
প্লেটো পড়ুন, স্পাইক নয়। প্রথম শিখরটি জয়েন্টের প্রান্তে স্ট্রেস ঘনত্ব থেকে আসে এবং বাকি অংশ সম্পর্কে কিছুই বলে না। গুরুত্বপূর্ণ হলো স্থির অংশ জুড়ে গড়, এবং তারপর সেই অংশের ভেতরের বিস্তার। গ্রহণযোগ্য গড় ও বড় ওঠানামাসহ একটি কার্ভ সাধারণত বোঝায় কোটিিং দৈর্ঘ্য বরাবর অসম, বা জয়েন্টের একটি অংশ কখনোই ভিজেনি। দুটোই একক-সংখ্যার চেক পাস করে এবং দুটোই মাঠে ব্যর্থ হয়।
দুটি ভিন্ন পরীক্ষা peel শব্দটি ভাগ করে, এবং তাদের সংখ্যা তুলনীয় নয়। উপরেরটি 20 mm/min এ রিবনের সোল্ডারেবিলিটি মাপে। মডিউল কারখানাগুলো যে সেল-স্তরের ইলেকট্রোড পিল স্ট্রেংথ ব্যবহার করে তা ভিন্ন একটি নথি, T/CSTM 00461-2022, অনুসরণ করে, 300 থেকে 800 mm/min এ, ভিন্ন গ্রহণযোগ্য মানসহ, এবং এটি রিবন, গ্রিডলাইন ও প্রসেসের সমন্বয় মাপে। যে সরবরাহকারী তার গতি ও নমুনা ছাড়া পিল সংখ্যা উদ্ধৃত করে, সে এমন একটি সংখ্যা উদ্ধৃত করেছে যা স্থাপন করা যায় না।
| কী মাপা হয় | পিল গতি | এটি আপনাকে কী বলে | এটি কার সমস্যা |
|---|---|---|---|
| রিবন সোল্ডারেবিলিটি (T/CPIA 0005) | 20 mm/min | কোটিিং ভিজবে ও ধরে রাখবে কি না | রিবন সরবরাহকারী |
| সেল ইলেকট্রোড পিল (T/CSTM 00461) | 300-800 mm/min | আপনি যে জয়েন্টটি প্রকৃতপক্ষে তৈরি করেন তা ধরে রাখবে কি না | রিবন, সেল ও প্রসেস একসাথে |
পরিবেশগত: পরীক্ষাটি রিবন সম্পর্কে নয়
পাঁচটি ধারা স্থায়িত্ব কভার করে, এবং সেগুলো যেভাবে বিচার করা হয় সেটাই মজার অংশ।
| যোগ্যতা পরীক্ষাগুলি | শর্ত | কীভাবে বিচার করা হয় |
|---|---|---|
| নিউট্রাল সল্ট স্প্রে | GB/T 10125 অনুযায়ী 48 h | সুরক্ষা রেটিং 10, চেহারা রেটিং কমপক্ষে 4, কোনো হলদে হওয়া, কালো হওয়া, ফোস্কা বা খসে পড়া নেই |
| PCT | 121 °C, 99-100% RH, 24 h | রিবনের দুই পাশে 10 mm এর মধ্যে স্পষ্ট হলদে বা কালো হওয়া নেই |
| ড্যাম্প হিট | 85 °C, 85% RH, 1000 h | একই মানদণ্ড |
| তাপীয় চক্র | −40 °C থেকে +85 °C, পুনরাবৃত্ত | চক্রের পরে পিল ফোর্স ও রেজিস্ট্যান্স পুনরায় মাপা; কোনো জয়েন্ট বিচ্ছিন্নতা নেই, সিরিজ রেজিস্ট্যান্সে কোনো বৃদ্ধি নেই |
| উচ্চ-তাপমাত্রা স্টোরেজ | 150 °C, 1000 h, কুপন স্তর | পিল স্ট্রেংথ ধরে রাখা, এবং ইন্টারমেটালিক স্তরে কোনো পরিমাপযোগ্য বৃদ্ধি নেই |
শেষ দুটি রিবন পরিদর্শন করে না। তারা এর দুই পাশের দশ মিলিমিটার পরিদর্শন করে, যা হলো এনক্যাপসুল্যান্ট ও ইন্টারফেস। এটি একটি সচেতন পছন্দ, এবং এটি বলে পরীক্ষাটি কীসের জন্য। রিবন কোটিিং, ফ্লাক্স রেসিডিউ ও এনক্যাপসুল্যান্ট তাপ ও আর্দ্রতায় পরস্পর ক্রিয়া করে। সেই ক্রিয়ার দৃশ্যমান ফল হলো রিবনের পাশে একটি হলদে ব্যান্ড বা কালো প্রান্ত। একটি ওভেনে রিবনের খালি স্ট্রিপ পরীক্ষা করলে তা সম্পূর্ণভাবে মিস হবে।
ব্যবহারিক পরিণতি হলো এই পরীক্ষাগুলো আপনার নিজের বিল অফ মেটেরিয়ালস দিয়ে চালাতে হবে। সরবরাহকারীর নিজের কুপনে সল্ট স্প্রে ফলাফল বলে কোটিিং ক্ষয় প্রতিরোধ করে। এটি বলে না কী ঘটে যখন সেই কোটিিং আপনার EVA বা POE-র নিচে, আপনার ফ্লাক্স রেসিডিউসহ, 85 °C তে ছয় সপ্তাহ থাকে। মডিউলের ড্যাম্প-হিট আচরণ আরও গভীরভাবে আলোচিত হয়েছে DH1000 ব্যর্থতা-মোড পৃষ্ঠায়, এবং বিস্তৃত পরীক্ষার তালিকা রয়েছে নির্ভরযোগ্যতা পরীক্ষার ওভারভিউতে.
তিন-স্তরের ইনকামিং ইন্সপেকশন পরিকল্পনা
পদ্ধতিগুলো নির্ধারিত হলে, পরিকল্পনা অনুসরণ করে প্রতিটি পরীক্ষা সময়ে কত খরচ করে তা থেকে। তিনটি স্তর প্রায় প্রতিটি বাস্তব ক্ষেত্র কভার করে।
| স্তর | ফ্রিকোয়েন্সি | আইটেম |
|---|---|---|
| লট | প্রতিটি ইনকামিং লট | চেহারা, মাত্রা (ব্যাস বা বেধ ও প্রস্থ), টেনসাইল (Rm, Rp0.2, A), কোটিিং বেধ |
| পর্যায়ক্রমিক | মাসিক, বা লটের একটি অংশ | রেজিস্ট্যান্স, পিল ফোর্স, ক্যাম্বার, গোলাকারতা |
| পরিচিতি ও পরিবর্তন | নতুন সরবরাহকারী, নতুন স্পেসিফিকেশন, প্রসেস পরিবর্তন | সল্ট স্প্রে, PCT, ড্যাম্প হিট, আপনার ফিল্ম ও ফ্লাক্সের সাথে সামঞ্জস্য |
চারটি অভ্যাস টেবিলের চেয়ে পরিকল্পনাটি আরও ভালো কাজ করায়।
কয়েলের দুই প্রান্ত থেকে নমুনা নিন। অ্যানিলিং ও টিনিং স্টার্ট-আপে এবং কয়েল পরিবর্তনে সরে যায়, এবং বাইরের মোড়ক থেকে নমুনা হলো সেই একমাত্র জায়গা যেখানে সেই ক্ষণস্থায়ী অবস্থাগুলো ইতিমধ্যে পার হয়ে গেছে।
ভার্ডিক্ট নয়, ডিস্ট্রিবিউশন ট্র্যাক করুন। যে লট পাস করে তা স্থিতিশীল লট নয়। বিশটি লট জুড়ে প্রতিটি বৈশিষ্ট্যের গড় ও বিস্তার প্লট করলে কোনো একক লট তার সীমায় ব্যর্থ হওয়ার অনেক আগেই একটি অ্যানিল ড্রিফট দেখাবে।
স্টোরেজ নিয়ন্ত্রণ করুন। কয়েল খোলার পর কোটিিং অক্সিডাইজ হয়, এবং সোল্ডারেবিলিটি তার সাথে কমে। আগমনকালে পাস করা একটি কয়েল চার সপ্তাহ পরে লাইনে ব্যর্থ হতে পারে, এবং রিপোর্ট স্ট্রিংগারকে দোষ দেবে। খোলার তারিখ রেকর্ড করুন এবং ভাণ্ডার শুষ্ক রাখুন।
জানুন মেশিন আপনাকে কী বলতে পারে না। একটি স্ট্রিংগার প্লেসমেন্ট ও প্রসেস চেক করে, জয়েন্ট স্ট্রেংথ নয়, যেমন মেকানিজম ওয়াকথ্রু ব্যাখ্যা করে: মেশিনে কোনো অংশ পিল মাপে না। এজন্যই পিল পরীক্ষা লাইনের বাইরে, কুপনে বিদ্যমান, এবং এজন্যই AM050FH স্ট্রিংগারের নিজের সীমার পর্যন্ত চলা এই প্রমাণ নয় যে জোড়টি ভালো।
প্রযুক্তিগত চুক্তিতে কী থাকা উচিত
মানদণ্ডগুলো ন্যূনতম সীমা ও পদ্ধতি দেয়। দুটি ল্যাব একমত হবে কি না তা নির্ধারণ করে এমন সবকিছু আলাদাভাবে লিখে রাখতে হয়। বাস্তবে তালিকাটি ছোট:
- ব্যাস বা পুরুত্বের ভিত্তি: প্রলেপযুক্ত, নাকি তামার কোর।
- একটি Rp0.2 পরিসর যাতে নিম্ন ও ঊর্ধ্ব উভয় সীমা থাকে, এবং তা পাওয়ার জন্য ব্যবহৃত গেজ দৈর্ঘ্য ও অফসেট পদ্ধতি।
- পিল ফোর্স N/mm বা N-এ, গোল তারের জন্য প্রস্থের সংজ্ঞা, পিল গতি ও সোল্ডারিং তাপমাত্রা সহ।
- সহনশীলতার বাইরে প্রতি পাশে লক্ষ্য প্রলেপ পুরুত্ব।
- গোল তারের জন্য গোলত্ব ও সোজাত্বের সীমা, যা মানদণ্ডটি খোলা রেখেছে।
- যে তাপমাত্রায় রোধ রিপোর্ট করা হয়, এবং সংশোধনের সূত্র।
- নমুনা সংগ্রহের অবস্থান, যাতে কয়েলের প্রান্ত অন্তর্ভুক্ত কি না তাও থাকে।
- পরিবেশগত পরীক্ষাগুলো কোন এনক্যাপসুল্যান্ট ও ফ্লাক্স দিয়ে চালানো হয়।
এর কোনোটিই অস্বাভাবিক নয়। প্রতিটি, অলিখিত থাকলে, এমন একটি মতবিরোধ তৈরি করেছে যা মিটমাট করতে পরীক্ষাটি চালাতে যে সময় লেগেছে তার চেয়ে বেশি সময় লেগেছে।
বাস্তবে যে প্রশ্নগুলো ওঠে
আমি কি গোল তারে T/CPIA 0005 প্রয়োগ করতে পারি?
এটিকে সূচনা বিন্দু হিসেবে ব্যবহার করুন, সম্পূর্ণ স্পেসিফিকেশন হিসেবে নয়। নথিটি সমতল রিবনের কথা মাথায় রেখে লেখা; ব্যাস, গোলত্ব, সোজাত্ব এবং গোল প্রস্থচ্ছেদের জন্য N/mm ভিত্তি—সবই দুই পক্ষের মধ্যে নির্ধারণ করতে হবে। MBB ও 0BB তারের ক্ষেত্রে তারের আকৃতি ও সংখ্যা এতটাই গুরুত্বপূর্ণ যে সমতল-রিবনের ধারা এর জায়গা নিতে পারে না।
আমার Rp0.2 সরবরাহকারীর থেকে আলাদা কেন?
সাধারণত পদ্ধতি, ধাতু নয়। গেজ দৈর্ঘ্য, অফসেট গঠন, এক্সটেনসোমিটার শ্রেণি, গ্রিপ চাপ এবং নমুনা সোজা করা হয়েছিল কি না তা তুলনা করুন। সূক্ষ্ম তারে স্থিতিস্থাপক অংশটি ছোট, তাই সেটআপের ছোট পার্থক্যই অ্যানিল ব্যাচ পরিবর্তনের চেয়ে ফলাফলকে বেশি সরিয়ে দেয়। আগে পদ্ধতিতে একমত হোন; সংখ্যা তখনও আলাদা থাকলে কয়েল দেখুন।
পিল ফোর্স N-এ না N/mm-এ উল্লেখ করা উচিত?
N/mm প্রস্থ দিয়ে স্বাভাবিক করে, যা সমতল রিবনের জন্য দ্ব্যর্থহীন। গোল তারের ক্ষেত্রে ভাগ করার কোনো প্রস্থ নেই, তাই কিছু সরবরাহকারী N রিপোর্ট করেন এবং কিছু ব্যাস বা একটি নামমাত্র ব্যান্ড দিয়ে ভাগ করেন। যেকোনো রীতিই কাজ করতে পারে; কিন্তু রীতিহীন একটি সংখ্যা পারে না। রিবন ও ফ্লাক্স পৃষ্ঠা সরবরাহকারীরা সাধারণত যে এককগুলো উল্লেখ করেন তা তালিকাভুক্ত করে।
বিভাগের বদলে XRF কি যথেষ্ট ভালো?
লাইনে স্ক্রিনিংয়ের জন্য, হ্যাঁ। রেকর্ড হিসেবে, না। XRF দ্রুত ও অ-ধ্বংসাত্মক এবং পদ্ধতিগতভাবে পাতলা কয়েল ধরতে পারবে। এটি গোল তারের অকেন্দ্রিক কোরকে পলিশ করা বিভাগের মতো সমাধান করতে পারবে না, এবং দুটি অসঙ্গত হলে মানদণ্ডগুলো বিভাগকেই নির্ণায়ক করে। প্রবর্তন স্তর ও বিরোধের জন্য বিভাগটি রাখুন।
লবণ স্প্রে মানদণ্ডটি রিবন থেকে দশ মিলিমিটার দূরে কেন দেখায়?
কারণ আগ্রহের ব্যর্থতা ধাতুর উপর নয়, ইন্টারফেসে। একটি রিবন ক্ষয় প্রতিরোধ করতে পারে এবং তবুও তার চারপাশের ফিল্ম বিবর্ণ করতে পারে, আবার একটি রিবন বিবর্ণ হতে পারে অথচ জোড় টিকে থাকে। রিবনের দুই পাশের ব্যান্ড বিচার করাই হলো মানদণ্ড যেভাবে একটি ইন্টারফেস সমস্যাকে দৃশ্যমান ও পুনরাবৃত্তিযোগ্য কিছুতে রূপান্তর করে।
আমার কি সত্যিই প্রতিটি লটে টেনসাইল পরীক্ষা দরকার?
এটি আপনার সবচেয়ে সস্তা প্রাথমিক সতর্কতা। অ্যানিলিং হলো সেই প্রক্রিয়া যা লটের মধ্যে সরে যাওয়ার সম্ভাবনা সবচেয়ে বেশি, এবং Rp0.2 ও প্রসারণই যেখানে সেই সরণ প্রথমে দেখা যায়, স্ট্রিংগারে সেল ভাঙার রূপ নেওয়ার আগেই। একটি টেনসাইল পরীক্ষায় প্রতি লটে কয়েক মিনিট লাগে; একটি ফাটা-সেল ঘটনা একটি শিফট খরচ করে।
চূড়ান্ত চিন্তা
রিবন পরীক্ষার কঠিন অংশটি যন্ত্রপাতি নয়। এটি সারিবদ্ধতা: কোন বৈশিষ্ট্য, কোথায় নমুনা, কীভাবে সংশোধিত, কীসের বিপরীতে বিচার। দুটি ডেটাসেট অসঙ্গত হলে ফলপ্রসূ ক্রম হলো আগে পদ্ধতি যাচাই করা এবং পরে রিবন। এই ক্রমটি ইনকামিং ইন্সপেকশনে এতদিন ধরে টিকে আছে যে পরবর্তী মতবিরোধের পরে নয়, আগেই এটি লিখে রাখা মূল্যবান।
একটি মানদণ্ড বলে একটি রিবনকে ন্যূনতম কী হতে হবে। চুক্তি বলে এই লাইনের জন্য এই রিবনকে কী হতে হবে। দ্বিতীয় নথিটিই ইল্ড নির্ধারণ করে।
সম্পর্কিত পড়া:
- একটি পিভি রিবন কী করে: তিনটি কাজ, একটি সমঝোতা
- পিভি রিবন উপকরণ: তামার কোর, কঠোরতা এবং কোটিং
- PV রিবন গঠন ও প্রকার: সমতল, গোলাকার এবং আকৃতিযুক্ত
- PV রিবন কীভাবে তৈরি হয়: ড্রয়িং, অ্যানিলিং এবং টিনিং
- ফটোভোলটাইক সোল্ডারিংয়ের জন্য ফ্লাক্স কেন অপরিহার্য
- রিবন তার টানা ও টিনিং লাইন
- সোলার সেল স্ট্রিংগার মেকানিজম: জোন-বাই-জোন গাইড
- DH1000 আর্দ্র তাপ পরীক্ষা: ব্যর্থতার ধরন ও প্রক্রিয়া
- PV মডিউল নির্ভরযোগ্যতা পরীক্ষা: সম্পূর্ণ তালিকা
- হট স্পট, মাইক্রোক্র্যাক এবং PID: তিনটি ধীর মডিউল ব্যর্থতা
এখানে উদ্ধৃত মানগুলো প্রকাশিত GB/T 31985 ও T/CPIA 0005-2017 থেকে, এবং প্রতিটি বিভাগে উল্লিখিত পরীক্ষা-পদ্ধতির মানদণ্ড থেকে নেওয়া। সেগুলো সেই নথিগুলো কী দাবি করে তা বর্ণনা করে; সেগুলো আমাদের নিজস্ব পণ্যের পরিমাপ নয়, এবং কোনো মানদণ্ডের চলতি সংস্করণ বা স্বাক্ষরিত প্রযুক্তিগত চুক্তির বিকল্প নয়। 0.18 mm রোধের গণিতটি আমাদের নিজস্ব হিসাব, রিবন উৎপাদন পৃষ্ঠায় পুনরুৎপাদিত, তামাকে 1.75×10 ধরে নিয়ে-8 Ω·m, পরিবাহন থেকে প্রলেপ বাদ, এবং একটি 182 mm অর্ধ-সেল। দুটি ধারার উল্লেখ, T/CPIA 0005-2017 এবং T/CSTM 00461-2022, এই পৃষ্ঠাটি লেখার সময় বলবৎ সংস্করণ।