ট্যাবার এবং স্ট্রিংগার মেশিন: এটি কীভাবে কাজ করে, কীভাবে চয়ন করবেন
সূচিপত্র
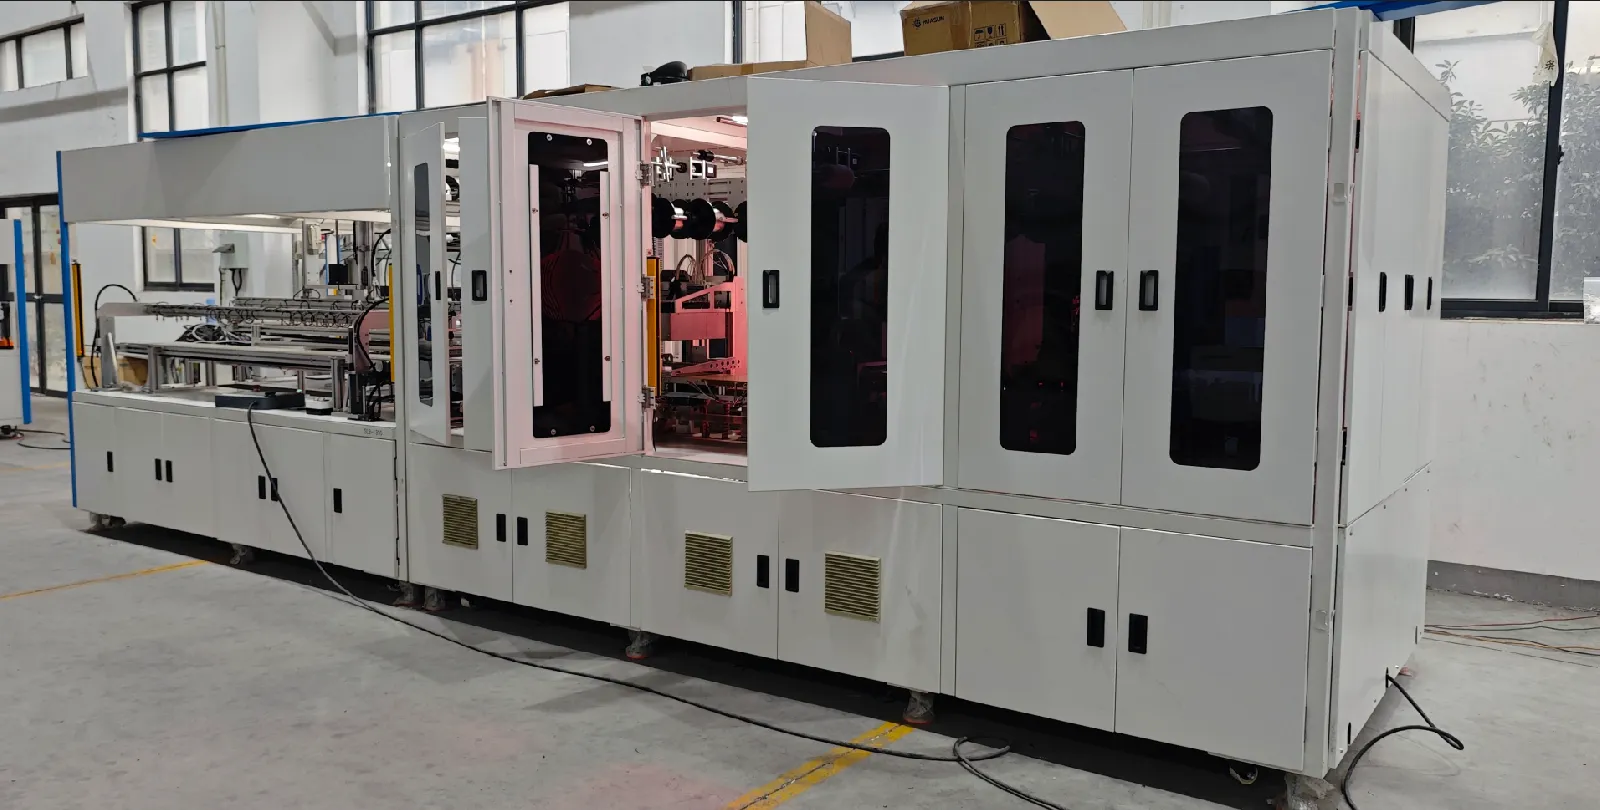
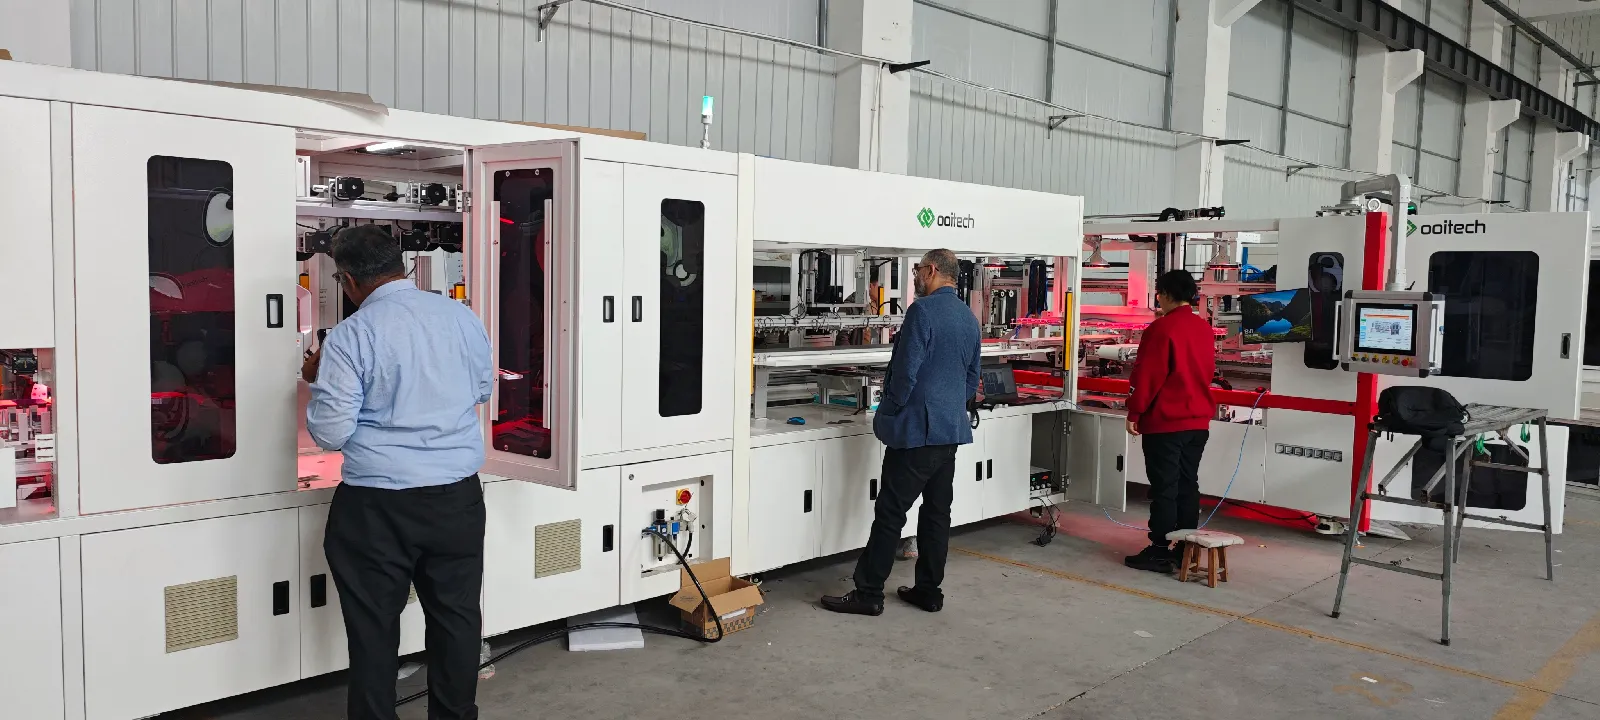
দ্রুত উত্তর: একটি ট্যাবার এবং স্ট্রিংগার হলো সেই একমাত্র মেশিন যা প্রতিটি মডিউলকে অতিক্রম করতে হয় এবং পরবর্তী কোনো স্টেশন এটি মেরামত করতে পারে না। এটি রিবনকে পৃথক সেলের উপর সোল্ডার করে এবং সেগুলোকে একটি সিরিজ স্ট্রিংয়ে যুক্ত করে, এবং এখানে তৈরি প্রতিটি ক্র্যাক বা কোল্ড জয়েন্ট চূড়ান্ত মডিউলে লিখিত হয়ে যায়। স্টেশনটি দুটি তাপীয় প্রক্রিয়া চালায়: রিবন প্লেসমেন্ট এবং সোল্ডারিং, যেখানে রিবন প্রায় 0.15 mm এবং সেল ফরম্যাট 210 mm পর্যন্ত, এবং এটি মাল্টি-বাসবার ও ব্যাক-কন্ট্যাক্ট লেআউট জুড়ে প্লেসমেন্ট নির্ভুলতা ধরে রাখতে হয়। SS-1500B এবং SS-2500B শ্রেণির মেশিনগুলি মূলধারার ফরম্যাটগুলি পরিচালনা করে, এবং 0BB ও BC ভ্যারিয়েন্টের জন্য সেটিং পরিবর্তনের বদলে ভিন্ন টুলিং প্রয়োজন। যেহেতু স্ট্রিংগার মডিউল পাওয়ার এবং লাইন ইল্ডের সীমা নির্ধারণ করে, এটি সাধারণত একটি মডিউল লাইনের থ্রুপুট বটলনেক এবং ক্ষমতা কম হলে প্রথম যে স্টেশনটি পরীক্ষা করা হয়।
প্রতিটি মডিউলকে যে একটি মেশিন পার হতে হয় এবং পরবর্তী কোনো স্টেশন তা মেরামত করতে পারে না — স্টেশন, সোল্ডারিং স্পেসিফিকেশন, 0BB এবং BC সামঞ্জস্য, মূল্য পরিসীমা, এবং বাস্তব কারখানায় যে ত্রুটিগুলো দেখা যায়।
PV মডিউল উৎপাদন · স্ট্রিংগার নির্বাচন গাইড · Jerry, Ooitech দ্বারা
একটি মেশিনই নির্ধারণ করে একটি মডিউল ২৫ বছর তার শক্তি ধরে রাখবে কি না: ট্যাবার এবং স্ট্রিংগার মেশিন। এটি যে প্রতিটি জোড় সোল্ডার করে তা স্থায়ী — পরবর্তী কোনো স্টেশন খারাপ জোড় মেরামত করতে পারে না। এখানে মেশিনটি কীভাবে কাজ করে, এবং কীভাবে আপনারটি বেছে নেবেন তা দেওয়া হলো।
১. মেশিনটি আসলে কী নির্ধারণ করে
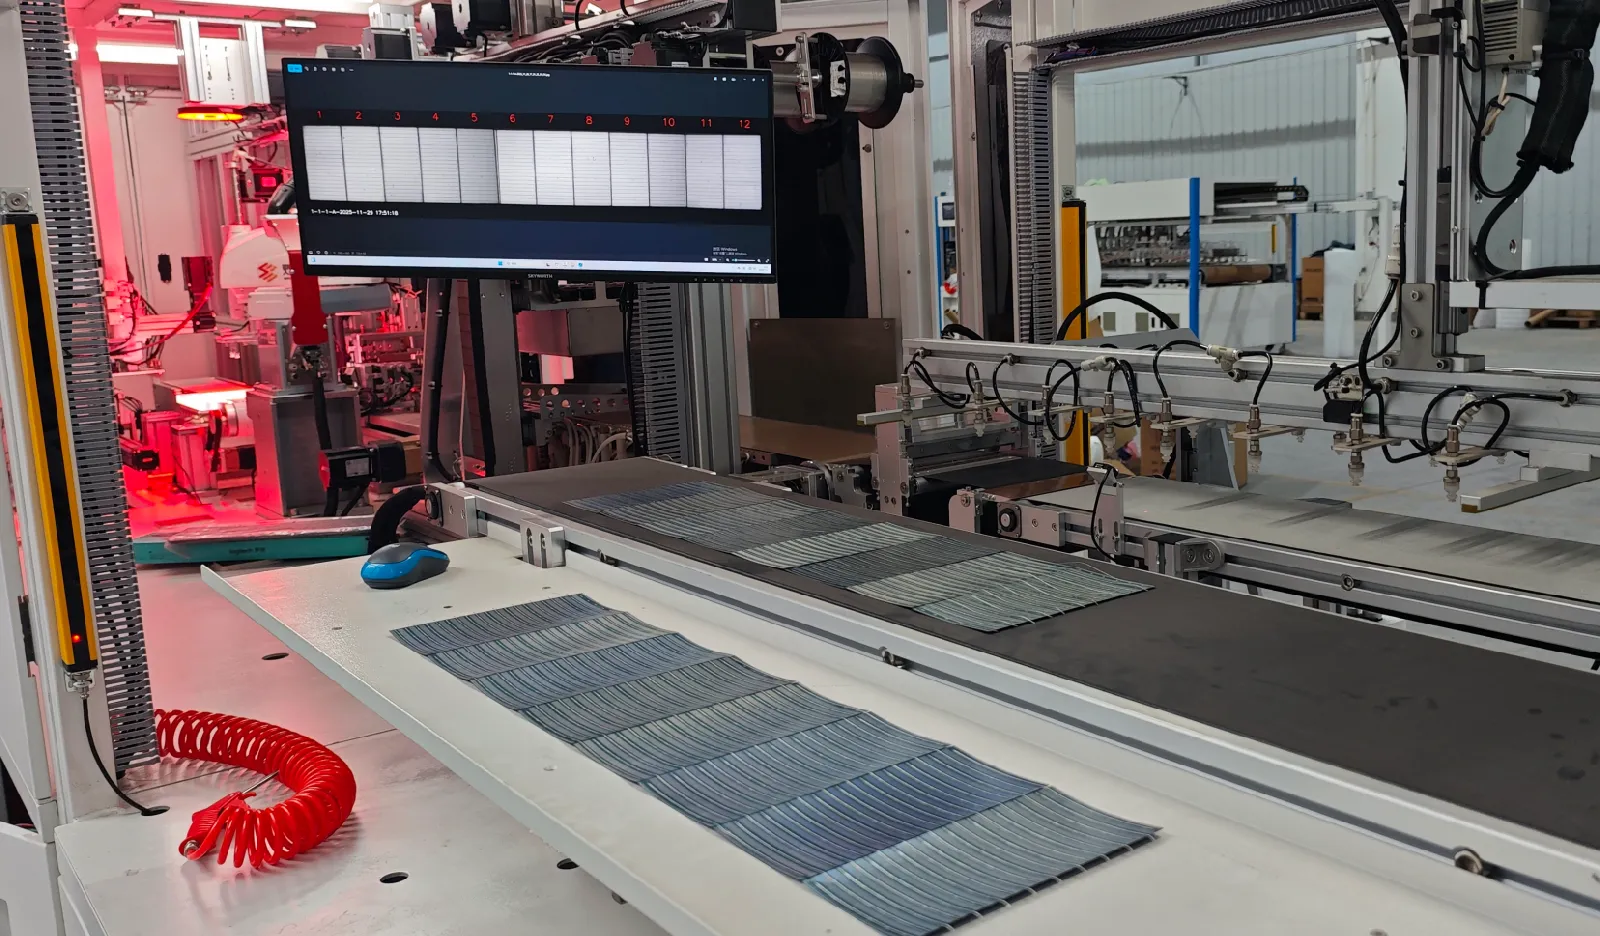
ট্যাবার এবং স্ট্রিংগার টিনযুক্ত তামার রিবন দিয়ে সোলার সেলগুলোকে একে একে একসাথে সোল্ডার করে: রিবন একটি সেলের সামনের গ্রিড লাইনের সাথে বন্ধন করে, পরের সেলের পিছনে মোড়ায়, এবং একটি সম্পূর্ণ স্ট্রিং তৈরি না হওয়া পর্যন্ত পুনরাবৃত্তি করে। তাপ রিবনের সোল্ডার কোটিংকে সেলের ফিঙ্গারগুলোর সাথে ধাতব বন্ধনে গলিয়ে দেয় — এবং প্রায় ১৩০–১৮০ μm পুরু ওয়েফারে প্রয়োগ করা সেই তাপ প্রোফাইল হয় একটি অক্ষত বৈদ্যুতিক পথ রেখে যায়, নয়তো একটি লুকানো মাইক্রোক্র্যাক।
উৎপাদন লাইনে মেশিনটি সেল সর্টিংয়ের পরে এবং লেয়াপের আগে বসে, যা এটিকে সেল এবং মডিউলের মধ্যে প্রথম অপরিবর্তনীয় প্রক্রিয়া করে তোলে। ল্যামিনেশন আবার চালানো যায়, ফ্রেমিং সংশোধন করা যায়, কিন্তু একটি সম্পূর্ণ স্ট্রিংয়ের ভিতরে একটি কোল্ড জয়েন্ট বা ফাটা সেল চিরকালের জন্য থেকে যায়। এ কারণেই অভিজ্ঞ ক্রেতারা পুরো কোটেশন শিটের বাকি অংশের চেয়ে এই একটি মেশিন অডিট করতে বেশি সময় ব্যয় করেন।
২. মেশিনের ভিতরে: ছয়টি স্টেশন
| স্টেশন | কী ঘটে | কেনার সময় কী পরীক্ষা করবেন |
|---|---|---|
| ১. লোড ও সর্ট | সেল লোড করা হয়, CCD ক্যামেরা দিয়ে অ্যালাইন করা হয় | অ্যালাইনমেন্ট নির্ভুলতা স্পেক (বর্তমান মেশিনে ±0.15 mm শ্রেণি) |
| ২. ফ্লাক্স স্প্রে | ফ্লাক্স সোল্ডার পৃষ্ঠগুলো প্রস্তুত করে | ডোজিং ধারাবাহিকতা; ফ্লাক্স সাধারণত স্থানীয়ভাবে সংগ্রহ করা হয় |
| ৩. রিবন ফিড | সমতল রিবন গঠন, কাটা এবং প্যাডে স্থাপন | রিবন প্রস্থের পরিসীমা (সাধারণত ০.৩৫–১.২ মিমি), কাটার সমন্বয়যোগ্যতা — বেশিরভাগ অ্যালাইনমেন্ট ত্রুটি এখান থেকেই শুরু হয় |
| ৪. IR ট্যাবিং | ইনফ্রারেড ল্যাম্প সোল্ডার রিফ্লো করে | স্বতন্ত্রভাবে নিয়ন্ত্রিত হিটিং জোনের সংখ্যা; প্রতি-রেসিপি স্টোরেজ |
| ৫. স্ট্রিংিং | সেলগুলো সামনে-থেকে-পিছনে স্ট্রিংয়ে সংযুক্ত, রোবট-স্ট্যাকড | সেল স্পেসিং পরিসীমা (১.৫–১০ মিমি), হ্যান্ডলিং কোমলতা |
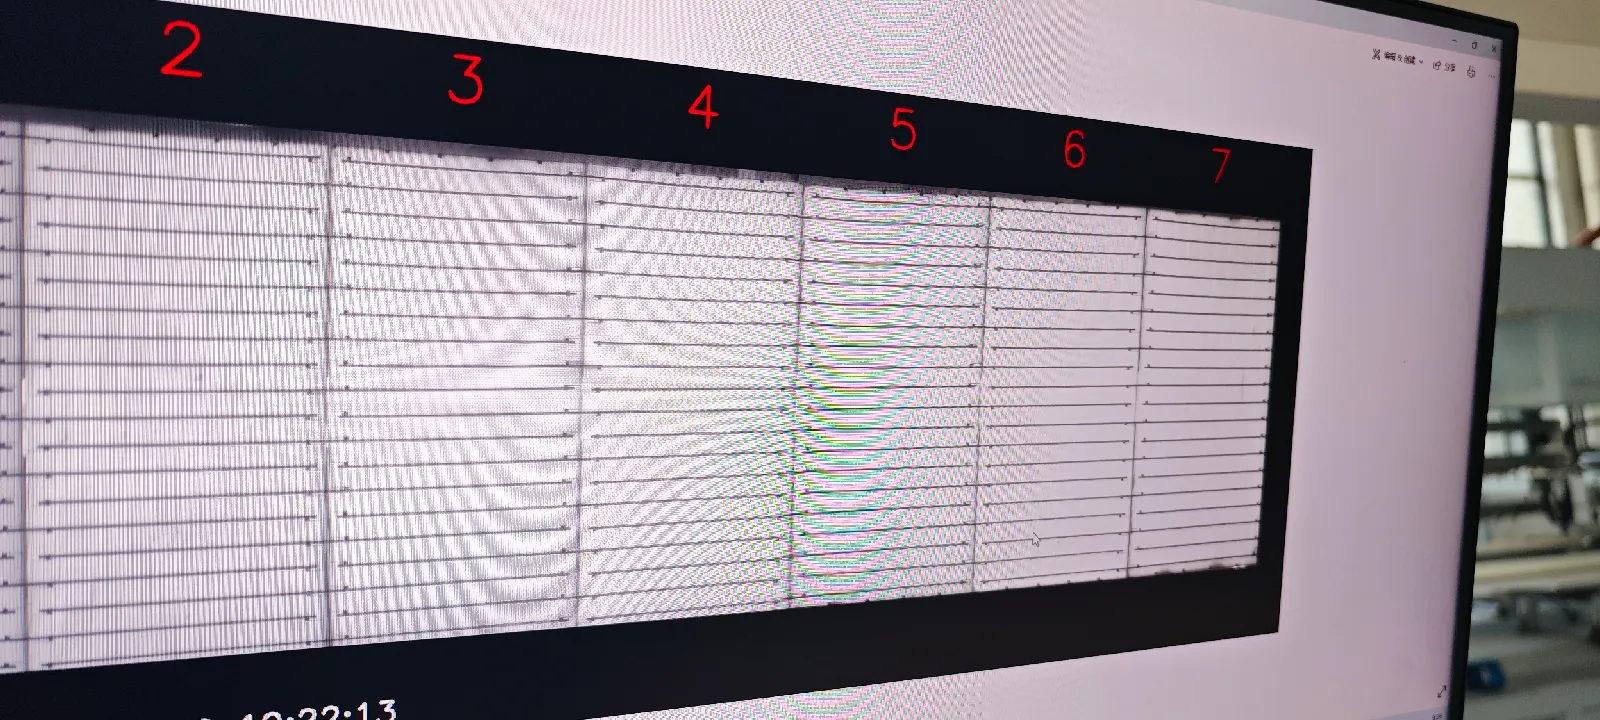
| ৬. ইনলাইন EL | ইলেকট্রোলুমিনেসেন্স সমাপ্ত স্ট্রিংটি পরীক্ষা করুন | অন্তর্ভুক্ত বা ঐচ্ছিক; রেজোলিউশন এবং ক্যামেরা সংখ্যা |
জিরো-বাসবার (0BB) ফরম্যাটের জন্য তৈরি লাইনে সোল্ডারিংয়ের পরে একটি সপ্তম স্টেশন যোগ হয় — গ্লু কিউর বা ফিল্ম ল্যামিনেশন — যা সেকশন ৫-এ আলোচনা করা হয়েছে। ছয়-স্টেশন কোর প্রতিটি প্রস্তুতকারকের মেশিনে অন্যথায় একই থাকে; কোটেশনকে আলাদা করে প্রিসিশন, হিটিং কন্ট্রোল এবং হ্যান্ডলিংয়ের কতটা রোবোটিক।
৩. স্পেক শিটে যে সংখ্যাগুলো গুরুত্বপূর্ণ
তিনটি স্পেসিফিকেশন মেশিন সম্পর্কে বাকি সবকিছু পূর্বাভাস দেয়। ভাঙনের হার: বর্তমান প্রজন্মের মেশিনগুলো A-গ্রেড সেলে ≤০.২% ধরে রাখে — এর চেয়ে শিথিল কিছু গ্রহণ করবেন না, কারণ এই স্টেশনে ভাঙন মানে স্ক্র্যাপ প্লাস রিওয়ার্ক শ্রম, স্থায়ীভাবে। থ্রুপুট: এন্ট্রি মেশিনগুলি প্রতি ঘন্টায় ~1,200 সেল চালায়, ওয়ার্কহর্স ক্লাস 2,400, এবং হাই-স্পিড ATW-ক্লাস মেশিন 6,800 — এটি আপনার -এ। এবং আপনার শিফট প্ল্যানের সাথে মিলিয়ে নির্ধারণ করুন, বিক্রেতার হেডলাইনের সাথে নয়। পজিশনিং নির্ভুলতা: ±০.১৫ মিমি পজিশনিং এবং ±০.২ মিমি প্লেসমেন্ট বর্তমান মান; বাসবার সংখ্যা বাড়ার সাথে এবং ফিঙ্গার সূক্ষ্ম হওয়ার সাথে, নির্ভুলতাই গতিতে রিবনকে প্যাডে ধরে রাখে।
আরও একটি স্পেক দাবি করার মতো: মেশিনের সাথে কতগুলো সম্পূর্ণ সেল কিট আসে, এবং দ্বিতীয় কিটের দাম কত। যদি আপনি একাধিক সেল ফরম্যাট চালানোর পরিকল্পনা করেন — এবং বেশিরভাগ লাইন শেষ পর্যন্ত করে — ফরম্যাট পরিবর্তন নির্ভর করে অতিরিক্ত কিট এবং সংরক্ষিত রেসিপির উপর।
৪. IR সোল্ডারিং জিতেছে — এটি নিশ্চিত করুন এবং এগিয়ে যান
পুরোনো ক্যাটালগগুলো ইনফ্রারেড, হট এয়ার, লেজার এবং ইন্ডাকশনকে পাশাপাশি তালিকাভুক্ত করে যেন পছন্দটি এখনও খোলা। তা নয়। ইনফ্রারেড হলো গণ-উৎপাদনের মানদণ্ড — নন-কন্টাক্ট, পরিপক্ব, স্বতন্ত্রভাবে জোনকৃত তাপমাত্রা নিয়ন্ত্রণসহ — অন্যদিকে হট এয়ার কার্যত নতুন লাইন থেকে বিদায় নিয়েছে: অসম heating, ধীর চক্র, এবং তাপীয় শক যা পাতলা ওয়েফার সহ্য করতে পারে না। লেজার ও ইন্ডাকশন নিশ অ্যাপ্লিকেশনে টিকে আছে এমন সরঞ্জাম ব্যয়ে যা মডিউল অ্যাসেম্বলির জন্য অর্থনীতি খুব কমই ন্যায্যতা দেয়। ২০২৬-এ যে সিদ্ধান্তটি আসলে গুরুত্বপূর্ণ তা heating পদ্ধতি নয়, বরং IR প্ল্যাটফর্মটি পরে 0BB-তে আপগ্রেড করতে পারে কি না।
৫. ২০২৬-এর আসল প্রশ্ন: বাসবার ফরম্যাট এবং 0BB
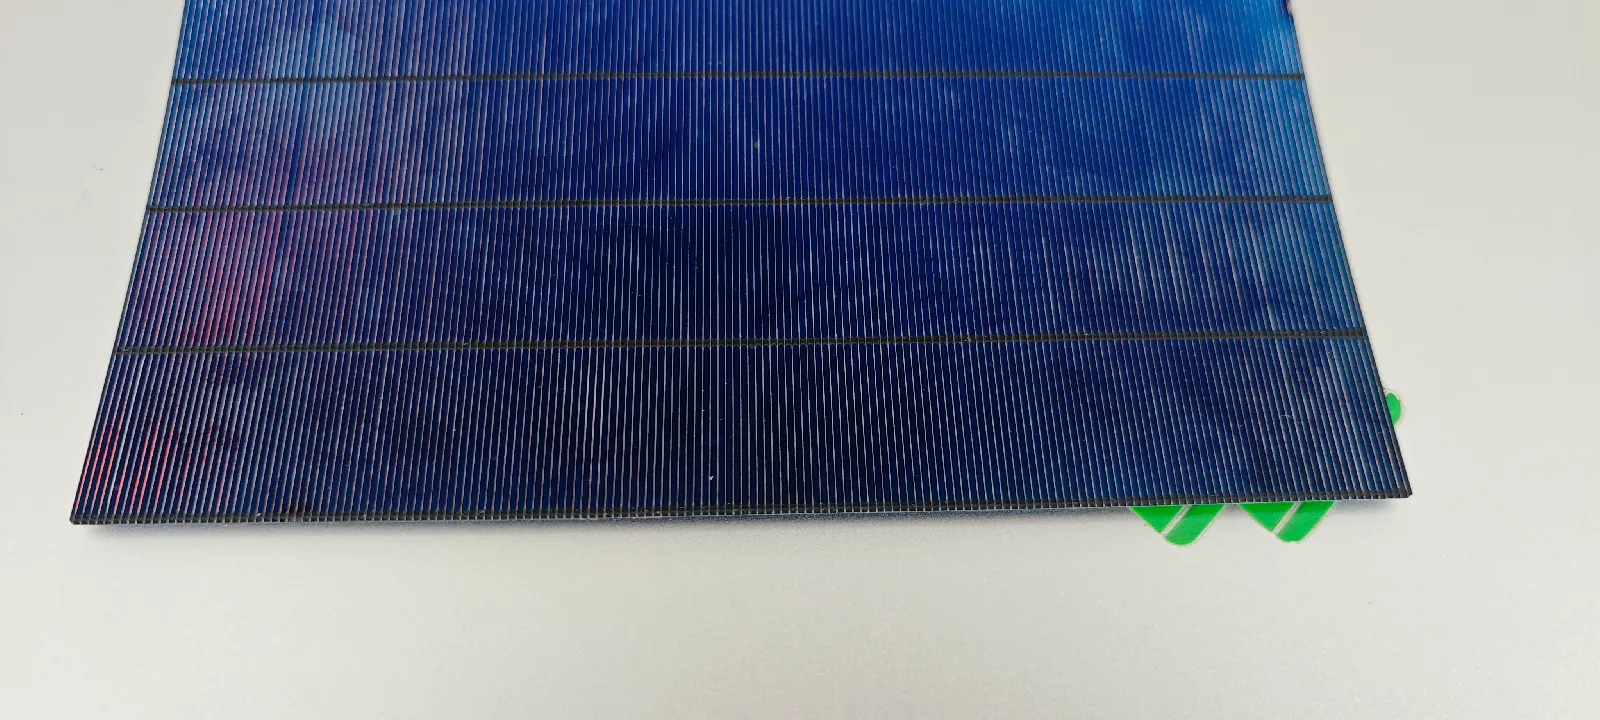
গত পাঁচ বছরে স্ট্রিংগার ডেভেলপমেন্টের একটাই গল্প: অনেক থেকে শূন্য পর্যন্ত বাসবার। MBB (মাল্টি-বাসবার) থেকে SMBB (15–25BB)-তে переход হয়েছে, এবং শিল্প এখন 0BB-এর দিকে এগোচ্ছে — সূক্ষ্ম গোলাকার তারগুলি সরাসরি ফিঙ্গারগুলিতে সোল্ডার করা হয়, যা সিলভার পেস্ট সাশ্রয় করে, শেডিং কমায় এবং পাওয়ার বাড়ায়। শিল্প পূর্বাভাস অনুযায়ী 2026 সালের মধ্যে 0BB প্রায় 90% পেনিট্রেশন ছুঁয়ে ফেলবে, যার মানে আজ কেনা একটি মেশিন যদি 0BB চালাতে না পারে তবে দুই বছরের মধ্যে পুরনো হয়ে যাওয়ার ঝুঁকি রয়েছে। একটি স্ট্যান্ডার্ড মেশিন PERC এবং TOPCon কে 3–20BB নেটিভভাবে কভার করে; 0BB একটি অ্যাড-অন প্রসেস, এবং চারটি রুট যথেষ্ট আলাদা যাতে আপনার ক্রয় পরিবর্তন হয়:
| 0BB রুট | এটি কীভাবে বন্ধন করে | ট্রেড-অফ |
|---|---|---|
| সোল্ডার + গ্লু | IR তারটি ট্যাক করে, থার্মোসেট গ্লু শক্তিশালী করে | গণ-উৎপাদনে সবচেয়ে সাশ্রয়ী; উচ্চ গ্লু-ডিসপেনসিং নির্ভুলতা দাবি করে — একটি IR স্ট্রিংগারের স্বাভাবিক আপগ্রেড পথ |
| ফিল্ম | পলিমার ফিল্ম তার ধরে রাখে, ল্যামিনেশনের সময় বন্ধন করে | সবচেয়ে বিস্তৃত সেল-টাইপ উপযোগী (TOPCon/HJT/BC) এবং উচ্চ নির্ভরযোগ্যতা; ফিল্ম খরচ বাড়ায় |
| গ্লু ডিসপেনসিং | ডিসপেনস, রুট ওয়্যার, কিউর | সরল, স্থিতিশীল সরঞ্জাম; অতিরিক্ত গ্লু খরচ এবং তারের নিচে সম্ভাব্য EL শ্যাডো |
| SmartWire | কম্পোজিট ফিল্ম + ওয়্যার গ্রিড | প্রতিষ্ঠিত রুট; ২০৩৪ পর্যন্ত পেটেন্ট-সুরক্ষিত, উচ্চ ফিল্ম খরচসহ |
আজকের খরচের বদলে আপনার সেল রোডম্যাপের উপর বাজি ধরুন। যদি আপনি TOPCon চালান এবং সেখানেই থাকার আশা করেন, তাহলে সোল্ডার প্লাস গ্লু চালাতে সবচেয়ে কম খরচ হয় এবং আপনি ইতিমধ্যে কেনা IR প্ল্যাটফর্মের উপর ভিত্তি তৈরি করে। যদি BC বা HJT পরিকল্পনায় থাকে, ফিল্মের বিস্তৃত উপযোগিতা তার প্রতি-মডিউল খরচের মূল্য রাখে, এবং মেশিনটি পরে রূপান্তর করার বদলে তার জন্য প্রস্তুত অবস্থায় অর্ডার করতে হবে।
৬. সেল সামঞ্জস্য: এক মেশিন, চার সেল পরিবার
| সেলের ধরন | স্ট্রিংগিং প্রয়োজনীয়তা | প্রচলিত পদ্ধতি |
|---|---|---|
| PERC | পরিণত, খরচ-সংবেদনশীল | স্ট্যান্ডার্ড IR, MBB/SMBB |
| TOPCon | N-টাইপ, SMBB থেকে 0BB-তে যাচ্ছে | স্ট্যান্ডার্ড IR / 0BB সোল্ডার+গ্লু |
| HJT | নিম্ন-তাপমাত্রায় সংবেদনশীল, পাতলা ওয়েফার | নিম্ন-তাপমাত্রার IR / 0BB ফিল্ম বা গ্লু |
| BC (IBC/ABC/HPBC) | ব্যাক-কন্টাক্ট, সামনের বাসবার নেই | BC-সামঞ্জস্যপূর্ণ স্ট্রিংগার কনফিগারেশন — অন্য কিছু কোট করার আগে নিশ্চিত করুন |
যদি আপনার ব্যবসায়িক পরিকল্পনায় টোলিং কাজ থাকে — একই লাইনে একাধিক গ্রাহকের সেল ফরম্যাট চালানো — তাহলে সামঞ্জস্যতা সর্বোচ্চ থ্রুপুটের চেয়ে বেশি মূল্যবান। দ্রুত-পরিবর্তনযোগ্য সেল কিট এবং প্রতিটি ফরম্যাটের জন্য একটি যাচাইকৃত, সংরক্ষিত রেসিপি একটি মেশিনকে মিনিটে মাপা পরিবর্তন উইন্ডোতে রুটের মধ্যে স্যুইচ করতে দেয়; সেই নমনীয়তা ছাড়া একটি মেশিন আপনার গ্রাহক তালিকাকে এক প্রযুক্তি রুটে সীমাবদ্ধ করে।
ব্যাক কন্টাক্ট হলো সেই একমাত্র ক্ষেত্র যেখানে স্ট্রিংগারের রেসিপির বদলে তার জ্যামিতি পরিবর্তিত হয়। জয়েন্টটি পেছনের দিকে সরে যায়, তাই অ্যালাইনমেন্ট একটি ক্যামেরা-নির্ভর সমস্যা হয়ে দাঁড়ায়, রিবনটি সোল্ডার করার আগেই স্থির করতে হয়, এবং হিটারটি পেছনের দিক থেকে কাজ করে। সেই কনফিগারেশনটিই হলো একটি BC সেল ট্যাবার স্ট্রিংগার এবং উপরের টেবিলের প্রয়োজনীয়তার সঙ্গে একটি স্পেসিফিকেশন মিলিয়ে দেখা উচিত, সেল ফরম্যাটের তালিকার সঙ্গে নয়।
7. একটি ট্যাবার এবং স্ট্রিংগারের খরচ, এবং কী দাম বাড়ায়মেশিন ক্লাস অনুযায়ী সাধারণ FOB চায়না মূল্য ব্যান্ড: এন্ট্রি মেশিন প্রায় $60k–70k, 2,400-সেল/ঘণ্টা ওয়ার্কহর্স ক্লাস $120k–140k, এবং উচ্চ-গতির 6,800-সেল/ঘণ্টা ATW-ক্লাস মেশিন $380k–430k. একই ক্লাসের মধ্যে, দুটি কোটের মধ্যে পার্থক্য সাধারণত চারটি বিষয় থেকে আসে: ইনলাইন EL অন্তর্ভুক্ত আছে কি না (এবং কতটি ক্যামেরা সহ), রোবোটিক বনাম যান্ত্রিক সেল হ্যান্ডলিং, কতটি সেল কিট এবং সংরক্ষিত রেসিপি অন্তর্ভুক্ত, এবং কমিশনিং ও প্রশিক্ষণের কতটা মূল্যের মধ্যে ধরা হয়েছে। যখন "একই" ক্লাসের একটি কোট ব্যান্ডের চেয়ে 30% কম হয়, তখন সেই চারটির একটি চুপচাপ শিট থেকে বাদ পড়েছে।
প্রকাশ: যেহেতু আপনি যেভাবেই লক্ষ্য করবেন — Ooitech স্ট্রিংগার বিক্রি করে — আমাদের SS-1500B হল এন্ট্রি-ক্লাস মেশিন, এবং SS-2500 হল আমাদের পাঠানো প্রতিটি লাইনের ওয়ার্কহর্স। আমাদের একটি মেশিন 166–210 mm সেল, 3–20BB, 0.35–1.0 mm চওড়া রিবন, ±0.15 mm পজিশনিং, ≤0.2% ভাঙন এবং তিনটি ইনলাইন EL ক্যামেরা কভার করে; BC-সামঞ্জস্যপূর্ণ কনফিগারেশন এবং 0BB গ্লু/ফিল্ম আপগ্রেড প্রকল্প অনুযায়ী কোট করা হয়। উপরের ব্যান্ডগুলো আমাদেরসহ যেকোনো সরবরাহকারীর বিরুদ্ধে ব্যবহার করুন।
8. যখন জিনিসপত্র ড্রিফট করে: বাস্তব কারখানা থেকে তিনটি ত্রুটি
আমাদের সাপোর্ট চ্যানেলে আসা বেশিরভাগ স্ট্রিংগার প্রশ্ন হার্ডওয়্যার ব্যর্থতা নয়। সেগুলো সেটআপ ড্রিফট, এবং একই তিনটি বারবার দেখা যায়। সোল্ডার প্যাডের বাইরে বসে থাকা তার, সাধারণত স্ট্রিংয়ের একই প্রান্তে: তাপমাত্রা স্পর্শ করার আগে প্রথমে রিবন ফিড পরীক্ষা করুন — রোল বসা, কাটারের সাথে রিবন প্লেন সমান, কাটার ওভারল্যাপ উচ্চতা। কালো হয়ে যাওয়া বা ভেজা না হওয়া জোড় স্ট্রিং প্রান্তে, অথচ কেন্দ্র ভালোভাবে সোল্ডার হচ্ছে: এটি হিটিং-জোন প্রোফাইলের প্রশ্ন, সেলের প্রশ্ন নয়; মেশিনে ফরম্যাটের জন্য জোন লেআউট পুনরায় ভারসাম্যকরণ প্রয়োজন। সেল পরিবর্তনের পর রেসিপি ড্রিফট: প্রতিটি সেল ফরম্যাট — হাফ-কাট TOPCon 182 PERC থেকে ভিন্নভাবে আচরণ করে — তার নিজস্ব যাচাইকৃত হিটিং রেসিপি চায়, এবং সবচেয়ে কার্যকর অভ্যাস হলো একটি সাধারণ সেটিং সমন্বয় করার বদলে প্রতি-ফরম্যাট রেসিপি সংরক্ষণ করা। যে অপারেটররা প্রথম সপ্তাহেই এই অভ্যাস শেখে, তারা ছয় মাসে এর জন্য সাপ্তাহিক ছুটি হারানো বন্ধ করে।
"আমরা কতদিনে রেটেড ইল্ডে পৌঁছাব" এর সৎ উত্তরও এটাই: মেশিনটি কমিশনিংয়ের প্রথম দিন থেকেই সক্ষম; রেসিপি লাইব্রেরি এবং অপারেটরের চোখ তৈরি করতে দুই থেকে তিন মাস লাগে। যে কেউ সেই সময়কালে যোগাযোগযোগ্য থাকবে তার কাছ থেকে মেশিন কিনুন। ডিপোজিট দেওয়ার আগে কীভাবে এটি যাচাই করবেন তা বর্ণিত আছে একটি ট্যাবার স্ট্রিংগার মেশিন প্রস্তুতকারক মূল্যায়ন.
সাধারণ জিজ্ঞাসা — ট্যাবার এবং স্ট্রিংগার মেশিন
একটি ট্যাবার এবং স্ট্রিংগার মেশিনের দাম কত?
সাধারণ FOB চায়না রেঞ্জ: এন্ট্রি মেশিনের জন্য $60k–70k, 2,400-সেল/ঘণ্টা ওয়ার্কহর্স ক্লাসের জন্য $120k–140k, হাই-স্পিড ATW-ক্লাস ইউনিটের জন্য $380k–430k। ইনলাইন EL, রোবোটিক হ্যান্ডলিং, স্পেয়ার সেল কিট এবং কমিশনিং স্কোপ একটি কোটেশনকে তার রেঞ্জের মধ্যে সরায়।
একটি স্ট্রিংগারের থ্রুপুট সংখ্যা আসলে কী বোঝায়?
প্রতি ঘণ্টায় সেল, মেশিনের রেটেড ফরম্যাটে পরিমাপ করা। ~1,200 সেল/ঘণ্টার দুটি এন্ট্রি-ক্লাস স্ট্রিংগার মোটামুটি একটি 16-প্যানেল-প্রতি-ঘণ্টা সেমি-অটোমেটিক লাইনকে ফিড করে; একটি 2,400-সেল/ঘণ্টা মেশিন একটি 20–60 MW লাইনকে অ্যাঙ্কর করে; 6,800-সেল/ঘণ্টা মেশিন 150–600 MW লাইনে একাধিক হিসেবে দেখা যায়। সর্বদা আপনার ল্যামিনেটরের সাইকেলের বিপরীতে থ্রুপুট যাচাই করুন, বিচ্ছিন্নভাবে নয়।
একটি স্ট্রিংগার কি PERC, TOPCon, HJT এবং BC সেল চালাতে পারে?
PERC এবং TOPCon, হ্যাঁ, প্রতি-ফরম্যাট রেসিপি এবং সেল কিট সহ একটি স্ট্যান্ডার্ড মেশিনে। HJT-এর জন্য লো-টেম্পারেচার কনফিগারেশন প্রয়োজন, এবং BC ফরম্যাটের জন্য BC-সামঞ্জস্যপূর্ণ স্ট্রিংগার প্রয়োজন। যদি আপনার পরিকল্পনায় BC বা HJT ভলিউম থাকে, অন্য কোনো স্পেসিফিকেশন তুলনা করার আগে সেই সামঞ্জস্যতা নিশ্চিত করুন।
স্পেক শিটে কী ব্রেকেজ রেট প্রতিশ্রুতি দেওয়া উচিত?
বর্তমান-প্রজন্মের মেশিনের জন্য A-গ্রেড সেলে ≤0.2% — এন্ট্রি এবং ওয়ার্কহর্স ক্লাসে একই সংখ্যা। এর চেয়ে শিথিল কিছু আপনাকে চিরকাল স্ক্র্যাপ খরচ করাবে; নাটকীয়ভাবে কঠোর কিছু পরীক্ষার শর্ত সম্পর্কে যাচাইয়ের প্রশ্ন দাবি করে।
রিবন তারগুলো কেন সোল্ডার প্যাড মিস করে?
প্রায় সবসময়ই রিবন ফিড সেটআপ, সেল নয়: রোলগুলো সঠিকভাবে বসানো নেই, রিবন প্লেন কাটারের সাথে সমতল নয়, বা কাটার ওভারল্যাপ ভুল উচ্চতায়। প্রথমে ফিড পাথ ঠিক করুন; তারপরেই হিটিং-জোন সেটিংস দেখুন।
গরম-বাতাস স্ট্রিংিং কি এখনও বিবেচনার যোগ্য?
না, নতুন লাইনের জন্য। অসম গরম, ধীর চক্র সময় এবং পাতলা ওয়েফারের উপর তাপীয় শক গরম বাতাসকে ব্যাপক উৎপাদন থেকে বাদ দিয়েছে। একটি IR প্ল্যাটফর্ম বেছে নিন এবং সিদ্ধান্তের সময়টির বদলে এর 0BB আপগ্রেড পথে ব্যয় করুন।
স্ট্রিংগারের কি ইনলাইন EL প্রয়োজন?
হ্যাঁ। স্ট্রিংিং হল প্রথম অপরিবর্তনীয় প্রক্রিয়া, এবং ইনলাইন EL হল একমাত্র পরীক্ষা যা ল্যামিনেশনের আগে মাইক্রোক্র্যাক এবং ভুলভাবে সারিবদ্ধ রিবন ধরতে পারে, যা মডিউলের ভিতরে আটকে যায়। খরচ বাঁচাতে এটি বাদ দেওয়া একটি দৃশ্যমান মেশিন মূল্যকে অদৃশ্য স্ক্র্যাপ খরচে রূপান্তরিত করে।
0BB কী এবং আমার মেশিনের কি এটি প্রয়োজন?
জিরো বাসবার: তারগুলি সরাসরি আঙুলের উপর সোল্ডার করা হয়, রূপালী পেস্ট সাশ্রয় করে এবং ছায়া কমায়। শিল্প পূর্বাভাস 2026 সালের মধ্যে প্রায় 90% অনুপ্রবেশের কথা বলে, তাই আজ কেনা একটি মেশিনের অন্ততপক্ষে পরে একটি আঠা বা ফিল্ম আপগ্রেড গ্রহণ করা উচিত — সোল্ডার+আঠা সক্ষমতা সহ একটি IR প্ল্যাটফর্ম হল সবচেয়ে স্বাভাবিক পথ।
স্পেসিফিকেশন Ooitech মেশিন ডেটা উল্লেখ করে; মূল্য ব্যান্ডগুলি সাধারণ FOB চীন বাজারের পরিসীমা প্রতিফলিত করে এবং কনফিগারেশনের সাথে পরিবর্তিত হয় — বাজেট করার আগে একটি বর্তমান কোটেশন নিশ্চিত করুন।
সম্পর্কিত: একটি পিভি রিবন কী করে: তিনটি কাজ, একটি সমঝোতা স্ট্রিং গঠিত হওয়ার পরে রিবন কী করছে তা ব্যাখ্যা করে।
সম্পর্কিত: ব্যাক-কন্টাক্ট সেলে 0BB: লাভ এবং ইল্ড সীমা তারের সংখ্যা বাড়লে এবং প্রতিটি তার পাতলা হয়ে গেলে মেশিন-সাইড প্রয়োজনীয়তাগুলো কভার করে।
সম্পর্কিত: 0BB সেল প্রযুক্তি: বাসবার অপসারণ কী পরিবর্তন করে রিবন বিশটি অত্যন্ত পাতলা তারে পরিণত হলে একটি মেশিনকে কী ধরে রাখতে হবে তা নির্ধারণ করে।
সম্পর্কিত: TOPCon-এ লেজার-কাট প্রান্ত: ক্রস-সেকশন প্যাসিভেট করা জোড়ার বদলে কাটা পৃষ্ঠে রয়েছে: কোয়ার্টার আলাদা হওয়ার পরে গ্রুভের দেয়াল বৈদ্যুতিকভাবে কী করে।
সম্পর্কিত: PV রিবন কীভাবে তৈরি হয়: ড্রয়িং, অ্যানিলিং এবং টিনিং একটি স্ট্রিংগারের হ্যান্ডলিং কীভাবে রিবনের সামঞ্জস্যকে লাইন ইল্ডে রূপান্তরিত করে তা ব্যাখ্যা করে।
সম্পর্কিত: মডিউল দক্ষতা বনাম শক্তি: কেন 740 W 675 W-এর নিচে র্যাংক করতে পারে এখানেই আরও কঠোর প্লেসমেন্ট টলারেন্স লাইন ইল্ডে রূপান্তরিত হয়।
সম্পর্কিত: সৌর প্যানেল কীভাবে তৈরি হয়: প্রতিটি ধাপ এবং প্রতিটি পরীক্ষা এখানেই প্লেসমেন্ট এবং ওয়েল্ডের পার্থক্য সবচেয়ে বেশি গুরুত্বপূর্ণ।
সম্পর্কিত: MC4 বা MC4-সামঞ্জস্যপূর্ণ: কানেক্টরের নামটির অর্থ কী স্ট্রিং থেকে আসা লিডগুলোর উপর ক্রিম্প করা হয়।
সম্পর্কিত: সোলার সেল স্ট্রিংগার মেকানিজম: জোন-বাই-জোন গাইড. আপনি যদি সেই স্টেশনগুলোর পেছনের পার্ট-লেভেল দৃশ্য দেখতে চান, এটি ছয়টি জোনের সবগুলোই ঘুরে দেখায়।
সম্পর্কিত: ফ্ল্যাট বনাম রাউন্ড রিবন: কেন BC সেল নিয়ম ভাঙে — রিবন ক্রস-সেকশন কীভাবে আপনার প্রয়োজনীয় মেশিন পরিবর্তন করে।
সম্পর্কিত: হাইব্রিড কনট্যাক্ট BC সেল: ২৮% কে এখনও যা প্রমাণ করতে হবে — 200 C সিলিং যে মেশিনে স্ট্রিং করা হয় তাতে কী প্রভাব ফেলে।
আরও পড়া এবং পটভূমি তথ্য
এই বিষয়ে প্রকাশ্য রেফারেন্স উপকরণ, যা শিল্পের প্রযুক্তি রোডম্যাপ এবং বাজার তথ্য রক্ষণাবেক্ষণকারী সংস্থাগুলি দ্বারা প্রকাশিত: