ফাইন-লাইন স্ক্রিন প্রিন্টিংয়ে বাধা
সূচিপত্র
দ্রুত উত্তর: ফাইন-লাইন স্ক্রিন প্রিন্টিং তার নিজস্ব স্পেসিফিকেশনের সাথে তাল মেলানোর এক স্থায়ী অবস্থায় বিদ্যমান: প্রক্রিয়াটি কী করতে পারে তা বর্ণনা করা কাগজ প্রকাশের আগেই পুরনো হয়ে যায়, কারণ উৎপাদনে আঙুলের প্রস্থ ক্রমাগত সংকুচিত হচ্ছে। কারণটি হলো গণিত। একটি সংকীর্ণ আঙুল কম আলো বাধা দেয় এবং কোষটি যে কারেন্ট উৎপন্ন করে তা বাড়ায়, কিন্তু এর প্রতিরোধ ক্ষমতাও বেশি এবং সংস্পর্শ এলাকা ছোট, তাই পেস্ট ফর্মুলেশন, স্ক্রিন মেশ এবং প্রিন্টিং প্যারামিটার সবকিছুকেই একসাথে অগ্রসর হতে হয়। ব্যবহৃত মাত্রাগুলি প্রায় 13 µm থেকে 9 µm হয়ে 6 µm পর্যন্ত বিস্তৃত, কাঠামোর উপর নির্ভর করে অর্জনযোগ্য প্রস্থ 16 µm থেকে 24 µm ব্যান্ডে রিপোর্ট করা হয়। প্রতিটি হ্রাস একটি ছোট লাভ যা কেবল তখনই বাস্তবায়িত হয় যদি ইল্ড ধরে রাখা যায়, যার কারণে ফাইন-লাইন প্রিন্টিং একটি ডিজাইন সমস্যার মতোই একটি ইল্ড সমস্যাও বটে।
PV মডিউল ম্যানুফ্যাকচারিং · জেরি, Ooitech দ্বারা
একটি গবেষণাপত্র সবেমাত্র গৃহীত হয়েছে, কিন্তু তথ্য ইতিমধ্যে পুরনো। গবেষণা ও উন্নয়নে কাজ করেন এমন যে কেউ এই অস্বস্তিকর পরিস্থিতি জানেন।
ফ্রাউনহোফার ISE-এর কাগজ, "প্রগ্রেস ইন ফাইন-লাইন ফ্রন্ট-সাইড প্রিন্টিং ফর TOPCon সোলার সেল," একটি সাধারণ উদাহরণ। এর সবচেয়ে আক্রমণাত্মক ডিজাইনে ১৩ µm ওপেনিং সহ একটি নটলেস স্ক্রিন ব্যবহার করা হয়েছিল। এর চেয়ে সূক্ষ্ম যেকোনো কিছু পরীক্ষায় অস্থির হয়ে পড়ে। সর্বজনীনভাবে উপলব্ধ শিল্প তথ্য অনুসারে, শীর্ষস্থানীয় সেল নির্মাতারা ইতিমধ্যেই নটলেস স্ক্রিন ওপেনিংকে ঠেলে দিয়েছিল ২০২৬ সালের মধ্যে ৬ µm—গবেষণাপত্রে রিপোর্ট করা আকারের অর্ধেকেরও কম।
এই আপাত অপ্রচলিততাই গবেষণাপত্রটি পড়ার যোগ্য হওয়ার কারণ। এটি ২০২৪–২০২৫ সালে স্ক্রিন প্রিন্টিংয়ের ব্যবহারিক ক্ষমতার সীমানা চিহ্নিত করেছে। যে নির্মাতারা পরে এই সীমানা অতিক্রম করেছে তারা এখনও গবেষণায় বর্ণিত একই ট্রেড-অফ কাঠামোর সাথে কাজ করছিল।
সংখ্যা মেয়াদোত্তীর্ণ হয়। পদ্ধতি হয় না। এই নিবন্ধটি দুটি বিষয় দেখে: গবেষণাপত্রটি তখন কী চিহ্নিত করেছিল, এবং কীভাবে ব্যাপক উৎপাদন পরে সেই অনুমিত সীমা অতিক্রম করেছে।
১. গবেষণাপত্রে কী ঘটেছিল
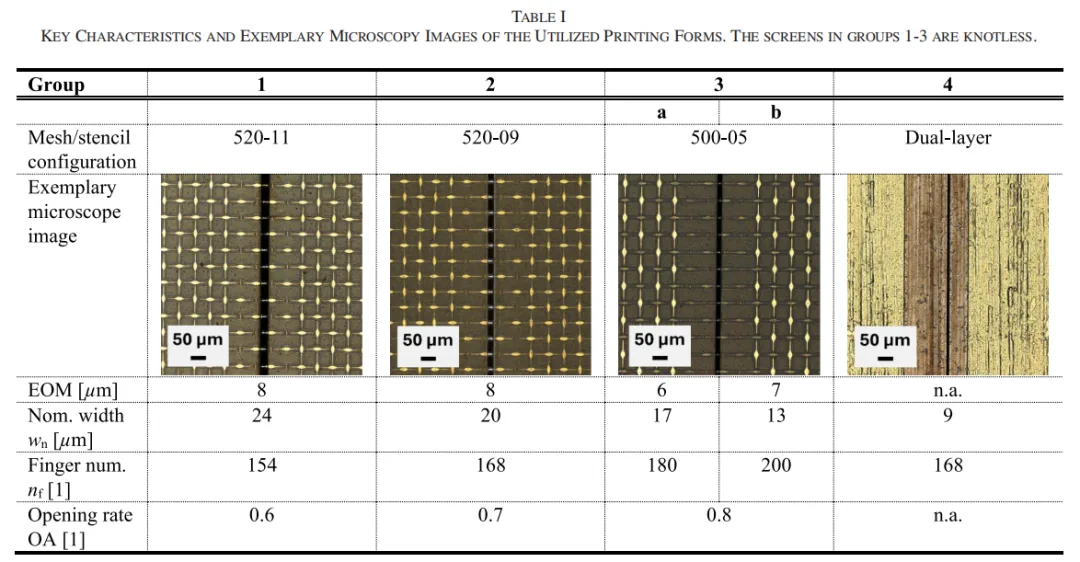
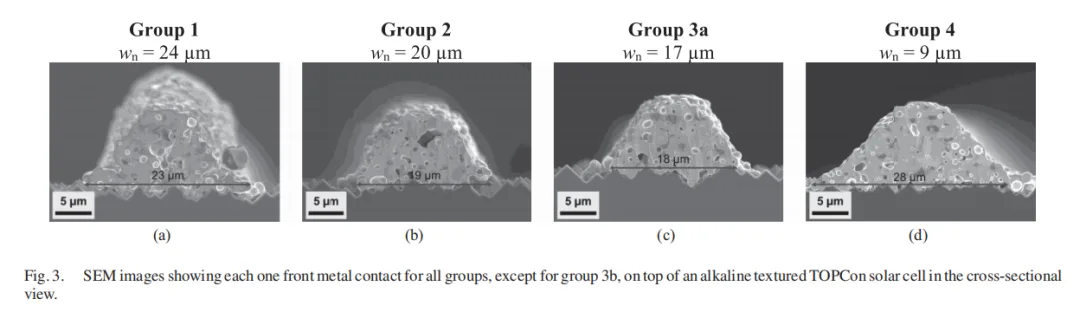
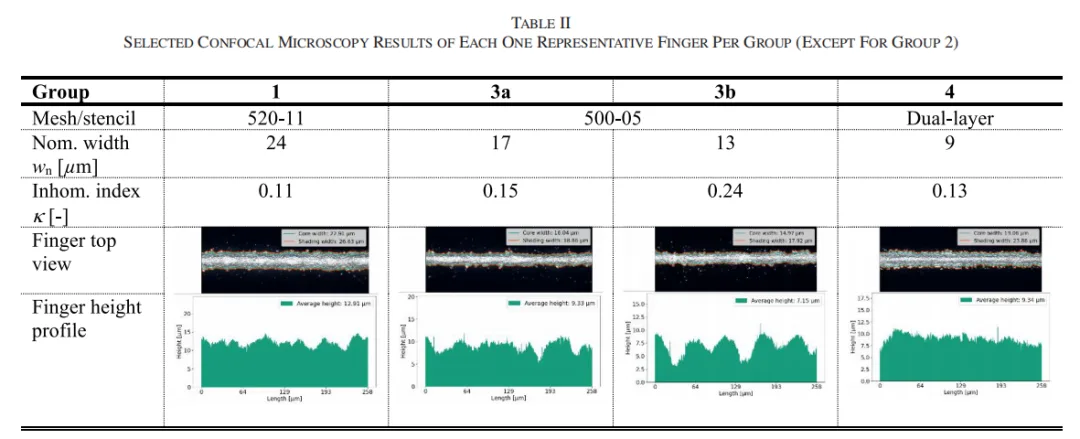
পরীক্ষামূলক নকশাটি সরল ছিল। গবেষকরা M10-ফরম্যাটের এন-টাইপ টিওপিকন সোলার সেল ব্যবহার করেছিলেন এবং ফ্রন্ট-সাইড প্রিন্টিং প্রক্রিয়াটিকে কয়েকটি একক-পরিবর্তনশীল তুলনা গ্রুপে বিভক্ত করেছিলেন। এর মধ্যে ২৪, ২০, ১৭ এবং ১৩ µm নামমাত্র খোলা সহ তিনটি নটলেস স্ক্রিন, প্লাস একটি ৯ µm ডাবল-লেয়ার মেটাল ফয়েল স্টেনসিল অন্তর্ভুক্ত ছিল। রিয়ার-সাইড প্রক্রিয়াটি অপরিবর্তিত ছিল। শুধুমাত্র ফ্রন্ট-সাইড প্রিন্টিং পদ্ধতি পরিবর্তিত হয়েছিল।
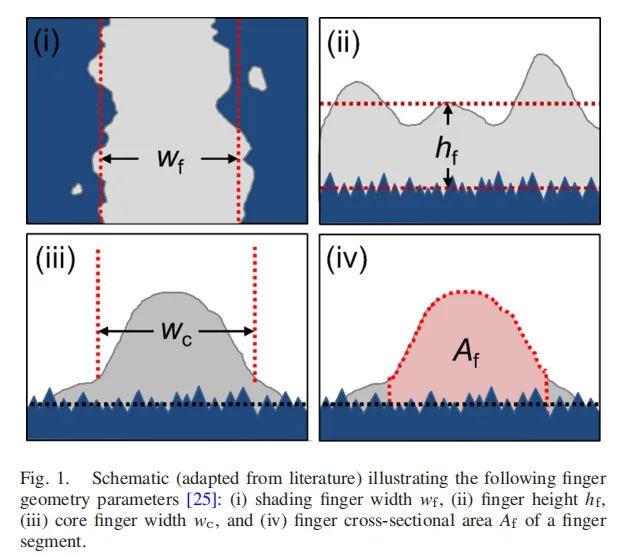
গবেষণায় একটি সম্পূর্ণ চরিত্রায়ন শৃঙ্খলও ব্যবহৃত হয়েছিল:
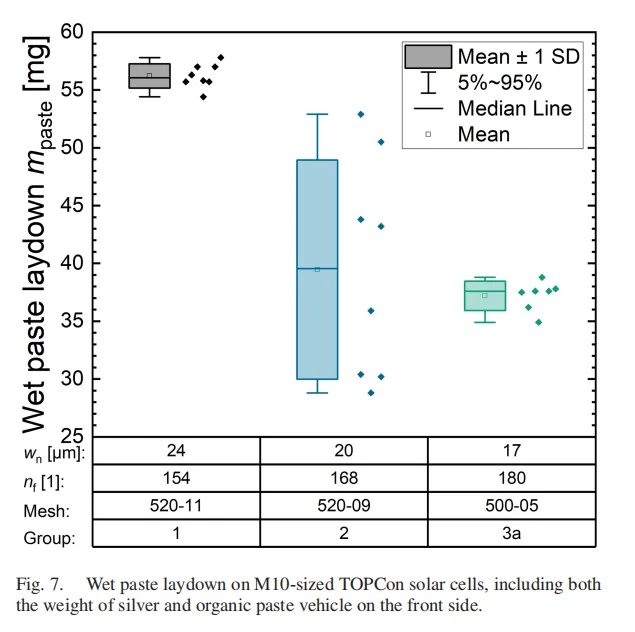
সিলভার খরচ গণনা করার জন্য ভেজা পেস্ট ওজন করা
ফিঙ্গার প্রস্থ, উচ্চতা, ক্রস-সেকশনাল এলাকা এবং অ-অভিন্নতা κ পরিমাপের জন্য স্ক্যানিং ইলেক্ট্রন মাইক্রোস্কোপি এবং কনফোকাল মাইক্রোস্কোপি
যোগাযোগ প্রতিরোধের জন্য ট্রান্সফার লেন্থ পদ্ধতি পরিমাপ
সম্পূর্ণ M10 সোলার সেলে আই-ভি পরীক্ষা
এই ক্রমটি একটি নতুন স্ক্রিন, স্টেনসিল বা মেটালাইজেশন পেস্ট মূল্যায়নের একটি মানক উপায় হিসেবে রয়ে গেছে।
ফলাফলগুলিকে তিনটি স্তরে ভাগ করা যেতে পারে:
17 µm খোলা ছিল সর্বোত্তম কার্যক্ষম পরিসর। এটি 16 µm প্রস্থের একটি মুদ্রিত ফিঙ্গার তৈরি করেছে। 24 µm রেফারেন্স গ্রুপের তুলনায়, এটি 0.9% আপেক্ষিক দক্ষতা বৃদ্ধি এবং সামনের দিকের পেস্ট খরচ 30% কমিয়েছে।
13 µm খোলা একটি প্রাচীরে আঘাত করেছে। ফিঙ্গার নন-ইউনিফর্মিটি κ 0.15 থেকে 0.24-এ লাফিয়েছে, যখন বিঘ্নিত ফিঙ্গার এবং অন্যান্য ত্রুটি বৃদ্ধি পেয়েছে। এই গ্রুপটি সেল-স্তরের মূল্যায়নে এগোয়নি।
9 µm স্টেনসিল একটি নেতিবাচক উদাহরণ হয়ে উঠেছে। একটি স্ক্রিন-প্রিন্টিং পেস্টকে সান্দ্রতা অমিল থাকা সত্ত্বেও স্টেনসিলের উপর জোর করে প্রয়োগ করা হয়েছিল। ফলে মুদ্রিত ফিঙ্গারটি 19 µm প্রশস্ত ছিল—13 µm স্ক্রিন-ওপেনিং গ্রুপের তৈরি ফিঙ্গারের চেয়ে প্রশস্ত।
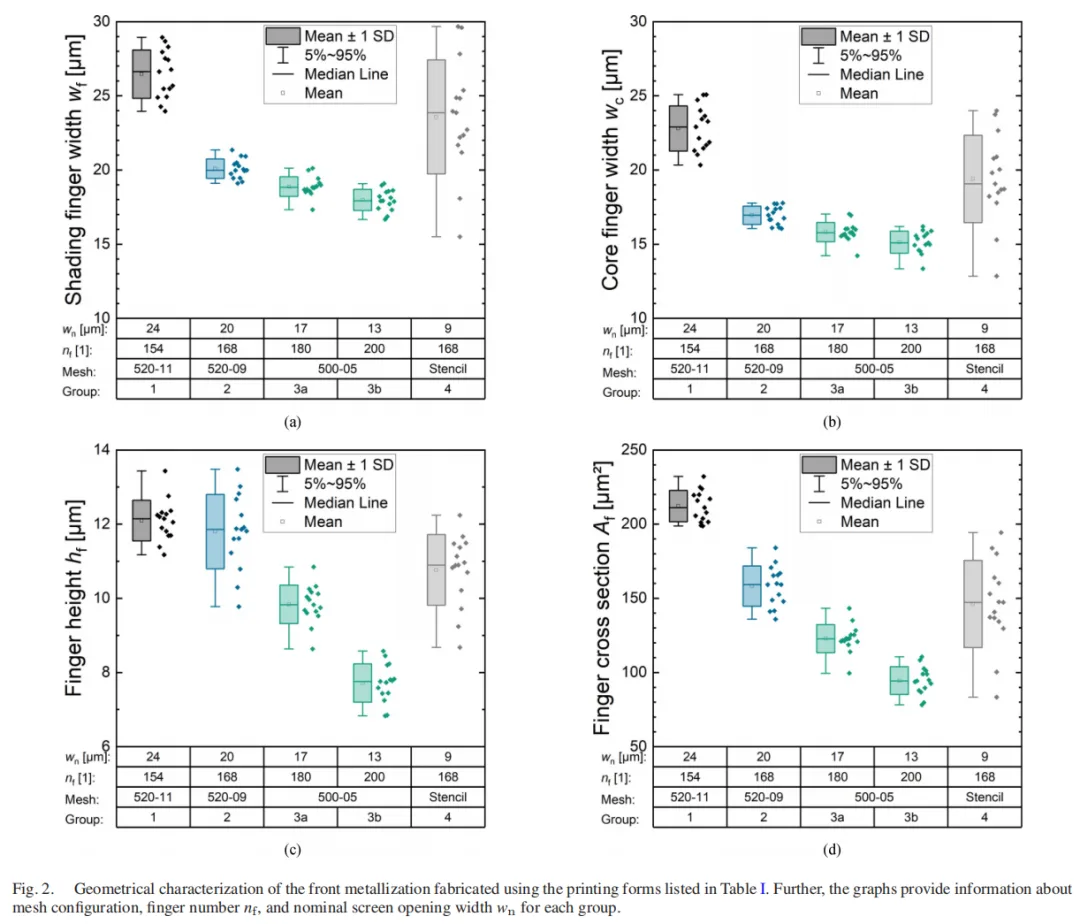
প্রভাবটি স্পষ্ট ছিল। নটলেস স্ক্রিন প্রিন্টিংয়ের জন্য, ব্যবহারিক ফাইন-লাইন পরিসর ছিল প্রায় 15–17 µm খোলা। সেই বিন্দুর নিচে, মুদ্রণের গুণমান প্রথমে ভেঙে পড়ে।
কাগজ এবং 2026 উৎপাদনের মধ্যে সময়ের ব্যবধান: চারটি তুলনা
1. মুদ্রণের সীমা
কাগজে, 13 µm খোলা ইতিমধ্যেই অস্থির ছিল। নন-ইউনিফর্মিটি κ 0.24-এ বেড়েছে, ত্রুটি বৃদ্ধি পেয়েছে এবং গ্রুপটি কখনই সেল মূল্যায়নে পৌঁছায়নি। সর্বজনীনভাবে উপলব্ধ শিল্প তথ্য অনুসারে, নেতৃস্থানীয় উৎপাদন লাইনগুলি 2026 সালের মধ্যে 6 µm নটলেস স্ক্রিন খোলায় স্থানান্তরিত হয়েছিল।
কাগজ দ্বারা অঙ্কিত ক্ষমতার সীমানা অনেক এগিয়ে ঠেলে দেওয়া হয়েছিল। তথাকথিত সীমা একটি স্থায়ী প্রাচীর ছিল না। এটি ছিল সেই সময়ে উপলব্ধ পেস্ট, স্ক্রিন এবং মুদ্রণ সরঞ্জামের মধ্যে ভারসাম্যের বিন্দু।
2. পেস্ট সাশ্রয়ের প্রেরণা
কাগজের সেরা গ্রুপ—17 µm খোলা এবং 16 µm মুদ্রিত ফিঙ্গার—সামনের দিকের পেস্ট খরচ 30% কমিয়ে 0.9% আপেক্ষিক দক্ষতা উন্নতি অর্জন করেছে।
2026 সালের মধ্যে, রূপার খরচ অনেক সেল উৎপাদন খরচ কাঠামোতে সবচেয়ে বড় অ-সিলিকন খরচের আইটেম হয়ে উঠেছিল। পেস্ট সাশ্রয় আর একটি গৌণ অপ্টিমাইজেশন লক্ষ্য ছিল না। এটি উৎপাদন প্রতিযোগিতার এবং কিছু ক্ষেত্রে বেঁচে থাকার বিষয় হয়ে উঠেছিল। কাগজের পদ্ধতিটি একটি দক্ষতা সরঞ্জাম থেকে খরচ-নিয়ন্ত্রণ সরঞ্জামে স্থানান্তরিত হয়েছিল।
3. স্টেনসিল পথ
কাগজের 9 µm ধাতব ফয়েল স্টেনসিল ব্যর্থ হয়েছিল কারণ পেস্টের সান্দ্রতা মুদ্রণ পদ্ধতির সাথে মেলে না। এটি 19 µm-প্রশস্ত একটি ফিঙ্গার তৈরি করেছিল।
২০২৬ সালের মধ্যে, সম্পূর্ণ-খোলা ধাতব স্টেনসিলের উপর ভিত্তি করে স্টিল প্লেট প্রিন্টিং ব্যাপক উৎপাদনে প্রবেশ করেছিল। কাগজে একটি ব্যর্থ পথ পরে একটি গুরুত্বপূর্ণ শিল্প দিক হয়ে ওঠে। শিক্ষাটি সরাসরি: প্রিন্টিং পদ্ধতি পরিবর্তন করলে পেস্টও পরিবর্তন করতে হয়।
4. দক্ষতা বৃদ্ধির মূল্য
কাগজটি 0.9% আপেক্ষিক দক্ষতা বৃদ্ধির রিপোর্ট করেছে। ২০২৬ সালের মধ্যে, সেল দক্ষতা 26%+ পরিসরে প্রবেশ করেছিল, এখানে আলোচিত উদাহরণগুলিতে 26.09% এবং 26.66% এর মধ্যে ফলাফল রিপোর্ট করা হয়েছে।
ছায়া কমানোর প্রান্তিক মূল্য এখনও বিদ্যমান ছিল, কিন্তু প্রধান বাণিজ্যিক চালক দক্ষতা উন্নতি থেকে রূপা হ্রাসের দিকে সরে গিয়েছিল।
2. 13 µm থেকে 6 µm: কীভাবে সীমা ভাঙা হয়েছিল
13 µm কি সত্যিই স্ক্রিন প্রিন্টিংয়ের শারীরিক সীমা ছিল?
না। কাগজটি নিজেই বেশ কয়েকটি সূত্র রেখে গেছে।
তিনটি স্ক্রিন ডিজাইনে, তারের ব্যাস 11 µm থেকে 9 µm এবং তারপর 5 µm এ হ্রাস পেয়েছে। খোলা-অঞ্চল অনুপাত 0.6 থেকে 0.7 এবং তারপর 0.8 এ বৃদ্ধি পেয়েছে। একটি 0° জাল অভিযোজনও চালু করা হয়েছিল।
অন্য কথায়, 13 µm ফলাফলের অর্থ এই নয় যে স্ক্রিনগুলিকে আরও সূক্ষ্ম করা যায় না। এর অর্থ হল সেই সময়ে উপলব্ধ পেস্ট, স্ক্রিন এবং সরঞ্জামের সংমিশ্রণ সেই বিন্দুতে স্থিতিশীল থাকতে পারেনি।
এই ত্রিভুজের কোন দিকটি আসল বাধা ছিল?
স্ক্রিনটি নিজেই আংশিকভাবে বাতিল করা যেতে পারে। অধ্যয়নটি তার সময়ের জন্য উন্নত নটলেস স্ক্রিন প্রযুক্তির প্রতিনিধিত্ব করেছিল। তারের ব্যাস, খোলা-অঞ্চল অনুপাত এবং স্ক্রিন কোণ ইতিমধ্যে কঠোরভাবে চাপ দেওয়া হয়েছিল। 13 µm গ্রুপটি ব্যর্থ হয়নি কারণ স্ক্রিন সরবরাহকারী কোনও প্রচেষ্টা করেনি। স্ক্রিনটি পেস্ট দ্বারা আটকে ছিল।
প্রিন্টিং সরঞ্জামগুলিও একটি সাধারণ শিল্প প্ল্যাটফর্মের উপর ভিত্তি করে ছিল। অনুরূপ প্রিন্টারগুলি ল্যাবরেটরি এবং শীর্ষস্থানীয় উত্পাদন লাইন উভয়েই উপলব্ধ ছিল। এটি পেস্টকে মূল পরিবর্তনশীল হিসাবে ছেড়ে দেয়।
ফাইন-লাইন প্রিন্টিং একটি তিন-মুখী টাগ-অফ-ওয়ার। আঙুলের প্রস্থে প্রতি 1 µm হ্রাস অপটিক্যাল ছায়া হ্রাস করে, তবে এটি আঙুলের ক্রস-বিভাগীয় অঞ্চলও হ্রাস করে। সিরিজ প্রতিরোধের বৃদ্ধি হতে পারে, যখন প্রিন্টিং ত্রুটি এবং ফলন হ্রাসের ঝুঁকি বৃদ্ধি পায়। ফলাফল নির্ভর করে পেস্ট, স্ক্রিন এবং প্রক্রিয়া একসাথে এগিয়ে যেতে পারে কিনা তার উপর।
2024 থেকে 2026 সালের মধ্যে, তিনটি দিকই এগিয়ে গেছে।
পেস্ট: সাধারণ-উদ্দেশ্য যৌগ থেকে একটি প্যাটার্নিং উপাদানে
রূপালী কণার আকার ক্রমাগত হ্রাস পেতে থাকে, যখন নিবেদিত ফাইন-লাইন পেস্ট একটি পৃথক পণ্য বিভাগে পরিণত হয়। TOPCon ফ্রন্ট-সাইড ফাইন-ফিঙ্গার পেস্ট উন্নয়ন তিনটি দিকে এগিয়েছে: সংকীর্ণ আঙ্গিক মুদ্রণ, ভাল ফায়ারিং আচরণ বজায় রাখা এবং বৈদ্যুতিক প্রতিরোধের বৃদ্ধি এড়ানো।
6 µm স্ক্রিন খোলার সাথে, সামান্য বড় কণাগুলি স্ক্রিন আটকে দিতে পারে। একটি সামঞ্জস্যপূর্ণ আঙ্গিক প্রোফাইল বজায় রাখা আরও কঠিন হয়ে ওঠে।
ফাইন-ফিঙ্গার অ-সমতা κ, এর মূল অংশে, অত্যন্ত সংকীর্ণ খোলার অধীনে পেস্ট রিওলজির প্রতিফলন। যদি পেস্টটি 6 µm খোলার মাধ্যমে ধারাবাহিকভাবে স্থানান্তরিত না হতে পারে, ফলাফল হল স্ক্রিন আটকে যাওয়া, বিঘ্নিত আঙ্গিক এবং κ-তে তীব্র বৃদ্ধি। কাগজের 13 µm গ্রুপটি মুদ্রণ মানের কারণে ব্যর্থ হয়েছে বলে মনে হয়েছিল। গভীর স্তরে, পেস্টটি সেই খোলার অধীনে তার স্থানান্তর সীমায় পৌঁছেছিল।
পেস্ট গঠন এবং মুদ্রণ পদ্ধতির মধ্যে ঘনিষ্ঠ সম্পর্ক গত দুই বছরে বারবার প্রদর্শিত হয়েছে।
স্ক্রিন: নটলেস কাঠামো এবং 0° অভিযোজন মান হয়ে ওঠে
কাগজের 500-05 স্ক্রিন—5 µm তারের ব্যাস, 0.8 খোলা-অঞ্চল অনুপাত এবং 0° অভিযোজন সহ—সেই সময়ে ইতিমধ্যে একটি আক্রমণাত্মক নকশা ছিল।
নেতৃস্থানীয় উৎপাদন স্ক্রিনগুলি পরে একই দিকে আরও একটি প্রজন্ম এগিয়ে যায়। তারের ব্যাস আরও সূক্ষ্ম হয়ে ওঠে, খোলা-অঞ্চল অনুপাত বৃদ্ধি পায় এবং টান নিয়ন্ত্রণ উন্নত হয়। 6 µm খোলার সাথে স্থিতিশীল উৎপাদন প্রথমে স্ক্রিনে অত্যন্ত উচ্চ উৎপাদন নির্ভুলতা প্রয়োজন।
প্রক্রিয়া: LECO নিয়ন্ত্রিত ফাইন-ফিঙ্গার যোগাযোগ প্রতিরোধ
এটি সেই দিক যা প্রায়শই উপেক্ষা করা হয়।
আঙ্গিক সংকীর্ণ হওয়ার সাথে সাথে যোগাযোগের ক্ষেত্র হ্রাস পায়। যোগাযোগ প্রতিরোধ সাধারণত তীব্রভাবে বৃদ্ধি পাবে। LECO, বা লেজার-বর্ধিত যোগাযোগ অপ্টিমাইজেশন, ফাইন-লাইন TOPCon উৎপাদনের সাথে ব্যাপকভাবে যুক্ত হয়েছে কারণ এটি এই বৈদ্যুতিক ক্ষতি কমাতে পারে।
শিল্প প্রতিবেদনগুলি নির্দেশ করে যে LECO ইতিমধ্যে TOPCon ক্ষমতার একটি বড় অংশ জুড়ে গৃহীত হয়েছে। এটি একটি ঐচ্ছিক দক্ষতা বৃদ্ধি থেকে ফাইন-ফিঙ্গার উৎপাদনের জন্য একটি ব্যবহারিক সক্ষম প্রক্রিয়ায় রূপান্তরিত হয়েছে। LECO বা সমতুল্য যোগাযোগ-অপ্টিমাইজেশন পদ্ধতি ছাড়া, 6 µm খোলার মাধ্যমে সফলভাবে মুদ্রণ করা অগত্যা বোঝায় না যে প্রক্রিয়াটি স্থিতিশীল ব্যাপক উৎপাদনের জন্য প্রস্তুত।
একবার পেস্ট, স্ক্রিন এবং প্রক্রিয়া সব এগিয়ে গেলে, ভারসাম্য বিন্দু প্রায় 15 µm থেকে 6–8 µm পরিসরের দিকে স্থানান্তরিত হয়। সীমাটি একটি নাটকীয় আবিষ্কার দ্বারা ভাঙা হয়নি। তিনটি শক্তি একই সময়ে এটি ঠেলে দিয়েছে।
3. কাগজ দ্বারা রেখে যাওয়া পদ্ধতি
যদি এই গবেষণাপত্র থেকে শুধু একটি বিষয় নেওয়ার থাকে, তবে সেটি সংখ্যা নয়, বরং কাঠামোটি হওয়া উচিত।
প্রথম: তিনমুখী বাণিজ্য-অফ
প্রতিটি ফাইন-লাইন প্রিন্টিং সমাধান হল অপটিক্যাল শেডিং, বৈদ্যুতিক রোধ এবং প্রিন্টিং মানের মধ্যে একটি ভারসাম্য। ফিচার সাইজ ছোট হলেও এই কাঠামোটি বৈধ থাকে। স্টিল প্লেট প্রিন্টিং, ইলেক্ট্রোফর্মড স্ক্রিন এবং অন্যান্য মেটালাইজেশন পদ্ধতি মূল্যায়ন করতেও একই যুক্তি ব্যবহার করা যেতে পারে।
দ্বিতীয়: বৈশিষ্ট্যায়ন শৃঙ্খল
পেস্টটি ওজন করুন, জ্যামিতি পরিদর্শন করুন, যোগাযোগ রোধ পরিমাপ করুন এবং তারপর সম্পূর্ণ সেলটি পরীক্ষা করুন। এই চারটি ধাপ সম্পূর্ণ হলে, একটি নতুন স্ক্রিন বা পেস্টের মান পরিমাপ করা যেতে পারে।
কেন ১৩ µm গ্রুপটি সেল মূল্যায়নে এগোয়নি? কারণ জ্যামিতিক বৈশিষ্ট্যায়ন ইতিমধ্যেই κ-এর তীক্ষ্ণ বৃদ্ধির মাধ্যমে সমস্যাটি প্রকাশ করেছিল। ক্রম—প্রথমে মরফোলজি পরিদর্শন, দ্বিতীয়ে বৈদ্যুতিক কর্মক্ষমতা পরিমাপ এবং শেষে সেল মূল্যায়ন—একটি কার্যকারিতা সংখ্যাকে দুর্বল বা অস্থির প্রক্রিয়া লুকাতে বাধা দিতে সাহায্য করে।
তৃতীয়: পেস্ট এবং প্রিন্টিং পদ্ধতি একসাথে পরিবর্তন করতে হবে
৯ µm স্টেনসিল ব্যর্থ হয়েছিল কারণ একটি স্ক্রিন-প্রিন্টিং পেস্টকে স্টেনসিল প্রক্রিয়ায় বাধ্য করা হয়েছিল। স্টিল প্লেট প্রিন্টিং চালু করা কারখানাগুলি এখন সাধারণত তাদের পেস্ট ফর্মুলেশন সামঞ্জস্য বা পুনঃবিকাশ করে। গবেষণাপত্রটি একটি অসফল পরীক্ষামূলক গ্রুপের মাধ্যমে এই ফাঁদটি ইতিমধ্যেই চিহ্নিত করেছিল।
চতুর্থ: ফিঙ্গার সংখ্যা অনুমান নয়, গণনা করা উচিত
গবেষণাপত্রটি সর্বোত্তম ফাইন ফিঙ্গার সংখ্যা গণনা করতে পূর্ব-পরিমাপিত রোধ ডেটা ব্যবহার করেছিল, গ্রিডমাস্টার এবং পিচমাস্টারের মতো সরঞ্জামগুলির ব্যবহৃত যুক্তি অনুসরণ করে।
অভিজ্ঞতা-ভিত্তিক গ্রিড ডিজাইন থেকে গণনা-ভিত্তিক গ্রিড ডিজাইনে স্থানান্তর ফাইন-লাইন যুগে ক্রমবর্ধমান মূল্যবান। পিচ, ফিঙ্গার সংখ্যা এবং রোধ পুনঃগণনা না করে ফিঙ্গার সংকীর্ণ করা কেবল শেডিং থেকে সিরিজ রোধে ক্ষতি স্থানান্তর করতে পারে।
৪. গবেষণাপত্রটি যে নতুন যুদ্ধক্ষেত্র কভার করেনি
গবেষণাপত্রটি স্ক্রিন প্রিন্টিং এবং ধাতব ফয়েল স্টেনসিলে থেমে গিয়েছিল। তবে ২০২৬ সালের মধ্যে, ফাইন-লাইন যুদ্ধক্ষেত্র আর প্রচলিত স্ক্রিন প্রিন্টিংয়ের মধ্যে সীমাবদ্ধ ছিল না। স্ক্রিন টান এবং কাঠামোগত সীমাবদ্ধতা ১০ µm-এর নিচে স্থিতিশীল ব্যাপক উৎপাদন ক্রমবর্ধমান কঠিন করে তোলে, তাই শিল্পটি বেশ কয়েকটি বিকল্প অন্বেষণ করছে।
স্টিল প্লেট প্রিন্টিং: একটি পূর্ণ-খোলা ধাতব স্টেনসিল ১৪–১৫ µm ফিঙ্গার তৈরি করতে পারে। এখানে আলোচিত উদাহরণে, আকৃতির অনুপাত ৪৫% থেকে ৫৯% বৃদ্ধি পেয়েছে, যখন যোগাযোগ রোধ ১৫% কমেছে। প্রকাশিত গবেষণা জুল নিংবো ইনস্টিটিউট অব ম্যাটেরিয়ালস টেকনোলজি অ্যান্ড ইঞ্জিনিয়ারিং এই দিকে অগ্রগতির কথা জানিয়েছে, এবং টংওয়েইকে প্রথম কোম্পানি হিসেবে রিপোর্ট করা হয়েছে যে প্রক্রিয়াটি বিশ্বব্যাপী ব্যাপক উৎপাদনে প্রবর্তন করেছে। বাস্তবিক ক্ষেত্রে, স্টিল প্লেট প্রিন্টিং পেস্ট-ম্যাচিং সমস্যা সমাধানের মাধ্যমে কাগজের ব্যর্থ স্টেনসিল ধারণাটিকে একটি উৎপাদন পথে রূপান্তরিত করেছে।
ইলেক্ট্রোফর্মড স্ক্রিন: শিল্প রিপোর্ট এবং নির্মাতাদের দাবি অনুযায়ী, ফিঙ্গার-প্যাটার্নের নির্ভুলতা ±2 µm পর্যন্ত পৌঁছাতে পারে। ইলেক্ট্রোফর্মড স্ক্রিন ব্যবহার করে TOPCon সেলগুলির কার্যকারিতা 26.2% রিপোর্ট করা হয়েছে। এই পরিসংখ্যানগুলিকে উৎপাদন ফলন, পরিমাপের অবস্থা এবং দীর্ঘমেয়াদী প্রক্রিয়া স্থিতিশীলতার বিপরীতে মূল্যায়ন করা উচিত।
R&D লাইন 10 µm ফিঙ্গারে পৌঁছেছে: নিংবো ইনস্টিটিউট অব ম্যাটেরিয়ালস টেকনোলজি অ্যান্ড ইঞ্জিনিয়ারিং এবং জিনকোসোলারের যৌথ কাজ ফিঙ্গারের প্রস্থ 10 µm এবং পিচ 1,120 µm থেকে 825 µm-এ কমিয়েছে। শিল্প M10 সেল রিপোর্ট করা ফলাফলে 26.66% সার্টিফাইড কার্যকারিতা অর্জন করেছে।
কাগজটি রূপার ব্যবহারের পরম মানের উপরও ফোকাস করেনি। ফাইন-লাইন প্রিন্টিং পেস্টের আপেক্ষিক হ্রাস 30% দিয়েছে, কিন্তু 2026 সালের মধ্যে মূল দ্বন্দ্ব ছিল প্রতি সেলের পরম ব্যবহার।
210R সেলের জন্য, এখানে আলোচিত শিল্প পরিসংখ্যান অনুযায়ী শিল্পের গড় রূপার পেস্ট ব্যবহার প্রতি সেল 70+ mg পরিসরে প্রবেশ করেছে। রূপা সবচেয়ে বড় অ-সিলিকন খরচের আইটেম হয়ে উঠেছে। পেস্ট হ্রাস একটি অপ্টিমাইজেশন লক্ষ্য থেকে উৎপাদন অগ্রাধিকারে স্থানান্তরিত হয়েছে।
ফাইন-লাইন প্রিন্টিং শুধুমাত্র একটি পদ্ধতি। সিলভার-কোটেড কপার পেস্ট, কপার ইলেক্ট্রোপ্লেটিং এবং অন্যান্য রূপা-হ্রাস বা রূপা-মুক্ত ধাতবকরণ পথ একই সাথে অগ্রসর হচ্ছে।
5. উৎপাদন-লাইন প্রকৌশলীদের এই কাগজটি কীভাবে পড়া উচিত
তিনটি ব্যবহারিক পদক্ষেপ গুরুত্বপূর্ণ।
প্রথম: কাঠামোর উপর ফোকাস করুন, পুরানো সংখ্যার উপর নয়
উৎপাদন রেকর্ড ইতিমধ্যে কাগজের সংখ্যাগত সীমা অতিক্রম করেছে। এর তিন-মুখী ট্রেড-অফ, বৈশিষ্ট্যায়ন চেইন এবং পেস্ট-প্রক্রিয়া সংযোগ যুক্তি এখনও কার্যকর। তারা একটি প্রকৃত উৎপাদন লাইনে যেকোনো নতুন স্ক্রিন, পেস্ট বা ধাতবকরণ প্রক্রিয়া মূল্যায়নের জন্য একটি কার্যকরী টেমপ্লেট প্রদান করে।
দ্বিতীয়: আপনার নিজের ভারসাম্য বিন্দু গণনা করুন
একটি শীর্ষস্থানীয় নির্মাতা 6 µm খোলা চালাতে পারে তার মানে এই নয় যে প্রতিটি লাইন অবিলম্বে এটি গ্রহণ করবে।
আপনার পেস্ট সিস্টেম, স্ক্রিন সরবরাহকারী, প্রিন্টার অবস্থা, LECO কনফিগারেশন, ফার্নেস উইন্ডো এবং বেসলাইন ইল্ড নির্ধারণ করে আপনার প্রকৃত ভারসাম্য বিন্দু কোথায় থাকে। এই বিষয়গুলো যাচাই না করে সবচেয়ে ছোট উপলব্ধ খোলা অনুসরণ করলে কাগজের ১৩ µm ব্যর্থতা পুনরুত্পাদন হতে পারে: ক্রমবর্ধমান κ, বিঘ্নিত ফিঙ্গার এবং হঠাৎ ত্রুটির বৃদ্ধি।
তৃতীয়: রূপা হ্রাসকে প্রকৌশল সমস্যায় ভাগ করুন
রূপা একটি প্রধান অ-সিলিকন খরচের উপাদান। ফাইন-লাইন প্রিন্টিং, পেস্ট অপ্টিমাইজেশন, স্ক্রিন উন্নয়ন, সিলভার-কোটেড কপার এবং কপার প্লেটিং—প্রতিটির নিজস্ব ভারসাম্য রয়েছে দক্ষতা, প্রতিরোধ, প্রক্রিয়া স্থিতিশীলতা, সরঞ্জাম বিনিয়োগ এবং ইল্ডের মধ্যে।
কাগজটি একটি চূড়ান্ত উত্তর দেয় না। এটি সমস্যাটিকে পরিমাপযোগ্য অংশে ভাগ করার একটি সরঞ্জাম প্রদান করে।
সারসংক্ষেপ
একটি ১৩ µm খোলা একসময় গিঁটবিহীন স্ক্রিন প্রিন্টিংয়ের সীমা হিসাবে বিবেচিত হত। সর্বজনীনভাবে উপলব্ধ শিল্প তথ্য অনুসারে, ২০২৬ সালের মধ্যে সেই সীমা ৬ µm-এর দিকে ঠেলে দেওয়া হয়েছিল।
সীমাটি কখনও প্রাচীর ছিল না। এটি ছিল একটি নির্দিষ্ট সময়ে উপাদানের ক্ষমতা, সরঞ্জামের নির্ভুলতা এবং প্রক্রিয়া নিয়ন্ত্রণের ছেদ। পেস্ট ছিল সেই ছেদের সবচেয়ে অবমূল্যায়িত অংশগুলির মধ্যে একটি। এটি কাগজে ব্যর্থ গ্রুপগুলির কারণ হয়েছিল এবং পরে এটি ব্যাপক উৎপাদনের অন্যতম নির্ধারক কারণ হয়ে ওঠে।
ছেদটি চলতে থাকবে। কাঠামোটি চলবে না। এটি এই কাগজের স্থায়ী মূল্য।
পোল: আপনার উৎপাদন লাইন কোন ফ্রন্ট-সাইড ফাইন-ফিঙ্গার স্তরে পৌঁছেছে?
আপনি বর্তমানে কোন রূপা-হ্রাস পথ ব্যবহার করছেন: সূক্ষ্ম ফিঙ্গার, সিলভার-কোটেড কপার বা কপার ইলেক্ট্রোপ্লেটিং?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Ooitech-এর দৃষ্টিভঙ্গি
প্রকৃত উৎপাদন লক্ষ্য সবচেয়ে ছোট স্ক্রিন খোলা নয়; এটি সর্বনিম্ন রূপা খরচ যা যোগাযোগ প্রতিরোধ, ইল্ড বা আপটাইম ত্যাগ না করে বজায় রাখা যায়। একটি ৬ µm প্রক্রিয়া তখনই মূল্য তৈরি করে যখন পেস্ট রিওলজি, স্ক্রিন টান, প্রিন্টিং প্যারামিটার, ফায়ারিং উইন্ডো এবং LECO সেটিংস একটি সিস্টেম হিসাবে যোগ্য হয়। লাইন ইঞ্জিনিয়ারদের জন্য, κ, বিঘ্নের হার এবং প্রতিরোধ বিতরণ সাধারণত একটি একক সেরা-সেল দক্ষতার ফলাফলের চেয়ে বেশি কার্যকর।