পাতলা সিলিকন ওয়েফার বনাম ২৫-৩০ বছরের মডিউল আয়ু: কি পারা
সূচিপত্র
দ্রুত উত্তর: সিলিকন ওয়েফারগুলো 점점 얇아지고 있으며, 문제는 더 얇은 웨이퍼가 여전히 25~30년의 모듈 수명을 지탱할 수 있는지입니다। দুই বছর আগে 주류 두께는 150 µm에서 160 µm였고, 현재 생산은 그보다 더 얇아지고 있습니다। 그 동기는 명확합니다 — 더 얇은 웨이퍼는 잉곳당 더 많은 웨이퍼와 와트당 더 낮은 실리콘 비용을 의미하며, 실리콘은 모듈에서 단일 최대 자재 비용입니다। 위험은 기계적입니다: 더 얇은 웨이퍼는 셀 공정, 스트링잉 및 라미네이션 중에 균열이 생기기 쉽고, 최종 테스트에서 나타나지 않는 미세 균열은 현장에서 열 사이클링을 통해 전파될 수 있습니다. 600 GW급의 산업 용량은 더 얇은 포맷을 중심으로 계획되고 있으며, 이는 신뢰성 문제가 실험실이 아닌 생산 규모에서 해결되고 있음을 의미합니다.
PV মডিউল ম্যানুফ্যাকচারিং · জেরি, Ooitech দ্বারা
ভূমিকা
২০২৬ সালে সোলার ওয়েফার ডায়েটে আছে। দুই বছর আগে মূলধারার পুরুত্ব ছিল ১৫০-১৬০μm। এখন ১২০-১৩০μm এন-টাইপ ওয়েফারের জন্য ভলিউম-প্রোডাকশন স্ট্যান্ডার্ড হয়ে গেছে, এবং কিছু শীর্ষস্থানীয় কোম্পানি তাদের উৎপাদন লাইনে ১১০μm নিয়ে এসেছে।
তাহলে কেন পুরো শিল্প ওয়েফার পাতলা করার প্রতিযোগিতায় নেমেছে? একবার ওয়েফার পাতলা হতে থাকলে, কোষগুলো কি এত ভঙ্গুর হয়ে যাবে যে ছোঁয়াতেই ফাটবে? এবং ডাউনস্ট্রিম মডিউলগুলো কি এখনও ২৫-বছর, এমনকি ৩০-বছরের ডিজাইন লাইফ দিতে পারবে? এগুলো আসল প্রশ্ন যা শিল্প এবং বিনিয়োগকারী উভয়েরই গুরুত্বপূর্ণ।
কেন পুরো শিল্প পাতলা ওয়েফারের পেছনে ছুটছে
ওয়েফার পাতলা করার সবচেয়ে সরাসরি চালিকাশক্তি হলো খরচ কমানো, যা মূল্যবান পলিসিলিকন সাশ্রয় করে।
ওয়েফারের পুরুত্ব থেকে প্রতি ১০μm কমানোয় প্রতি ওয়াটে সিলিকন খরচ প্রায় ৭% কমে। কাটিং এবং সেল ধাপে যোগ হওয়া অতিরিক্ত নন-সিলিকন খরচ বাদ দিলে, প্রতি ওয়েফারের সর্বমোট খরচ প্রায় ০.০৩-০.০৪ ইউয়ান কমে। ১৬০μm থেকে ১৩০μm-এ গেলে প্রতি ওয়েফারে প্রায় এক জিয়াও সাশ্রয় হয়। বিশ্বব্যাপী বার্ষিক ৬০০GW ইনস্টলেশনে, শিল্প জুড়ে প্রতি বছর মোট কয়েক হাজার কোটি ইউয়ান সাশ্রয় হয়।
এই মুহূর্তে পলিসিলিকন মোট মডিউল খরচের ৯%-১৪%। পলিসিলিকন বুল রানের সময়ের তুলনায় এর ওজন অনেক কম, তবে পাতলা করা এখনও সরাসরি সিলিকন খরচ কমানোর সবচেয়ে কার্যকর উপায়।
টাকা সাশ্রয়ের বাইরেও, পাতলা ওয়েফার একটি বৈদ্যুতিক বোনাস নিয়ে আসে। ওয়েফার যত পাতলা হয়, ফটো-জেনারেটেড ক্যারিয়ারগুলির পরিবহন পথ তত ছোট হয়, ফলে বাল্ক রিকম্বিনেশন ক্ষতি কমে এবং সেলের দক্ষতা সামান্য বেড়ে যায়। এটি TOPCon এবং HJT-এর সাথে আরও ভালোভাবে মেলে।
কিন্তু বিভিন্ন সেল রুট পাতলা করার ক্ষেত্রে খুব আলাদা সহনশীলতা দেখায়। HJT একটি নিম্ন-তাপমাত্রার প্রক্রিয়া যেখানে উচ্চ-তাপমাত্রার ডোপিং ধাপ নেই, তাই এটি স্বাভাবিকভাবেই পাতলা ওয়েফারের জন্য উপযুক্ত এবং ১০০-১১০μm পর্যন্ত যেতে পারে। TOPCon-কে উচ্চ-তাপমাত্রার পলিসিলিকন ডিপোজিশন ধাপের মধ্য দিয়ে যেতে হয়, এবং খুব পাতলা ওয়েফার সহজেই বেঁকে যায়, যা ফলন নষ্ট করে। তাই TOPCon ভলিউম প্রোডাকশন বেশিরভাগই ১২৫-১৩৫μm রেঞ্জে রক্ষণশীল থাকে।
পাতলা করার পরে কীভাবে গুণমান নিয়ন্ত্রণ করবেন এবং মডিউলগুলি কীভাবে তাদের ওয়ারেন্টি সম্মান করে
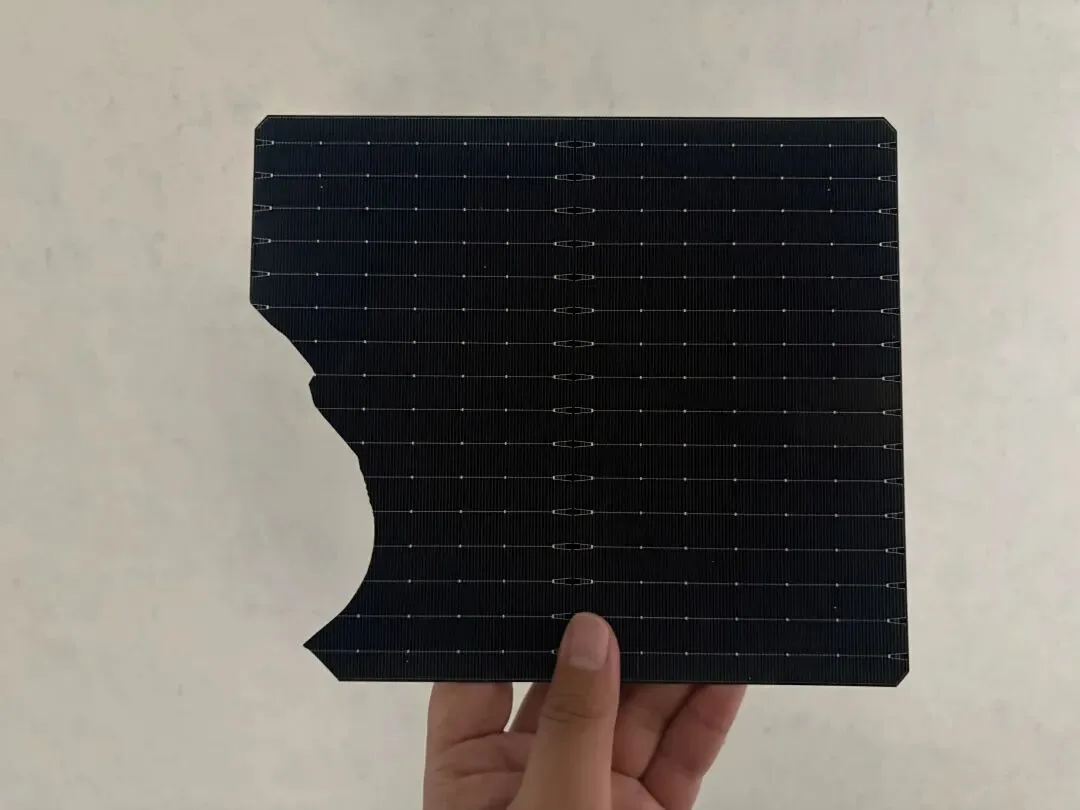
মনোক্রিস্টালাইন সিলিকন প্রকৃতিগতভাবে একটি ভঙ্গুর অর্ধপরিবাহী উপাদান। বেধ কমার সাথে সাথে ওয়েফারের বাঁকানো এবং চাপ সহ্য করার ক্ষমতা লক্ষণীয়ভাবে হ্রাস পায়। পাতলা ওয়েফার সেল স্পর্শে ভেঙে যাবে না, তবে মাইক্রো-ক্র্যাকের সম্ভাবনা স্পষ্টভাবে বৃদ্ধি পায়। ঝুঁকিটি পুরো শৃঙ্খল জুড়ে বিস্তৃত: স্লাইসিং, সেল উৎপাদন, মডিউল প্যাকেজিং, লজিস্টিকস, সাইটে ইনস্টলেশন এবং দীর্ঘমেয়াদী প্ল্যান্ট পরিচালনা।
ওয়েফার কাটা এবং সেল উৎপাদনের সময়, পাতলা ওয়েফারগুলি যান্ত্রিক চাপ এবং তাপীয় শক বেশি সহজে গ্রহণ করে। টেক্সচারিং, ডিফিউশন, প্রিন্টিং এবং সোল্ডারিং সবই খালি চোখে অদৃশ্য মাইক্রো-ক্র্যাক রেখে যেতে পারে। বিশেষত TOPCon লাইনে, ওয়েফার ওয়ারপেজ সরাসরি পরিবহন ভাঙন এবং অ্যালাইনমেন্ট ত্রুটি ঘটায়, যা পুরো লাইনের ফলন কমিয়ে দেয়।
মডিউল প্যাকেজিং ধাপে, ল্যামিনেশনে চাপ এবং তাপমাত্রার ওঠানামা অভ্যন্তরীণ ওয়েফার চাপকে আরও বাড়িয়ে তোলে এবং প্রাকৃতিক মাইক্রো-ক্র্যাক সৃষ্টি করে। এবং সমস্ত ত্রুটি কারখানার গেটেই প্রকাশ পায় না। পরে শিপিংয়ের ঝাঁকুনি, নির্মাণের সময় সাইটে আঘাত, তারপর প্ল্যান্ট চালানোর সময় দিন-রাত তাপমাত্রা চক্র, তাপীয় প্রসারণ এবং সংকোচনের মাধ্যমে চাপ প্রয়োগ করতে থাকে। সূক্ষ্ম মাইক্রো-ক্র্যাক ধীরে ধীরে ছড়িয়ে পড়ে। দুই বা তিন বছর পরিচালনার পরে, কিছু মাইক্রো-ক্র্যাক দৃশ্যমান লুকানো ক্র্যাকে পরিণত হয়, সেলের অভ্যন্তরীণ কারেন্ট পথ ভেঙে দেয়, অস্বাভাবিক পাওয়ার হ্রাস ঘটায় এবং চরম ক্ষেত্রে হট-স্পট ঝুঁকি সৃষ্টি করে।
পাতলা ওয়েফার নিজেরা সরাসরি মডিউলের জীবন ছোট করে না। যা সত্যিই ২৫-৩০ বছরের জীবনচক্রকে হুমকির মুখে ফেলে তা হল মাইক্রো-ক্র্যাক ত্রুটি যা কোনো পরিদর্শন ধরতে পারেনি। যদি পুরো প্রক্রিয়া লুকানো ক্র্যাকগুলিকে খুব নিম্ন স্তরে রাখতে পারে, তবে পাতলা-ওয়েফার মডিউলগুলি এখনও দীর্ঘ-জীবন লক্ষ্য অর্জন করতে পারে। কিন্তু যদি সরবরাহ শৃঙ্খল জুড়ে প্রক্রিয়া পুনরাবৃত্তি পাতলা করার চাপের সাথে তাল মিলিয়ে চলতে না পারে, তবে উৎপাদন পর্যায়ে সমাহিত ত্রুটিগুলি প্ল্যান্ট পরিচালনার মাঝামাঝি থেকে শেষের বছরগুলিতে প্রকাশ পাবে এবং ব্যর্থ হবে। পাতলা করা মূলত ওয়েফার-সেল-মডিউল উৎপাদন শৃঙ্খলের উপর একটি উচ্চতর মানদণ্ড।
ওয়েফার কাটা: সূক্ষ্ম টাংস্টেন তার প্রাকৃতিক ক্ষতি কাটে
শিল্পটি ইতিমধ্যে ব্যাপকভাবে উচ্চ প্রসার্য শক্তির টাংস্টেন ডায়মন্ড তার গ্রহণ করেছে, ঐতিহ্যবাহী কার্বন-স্টিল ডায়মন্ড তারের পরিবর্তে। স্ট্যান্ডার্ড পাতলা-ওয়েফার লাইন ২৪μm এবং তার নিচের তারের ব্যাস চালায়। ১১০-১২০μm অতি-পাতলা ওয়েফারের জন্য, আরও সূক্ষ্ম ২০-২২μm অতি-সূক্ষ্ম টাংস্টেন তার ব্যবহার করা হয়। তার যত সূক্ষ্ম, কেরফ তত সংকীর্ণ, ওয়েফার পৃষ্ঠের ক্ষতিগ্রস্ত স্তর তত পাতলা এবং পৃষ্ঠের মাইক্রো-ক্র্যাক তত কম। এটি কারখানা থেকে বের হওয়া ওয়েফারের প্রাকৃতিক মাইক্রো-ক্র্যাক উৎসেই হ্রাস করে।
সেল উৎপাদন: প্রক্রিয়া পরিমার্জন করুন, প্রভাব ফাটল কমিয়ে আনুন
নিয়ন্ত্রণ কয়েকটি মূল ধাপে কেন্দ্রীভূত। ভেজা প্রক্রিয়াগুলি জল প্রবাহ এবং ঝুড়ির দোলন ধীর করে দেয় যাতে ধাক্কা ও ঘর্ষণ কমে। পরিবহনে নমনীয় প্রক্রিয়া ব্যবহার করে ভ্যাকুয়াম চোষণ ও গতির প্রভাব কমানো হয়। উচ্চ-তাপমাত্রার ধাপে তাপ বৃদ্ধি ও শীতল করার হার ধীর করা হয় যাতে বাঁকানো ও তাপীয় চাপ দমন হয়। প্রিন্টিংয়ে স্কুইজি চাপ কমানো হয়। সিন্টারিং তাপমাত্রা-জোন বক্ররেখা অপ্টিমাইজ করে গরম-ঠান্ডা শক এড়ায়। প্রতিটি ধাপে পিএল পরিদর্শন যুক্ত থাকে যাতে মাইক্রো-ফাটল ও বাঁকানো খারাপ ওয়েফার আগেই শনাক্ত হয়, ভাঙন ও লুকানো ফাটলের ঝুঁকি কমে।
মডিউল উৎপাদন: সোল্ডারিং মূল, ল্যামিনেশন টিউনিং প্রয়োজন
সেল স্ট্রিং করার সময়, ধাপে ধাপে গ্রেডিয়েন্ট হিটিং ব্যবহার করুন এবং তাপীয় শক কঠোরভাবে নিয়ন্ত্রণ করুন। সোল্ডার পয়েন্টের চাপ ছড়িয়ে দিতে এবং পাতলা ওয়েফারের উপর একক-বিন্দু চাপ কমাতে সূক্ষ্ম, নরম রিবন ব্যবহার করুন। সেলের উপর শক্ত চাপের ক্ষতি এড়াতে সরঞ্জামের প্রেসিং-পিন বল টিউন করুন। তাপীয় চক্রের সময় রিবন এবং ওয়েফার বিকৃতির মধ্যে টান কমাতে কম-কঠোরতা নরম রিবন বেছে নিন। সোল্ডারিংয়ের পরে, ইএল পরিদর্শন যোগ করুন যাতে সোল্ডার-প্ররোচিত মাইক্রো-ফাটল আগেই শনাক্ত হয়, যাতে সেগুলি ল্যামিনেশনে না যায়।
ল্যামিনেশনে, আপনি ভ্যাকুয়াম পাম্পিং এবং র্যাম্প রেট ধীর করার চেষ্টা করতে পারেন যাতে চাপের শক নরম হয়, পাশাপাশি দ্রুত গরম ও শীতল হওয়ার কারণে অভ্যন্তরীণ তাপীয় চাপ এড়াতে তাপমাত্রা-জোন বক্ররেখা অপ্টিমাইজ করুন।
সারসংক্ষেপ
ওয়েফার পাতলা করা একটি স্থির শিল্প প্রবণতা, এবং এটি সম্পূর্ণভাবে প্রত্যাখ্যান করার কোনো মানে নেই। পুরো চেইন যখন কম খরচ এবং ভালো আউটপুটের জন্য পাতলা করার উপর নির্ভর করে, তখন ওয়েফার, সেল এবং মডিউল ধাপগুলিকে একসাথে সরঞ্জাম ও প্রক্রিয়া আপগ্রেড করতে হবে, যান্ত্রিক ও তাপীয় চাপ কঠোরভাবে নিয়ন্ত্রণ করতে হবে, লুকানো ফাটল ও ভাঙন থেকে রক্ষা করতে হবে এবং সম্পূর্ণ-প্রবাহ পরিদর্শন শক্তিশালী করতে হবে। এভাবেই আপনি খরচ কমানোর সময় দীর্ঘমেয়াদী মডিউল গুণমান ও নির্ভরযোগ্যতার মান ধরে রাখতে পারবেন।
Ooitech-এর দৃষ্টিভঙ্গি
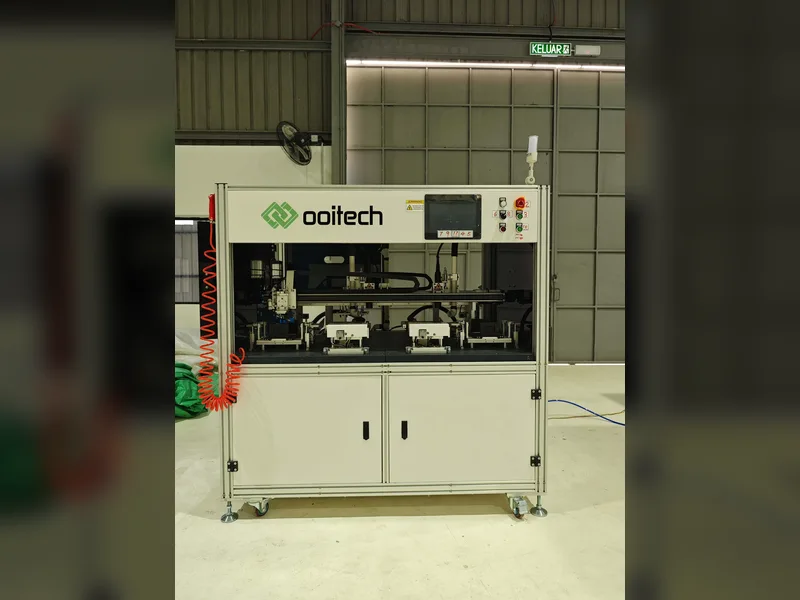
পাতলা করা আসলে একটি চাপ-ব্যবস্থাপনা সমস্যা যা মডিউল লাইনে সবচেয়ে বেশি প্রভাব ফেলে, এবং সেখানেই সরঞ্জামের পছন্দ নির্ধারণ করে যে সেই লুকানো মাইক্রো-ফাটলগুলি কখনও প্রকাশ পাবে কিনা। আমাদের দিকে, সেগমেন্টেড গ্রেডিয়েন্ট সোল্ডারিং এবং সফট-রিবন হ্যান্ডলিং সহ স্ট্রিংগার, প্লাস ল্যামিনেশনের আগে ইএল স্ক্রিনিং, ঠিক সেই সুরক্ষা যা ১১০-১৩০μm সেলগুলিকে পাঁচ বছর পরে ফিল্ড ফেইলারে পরিণত হতে বাধা দেয়। পাতলা ওয়েফারের পদার্থবিদ্যা নির্ধারিত, কিন্তু ফলন জিতে বা হারায় আপনার লাইন তাদের কতটা মৃদুভাবে পরিচালনা করে তার উপর। একটি বাস্তব MBB মডিউল লাইন কীভাবে এই ধাপগুলি চালায় তা দেখতে, Ooitech YouTube চ্যানেলটি www.youtube.com/ooitech দেখার মতো।