এই নিবন্ধের সম্পাদকীয় দায়িত্ব Wuhan Ooi Photoelectric Technology Co., Ltd. -এর উপর ন্যস্ত। Ooitech সম্পাদকীয় দল দ্বারা লিখিত ও পর্যালোচিত। আমরা কীভাবে লিখি, কোথায় AI টুল ব্যবহার করা হয় এবং কীভাবে সংশোধন অনুরোধ করবেন তা জানতে আমাদের সম্পাদকীয় নীতি দেখুন।
কেন বিসি সোলার সেল বাঁকানো এবং বিকৃত হওয়ার প্রবণ বেশি
সূচিপত্র
দ্রুত উত্তর: ব্যাক-কন্টাক্ট সেলগুলি ফ্রন্ট-কন্টাক্ট সেলের তুলনায় বেশি বাঁকা ও বিকৃত হওয়ার প্রবণতা রাখে কারণ উভয় পোলারিটির কন্টাক্ট পিছনে থাকে, তাই পিছনের ধাতবকরণের পরিমাণ এবং এটি যে চাপ সৃষ্টি করে তা সামনের দিকের তুলনায় ভারসাম্যহীন। ফায়ারিংয়ের পর সেল ঠান্ডা হলে, পিছনের ধাতু একটি ধাতবকরণবিহীন সামনের মুখের বিপরীতে সংকুচিত হয়, এবং ফলাফল হল একটি বক্রতা যা 182 mm বা 105 mm সেলে মিলিমিটারের ভগ্নাংশে পরিমাপ করা যায়। জড়িত প্রক্রিয়াকরণ তাপমাত্রা — পরবর্তী ধাপে প্রায় 110 °C বনাম প্রায় 22 °C পরিবেষ্টিত রেফারেন্স — নির্ধারণ করে কতটা ডিফারেনশিয়াল সংকোচন জমা হবে। বাঁকা হওয়া গুরুত্বপূর্ণ কারণ একটি বিকৃত সেল স্ট্রিংগার বা ল্যামিনেটে সমতলভাবে বসে না, যা অবস্থানগত ত্রুটি, ল্যামিনেশনের পর অসম এনক্যাপসুল্যান্ট পুরুত্ব এবং সবচেয়ে খারাপ ক্ষেত্রে জয়েন্টে মাইক্রো-ক্র্যাক সৃষ্টি করে।
PV মডিউল ম্যানুফ্যাকচারিং · জেরি, Ooitech দ্বারা
BC সোলার সেল বাঁকানো এবং বিকৃতি
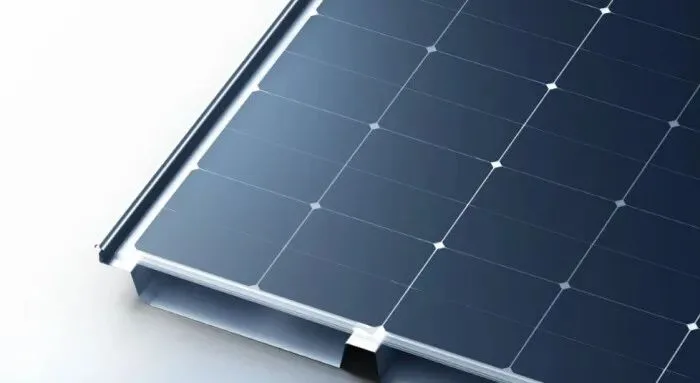
ফটোভোল্টাইক প্রযুক্তি রুটের তীব্র প্রতিযোগিতায়, BC বা ব্যাক-কন্টাক্ট সোলার সেল তাদের দক্ষ এবং দৃশ্যত পরিষ্কার ডিজাইনের জন্য আলাদা। সামনের পৃষ্ঠে কোনো ধাতব গ্রিড লাইন না থাকায়, BC সেল শিল্পের সবচেয়ে নিবিড়ভাবে পর্যবেক্ষণ করা প্রযুক্তি দিকগুলির মধ্যে একটি হয়ে উঠেছে।
তবে সেই পরিষ্কার চেহারার পিছনে একটি কঠিন উৎপাদন সমস্যা রয়েছে: BC সেল স্বাভাবিকভাবেই বাঁকানো এবং বিকৃত হওয়ার সম্ভাবনা বেশি।
শিল্প বিশেষজ্ঞরা উল্লেখ করেছেন, সমস্ত ইলেকট্রোড পিছনের দিকে অবস্থিত, তাই সেলটি স্বাভাবিকভাবেই বিকৃতির প্রবণ। মডিউল অ্যাসেম্বলির সময়, পিছনে ক্রমাগত আরও উপকরণ যোগ করা হয়, যার মধ্যে অন্তরক আঠা, সোল্ডার রিবনs, এবং সোল্ডার পেস্ট। এই স্তরগুলি জমা হওয়ার সাথে সাথে, ওয়ারপেজ সমস্যা ক্রমশ গুরুতর হয়ে উঠতে পারে।
তাহলে, কেন BC সেল প্রচলিত সোলার সেলের তুলনায় বাঁকানো এবং বিকৃতির জন্য বেশি সংবেদনশীল?
1. কাঠামোগত অসমতা একটি অন্তর্নিহিত বিকৃতি ঝুঁকি তৈরি করে
BC সেলের সবচেয়ে স্বতন্ত্র বৈশিষ্ট্য হল ইতিবাচক এবং নেতিবাচক উভয় ইলেকট্রোড পিছনের পৃষ্ঠে স্থাপন করা হয়। সামনে কোনো ধাতব গ্রিড লাইন নেই। এই নকশা আলো শোষণ উন্নত করে, তবে এটি একটি অন্তর্নিহিত কাঠামোগত দুর্বলতাও প্রবর্তন করে।
গবেষণা ইঙ্গিত করে যে BC সেলগুলি সামনের এবং পিছনের পৃষ্ঠে বিতরণ করা ইলেকট্রোডযুক্ত TOPCon সেলগুলির তুলনায় উল্লেখযোগ্যভাবে বেশি ওয়ারপেজ দেখায়। অনুরূপ পিছনের কাঠামোর অধীনে, সামনের গ্রিড লাইনগুলি পিছনের সংকোচনের কারণে সৃষ্ট বিকৃতি আংশিকভাবে অফসেট করতে পারে।
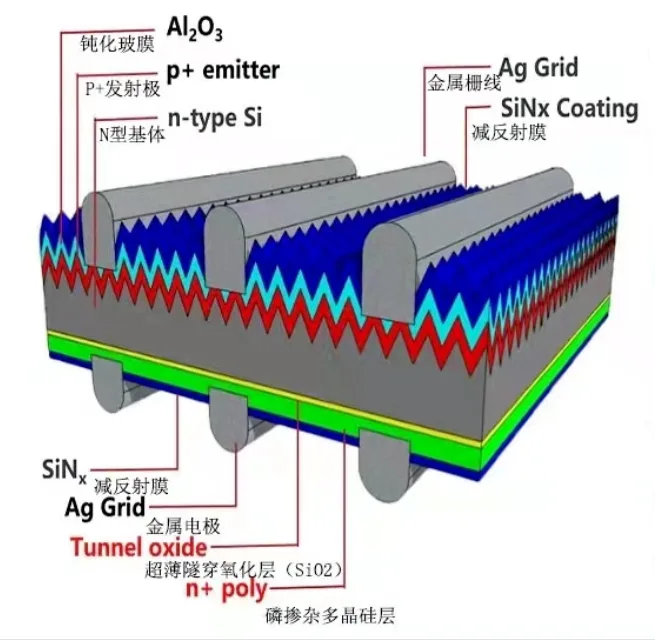
BC সেলের এই সামনের গ্রিড লাইন নেই। সামনে এবং পিছনের পৃষ্ঠের মধ্যে ফলস্বরূপ চাপের ভারসাম্যহীনতা উৎপাদন এবং ব্যবহারের সময় নলাকার বিকৃতি হওয়ার সম্ভাবনা বেশি করে তোলে।
এই কাঠামোগত অসমতা মূলত অসম চাপের ফল। এটি সূর্যের দিকে সূর্যমুখী ফুলের বাঁকানোর মতো, যেখানে ছায়াযুক্ত এবং আলোকিত দিকের বৃদ্ধির হার ভিন্ন হওয়ার কারণে এমন হয়। একটি BC কোষে, পিছনের দিকের একাধিক স্তর দ্বারা উৎপন্ন সংকোচন চাপ সামনের চাপের চেয়ে অনেক বেশি, যা স্বাভাবিকভাবেই ওয়েফারকে বাঁকিয়ে দেয়।
2. পিছনের দিকের উপকরণগুলির মধ্যে তাপীয় প্রসারণের অমিল
একটি BC কোষের পিছনে বেশ কয়েকটি কার্যকরী স্তর প্রয়োগ করতে হয়। প্রচলিত ধাতব ইলেকট্রোড ছাড়াও, এর মধ্যে অন্তরক উপকরণ, সোল্ডার পেস্ট এবং সোল্ডার রিবন অন্তর্ভুক্ত থাকতে পারে। এই উপকরণগুলির মধ্যে তাপীয় প্রসারণ সহগের পার্থক্য ওয়ারপেজের একটি প্রধান কারণ।
ধাতু এবং সিলিকনের মধ্যে প্রসারণের পার্থক্য বিশেষভাবে উল্লেখযোগ্য। রূপার তাপীয় প্রসারণ সহগ সিলিকনের প্রায় সাত গুণ। কোষ উৎপাদনের সময়, এই পার্থক্য রূপার ধাতব স্তর এবং সিলিকন সাবস্ট্রেটের মধ্যে যথেষ্ট তাপীয় চাপ তৈরি করতে পারে। সোল্ডার পেস্ট মুদ্রণের পরে ওয়ারপেজ আরও গুরুতর হতে পারে।
অন্তরক উপকরণও গুরুত্বপূর্ণ ভূমিকা পালন করে। পিছনের পৃষ্ঠে ধনাত্মক এবং ঋণাত্মক ইলেকট্রোড আলাদা করার জন্য অন্তরণ প্রয়োজন, তবে অন্তরক উপাদানের তাপীয় প্রসারণ সহগ সিলিকন ওয়েফারের থেকে আলাদা। যদি অন্তরণ এবং কোষের মধ্যে যোগাযোগের ক্ষেত্রটি খুব বড় হয়, তবে উপাদান খরচ বৃদ্ধি পায় এবং তাপীয় প্রসারণের অমিলের কারণে সৃষ্ট চাপও বৃদ্ধি পায়। এটি কোষের ওয়ারপেজ বাড়িয়ে তুলতে পারে এবং কোষ ভাঙা, কোষ আটকে যাওয়া বা পরিচালনার সময় কোষ ওভারল্যাপ হওয়ার মতো প্রক্রিয়া ঝুঁকি তৈরি করতে পারে।
3. একতরফা সোল্ডারিং অসম যান্ত্রিক চাপ তৈরি করে
BC মডিউল সাধারণত একতরফা সোল্ডারিং ব্যবহার করে, যেখানে সমস্ত সোল্ডার রিবন পিছনের পৃষ্ঠে কেন্দ্রীভূত থাকে। এটি প্রচলিত দ্বিমুখী সোল্ডারিং থেকে মৌলিকভাবে আলাদা।
উদাহরণস্বরূপ, যখন 182 মিমি × 105 মিমি কোষে 21টি সোল্ডার রিবন সংযুক্ত করা হয়, তখন তাপমাত্রা 110°C থেকে 22°C এ নামলে উল্লেখযোগ্য ওয়ারপেজ ঘটে। এটি কোষের পুরুত্ব 0.13 মিমি, 0.15 মিমি বা 0.18 মিমি হোক না কেন ঘটে।
বিকৃতি মূলত সোল্ডারিংয়ের সময় উৎপন্ন অসম তাপীয় চাপ থেকে আসে। এটি BC কোষের জন্য ব্যবহৃত একতরফা আন্তঃসংযোগের সাথে সম্পর্কিত একটি অন্তর্নিহিত কাঠামোগত সমস্যা।
আরও উদ্বেগজনক বিষয় হল কোষের পুরুত্ব বৃদ্ধি করা সমস্যাটি কার্যকরভাবে সমাধান করে না. সিমুলেশন ফলাফল দেখায় যে একতরফা সোল্ডারিং ৪.৯ মিমি পর্যন্ত ওয়ারপেজ তৈরি করতে পারে। এমনকি সেলের পুরুত্ব ০.১৮ মিমি বাড়ালেও, ওয়ারপেজ মাত্র প্রায় ১৮% কমে। একই অবস্থার অধীনে, দ্বিমুখী সোল্ডারিংয়ের কারণে সর্বোচ্চ ওয়ারপেজ মাত্র ০.০৭ মিমি।
| সোল্ডারিং অবস্থা | সেল বা প্রক্রিয়া অবস্থা | রিপোর্ট করা ওয়ারপেজ আচরণ |
|---|---|---|
| একতরফা সোল্ডারিং | ১৮২ মিমি × ১০৫ মিমি সেল ২১টি রিবন সহ | ১১০°C থেকে ২২°C পর্যন্ত শীতল করার সময় উল্লেখযোগ্য ওয়ারপেজ |
| একতরফা সোল্ডারিং | সেলের পুরুত্ব ০.১৩ মিমি, ০.১৫ মিমি, বা ০.১৮ মিমি | তিনটি পুরুত্বেই ওয়ারপেজ উল্লেখযোগ্য থাকে |
| একতরফা সোল্ডারিং | সিমুলেশন ফলাফল | ওয়ারপেজ ৪.৯ মিমি পর্যন্ত পৌঁছাতে পারে |
| একতরফা সোল্ডারিং | পুরুত্ব ০.১৮ মিমি বাড়ানো হয়েছে | ওয়ারপেজ মাত্র প্রায় ১৮% কমে |
| দ্বিমুখী সোল্ডারিং | একই তুলনামূলক অবস্থা | সর্বোচ্চ ওয়ারপেজ প্রায় ০.০৭ মিমি |
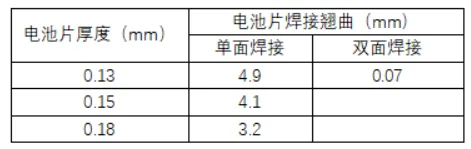
এর অর্থ হল, শুধুমাত্র ওয়েফার ঘন করে দ্বিমুখী সোল্ডারিংয়ের ওয়ারপেজ স্তর অর্জন করতে হলে ০.১৮ মিমি-এর চেয়ে অনেক বেশি পুরুত্ব প্রয়োজন হবে। এটি সিলিকন খরচ এবং উপাদান ব্যয় উল্লেখযোগ্যভাবে বাড়িয়ে দেবে।
সমস্যাটি ল্যামিনেশন পর্যন্ত চলতে পারে। একতরফা সোল্ডারিংয়ের কারণে অসমমিতিক ওয়ারপেজ সেলের প্রান্ত এবং কেন্দ্রীয় অঞ্চলের চারপাশে এনক্যাপসুল্যান্ট সংকুচিত করতে পারে। এনক্যাপসুল্যান্ট পাতলা হয়ে যেতে পারে বা এমনকি বিদ্ধ হতে পারে, স্থানীয় চাপ ঘনত্বের বিন্দু তৈরি করে যা কাঠামোগত অখণ্ডতা এবং দীর্ঘমেয়াদী মডিউল নির্ভরযোগ্যতার জন্য হুমকিস্বরূপ।
৪. পাতলা এবং বড় সেল সমস্যাটিকে আরও বাড়িয়ে তোলে
ফটোভোলটাইক শিল্প সিলিকন খরচ কমাতে পাতলা ওয়েফার এবং মডিউল পাওয়ার বাড়াতে বড় সেল ফরম্যাটের দিকে এগিয়ে চলেছে। উভয় প্রবণতা BC সেলের ওয়ারপেজকে আরও গুরুতর করে তুলতে পারে। গবেষণা দেখায় যে সেলের পুরুত্ব কমানো এবং সেলের আকার বাড়ানো উভয়ই বিকৃতি উল্লেখযোগ্যভাবে বৃদ্ধি করে.
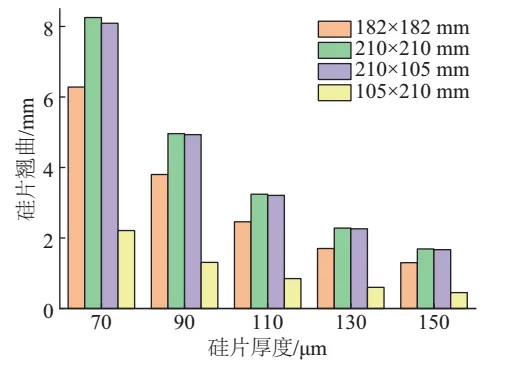
একটি ২১০ মিমি × ২১০ মিমি সেলের জন্য, পুরুত্ব ১৫০ μm থেকে ৭০ μm কমানো রিপোর্ট করা ওয়ারপেজ ১.৬৯ মিমি থেকে ৮.২৫ মিমি পর্যন্ত বাড়িয়ে দেয়, যা প্রায় পাঁচগুণ বৃদ্ধি।
| সেল সাইজ | সেলের পুরুত্ব | রিপোর্ট করা ওয়ারপেজ |
|---|---|---|
| ২১০ মিমি × ২১০ মিমি | ১৫০ μm | ১.৬৯ মিমি |
| ২১০ মিমি × ২১০ মিমি | ৭০ μm | ৮.২৫ মিমি |
এই পরিসংখ্যানগুলো স্পষ্টভাবে ওয়েফার পাতলা করার ফলে সৃষ্ট চ্যালেঞ্জটি দেখায়। যে শিল্প উচ্চতর দক্ষতা এবং কম খরচ উভয়ই চায়, সেখানে সিলিকনের পুরুত্ব কমানোর সময় ওয়ারপেজ নিয়ন্ত্রণ করা একটি প্রযুক্তিগত বাধা হয়ে দাঁড়িয়েছে যা অবশ্যই মোকাবেলা করতে হবে।
৬. শিল্পের প্রশমন কৌশল এবং ভবিষ্যৎ দৃষ্টিভঙ্গি
শিল্প ইতিমধ্যে বিসি সেলের ওয়ারপেজ পরিচালনার জন্য বেশ কয়েকটি উপায় অন্বেষণ করছে। সাধারণ পদ্ধতিগুলোর মধ্যে রয়েছে:
হাফ-সেল মডিউল ডিজাইন: ছোট সেলের মাত্রা পরম বাঁকানো উচ্চতা কমাতে পারে।
অপ্টিমাইজড গ্রিড-লাইন উপকরণ এবং প্রস্থ: ধাতবকরণ কাঠামো সামঞ্জস্য করা পিছনের দিকের চাপ পরিচালনা করতে সাহায্য করতে পারে।
নিম্ন-তাপমাত্রার সোল্ডারিং: কম প্রক্রিয়া তাপমাত্রা আন্তঃসংযোগের সময় তাপীয় চাপ কমাতে পারে।
পরিবাহী আঠালো হট প্রেসিং: এটি প্রচলিত উচ্চ-তাপমাত্রার সোল্ডারিং প্রক্রিয়ার একটি বিকল্প প্রদান করে।
বাঁকা প্রেসার-ব্লক সংশোধন প্রক্রিয়া: প্রক্রিয়াকরণের সময় সেলের আকৃতি নিয়ন্ত্রণ করতে ট্যাবার এবং স্ট্রিংগার সরঞ্জামে বিশেষ সংশোধন কাঠামো সংহত করা যেতে পারে।
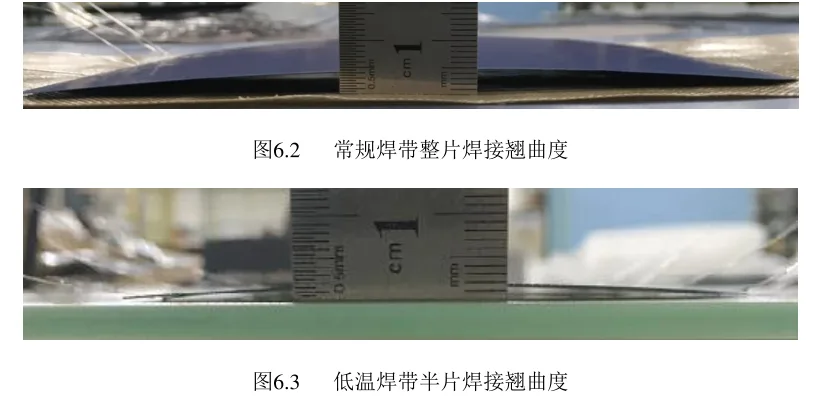
নিম্ন-তাপমাত্রার সোল্ডার রিবন আন্তঃসংযোগ
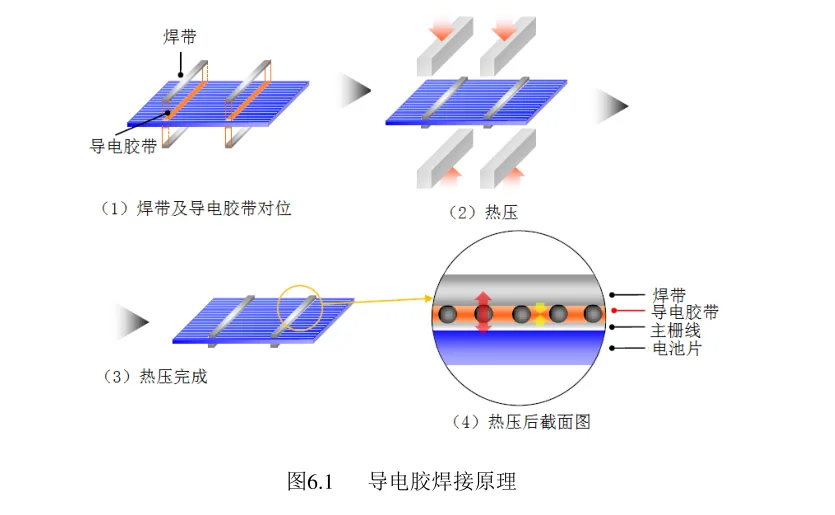
রেফারেন্স
ডং পেং, উচ্চ-দক্ষতা এন-টাইপ ব্যাক-কন্টাক্ট সোলার সেল প্রক্রিয়ার উপর গবেষণা
মেকান সোলার, বড়-ফরম্যাট পাতলা বিসি সেলের ওয়ারপেজ আচরণ এবং গ্রিড-লাইন কাঠামো অপ্টিমাইজেশন
সোলার অ্যান্ড এনার্জি স্টোরেজ রিভিউ, একতরফা সোল্ডারিংয়ের আকর্ষণীয় চেহারা ওয়ারপেজ এবং এর সম্পর্কিত ঝুঁকিগুলো লুকাতে পারে না
Ooitech-এর দৃষ্টিভঙ্গি
ওয়ারপেজ নিয়ন্ত্রণকে শুধুমাত্র সেলের পুরুত্বের সমস্যা নয়, বরং একটি সম্পূর্ণ মডিউল প্রক্রিয়া বিষয় হিসাবে বিবেচনা করতে হবে। সোল্ডারিং তাপমাত্রা, রিবন বিন্যাস, চাপ নিয়ন্ত্রণ, হ্যান্ডলিং এবং ল্যামিনেশন একসাথে সামঞ্জস্য করতে হবে, বিশেষ করে যখন পাতলা এবং বড়-ফরম্যাট বিসি সেল ব্যবহার করা হয়। আন্তঃসংযোগ পর্যায়ে নিয়ন্ত্রণহীন একটি ছোট বিকৃতি পরে উৎপাদন লাইনে ফলন বা নির্ভরযোগ্যতা সমস্যা হয়ে উঠতে পারে।
আরও পড়া এবং পটভূমি তথ্য
এই বিষয়ে প্রকাশ্য রেফারেন্স উপকরণ, যা শিল্পের প্রযুক্তি রোডম্যাপ এবং বাজার তথ্য রক্ষণাবেক্ষণকারী সংস্থাগুলি দ্বারা প্রকাশিত: