বাসিং (ওভারল্যাপ সোল্ডারিং) কেন সেল ক্র্যাক সৃষ্টি করে
সূচিপত্র
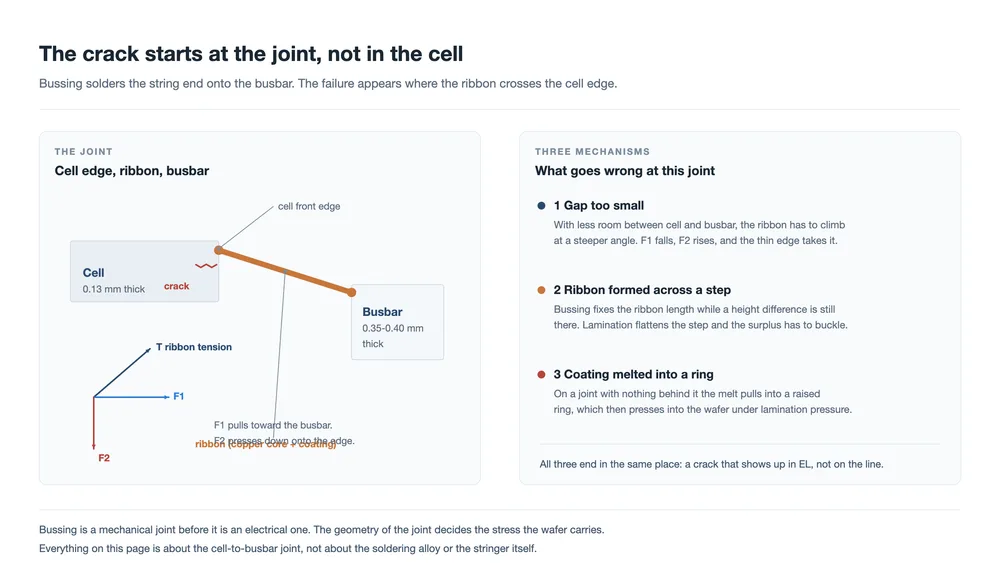
দ্রুত উত্তর: বাসিং ধাপ থেকে উদ্ভূত একটি সেন্টার-হোল ক্র্যাক হলো সেলের প্রান্ত এবং বাসবারের মধ্যবর্তী জয়েন্টে একটি যান্ত্রিক ব্যর্থতা। তিনটি কারণ এটি ঘটায়। সেল এবং বাসবারের মধ্যে সংরক্ষিত ফাঁক খুব ছোট, তাই রিবনটি তীক্ষ্ণ কোণে অতিক্রম করে এবং প্রান্তে চাপ দেয়। রিবনটি একটি উচ্চতার পার্থক্য জুড়ে গঠিত হয়েছিল যা ল্যামিনেশন পরে সমতল করে, অতিরিক্ত রিবন রেখে যায় যা কোথাও বাকল করতে হয়। অথবা রিবনের কোটিং একটি উঁচু সোল্ডার রিংয়ে গলে যায় যা ওয়েফারে চাপা পড়ে। তিনটিই প্রায় 0.13 মিমি পুরু ওয়েফারের প্রান্তে লোড প্রয়োগ করে, এবং তিনটিই সাধারণত ল্যামিনেশনের পরেই ইলেক্ট্রোলুমিনেসেন্সে প্রকাশ পায়।
সেন্টার-হোল ক্র্যাক একটি মডিউল লাইন যে সবচেয়ে ঘন ঘন প্রসাধনী ত্রুটি তৈরি করে তার মধ্যে অন্যতম, এবং সম্ভাব্য কারণের তালিকা দীর্ঘ। হ্যান্ডলিং ক্ষতি, গ্লাস, এনক্যাপসুল্যান্ট, স্ট্রিংগার ত্রুটি এবং ল্যামিনেশন প্যারামিটারগুলির প্রত্যেকটির নিজস্ব স্বাক্ষর রয়েছে। এই পৃষ্ঠাটি বিষয়টিকে সেই অংশে সংকুচিত করে যা বাসিং থেকে আসে — ওভারল্যাপ সোল্ডারিং ধাপ যা একটি স্ট্রিং প্রান্তকে বাসবারে যুক্ত করে — এবং সেই ধাপটি সেল ভাঙার তিনটি উপায়ের মধ্য দিয়ে যায়।
এই তিনটির মধ্যে সাধারণ বিষয় হলো এগুলির কোনোটিই বৈদ্যুতিক ব্যর্থতা নয়। এগুলি জ্যামিতি সমস্যা। একটি সেল প্রান্ত এবং একটি বাসবারের মধ্যবর্তী জয়েন্ট হলো এমন একটি স্থান যেখানে একটি পাতলা ওয়েফার, একটি অনেক মোটা রিবন স্ট্রিপ এবং একটি সোল্ডার জয়েন্ট মিলিত হয়, এবং যেখানে টানটান অবস্থায় একটি স্ট্রিপ দিক পরিবর্তন করে। সেই জ্যামিতি কয়েক দশমাংশ মিলিমিটার ভুল হলে ওয়েফার পরে প্রেসে তার মূল্য দেয়।
নিচে তিনটি কারণের প্রত্যেকটির প্রক্রিয়া, লাইনে একে অপরের থেকে কী তাদের আলাদা করে, এবং ল্যামিনেশনের পরে নয় বরং আগে কী পরিমাপ করা মূল্যবান তা দেওয়া হলো।
এই পৃষ্ঠাটি যে জয়েন্ট সম্পর্কে
বাসিং হলো যেখানে একটি সম্পূর্ণ স্ট্রিংয়ের প্রান্তগুলি বাসবারে সোল্ডার করা হয় যা কারেন্ট সংগ্রহ করে এবং জংশন বক্সে নিয়ে যায়। একটি TOPCon স্ট্রিংয়ে রিবন সেলের সামনের দিক থেকে বেরিয়ে যায় এবং বাসবারের পিছনে সোল্ডার করা হয়, তাই জয়েন্টটি সেল পৃষ্ঠের মাঝখানে নয় বরং সেল প্রান্তে অবস্থিত।
ফিক্সচারটি অপারেশনের সময় সেল এবং বাসবারকে একটি সাধারণ সমতলে নিয়ে আসে। এটি তাদের একই পুরুত্ব করে না, এবং পার্থক্যটি ছোট নয়:
| আইটেম | সাধারণ পুরুত্ব |
|---|---|
| TOPCon ওয়েফার | 0.13 মিমি |
| সেন্টার বাসবার রিবন | 0.35 মিমি থেকে 0.40 মিমি |
তাই রিবনটি একটি 0.13 মিমি ওয়েফার ছেড়ে যায়, একটি ফাঁক অতিক্রম করে, এবং প্রায় তিনগুণ মোটা একটি স্ট্রিপে অবতরণ করে। রিবনটিই একমাত্র উপাদান যা সেই ধাপটি অতিক্রম করে, এবং এটি টানটান অবস্থায় তা করে। যেখানে এটি সেল প্রান্ত স্পর্শ করে, সেখানে এটি ধাক্কা দেয়। এক বাক্যে এটিই সম্পূর্ণ ব্যর্থতার মোড; নিচের তিনটি কারণ কেবল ধাক্কাটি বড় করার তিনটি উপায়।
কারণ এক: সেল প্রান্ত এবং বাসবারের মধ্যে সংরক্ষিত ফাঁক খুব ছোট
সেল প্রান্ত এবং বাসবারের মধ্যবর্তী ফাঁকটি একটি প্রক্রিয়া উইন্ডো, নামমাত্র মাত্রা নয়। বেশ কয়েকটি সাধারণ বিষয় সেল প্রান্তকে বাসবারের কাছাকাছি ঠেলে দেয় যতটা হওয়া উচিত। বাসিং মেশিনে একটি CCD ভিশন অফসেট এটি করতে পারে। একই মেশিনে একটি পজিশনিং ত্রুটিও তা করতে পারে। একটি স্ট্রিং যার মোট দৈর্ঘ্য সহনশীলতার বাইরে সরে গেছে সেটিও তা করে, কারণ শেষ সেলটি তখন ফিক্সচার যেখানে আশা করে তার চেয়ে অন্য কোথাও পৌঁছায়।
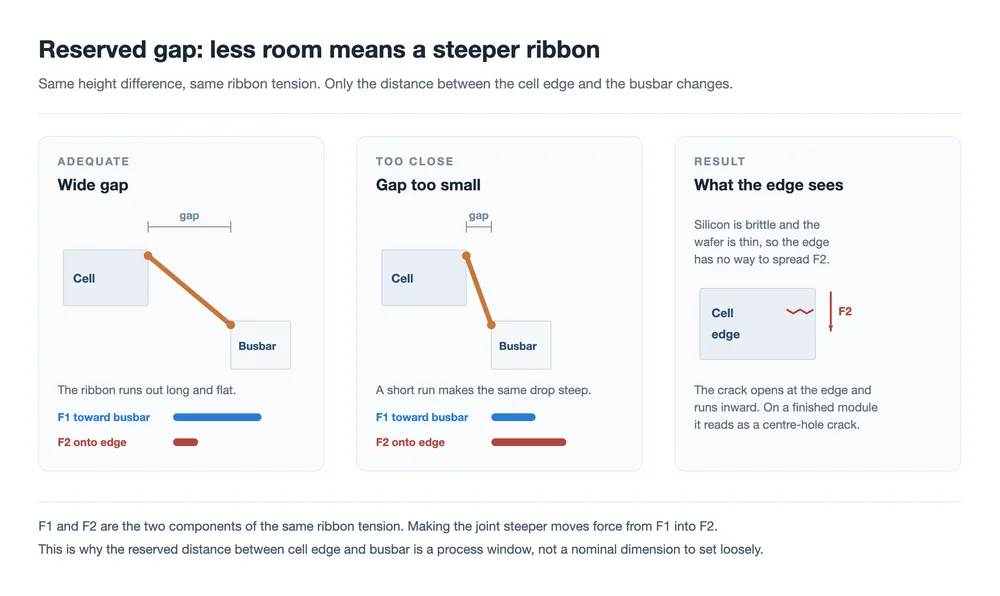
একবার ফাঁক ছোট হয়ে গেলে, রিবনকে একটি ছোট দূরত্বে একই আরোহণ করতে হয়, তাই রিবন এবং ওয়েফার প্রান্তের মধ্যবর্তী কোণটি আরও খাড়া হয়। রিবন টানটানকে প্রায় ধ্রুবক ধরে নিন এবং যেখানে রিবন সেল ছেড়ে যায় সেই বিন্দুতে এটিকে দুটি উপাদানে ভাগ করুন:
- F1 ওয়েফারের সমতলে ক্রিয়া করে, রিবনকে বাসবারের দিকে টানে।
- F2 ওয়েফারের লম্বভাবে ক্রিয়া করে, রিবনকে সেল প্রান্তে নিচে চাপ দেয়।
আরও খাড়া ক্রসিং টানটানকে F1 থেকে সরিয়ে F2-তে নিয়ে যায়। অনুভূমিক টান কমে, নিম্নমুখী চাপ বাড়ে, এবং প্রান্তটিই সেই চাপ যেখানে পৌঁছায়। সিলিকন ভঙ্গুর, ওয়েফার পাতলা, এবং প্রান্তটি একটি মুক্ত পৃষ্ঠ যার চারপাশে লোড ছড়ানোর জন্য কোনো উপাদান নেই। একটি ক্র্যাক প্রান্তে শুরু হয় এবং ভিতরের দিকে ছড়ায়। একটি সম্পূর্ণ মডিউলে এটি EL-এ একটি অন্ধকার রেখা বা অন্ধকার দাগ হিসেবে দেখা যায়।
এই কারণটি তিনটির মধ্যে প্রতিরোধ করা সবচেয়ে সহজ এবং দেখা সবচেয়ে কঠিন, কারণ 0.2 মিমি অবস্থানের বাইরে থাকা একটি জয়েন্ট সম্পূর্ণ স্বাভাবিক দেখায়। নিয়ন্ত্রণটি হলো স্থাপন নিজেই: ভিশন ক্যালিব্রেশন, বাসিং হেডের পজিশনিং পুনরাবৃত্তিযোগ্যতা, এবং স্ট্রিংগার.
কারণ দুই: রিবনটি একটি ধাপ জুড়ে গঠিত হয়েছিল যা ল্যামিনেশন সরিয়ে দেয়
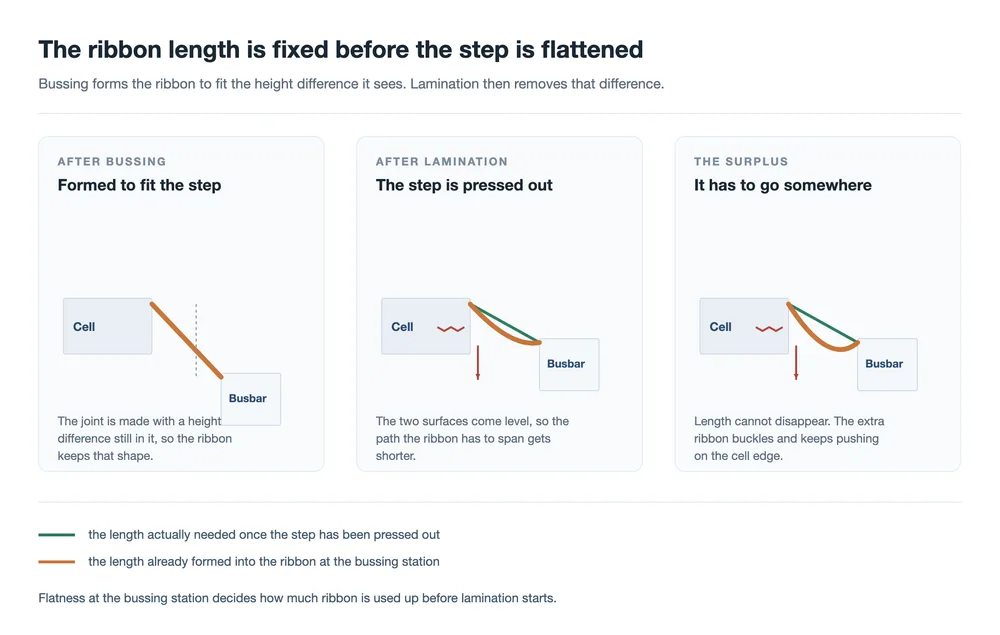
দ্বিতীয় কারণটি একইভাবে শুরু হয়, বাসিং স্টেশনে সেল এবং বাসবারের মধ্যে একটি উচ্চতার পার্থক্য দিয়ে, কিন্তু ফলাফল ভিন্ন। এখানে পার্থক্যটি যথেষ্ট বড় যে রিবনটি, একবার সোল্ডার হয়ে গেলে, তার আকারে একটি ধাপ ধরে রাখে। জয়েন্টটি তৈরি হয়, রিবনটি স্থির হয়, এবং সেই জয়েন্টে রিবনের দৈর্ঘ্য এখন একটি নির্দিষ্ট পরিমাণ।
এরপর ল্যামিনেশন যা করে তাই করে: এটি সমাবেশটিকে সমতল করে চাপ দেয়। দুটি পৃষ্ঠ সমান হয়ে আসে, এবং রিবনকে তাদের মধ্যে অতিক্রম করতে হয় এমন পথটি ছোট হয়ে যায়। তবে রিবনটি ইতিমধ্যেই যতটুকু আছে ততটুকুই, এবং এটি ছোট হতে পারে না। অতিরিক্তটি কোথাও যেতে হবে, তাই রিবনটি বাকল করে — এবং বাকলটি সেল প্রান্তে বসে থাকে।
ফলাফলটি কারণ একের মতোই ত্রুটি, ভিন্ন স্বাক্ষর সহ: এটি বিচ্ছিন্ন সেলের পরিবর্তে ব্যাচে দেখা যায়, কারণ ধাপটি একটি জয়েন্টের নয় বরং সেটআপের বৈশিষ্ট্য। এটি সেই কারণও যে একটি জয়েন্ট বাসিং স্টেশনে পরিদর্শন পাস করতে পারে এবং তবুও প্রেসে ক্র্যাকের বীজ বপন করতে পারে। বাসিংয়ে সমতলতা হলো নিয়ন্ত্রণ বিন্দু, জয়েন্টের চেহারা নয়।
কারণ তিন: কোটিং একটি উঁচু রিংয়ে গলে গেছে
তৃতীয় কারণটি বিরলতম, এটি সবচেয়ে শিক্ষণীয়, এবং এটি একমাত্র যা একটি ক্রয় সিদ্ধান্ত হিসেবে শুরু হয়। এটি উৎস কেসে একটি লাইন হিসেবে আবির্ভূত হয়েছিল যেখানে অবিরাম পোস্ট-ল্যামিনেশন সেন্টার-হোল ক্র্যাক ছিল। বেশ কয়েকটি ল্যামিনেটর একই ত্রুটি তৈরি করছিল এবং বাসিং মেশিনটি ছিল ছবির একমাত্র স্থির উপাদান, যা তদন্তকে বাসিং ধাপের দিকে নির্দেশ করেছিল।
সেখানে কী ঘটছিল: সেল এবং বাসবারের মধ্যে সামান্য উচ্চতার পার্থক্য ছিল, এবং ফর্ক এলাকায়, যেখানে বাসবার লিডের দিকে বিভক্ত হয়, সেখানে রিবনের নিচে ঢালাই করার জন্য কোনো বাসবার ছিল না। রিবন ওয়েফার থেকে আলাদা হয়ে গিয়েছিল। এরপর সোল্ডারিংয়ের তাপ রিবনের কোটিং গলিয়ে দেয়, যা রিবনের চারপাশে একটি বিন্দুতে জমা হয়ে একটি উঁচু রিং হিসেবে জমে যায়। ল্যামিনেশন চাপে সেই রিং একটি ভঙ্গুর ওয়েফারের উপরে একটি কঠিন বিন্দু হিসেবে কাজ করে এবং এটি ফাটিয়ে দেয়।
রিংগুলো ব্যাচে কেন দেখা দিয়েছিল সেটিই মনে রাখার মতো বিষয়। লাইনটি উচ্চ টিন এবং নিম্ন তামার উপাদানযুক্ত একটি কম খরচের রিবনে পরিবর্তিত হয়েছিল, এবং সেই রিবনের কোটিং কয়েল বরাবর পুরুত্বে পরিবর্তিত হয়েছিল। জয়েন্টে বেশি সোল্ডার বড় রিং তৈরি করেছিল। স্ট্যান্ডার্ড রিবনে ফিরে গেলে ত্রুটিটি সম্পূর্ণভাবে দূর হয়েছিল।
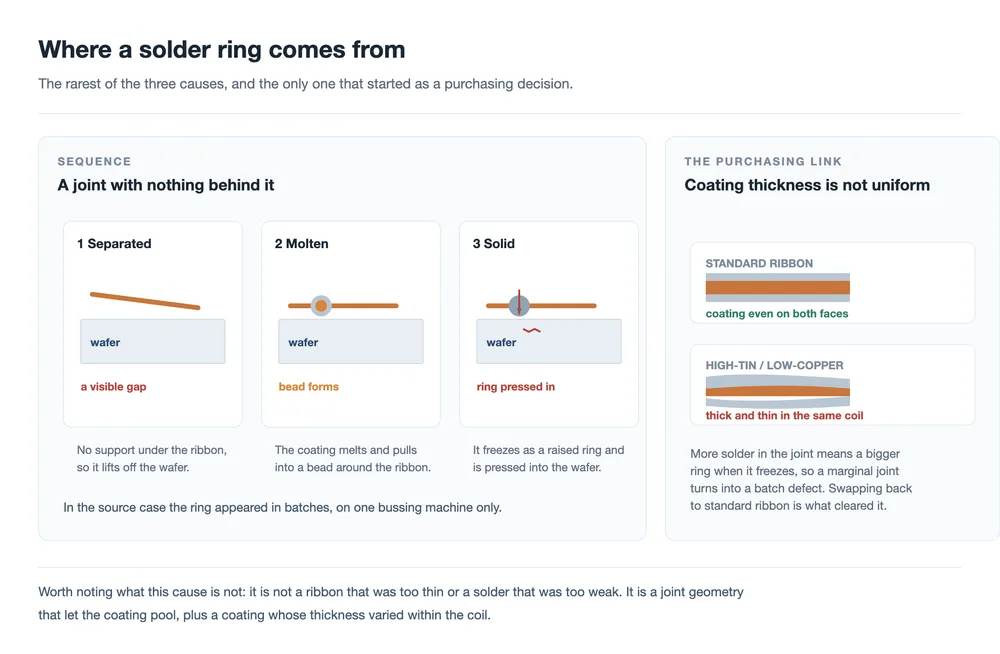
এ থেকে দুটি বিষয় অনুসরণ করে। কোটিং পুরুত্ব এবং এর একরূপতা শুধু ডেটাশিটে না পড়ে ইনকামিং ইন্সপেকশনে থাকা উচিত। কোটিং হলো রিবনের সেই অংশ যা সংযোগ করে, এবং অসম কোটিংযুক্ত একটি কয়েল সমান কোটিংযুক্ত কয়েলের থেকে ভিন্নভাবে আচরণ করে, এমনকি যখন উভয়ই একই গড় মান পূরণ করে। এবং একটি জয়েন্টের পিছনে কিছু থাকা প্রয়োজন। যেখানে রিবন নিচে কোনো সমর্থন ছাড়া একটি এলাকা অতিক্রম করে, সেখানে সোল্ডারিং এবং ল্যামিনেশন উভয়ই জ্যামিতির সাথে কাজ করার বদলে জ্যামিতির বিরুদ্ধে কাজ করে।
তিনটিকে আলাদা করা
সেন্টার-হোল ক্র্যাক উৎপাদনকারী একটি লাইনে, কোনো পরিমাপ নেওয়ার আগেই ত্রুটির প্যাটার্ন প্রায়ই কারণ নির্দেশ করার জন্য যথেষ্ট। নিচের তিনটি হলো বাসিং-সম্পর্কিত স্বাক্ষর; অন্যান্য স্বাক্ষরও বিদ্যমান এবং সেগুলি অন্য দিকে নির্দেশ করে।
| আপনি যা দেখেন | সম্ভাব্য কারণ | প্রথমে যা পরীক্ষা করবেন |
|---|---|---|
| বাসবারের গতিপথ অনুসরণকারী ক্র্যাক, যেগুলো এমন সেল জুড়ে দেখা যায় যাদের জয়েন্ট সবই গ্রহণযোগ্য দেখায় | সংরক্ষিত গ্যাপ খুব ছোট | ভিশন ক্যালিব্রেশন এবং জয়েন্টে প্রকৃত গ্যাপ |
| শিফটের বদলে সেটআপ পরিবর্তন অনুসরণকারী ব্যাচ ক্র্যাক | ধাপ জুড়ে গঠিত রিবন | বাসিংয়ে সেল এবং বাসবারের কোপ্ল্যানারিটি |
| একই ত্রুটি একাধিক ল্যামিনেটরে যখন একটি বাসিং মেশিন স্থির থাকে | সোল্ডার রিং | রিবনের নিচে সমর্থন, তারপর রিবন কোটিং স্পেক |
তৃতীয় সারিটি অন্তর্ভুক্ত করার মতো। যখন একটি ত্রুটি লাইনের যে অংশ পরিবর্তিত হয়নি সেটি অনুসরণ করে, তখন যে অংশ পরিবর্তিত হয়নি সেটিই কারণ হতে পারে, নিয়ন্ত্রণ নয়।
বাসিং স্টেশনে কী ধরে রাখতে হবে
তিনটি কারণের কোনোটিই ল্যামিনেশনের পরে পরিদর্শন করে দূর করা যায় না। সেগুলি জয়েন্ট তৈরি করে এমন স্টেশনে ধরে রাখতে হবে, এবং একটি বাসিং মেশিন -এ এর অর্থ চারটি বিষয়:
- স্থাপন। সেল প্রান্ত এবং বাসবারের মধ্যে গ্যাপ পরিমাপ এবং চার্ট করা উচিত, প্রোগ্রাম থেকে ধরে নেওয়া নয়। ভিশন অফসেট এবং স্ট্রিং দৈর্ঘ্যের ড্রিফট উভয়ই এটি সরায়।
- কোপ্ল্যানারিটি। সোল্ডারিংয়ের মুহূর্তে সেল এবং বাসবারের মধ্যে উচ্চতার পার্থক্যই রিবনের দৈর্ঘ্য নির্ধারণ করে। সমর্থন টুলিং এবং ফিক্সচার ফ্ল্যাটনেস এটি নির্ধারণ করে।
- রিবন স্পেসিফিকেশন। কোটিং পুরুত্ব এবং এর একরূপতা, ডেটাশিট থেকে পড়ার বদলে ইনকামিং মেটেরিয়ালে পরীক্ষা করা। রিবনের গঠন এবং এর কোটিং নির্ধারণ করে জয়েন্টে কতটা সোল্ডার শেষ হবে।
- পরিদর্শনের সময়। ল্যামিনেশনের পরে ইলেক্ট্রোলুমিনেসেন্স হলো যেখানে এই ত্রুটিগুলো দেখা দেয়। যদি আপনার EL চেক প্রবাহের আগে চলে, তাহলে যে বিন্দুতে এটি এখনও একটি স্টেশনে ট্রেসযোগ্য সেখানে ক্র্যাকটি মিস হবে।
ল্যামিনেশনের দিকটিও গুরুত্বপূর্ণ, তবে মূলত একটি পরিবর্ধক হিসেবে। একটি প্রেস যা অ্যাসেম্বলিকে সমানভাবে সমতল করে, ভ্যাকুয়াম স্টেজ এবং প্রেসার র্যাম্প তাদের কথা মতো কাজ করে, প্রতিটি জয়েন্টকে একইভাবে behandles করে। ল্যামিনেশন সাইকেল হলো যেখানে বাসিংয়ে নির্মিত জ্যামিতি অবশেষে তার পরিণতির মুখোমুখি হয়।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
ল্যামিনেশনের পরেই কেন ক্র্যাক দেখা দেয়?
কারণ যে লোড প্রান্তটি ভাঙে তা প্রেসে প্রয়োগ করা হয়। জয়েন্টটি তৈরি হওয়ার সময় স্বাভাবিক দেখায়; অতিরিক্ত রিবন এখনও বাকল হয়নি, এবং সোল্ডার রিং এখনও চাপে নেই। ওয়েফারে ইতিমধ্যে থাকা ক্ষতিও বন্ধ থাকতে পারে যতক্ষণ না ল্যামিনেশনের চাপ এটি EL-এ একটি পাঠযোগ্য ক্র্যাক হিসেবে খুলে দেয়।
এটিকে কেন সেন্টার-হোল ক্র্যাক বলা হয়?
নামটি আসে সমাপ্ত মডিউলে ত্রুটিটি কোথায় দেখা যায় তা থেকে। যান্ত্রিক উৎস হলো সেল-টু-বাসবার জয়েন্ট, যার কারণে এই পৃষ্ঠার তিনটি কারণই ছিদ্রটির বদলে বাসিং ধাপে ফিরে নির্দেশ করে।
এটি কি রিবনের সমস্যা নাকি সোল্ডারিংয়ের সমস্যা?
এটি একটি জ্যামিতি সমস্যা যা একটি সোল্ডার করা জয়েন্টের মাধ্যমে প্রকাশ পায়। কারণ এক এবং দুইয়ের রিবনের সাথে একটি পণ্য হিসেবে প্রায় কিছুই সম্পর্ক নেই: গ্যাপ এবং উচ্চতার পার্থক্য হলো অংশগুলি কীভাবে স্থাপন এবং সমর্থন করা হয় তার বৈশিষ্ট্য। কারণ তিনটি ব্যতিক্রম, এবং সেখানে রিবনের কোটিং সরাসরি জড়িত।
মোটা রিবন কি সাহায্য করবে?
এটি বাসবারে রিবনকে যে ধাপ অতিক্রম করতে হয় তা বাড়াবে, এবং যে কোনো রিং তৈরি হলে তাতে আরও উপাদান যোগ করবে। যে দিকটি প্রান্তকে সাহায্য করে তা বিপরীত: একটি ছোট এবং আরও ভালোভাবে নিয়ন্ত্রিত ধাপ, একটি গ্যাপ যা তার উইন্ডোর ভিতরে রাখা হয়, এবং একটি কোটিং যা পুরো কয়েল বরাবর একইভাবে আচরণ করে।
ল্যামিনেশনের আগে এর কোনোটি ধরা যায় কি?
তিনটির মধ্যে দুটি যায়, এবং শুধুমাত্র পরিমাপের মাধ্যমে। সংরক্ষিত গ্যাপ হলো একটি মাত্রা যা আপনি জয়েন্টে পরীক্ষা করতে পারেন। বাসিংয়ে কোপ্ল্যানারিটি হলো একটি মাত্রা যা আপনি ফিক্সচারে পরীক্ষা করতে পারেন। সোল্ডার রিং জয়েন্টে দেখা যায় যদি কেউ এটি খোঁজে, যার কারণে বাসিংয়ের পরে এবং ল্যামিনেশনের পরেও একটি পরিদর্শন ধাপ থাকা মূল্যবান।
এটি কি বাসবারবিহীন মডিউলেও প্রযোজ্য?
জয়েন্টের সাথে প্রক্রিয়াটি পরিবর্তিত হয়। একটি 0BB মডিউল -এ রিবন সরাসরি সূক্ষ্ম ফিঙ্গারগুলিতে বন্ধন করা হয়, তাই অতিক্রম করার জন্য কোনো বাসবার প্রান্ত নেই এবং জয়েন্ট লোড অনেক বেশি, অনেক ছোট সংযোগে বিতরণ করা হয়। এখানে বর্ণিত বাসবার জয়েন্ট হলো সেটি যেখানে একটি একক মোটা স্ট্রিপ একটি পাতলা ওয়েফার প্রান্ত অতিক্রম করে।
চূড়ান্ত চিন্তা
EL-এ তিনটি ভিন্ন গল্প একই অন্ধকার রেখায় শেষ হয়, এবং সেগুলোকে আলাদা করার কারণ হলো এদের জন্য তিনটি ভিন্ন সমাধান প্রয়োজন। ফাঁকটি একটি স্থাপন সমস্যা। ধাপটি একটি সমতলতা সমস্যা। রিংটি একটি উপাদান ও সহায়তা সমস্যা। যে রেখা তিনটিকেই "ল্যামিনেশন সমস্যা" হিসেবে বিবেচনা করে, সে এমন একটি প্রেস সামঞ্জস্য করতে সময় ব্যয় করবে যা এর কারণ নয়।
সাধারণ সূত্রটি হলো টান অবস্থায় থাকা একটি রিবন স্ট্রিপ একটি লোড পাথ, এবং ওয়েফার প্রান্তটি তার সবচেয়ে সংকীর্ণ বিন্দু। পাতলা সেল সেই প্রান্তকে আরও সংকীর্ণ করেছে, এবং যে অপারেটিং উইন্ডো এক মিলিমিটারের দশমাংশ মিসঅ্যালাইনমেন্ট শোষণ করত, তা আর করে না।
সম্পর্কিত পড়া: একটি পিভি রিবন কী করে: তিনটি কাজ, একটি সমঝোতা · পিভি রিবন উপকরণ: তামার কোর, কঠোরতা এবং কোটিং · PV রিবন গঠন ও প্রকার: সমতল, গোলাকার এবং আকৃতিযুক্ত · DH200-Y স্বয়ংক্রিয় বাসিং মেশিন · HDX200-P হাফ-সেল বাসিং মেশিন · SAW-100A লেয়াপ ও বাসিং মেশিন · সোলার প্যানেল ল্যামিনেটর: ল্যামিনেশন প্রক্রিয়া ব্যাখ্যা · সঠিক সোলার মডিউল ল্যামিনেটর কীভাবে চয়ন করবেন · PV মডিউল নির্ভরযোগ্যতা পরীক্ষা: সেল বনাম মডিউল ব্যর্থতার কারণ · ট্যাবার ও স্ট্রিংগার মেশিন: এটি কীভাবে কাজ করে, কীভাবে চয়ন করবেন
ওয়েফার এবং কেন্দ্রীয় বাসবারের পুরুত্বের পরিসংখ্যান হলো উৎস উপাদানে উল্লিখিত সাধারণ মান এবং সরবরাহকারী ও নকশা অনুযায়ী পরিবর্তিত হয়। রিবন টান উপাদান F1 এবং F2-এর উল্লেখ জয়েন্টে লোডের দিক বর্ণনা করে; তাদের মধ্যে বিভাজন রিবনের কোণ থেকে অনুসৃত হয় এবং এটি একটি পরিমাপকৃত মান নয়।
সম্পর্কিত: হট স্পট, মাইক্রোক্র্যাক এবং PID: তিনটি ধীর মডিউল ব্যর্থতা সেই জয়েন্ট ত্রুটিটিকে মডিউলের ধীরে ধীরে ক্ষয়ের বৃহত্তর চিত্রের মধ্যে স্থাপন করে।
সম্পর্কিত: সোলার সেল স্ট্রিংগার মেকানিজম: জোন-বাই-জোন গাইড. বাসিং জয়েন্টটি স্ট্রিংগারের নিম্নপ্রবাহে ব্যর্থ হয়, যে জয়েন্টটি স্ট্রিংগার তৈরি করেছিল সেখানেই।
আরও পড়া এবং পটভূমি তথ্য
এই বিষয়ে প্রকাশ্য রেফারেন্স উপকরণ, যা শিল্পের প্রযুক্তি রোডম্যাপ এবং বাজার তথ্য রক্ষণাবেক্ষণকারী সংস্থাগুলি দ্বারা প্রকাশিত: