PV রিবন উপকরণ: তামার কোর, কঠিনতা এবং কোটিং
সূচিপত্র
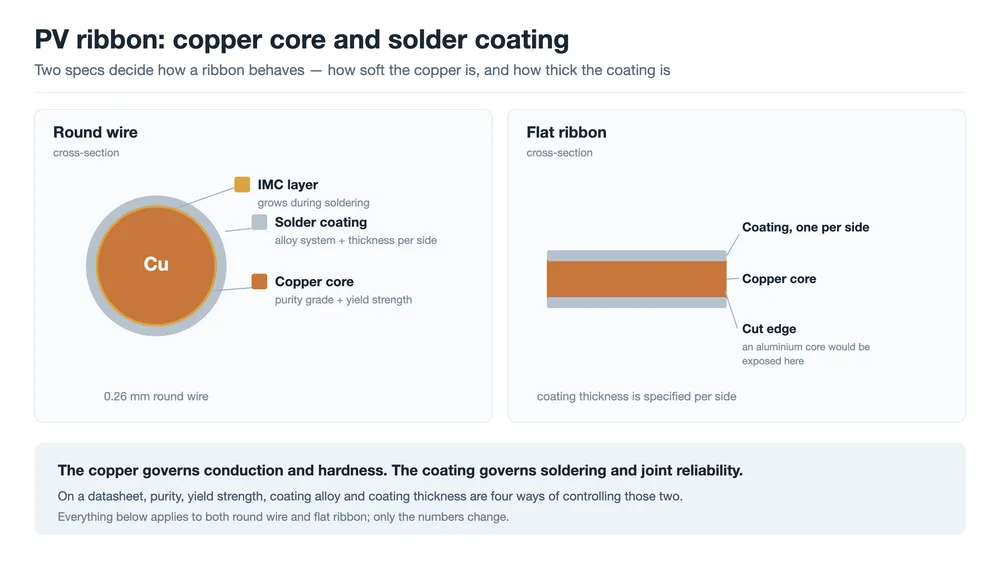
দ্রুত উত্তর: একটি PV রিবন হলো সোল্ডার প্রলেপযুক্ত একটি তামার পরিবাহী, এবং এই দুই অংশ ভিন্ন ভিন্ন কাজ করে। তামা বিদ্যুৎ বহন করে এবং জয়েন্ট ঠান্ডা হওয়ার সময় রিবন কোষের ওপর কতটা চাপ প্রেরণ করবে তা নির্ধারণ করে — যা পরিবাহিতার বদলে ইল্ড স্ট্রেংথের প্রশ্ন। প্রলেপ হলো সোল্ডার: এটি সোল্ডারিংয়ের তাপমাত্রা নির্ধারণ করে, রূপালি গ্রিডলাইনগুলোকে ভিজিয়ে তোলে এবং জয়েন্ট কতদিন টিকবে তা নির্ধারণ করে। ডেটাশিটের চারটি সংখ্যা এই দুই কাজ নিয়ন্ত্রণ করে: তামার গ্রেড, ইল্ড স্ট্রেংথ, প্রলেপের সংকর ধাতু এবং প্রলেপের পুরুত্ব।
দুটি রিবনের ব্যাস, প্রলেপের ওজন এবং স্পুল একই হতে পারে। একই স্ট্রিংগারের মধ্য দিয়ে চালালে একটি এমন জয়েন্ট তৈরি করে যা তাপীয় চক্র টিকে যায়, অন্যটি কম পুল স্ট্রেংথের বিক্ষিপ্ততা এবং ক্রমবর্ধমান মাইক্রোক্র্যাক সংখ্যা তৈরি করে। জ্যামিতি অভিন্ন হলে যা থাকে তা হলো উপাদান।
এই নিবন্ধটি রিবনকে খুলে দেখায়: তামার সাবস্ট্রেট কী অবদান রাখে, প্রলেপ কী অবদান রাখে, এবং সরবরাহকারীর ডেটাশিটের কোন প্যারামিটার কোন ব্যর্থতা থেকে সুরক্ষা দেয়।
কেন তামা, এবং কেন কঠোরতা পরিবাহিতার চেয়ে বেশি গুরুত্বপূর্ণ
একটি রিবনের ওপর আরোপিত চাহিদাগুলো একে অপরের বিরুদ্ধে কাজ করে। এটিকে ন্যূনতম ক্ষতিতে কোষের বিদ্যুৎ বহন করতে হবে, নির্ভরযোগ্যভাবে সোল্ডার নিতে হবে, কোষের ওপর ভার না ফেলার মতো যথেষ্ট নরম থাকতে হবে এবং মডিউলের বিল অব মেটেরিয়ালসে মিলিয়ে যাওয়ার মতো যথেষ্ট সস্তা হতে হবে। সম্ভাব্য ধাতুগুলো পাশাপাশি রাখলে যুক্তিটি সংক্ষিপ্ত হয়ে যায়।
| উপাদান | রোধাঙ্ক (µΩ·সেমি) | ঘনত্ব (g/cm³) | প্রসারণ (10⁻⁶/K) | প্রধান সমস্যা |
|---|---|---|---|---|
| রূপা (Ag) | প্রায় 1.59 | 10.5 | প্রায় 19 | খরচ |
| তামা (Cu) | প্রায় 1.72 | 8.96 | প্রায় 17 | ভারীতর; দামের অস্থিরতা |
| অ্যালুমিনিয়াম (Al) | প্রায় 2.82 | 2.70 | প্রায় 23 | সোল্ডার করা কঠিন; বেশি প্রসারিত হয় |
| সিলিকন (Si), প্রসঙ্গ | — | 2.33 | প্রায় 2.6 | যে উপাদানের ক্ষতি রিবনকে করতে হবে না |
রূপা সারণির অন্য যেকোনো কিছুর চেয়ে ভালো পরিবাহী এবং তামার চেয়ে প্রায় একশ গুণ বেশি ব্যয়বহুল, যা প্রতি কোষে গ্রামের দশমাংশে মাপা একটি অংশের জন্য এটিকে বাদ দেয়। অ্যালুমিনিয়াম সস্তা ও হালকা, কিন্তু এর রোধাঙ্ক প্রায় 60% বেশি, এর পৃষ্ঠের অক্সাইড প্রচলিত সোল্ডারিংকে প্রায় অসম্ভব করে তোলে এবং এটি বেশি প্রসারিত হয়। তামা চারটি চাহিদার ভারসাম্যবিন্দু, এবং এর পরিসংখ্যান সাধারণ: অ্যালুমিনিয়ামের চেয়ে ভারী, রূপার চেয়ে কম পরিবাহী, দামে অস্থির।
একমাত্র কঠিন ত্রুটি হলো সিলিকনের সঙ্গে অসামঞ্জস্য। তামা প্রায় 17 × 10⁻⁶/K হারে প্রসারিত হয়, যেখানে সিলিকনের প্রায় 2.6, অর্থাৎ ছয় গুণেরও বেশি। একটি সম্পূর্ণ কোষ জুড়ে এর অর্থ কী তা ভাবুন। রিবন 150 °C-এর অনেক উপরে তাপমাত্রায় সোল্ডার করা হয় এবং তারপর ঘরের তাপমাত্রায় ঠান্ডা হয়। সেই পরিসরে তামা প্রায় 0.2% সংকুচিত হতে চায়; এর নিচের সিলিকন প্রায় 0.03% সংকুচিত হতে চায়। কিছু একটাকে ছাড় দিতে হবে, এবং দুটির মধ্যে কোষটি বেশি ভঙ্গুর।
এই কারণেই তামার সাবস্ট্রেটে সবচেয়ে গুরুত্বপূর্ণ স্পেসিফিকেশন তার পরিবাহিতা নয়। এটি হলো স্ট্রিংগারে পৌঁছানোর সময় তামা কতটা নরম।
তামার সাবস্ট্রেট: গ্রেড, বিশুদ্ধতা এবং রোধাঙ্ক
রিবনের তামা সাধারণত অক্সিজেন-মুক্ত তামা। চীনা গ্রেড পদ্ধতিতে এর অর্থ TU1 বা TU2, যার ন্যূনতম তামার পরিমাণ যথাক্রমে 99.97% এবং 99.95%; অক্সিজেনযুক্ত বিকল্পটি হলো T2। একই পরিবারগুলো অন্যত্র C10100, C10200 এবং C11000 হিসেবে দেখা যায়।
| গ্রেড | তামার পরিমাণ, ন্যূনতম | মোটামুটি আন্তর্জাতিক সমতুল্য | কেন এটি অনুরোধ করা হয় |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | অক্সিজেন-মুক্ত |
| TU2 | 99.95% | C10200 (OF) | অক্সিজেন-মুক্ত |
| T2 | 99.90% | C11000 (ETP) | অক্সিজেনযুক্ত |
অক্সিজেন-মুক্ত পছন্দের পেছনে দুটি ব্যবহারিক কারণ রয়েছে। প্রথমটি পরিবাহিতা: কম অপরিশুদ্ধতা এবং কম অক্সিজেন রোধাঙ্ককে বিশুদ্ধ তামার তাত্ত্বিক মানের কাছাকাছি রাখে। দ্বিতীয়টি অ্যানিলিং আচরণ। অক্সিজেনযুক্ত তামায়, বিজারক ফার্নেস বায়ুমণ্ডলের হাইড্রোজেন দানার সীমানায় তামার অক্সাইডের সঙ্গে বিক্রিয়া করতে পারে, যা শিল্পে হাইড্রোজেন এমব্রিটলমেন্ট বা হাইড্রোজেন রোগ নামে পরিচিত। অক্সিজেন-মুক্ত তামা এটি এড়ায়, দানাগুলো আরও সমানভাবে বৃদ্ধি পায় এবং ফার্নেস থেকে যে নরমতা আসে তা কয়েল থেকে কয়েলে আরও সামঞ্জস্যপূর্ণ হয়।
দ্বিতীয় কারণটিরই বাণিজ্যিক গুরুত্ব রয়েছে, কারণ এটি নির্ধারণ করে পরবর্তী প্রক্রিয়া ধাপটি কতটা পুনরাবৃত্তিযোগ্য। এই প্রসঙ্গে বিশুদ্ধতা কোনো বিপণন বাক্য নয়। এটি হলো নামমাত্র অভিন্ন দুটি রিবনের কয়েল একই কঠোরতা নিয়ে স্ট্রিংগারে পৌঁছাবে কি না তার পার্থক্য।
কঠোরতা: ওয়ার্ক হার্ডেনিং, অ্যানিলিং এবং ইল্ড-স্ট্রেংথ উইন্ডো
কঠোরতা শুরু হয় উৎপাদনের পার্শ্বপ্রতিক্রিয়া হিসেবে। টানা ও রোলিং তামাকে বিকৃত করে: দানাগুলো কার্যের দিকে লম্বা হয়, ডিসলোকেশন জমা হয়, প্রসার্য শক্তি বাড়ে এবং প্রসারণ কমে। এটি ওয়ার্ক হার্ডেনিং, এবং এটি এড়ানো যায় না — রিবনকে কোনোভাবে নির্দিষ্ট মাপে আনতেই হবে।
ওয়ার্ক-হার্ডেনড তামাকে একটি মডিউলে সোল্ডার করলে উপরে বর্ণিত সংকোচন অক্ষত অবস্থায় কোষে পৌঁছায়। কোষ বেঁকে যায়, মাইক্রোক্র্যাক দেখা দেয়, এবং স্ট্রিংগারে সেগুলো প্রায়ই অদৃশ্য থাকে: প্রথম স্পষ্ট প্রমাণ হলো ল্যামিনেশনের পরে নেওয়া একটি EL চিত্র।
তাই রিবন উৎপাদনে সর্বদা একটি অ্যানিলিং ধাপ থাকে। তামাকে এর পুনঃস্ফটিকীকরণ তাপমাত্রার উপরে গরম করা হয়, নতুন দানা বৃদ্ধি পায় এবং ওয়ার্ক হার্ডেনিং দূর হয়। ইল্ড স্ট্রেংথ তীব্রভাবে কমে, প্রসারণ বাড়ে এবং কোষে পৌঁছানো চাপও তার সঙ্গে কমে।
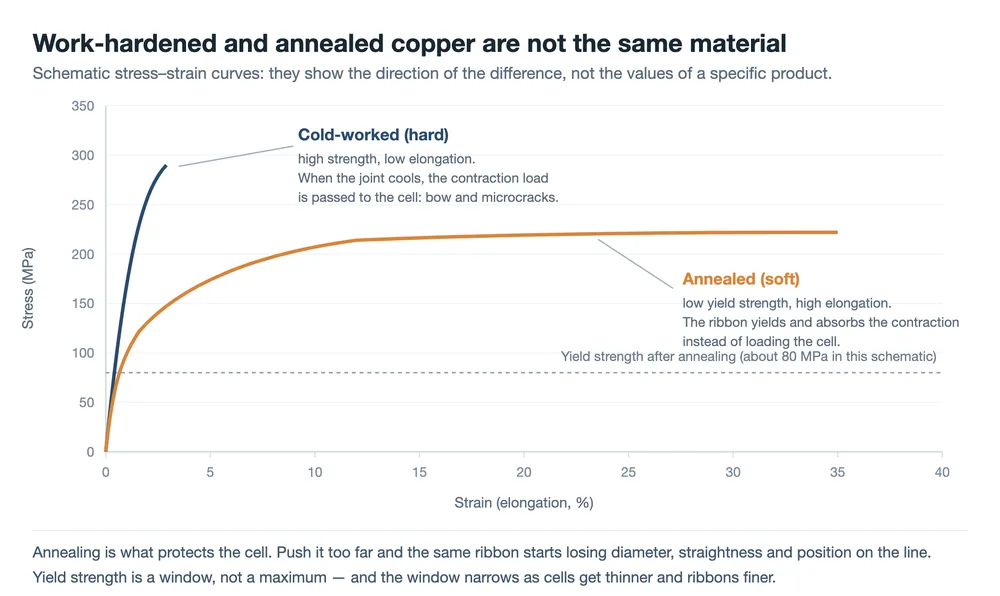
নরম সবসময় ভালো কি না সেটাই পরের স্বাভাবিক প্রশ্ন, আর উত্তর হলো না। নির্দিষ্ট ইল্ড স্ট্রেংথের নিচে নামলে মডিউল লাইনে তিনটি সমস্যা দেখা দিতে শুরু করে।
- স্ট্রিংগারে টান দিলে এটি প্রসারিত হয়। টানে ইল্ড দেওয়া একটি রিবন ভেতরে ঢোকার চেয়ে পাতলা ও লম্বা হয়ে বেরিয়ে আসে, যা অস্থির ওয়্যার ব্যাস এবং সেলে প্লেসমেন্ট ত্রুটি হিসেবে প্রকাশ পায়।
- সরলতা কমে যায়। সূক্ষ্ম গোল তার পেফঅফ, থ্রেডিং ও স্পুল চলাচলের সময় সহজে বেঁকে যায়, আর এর সঙ্গে পজিশনিং নির্ভুলতাও ক্ষতিগ্রস্ত হয়।
- ল্যামিনেশন এটিকে বিকৃত করে। ল্যামিনেটরের চাপ ও তাপমাত্রায় অতিরিক্ত নরম রিবন চ্যাপ্টা হয়ে যায় বা সরে যায়।
তাই ইল্ড স্ট্রেংথ একটি সর্বোচ্চ মান নয়, বরং একটি সীমা-পরিসর, আর সেল পাতলা ও রিবন সূক্ষ্ম হওয়ার সঙ্গে সঙ্গে সেই পরিসর সংকুচিত হয়। অ্যানিলিং তাপমাত্রা, লাইন গতি ও ফার্নেসের বায়ুমণ্ডল সেই পরিসরের ভেতরে রাখা — এবং ব্যাচের মধ্যে সেগুলো স্থির রাখা — রিবন উৎপাদনের অন্যতম মূল প্রক্রিয়া সক্ষমতা।
তামার আরেকটি গুণ আলাদা করে উল্লেখের দাবি রাখে: পৃষ্ঠের গুণমান। ড্রয়িং বা রোলিংয়ের ফলে থাকা আঁচড়, বার ও অক্সাইডের দাগ কোটিংকে দুর্বল পৃষ্ঠে আটকে রাখে এবং তারের চারপাশে ভিন্ন ভিন্ন পুরুত্ব তৈরি করে। ফলাফল হলো এমন একটি জোড় যা এক পাশে ভালোভাবে ভরা আর অন্য পাশে শূন্য। 0.26 mm গোল তারে পৃষ্ঠের অংশ ক্রস-সেকশনের তুলনায় 6 mm বুসবারের চেয়ে অনেক বেশি, তাই একই ত্রুটির খরচ বেশি।
এই গুণগুলো কোথায় নির্ধারিত হয়, আর কোথায় ক্ষতি করে
গ্রেড, কঠিনতা ও কোটিং—সবই একটি ধারাবাহিক প্রক্রিয়া থেকে আসে: কাস্টিং, চূড়ান্ত মাপে ড্রয়িং বা রোলিং, অ্যানিলিং, সোল্ডার পটের মাধ্যমে টিনিং, তারপর স্লিটিং ও স্পুলিং। দুটি ধাপ মডিউল লাইন কী অনুভব করবে তার বেশিরভাগ নির্ধারণ করে। অ্যানিলিং ধাপ ইল্ড স্ট্রেংথ ও এলংগেশন নির্ধারণ করে; টিনিং ধাপ কোটিংয়ের গঠন, পুরুত্ব ও একরূপতা নির্ধারণ করে। যে কয়েল কোনো এক ধাপে বিচ্যুত হয়, সেই রিবন দৃশ্যত পরিদর্শনে পাস করে কিন্তু পরবর্তী কোনো ধাপে ব্যর্থ হয়।
সরঞ্জামের দিক থেকে, এই ধারাবাহিকতাই একটি PV রিবন ওয়্যার ড্রয়িং ও টিনিং লাইন যার চারপাশে গড়া, আর বুসবার রিবন একই ধাপগুলো পার হয় একটি ড্রয়িং, রোলিং ও টিনিং লাইন-এ। ডাউনস্ট্রিমে, গুণগুলো ভিন্ন ভিন্ন জায়গায় প্রভাব ফেলে।
- স্ট্রিংগার টান প্রয়োগ করে ও রিবন স্থাপন করে। অতিরিক্ত নরম হলে আগে প্রকাশ পায় ব্যাসের বিচ্যুতি ও প্লেসমেন্ট ত্রুটি হিসেবে; অতিরিক্ত কঠিন হলে পরে প্রকাশ পায় সেল বো ও মাইক্রোক্র্যাক হিসেবে। MBB ট্যাবার স্ট্রিংগার -এ প্রতিটি সেলের জন্য এই ভারসাম্য নির্ধারিত হয়।
- লেয়াপ ও ল্যামিনেশন চাপ ও তাপ প্রয়োগ করে, আর অপর্যাপ্ত ইল্ড স্ট্রেংথযুক্ত রিবন চ্যাপ্টা হয় বা সরে যায়।
- বুসবার ও ওয়েল্ডিং স্টেশন রিবনের সঙ্গে রিবন জোড়া দেয়, যেখানে কোটিং অ্যালয় ও ফ্লাক্স দ্বিতীয় জোড়টি কীভাবে তৈরি হবে তা নির্ধারণ করে। প্রক্রিয়াটি এই বুসবার ওয়েল্ডিং মেশিন.
- নোটে আরও বিস্তারিত বর্ণিত হয়েছে। থার্মাল সাইক্লিং ও ড্যাম্প হিট
হলো একমাত্র জায়গা যেখানে অ্যালয় নির্বাচনের দীর্ঘমেয়াদি পরিণতি দৃশ্যমান হয়, তাই সনদপত্রের চেয়ে এর পেছনের পরীক্ষার প্রতিবেদনই বেশি গুরুত্বপূর্ণ।
ইনকামিং ইন্সপেকশনের জন্য একটি বাস্তব তাৎপর্য আছে, কোম্পানি রিবন তৈরি করুক বা কিনুক। ইল্ড স্ট্রেংথ ও এলংগেশন, কোটিংয়ের পুরুত্ব ও তার একরূপতা, পৃষ্ঠের অবস্থা ও সরলতা—সবই প্রতি লটে যাচাই করা উচিত। ল্যামিনেশনের পর EL ইমেজে একই ত্রুটি খুঁজে পাওয়ার খরচের তুলনায় প্রতিটি পরিমাপ সস্তা।
কোটিং অ্যালয়: চারটি সিস্টেম এবং প্রতিটি কী ত্যাগ করে
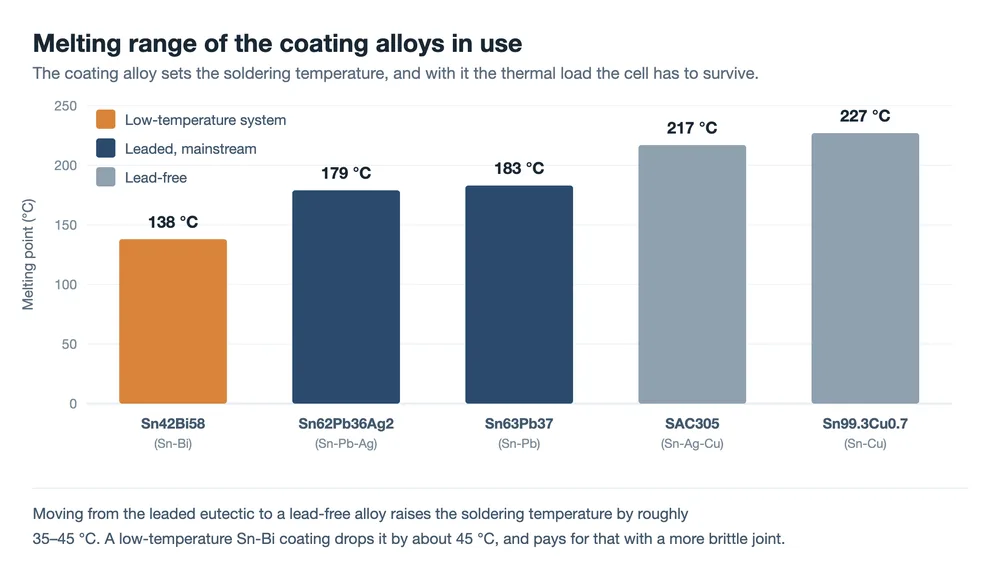
PV রিবনে ব্যবহৃত কোটিং অ্যালয়ের গলনাঙ্ক Sn63Pb37 (টিন-সীসা)।
ক্লাসিক ইউটেকটিক, প্রায় 183 °C-এ গলে। এটি ভালোভাবে ভেজায়, বিস্তৃত প্রক্রিয়া পরিসর সহন করে, কম খরচে পড়ে এবং টিন হুইস্কার প্রতিরোধ করে। প্রচলিত সেলের জন্য এটি এখনও মূলধারার কোটিং। Sn62Pb36Ag2 (টিন-সীসা-রূপা)।
অল্প রূপা যোগ করলে গলনাঙ্ক সামান্য কমে এবং আরও কার্যকরভাবে গ্রিডলাইন থেকে গলিত সোল্ডারে রূপার দ্রবীভবন দমন করে। সোল্ডারিংয়ের সময় গ্রিডলাইন থেকে কম রূপা ক্ষয় হয়, ফলে জোড় আরও শক্তিশালী হয়। Sn42Bi58 (টিন-বিসমাথ)।
প্রায় 138 °C-এ একটি নিম্ন-তাপমাত্রার ইউটেকটিক, যা অল্প তাপ সহনকারী সেল প্রকারে, যেমন হেটেরোজাংশন সেল, এবং তাপীয় চাপে সংবেদনশীল পাতলা ওয়েফারে ব্যবহৃত হয়। বিসমাথ ভঙ্গুর, অ্যালয়টি দুর্বল পরিবাহী, আর জোড়ের ক্লান্তি আচরণ অনুমান না করে যাচাই করতে হয়। সীসামুক্ত (SAC305, SnCu ও সংশ্লিষ্ট)।
| এটি পরিবেশগত প্রয়োজনীয়তা পূরণ করে, সাধারণত 217 °C-এর উপরে গলনাঙ্কে। উচ্চতর সোল্ডারিং তাপমাত্রা মানে সেলে বেশি তাপীয় চাপ এবং সংকীর্ণ প্রক্রিয়া পরিসর। | কোটিং | এটি কোথায় উপযুক্ত | গলনাঙ্ক |
|---|---|---|---|
| কী ত্যাগ করে | Sn63Pb37 | প্রায় 183 °C | প্রচলিত সেল; ডিফল্ট |
| কিছু বাজারে সীসার উপাদানের কারণে বাদ | Sn62Pb36Ag2 | প্রায় 179 °C | যেখানে গ্রিডলাইনের রূপা দ্রবীভবন গুরুত্বপূর্ণ |
| উচ্চতর উপাদান খরচ | Sn42Bi58 | প্রায় 138 °C | তাপে সংবেদনশীল HJT ও পাতলা সেল |
| ভঙ্গুর জোড়, উচ্চতর রোধকত্ব, ক্লান্তি পরীক্ষা প্রয়োজন | SAC305, SnCu | প্রায় 217 – 227 °C | সীসামুক্ত প্রয়োজনীয়তা |
সীসাযুক্ত রিবন কেন এখনও মূলধারা হিসেবে টিকে আছে, তা কেবল কর্মক্ষমতা ও খরচের প্রশ্ন নয়। ইউরোপীয় RoHS বৈদ্যুতিক ও ইলেকট্রনিক সরঞ্জামে সীসা সীমিত করে, তবে PV মডিউল দীর্ঘদিন এর আওতার বাইরে থেকেছে এবং জীবনকালের শেষে মূলত WEEE পথে পরিচালিত হয়। তবুও কিছু গ্রাহক ও বাজার সীসামুক্ত নির্দিষ্ট করে, তাই যেখানে ডিফল্ট সীসাযুক্ত সেখানেও প্রক্রিয়া সক্ষমতা প্রয়োজন।
সংকর ধাতুর পছন্দ একা দাঁড়ায় না। নিম্ন-তাপমাত্রার রিবনের সঙ্গে নিম্ন-তাপমাত্রার সোল্ডারিং পাতলা সেলের ওপর তাপীয় ভার কমায়, তবে তাপীয় চক্রের অধীনে সেই জোড়ের আচরণ TC পরীক্ষার মাধ্যমে নিশ্চিত করতে হয়; প্রাথমিক পুল শক্তি এ সম্পর্কে কিছুই বলে না। ফ্লাক্স একই সিদ্ধান্তের অংশ, কারণ সোল্ডারিংয়ের মুহূর্তে এটি অক্সাইড পরিষ্কার করে যাতে সোল্ডার ভিজে ও ছড়িয়ে পড়তে পারে। কোটিং পরিবর্তন করলে ফ্লাক্সের সক্রিয়তা ও গঠন সাধারণত তার সঙ্গে পরিবর্তন করতে হয়। দুটোকে একসঙ্গে যোগ্যতা অর্জন করানো হয়, আলাদাভাবে নয়।
ইন্টারমেটালিক যৌগ: সোল্ডার জোড়ের ধীর পরিবর্তনশীল উপাদান
সোল্ডারিং দেখতে গলে যাওয়া ও জমে যাওয়ার মতো, কিন্তু ইন্টারফেসটি রসায়ন। কোটিং থেকে টিন নিচের তামা এবং গ্রিডলাইনের রুপার সঙ্গে বিক্রিয়া করে সীমানায় ইন্টারমেটালিক যৌগ স্তর তৈরি করে: তামা-টিন ও রুপা-টিন পর্যায়। একটি পাতলা, অবিচ্ছিন্ন ইন্টারমেটালিক স্তরই জোড়টিকে দুটি পৃষ্ঠের সংস্পর্শের বদলে ধাতবগত বন্ধনে পরিণত করে, এবং এর উপস্থিতি একটি ভালো লক্ষণ।
জটিলতা হলো, সোল্ডার জমে গেলেও বিক্রিয়া থামে না। স্তরটি ধীরে ধীরে মোটা হয়, উচ্চ তাপমাত্রায় দ্রুততর এবং মডিউলের সেবাকাল জুড়ে। ইন্টারমেটালিক যৌগ কঠিন ও ভঙ্গুর, এবং স্তর মোটা হয়ে গেলে ইন্টারফেসটি ফাটলের পথ হয়ে ওঠে: তাপীয় চক্রের অধীনে জোড়টি বিকৃত হওয়ার বদলে যৌগ স্তর বরাবর ব্যর্থ হয়।
এই কারণেই একই প্রাথমিক পুল শক্তির দুটি রিবন বার্ধক্যের পরে ভিন্ন দেখাতে পারে। সরবরাহের দিনে মাপা পুল শক্তি একটি সূচনা বিন্দু, টেকসইতার ফলাফল নয়, এবং যেকোনো কোটিং পরিবর্তনকে তার পরবর্তী তাপীয়-চক্র ডেটার সঙ্গে একসঙ্গে পড়তে হবে।
কোটিং বেধ: ক্রস-সেকশনের যে অংশ বিদ্যুৎ পরিবাহী নয়
একটি তথ্য সহজে উপেক্ষিত হতে পারে: কোটিং সংকর ধাতুর রোধক্ষমতা তার আচ্ছাদিত তামার প্রায় দশ থেকে বিশ গুণ।
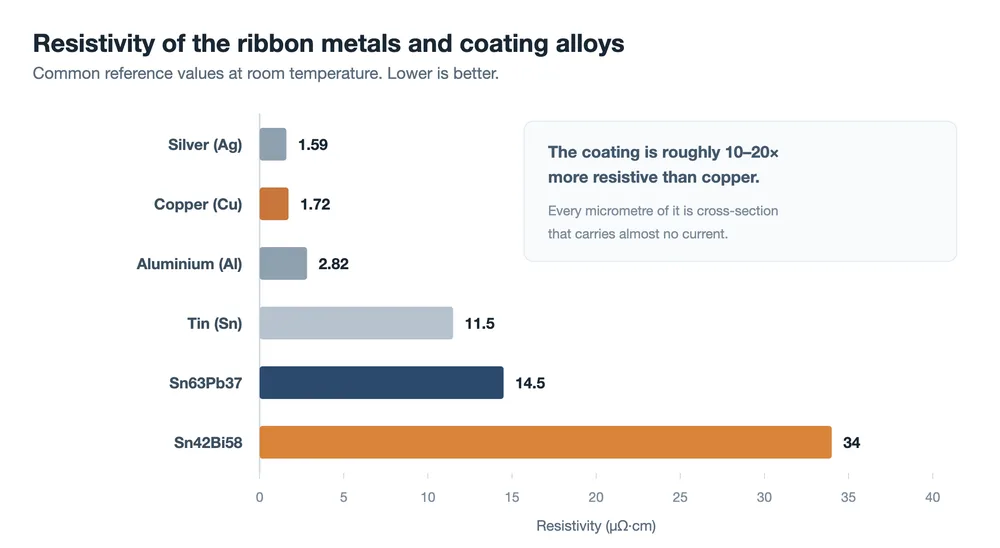
তাই কোটিংটি সোল্ডার এবং প্রায় কোনো পরিবাহী নয়, তবুও ক্রস-সেকশন দখল করে। প্রতিটি পাশে 15 µm কোটিংযুক্ত একটি 0.26 mm গোলাকার তার নিন। তখন তামার কোরের ব্যাস কেবল প্রায় 0.23 mm, এবং ক্রস-সেকশনে এর অংশ প্রায় 78%। বাকি 22% বৈদ্যুতিকভাবে কেবল সঙ্গী হয়ে থাকে।
রিবন যত সূক্ষ্ম, এটি তত বেশি গুরুত্বপূর্ণ। 0.18 mm গোলাকার তারে একই 15 µm কোটিং তামার কোরকে সেকশনের প্রায় 70% রাখে। এই সংবেদনশীলতাই একটি কারণ যার জন্য বাসবার-বিহীন সেল ডিজাইনে ব্যবহৃত অতি-সূক্ষ্ম রিবন কঠোর কোটিং সহনশীলতাসহ নির্দিষ্ট করা হয়: কোটিং থেকে কয়েক মাইক্রোমিটার কমিয়ে আনা সবচেয়ে সস্তা পরিবাহী সেকশন যা কেউ পাবে।
পাতলা হওয়া স্বয়ংক্রিয়ভাবে ভালোও নয়।
- অতিরিক্ত পাতলা হলে জোড় ভরাট করার জন্য যথেষ্ট সোল্ডার থাকে না। পুল শক্তি কমে, এবং সংরক্ষণের পরে আরও কমে, কারণ জারিত কোটিং কম সহজে ভিজে।
- অতিরিক্ত মোটা হলে উদ্বৃত্ত অংশ সোল্ডার বল বা ব্রিজ হিসেবে চেপে বেরিয়ে আসে, ক্রস-সেকশনের যে অংশ বিদ্যুৎ পরিবাহী নয় তাতে উপাদান নষ্ট হয়, এবং চেহারা ও অন্তরণ ক্ষতিগ্রস্ত হতে পারে।
- অসমান প্রায়ই তিনটির মধ্যে সবচেয়ে খারাপ। গোলাকার তারে অকেন্দ্রিক কোটিং, বা সমতল রিবনে এক পাশে অন্যটির চেয়ে মোটা কোটিং এমন জোড় তৈরি করে যা এক পাশে ভালোভাবে ভরাট এবং অন্যপাশে শূন্য, এবং একটি মডিউল জুড়ে পুল শক্তিতে বিস্তৃত বিচ্ছুরণ ঘটায়।
তাই একটি কোটিং স্পেসিফিকেশনে গড় বেধ, সহনশীলতা এবং অভিন্নতার প্রয়োজনীয়তা উল্লেখ করতে হবে। সংরক্ষণ অবস্থা ও শেলফ লাইফ একই আলোচনার অংশ, কারণ কোটিং সময়ের সঙ্গে জারিত হয় এবং সোল্ডারযোগ্যতা তার সঙ্গে কমে।
খরচ হ্রাস: তামা-আচ্ছাদিত অ্যালুমিনিয়াম, পাতলা রিবন, কম-রুপার কোটিং
রিবনের মূল্য মূলত তামার দাম যোগ প্রক্রিয়াকরণ ফি, যা ধাতুটিকে প্রধান পরিবর্তনশীল করে তোলে। একটি দৃষ্টান্তমূলক হিসাব: 144 অর্ধ-সেল এবং ষোলোটি 0.26 mm গোলাকার রিবনযুক্ত একটি 182 mm মডিউলে প্রায় 0.27 kg তামা থাকে, যার প্রায় 0.21 kg ইন্টারকানেক্ট রিবনে এবং 0.06 kg বাসবারে। সেপ্টেম্বর 2026-এর সাংহাই স্পট মূল্য প্রতি টন প্রায় CNY 110,000 ধরে, তা প্রক্রিয়াকরণের আগে প্রতি মডিউলে প্রায় CNY 30, বা মোটামুটি প্রতি ওয়াটে CNY 0.05। তামার দামে প্রতি টনে প্রতিটি CNY 10,000 পরিবর্তন মডিউলকে প্রায় CNY 2.7 সরায়।
এই হিসাব থেকে তিনটি পথ পাওয়া যায়।
তামা-আচ্ছাদিত অ্যালুমিনিয়াম। তামার আচ্ছাদনযুক্ত অ্যালুমিনিয়াম কোর তামার সোল্ডারযোগ্যতার অনেকটা এবং অ্যালুমিনিয়ামের ওজন ও খরচের সুবিধার বেশিরভাগ ধরে রাখে। আয়তনে 15% তামা এবং সমান রোধে, আনুমানিক বিনিময় হলো প্রায় 21% বড় ব্যাস, তামার প্রায় 60% ওজন, এবং কাঁচামাল খরচ প্রায় 30%।
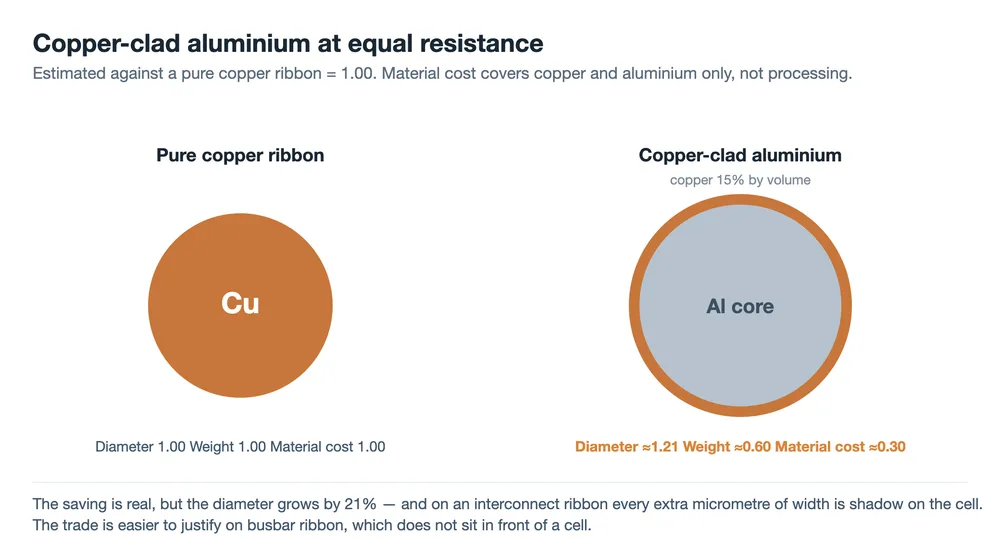
ব্যাসই হলো সমস্যা। ইন্টারকানেক্ট রিবনে অতিরিক্ত প্রস্থ সেলের সামনে বসে তা ছায়া দেয়, যা লাভের一部分 ফিরিয়ে নেয়। তামা-আচ্ছাদিত অ্যালুমিনিয়াম সরাসরি প্রতিস্থাপন হওয়ার আগে আরও তিনটি প্রশ্নের উত্তর দিতে হবে: তামা-অ্যালুমিনিয়াম ইন্টারফেস কত শক্তিশালী ও কত স্থিতিশীল, কারণ এতে ফাটল ধরানো তাপীয় চক্র রোধ বাড়ায়; কাটা প্রান্তে কী ঘটে, যেখানে অ্যালুমিনিয়াম কোর আর্দ্র তাপের সংস্পর্শে আসে ও তামা-অ্যালুমিনিয়াম গ্যালভানিক যুগল তৈরি করে; এবং সেকশন সূক্ষ্ম হওয়ার সঙ্গে অ্যালুমিনিয়ামের নিম্ন শক্তি ও ক্লান্তি প্রতিরোধ কীভাবে আচরণ করে। এখন পর্যন্ত প্রমাণে, বাসবার রিবন সহজ প্রবেশবিন্দু, কারণ এটি আকার-সংকটপূর্ণ নয় এবং কিছু ছায়া দেয় না। ইন্টারকানেক্ট রিবনের জন্য শক্তি, নির্ভরযোগ্যতা ও খরচের হিসাব যথাযথভাবে করতে হবে।
আরও পাতলা ও সূক্ষ্ম রিবন। সেকশন কমানো সরাসরি তামা কমায় এবং এটি সূক্ষ্ম গোলাকার তারের দিকে অগ্রসরের একই দিক। সীমা হলো রোধ ক্ষতি, যা সেলের গ্রিডলাইন ডিজাইন নির্ধারণ করে।
কম-রুপার বা রুপামুক্ত কোটিং। রুপা কোটিংয়ের একটি ছোট অংশ এবং রুপার দাম বেশি হলে প্রকৃত খরচ। যেখানে নির্ভরযোগ্যতার প্রয়োজনীয়তা অনুমোদন করে সেখানে SnPbAg-এর বদলে SnPb ব্যবহার করা সরল সাশ্রয়।
| দিক | সাশ্রয় | প্রধান খরচ বা ঝুঁকি |
|---|---|---|
| তামা-প্রলেপিত অ্যালুমিনিয়াম | বড়: কাঁচামালের খরচ প্রায় ৩০% পর্যন্ত কমে | ব্যাস ২১% বৃদ্ধি এবং তার ফলে ছায়া; ইন্টারফেস ও ক্ষয়ের ঝুঁকি |
| পাতলা, সূক্ষ্ম রিবন | মাঝারি: সেল ডিজাইনের উপর নির্ভর করে | উচ্চতর রোধ ক্ষতি; গ্রিডলাইন লেআউট দ্বারা সীমাবদ্ধ |
| কম-রূপা বা রূপা-মুক্ত প্রলেপ | ছোট থেকে মাঝারি: রূপার দাম অনুসরণ করে | জয়েন্টের শক্তি ও নির্ভরযোগ্যতা পুনরায় যাচাই করা প্রয়োজন |
সাশ্রয় তখনই গণ্য হয় যখন তা বিদ্যুৎ ক্ষতি ও নির্ভরযোগ্যতার ঝুঁকি অতিক্রম করে। রিবনে, উপাদানের খরচ ও সিস্টেমের কর্মক্ষমতা একসাথে হিসাব করতে হয়, তাই একই প্রতিস্থাপন একটি বাসবারে স্পষ্টভাবে সঠিক এবং একটি ইন্টারকানেক্ট তারে স্পষ্টভাবে ভুল হতে পারে।
রিবন ডেটাশিট কীভাবে পড়বেন
দুই-অংশের মডেল হাতে থাকলে ডেটাশিট ভিন্নভাবে পড়া যায়। প্রতিটি প্যারামিটার একটি নির্দিষ্ট ব্যর্থতার মোডের উত্তর।
| প্যারামিটার | এটি কী নিয়ন্ত্রণ করে | কী জিজ্ঞাসা করবেন |
|---|---|---|
| তামার গ্রেড (TU1, TU2, T2) | রোধ ক্ষমতা, এবং অ্যানিলিং ধাপটি কতটা পুনরাবৃত্তিযোগ্য | প্রতি লটে বিশ্লেষণের সার্টিফিকেট আছে কি? |
| ইল্ড স্ট্রেংথ ও প্রসারণ | সোল্ডারিংয়ের পর সেলের উপর চাপ বনাম লাইনে হ্যান্ডলিং | কোন পরীক্ষা পদ্ধতি, এবং সহনশীলতার পরিসর কত? |
| প্রলেপের সংকর ধাতু | সোল্ডারিং তাপমাত্রা ও জয়েন্টের টেকসইতা | সীসাযুক্ত বা সীসামুক্ত, এবং এর পেছনে কী নির্ভরযোগ্যতার তথ্য আছে? |
| প্রলেপের পুরুত্ব, প্রতি পাশে | সোল্ডারের পরিমাণ বনাম যে অংশ বিদ্যুৎ পরিবহন করে না | গড়, সহনশীলতা, এবং একরূপতা কীভাবে মাপা হয়? |
| পৃষ্ঠ ও সোজাত্ব | প্রলেপের আসক্তি ও স্ট্রিংগারে স্থাপনের নির্ভুলতা | কী ক্যাম্বার নির্দিষ্ট করা আছে, এবং পৃষ্ঠ কীভাবে পরিদর্শন করা হয়? |
| সংরক্ষণকাল ও প্যাকেজিং | সংরক্ষণের পর সোল্ডারযোগ্যতা | তারিখ কোড, সিল করা প্যাকেজিং, সংরক্ষণের শর্ত |
শেষ সারিটিই ক্রয়ের স্পেসিফিকেশনে সবচেয়ে বেশি অনুপস্থিত থাকে, এবং এমন একটি লাইনে যেখানে আর কিছুই বদলায়নি সেখানে পুল স্ট্রেংথের আকস্মিক পতন ব্যাখ্যা করার সম্ভাবনা সবচেয়ে বেশি।
FAQ
একটি PV রিবন কী দিয়ে তৈরি?
একটি অক্সিজেন-মুক্ত তামার কোর যাতে পাতলা সোল্ডার প্রলেপ থাকে, সাধারণত গোল তারে প্রতি পাশে প্রায় 15 µm। প্রলেপ চারটি পরিবারের একটি: টিন-সীসা, টিন-সীসা-রূপা, নিম্ন-তাপমাত্রা প্রক্রিয়ার জন্য টিন-বিসমাথ, বা একটি সীসামুক্ত সংকর। TU1 ও TU2-এর মতো তামার গ্রেড সাধারণ, এবং অক্সিজেনের পরিমাণ যথেষ্ট কম যাতে রোধ ক্ষমতা ও অ্যানিলিং আচরণ পূর্বানুমেয় থাকে।
তামায় সোল্ডার প্রলেপ কেন দিতে হয়?
কারণ সোল্ডারযোগ্যতাই প্রলেপের সম্পূর্ণ কাজ। তামা জারিত হয়, এবং এমনকি পরিষ্কার তামাও তা নয় যা রূপার গ্রিডলাইন ভিজিয়ে জয়েন্ট তৈরি করে। স্ট্রিংিংয়ের সময় প্রলেপ গলে যায়, সেলের মেটালাইজেশন ভিজিয়ে সোল্ডার জয়েন্টে কঠিন হয়ে যায়। খালি তামার রিবন বিদ্যুৎ পুরোপুরি ভালোভাবে বহন করত কিন্তু সেলে সংযুক্ত হতে ব্যর্থ হত।
নরম রিবন কি সবসময় সেলের উপর কম চাপ বোঝায়?
সেলের জন্য, হ্যাঁ: সিলিকনে কম চাপ পৌঁছায়। লাইনের জন্য, না। একটি নির্দিষ্ট ইল্ড স্ট্রেংথের নিচে রিবন স্ট্রিংগারের টানে প্রসারিত হয় এবং ব্যাসের স্থিতিশীলতা, সোজাত্ব ও অবস্থানগত নির্ভুলতা হারায়, এবং ল্যামিনেটরে আরও সহজে বিকৃত হয়। ইল্ড স্ট্রেংথ একটি পরিসর হিসেবে নির্দিষ্ট করা হয়, এবং পাতলা সেল ও সূক্ষ্ম গোল তারের জন্য পরিসরটি সংকীর্ণ।
সীসামুক্ত রিবন কি বাধ্যতামূলক?
সর্বজনীনভাবে নয়। ইউরোপীয় RoHS দীর্ঘকাল ধরে PV মডিউলকে এর পরিধি থেকে বাদ দিয়েছে, এবং ইউরোপে জীবনশেষ মডিউল মূলত WEEE-এর মাধ্যমে পরিচালিত হয়। তাই অনেক প্রকল্প এখনও সীসাযুক্ত প্রলেপ ব্যবহার করে, তবে ক্রমবর্ধমান সংখ্যক গ্রাহক ও বাজার সীসামুক্ত নির্দিষ্ট করে। এর বিনিময়ে সোল্ডারিং তাপমাত্রা সীসাযুক্ত ইউটেকটিকের চেয়ে প্রায় 35 থেকে 45 °C বেশি, যার অর্থ সেলে বেশি তাপীয় ভার এবং সংকীর্ণ প্রক্রিয়া পরিসর।
তামা-প্রলেপিত অ্যালুমিনিয়াম রিবন কী কাজে ব্যবহৃত হয়?
প্রথমে বাসবার রিবন। সমান রোধে তামাকে তামা-প্রলেপিত অ্যালুমিনিয়াম পরিবাহী দিয়ে প্রতিস্থাপন করলে ব্যাস প্রায় 21% বাড়ে, এবং প্রশস্ত ইন্টারকানেক্ট রিবন সেলে ছায়া ফেলে। বাসবার রিবন সেলের সামনে থাকে না, যা সেই আপত্তি দূর করে। ইন্টারকানেক্ট ব্যবহারে তাপীয় চক্রের অধীনে ইন্টারফেসের স্থিতিশীলতা এবং কাটা প্রান্তে অ্যালুমিনিয়াম কোর উন্মুক্ত থাকলে গ্যালভানিক ক্ষয় নিয়ে প্রশ্নের উত্তরও দিতে হয়।
আগমন পরিদর্শনে কী পরীক্ষা করা উচিত?
প্রতি লটে ইল্ড স্ট্রেংথ ও প্রসারণ, প্রলেপের পুরুত্ব ও তার একরূপতা, সোজাত্ব বা ক্যাম্বার, পৃষ্ঠের অবস্থা, প্ল্যান্ট যে সংরক্ষণকাল প্রকৃতপক্ষে ব্যবহার করে তার পর সোল্ডারযোগ্যতা, এবং প্যাকেজিংয়ের তারিখ কোড। এগুলোর সবই মাল গ্রহণের সময় পরীক্ষা করা সস্তা, পরে EL চিত্রে শনাক্ত করার চেয়ে, যেখানে একই ত্রুটি ইতিমধ্যে একটি মডিউলে ল্যামিনেট হয়ে গেছে।
চূড়ান্ত চিন্তা
তামা বিদ্যুৎ পরিবহন করে, এবং তামার কাঠিন্য নির্ধারণ করে কতটা সোল্ডারিং চাপ সেলে পৌঁছায়। প্রলেপ সোল্ডার করে, এবং প্রলেপ নির্ধারণ করে জয়েন্ট কতদিন টেকে। রিবন স্পেসিফিকেশনের প্রায় প্রতিটি সংখ্যা ওই দুই কাজের একটি নিয়ন্ত্রণের উপায়, এবং একটি প্যারামিটার কোন কাজের তা জানলে বোঝা যায় এটি কী থেকে সুরক্ষা দিচ্ছে। একটি মডিউল লাইনের জন্য ব্যবহারিক রূপটি আরও সংক্ষিপ্ত: যখন পুল স্ট্রেংথ, মাইক্রোক্র্যাকের সংখ্যা বা স্থাপনের নির্ভুলতা বদলায়, উত্তর সাধারণত মেশিনের সেটিংসে নয়, উপাদানে থাকে।
রোধ ক্ষমতা, ঘনত্ব, প্রসারণ সহগ ও গলনাঙ্কের মান সাধারণ রেফারেন্স সংখ্যা এবং উৎসভেদে সামান্য ভিন্ন হয়। তামার ব্যবহার ও খরচের সংখ্যাগুলি একটি 182 mm, 144 অর্ধ-সেল মডিউল যাতে ষোলটি 0.26 mm গোল রিবন এবং সেপ্টেম্বর 2026-এর সাংহাই তামার স্পট দামের ভিত্তিতে একটি দৃষ্টান্তমূলক হিসাব; এতে প্রক্রিয়াকরণ খরচ বাদ এবং বাজারের সাথে পরিবর্তিত হবে। প্রলেপের পুরুত্বের সংখ্যাগুলি উদাহরণ। GB/T 5231 এবং সরবরাহকারীর নিজস্ব বিশ্লেষণ সার্টিফিকেটের বিপরীতে গ্রেড পদবি ও সহনশীলতা নিশ্চিত করুন।
সম্পর্কিত: একটি পিভি রিবন কী করে: তিনটি কাজ, একটি সমঝোতা উপাদান থেকে এক ধাপ পিছিয়ে জিজ্ঞাসা করে একটি মডিউলে রিবনকে আসলে কী করতে বলা হচ্ছে।
সম্পর্কিত: PV রিবন কীভাবে তৈরি হয়: ড্রয়িং, অ্যানিলিং এবং টিনিং তামা ও প্রলেপের প্রশ্নগুলিকে উপাদান নির্বাচনের গভীরে নিয়ে যায়।