পিভি রিবন কীভাবে তৈরি হয়: ড্রয়িং, অ্যানিলিং এবং টিনিং
সূচিপত্র
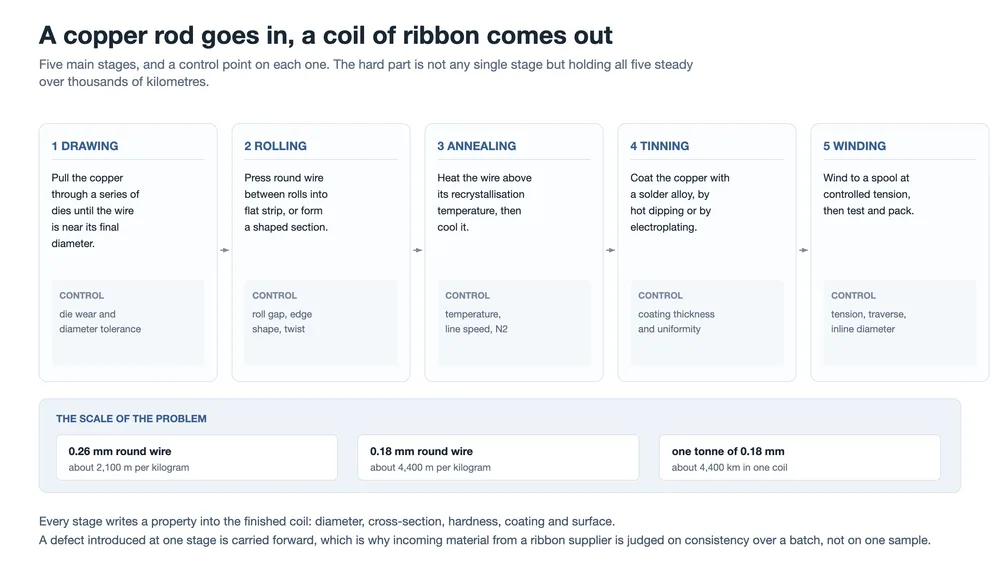
দ্রুত উত্তর: একটি PV রিবন পাঁচটি ধাপে তৈরি হয় — ড্রয়িং, রোলিং বা ফর্মিং, অ্যানিলিং, টিনিং এবং পরিদর্শনসহ ওয়াইন্ডিং। প্রতিটি ধাপ এমন একটি বৈশিষ্ট্য নির্ধারণ করে যা পরবর্তী ধাপ মেরামত করতে পারে না: ডাই ব্যাস নির্ধারণ করে, রোল ক্রস-সেকশন নির্ধারণ করে, ফার্নেস কাঠিন্য ও প্রসারণ নির্ধারণ করে, সোল্ডার পট কোটিং পুরুত্ব ও সংকর নির্ধারণ করে, এবং ওয়াইন্ডার ঠিক করে কয়েলটি গ্রাহকের স্ট্রিংগারে কেমন আচরণ করবে। তার যত পাতলা হয়, এই সহনশীলতাগুলো তত বেশি প্রভাব ফেলে। 0.01 mm ব্যাসের ঘাটতি 0.35 mm তারে প্রায় 6% বেশি রোধ এবং 0.18 mm তারে প্রায় 12% বেশি রোধ তৈরি করে।
একটি মডিউল কারখানায় রিবনের একটি কয়েল ফিল্মে মোড়া অবস্থায় পৌঁছায় এবং দেখতে সাধারণ পণ্যের মতো লাগে। কিন্তু এটি তা নয়। সেই কয়েলের ভেতরের তার এমন একটি ধারাবাহিক প্রক্রিয়ার মধ্য দিয়ে গেছে যেখানে প্রতিটি ধাপ চূড়ান্ত পণ্যে একটি সংখ্যা লিখে রাখে, এবং সেই সংখ্যাগুলো পরস্পর সম্পর্কযুক্ত: ব্যাস সরে গেলে রোধ সরে যায়, ফার্নেস একটু বেশি গরম চললে স্ট্রিংগার যখন রিবন টানে তখন তার আচরণ বদলে যায়, সোল্ডার পট যথেষ্ট ঘন ঘন পরীক্ষা না করলে কোটিং কখন গলে যায় তা বদলে যায়।
এই পৃষ্ঠাটি রড থেকে চূড়ান্ত স্পুল পর্যন্ত তামাকে অনুসরণ করে। উপাদানের দিক — কোন তামার গ্রেড, কোন কোটিং সংকর, জোড়ায় কোটিং কী করে — আলোচনা করা হয়েছে পিভি রিবন উপকরণ: তামার কোর, কঠোরতা এবং কোটিং-এ, এবং পণ্যের দিক আলোচনা করা হয়েছে পিভি রিবন গঠন এবং প্রকারভেদ-এ। উভয়ের নিচে যা আছে তা হলো সেই লাইন যা এগুলো তৈরি করেছে।
পরিধি সম্পর্কে একটি নোট। এখানে প্রক্রিয়ার বর্ণনাগুলো হলো এই লাইনগুলো সাধারণত যেভাবে পরিচালিত হয়, কোনো নির্দিষ্ট লাইনে নেওয়া পরিমাপ নয়। যেখানে কোনো সংখ্যা পরিমাপের বদলে জ্যামিতিক, তা পৃষ্ঠার শেষে সেভাবে চিহ্নিত করা হয়েছে।
পাঁচটি ধাপ, এবং প্রতিটি কী নির্ধারণ করে
ক্রমটি ইচ্ছামতো নয়। ড্রয়িং ও রোলিং তামার আকৃতি নির্ধারণ করে যখন এটি এখনও টানা ও চাপার জন্য যথেষ্ট শক্ত। এরপর অ্যানিলিংকে সেই আকৃতি না বদলে নরম করতে হয়। টিনিংকে অ্যানিলিং যা তৈরি করেছে তা এমন তাপমাত্রায় কোট করতে হয় যা অ্যানিলকে নষ্ট না করে। ওয়াইন্ডিংকে ফলাফলটি না টেনে স্পুলে জড়াতে হয়। প্রতিটি ধাপ তার আগের ধাপের জ্যামিতি উত্তরাধিকারসূত্রে পায়।
| পর্যায় | এটি কী নির্ধারণ করে | এটি কীভাবে নিঃশব্দে ব্যর্থ হয় |
|---|---|---|
| ড্রইং | চূড়ান্ত ব্যাস | ডাই ক্ষয় হয়ে ছিদ্র প্রশস্ত হয়, ফলে একটি ব্যাচ জুড়ে ব্যাস উপরের দিকে সরে যায় |
| রোলিং ও ফর্মিং | ক্রস-সেকশন: প্রস্থ, পুরুত্ব, আকৃতি | রোল ক্ষয় হয়ে স্ট্রিপের কিনারা গোলাকার হয় এবং সেকশন মোচড় খায় |
| অ্যানিলিং | ইল্ড স্ট্রেংথ ও প্রসারণ | সামান্য গতি বা তাপমাত্রার পরিবর্তন কয়েলের ভেতরে কাঠিন্য বদলে দেয় |
| টিনিং | কোটিং পুরুত্ব, একরূপতা, সংকর | তামা এতে দ্রবীভূত হওয়ার সাথে সাথে এবং সংকর ক্ষয় হওয়ার সাথে সাথে পট সরে যায় |
| ওয়াইন্ডিং | টান, ট্রাভার্স প্যাটার্ন, প্যাক করা দৈর্ঘ্য | অতিরিক্ত টান নরম রিবনকে টেনে লম্বা করে; দুর্বল ট্রাভার্স পেঅফে জট পাকায় |
ক্রেতার প্রান্তে যে ধাপগুলো সবচেয়ে কম মনোযোগ পায়, সাধারণত লাইনের প্রান্তে তারাই সবচেয়ে বেশি সমস্যা তৈরি করে। বিশেষ করে কাঠিন্য ও ট্রাভার্স প্যাটার্ন ডেটাশিটে অদৃশ্য কিন্তু স্ট্রিংগার বিনা থামায় চলবে কি না তা এরা নির্ধারণ করে।
ড্রয়িং: একটি রড তারে পরিণত হয়
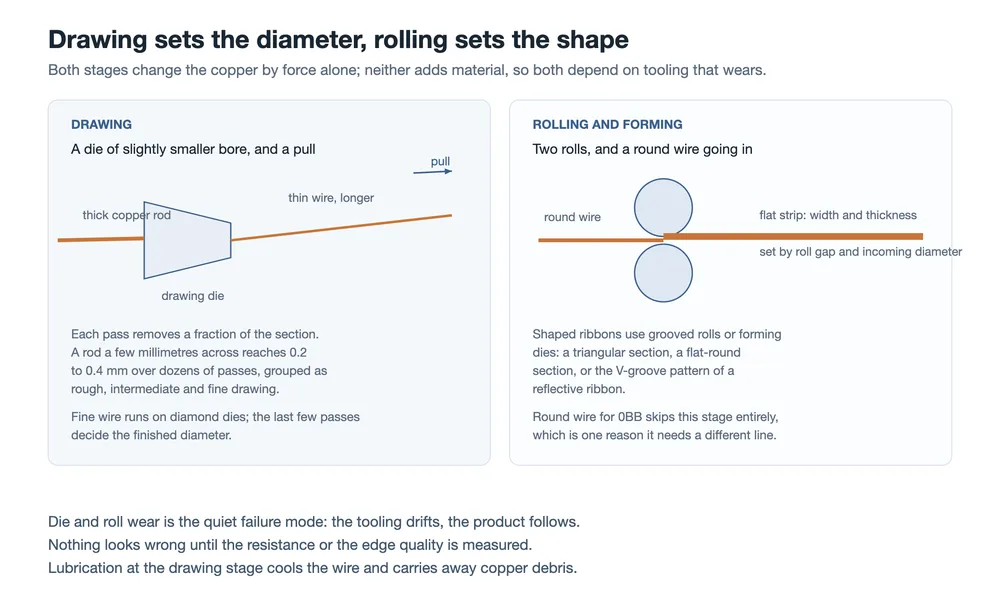
ড্রয়িং তামাকে এমন একটি ডাইয়ের মধ্য দিয়ে টানে যার ছিদ্র প্রবেশকারী তারের চেয়ে সামান্য ছোট। ধাতু সংকুচিত হয় না; এটি টানা হয়, তাই তার পাতলা হওয়ার সাথে সাথে লম্বা হয়। ভর সংরক্ষিত থাকে বলে প্রতিটি পাস ব্যাসের বিনিময়ে দৈর্ঘ্য পায়, এবং তার ছেঁড়ার ঝুঁকি ছাড়া কোনো একক পাস বেশি কিছু করতে পারে না।
তাই কয়েক মিলিমিটারের একটি তামার রড কয়েক ডজন পাসে 0.2 থেকে 0.4 mm-এ পৌঁছায়, সাধারণত রাফ ড্রয়িং, ইন্টারমিডিয়েট ড্রয়িং এবং ফাইন ড্রয়িং-এ বিভক্ত। শেষ কয়েকটি পাস সবচেয়ে গুরুত্বপূর্ণ, কারণ চূড়ান্ত ব্যাস হলো তার যে প্রতিটি ডাইয়ের মধ্য দিয়ে গেছে তার সমষ্টি, যেখানে শেষ ডাইয়ের একক প্রভাব সবচেয়ে বেশি।
ব্যাস নির্ধারণ করে তিনটি বিষয়
- ডাইয়ের অবস্থা। ফাইন তার ডায়মন্ড ডাইয়ের মধ্য দিয়ে চলে, যা ক্ষয় ভালোভাবে প্রতিরোধ করে এবং বিকল্পগুলোর চেয়ে বেশি সময় ছিদ্র ধরে রাখে। ক্ষয় ধীরে ধীরে হয়, তাই একটি লাইন থেকে আসা তার আজ স্পেসিফিকেশনের মধ্যে থাকতে পারে এবং পরের সপ্তাহে দৃশ্যত কিছু না বদলেও তা থেকে সরে যেতে পারে।
- লুব্রিকেশন ও কুলিং। ড্রয়িং ফ্লুইড তাপ সরিয়ে নেয় এবং তামার ধ্বংসাবশেষ বের করে দেয়। লুব্রিকেশনের অভাব স্ক্র্যাচ ও ছেঁড়া হিসেবে প্রকাশ পায়, এবং ধ্বংসাবশেষ নিজেই এমন একটি পৃষ্ঠে স্ক্র্যাচ ফেলে যা পরবর্তী ধাপে কোট করতে হয়।
- পৃষ্ঠের গুণমান। স্ক্র্যাচ, বার এবং তামার লেগে থাকা উত্তরাধিকারসূত্রে পাওয়া যায়। ড্রয়িং ধাপে তৈরি একটি ত্রুটি ফার্নেস বা সোল্ডার পটে হারিয়ে যায় না; এটি দুর্বল কোটিং আসক্তি বা গ্রাহকের কাছে সোল্ডারেবিলিটি সমস্যা হিসেবে আবার প্রকাশ পায়।
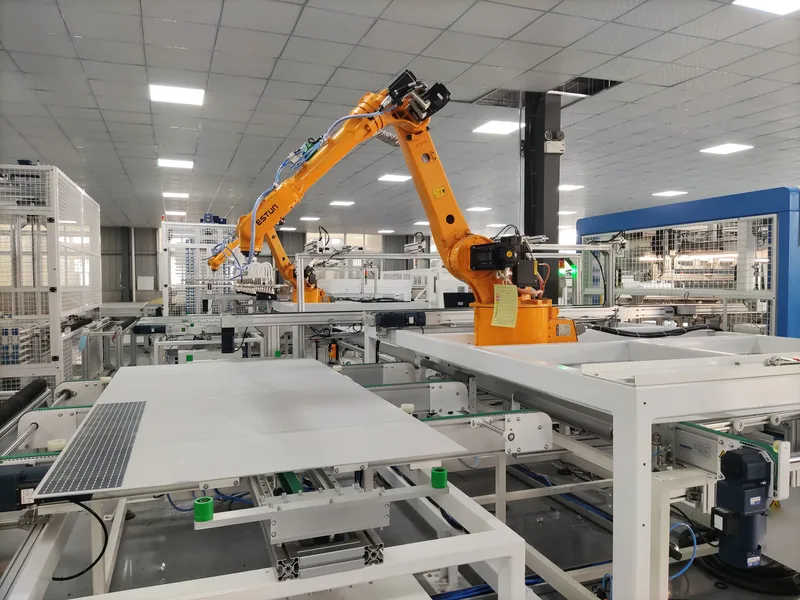
এই ধাপটিই সেই ধাপ যার চারপাশে একটি রিবন লাইনের ড্রয়িং সেকশন তৈরি হয়, এবং প্যাকেজ হিসেবে বিক্রি হওয়া বেশিরভাগ রিবন-নির্মাণ যন্ত্রপাতি এখানেই তার ইন্সট্রুমেন্টেশন কেন্দ্রীভূত করে। আমাদের নিজস্ব রিবন উৎপাদনের জন্য তার টানার মেশিন এবং সমন্বিত ড্রয়িং ও টিনিং লাইন উভয়ই টানার গতির বদলে ডাই ব্যবস্থাপনার ওপর নির্ভর করে টিকে থাকে বা ব্যর্থ হয়।
রোলিং ও ফর্মিং: গোল তার ফ্ল্যাট স্ট্রিপে পরিণত হয়
বাসবার এবং পুরোনো ইন্টারকানেক্ট লেআউটের জন্য ফ্ল্যাট রিবন গোল তারকে দুটি রোলের মধ্য দিয়ে চালিয়ে তৈরি করা হয়। প্রস্থ ও পুরুত্ব আসে রোল গ্যাপ এবং প্রবেশকারী তারের ব্যাস থেকে, তাই রোলিং শুরুর আগে ড্রয়িং ধাপকে সামঞ্জস্যপূর্ণ হতে হয়: ধারাবাহিকভাবে দুটি ভিন্নতার উৎস তাদের পৃথক সহনশীলতার সমষ্টির চেয়ে খারাপ আচরণ করে।
নামমাত্র পুরুত্ব ধরে রাখার স্পষ্ট বৈশিষ্ট্য, কিন্তু কিনারার আকৃতি সমান গুরুত্বপূর্ণ। মাঝখানে ক্ষয়ে যাওয়া রোল এমন স্ট্রিপ তৈরি করে যা কেন্দ্রে পাতলা, এবং গোলাকার বা পালকযুক্ত কিনারার স্ট্রিপ বাসবার ফর্মিং স্টেশনে বর্গাকার কিনারার স্ট্রিপের চেয়ে ভিন্নভাবে আচরণ করে। মোচড় হলো আরেকটি নিঃশব্দ ত্রুটি: মিল থেকে মোচড় নিয়ে বের হওয়া স্ট্রিপ স্পুলে দেখতে গ্রহণযোগ্য লাগে এবং কেবল তখনই সমস্যা হয় যখন কোনো মেশিন এটিকে সমতলভাবে বসানোর চেষ্টা করে।
0BB লেআউটের জন্য রাউন্ড ওয়্যার এই ধাপটি সম্পূর্ণভাবে এড়িয়ে যায়। এটিই একটি কারণ যে 0BB-তে переход শুধু একটি প্রোডাক্ট কোড পরিবর্তন নয়, বরং একটি রিবন লাইন কীভাবে কনফিগার হয় তা পরিবর্তন করে, এবং এজন্যই ইন্টিগ্রেটেড ড্রয়িং, রোলিং এবং টিনিং লাইন ফাইন রাউন্ড ওয়্যারের জন্য নয়, বাসবার রিবনের জন্য নির্ধারিত হয়।
অ্যানিলিং: যে ধাপটি নির্ধারণ করে স্ট্রিংগারে রিবন কেমন আচরণ করবে
ড্রয়িং তামাকে কঠিন করে তোলে। স্ফটিক গঠন বিকৃত হয়, তারটি আড়ষ্ট হয়ে যায়, এবং স্ট্রিংগার দ্বারা টানার সময় কোষে চাপ স্থানান্তর না করে তা টিকে থাকতে পারে না। অ্যানিলিং তা উল্টে দেয়: তারটিকে তার পুনঃস্ফটিকীকরণ তাপমাত্রার উপরে উত্তপ্ত করে তারপর ঠান্ডা করা হয়, এবং কার্যকৃত গঠন নতুন দানায় প্রতিস্থাপিত হয়।
দুটি উত্তাপ ব্যবস্থা সাধারণ। একটি টিউব ফার্নেস তারটিকে একটি উত্তপ্ত অঞ্চলের মধ্য দিয়ে নিয়ে আসে। সরাসরি রোধ উত্তাপ তারের মধ্য দিয়েই বিদ্যুৎ চালায়, তাই তামা নিজেই তাপ উৎপন্ন করে। যেভাবেই হোক পদার্থবিজ্ঞান একই: তামা যা পায় তা হলো তাপমাত্রা ও সময়ের সমন্বয়, এবং দুটোই লাইনের গতি দ্বারা নির্ধারিত হয়।
গতি ও তাপমাত্রা একই নিয়ন্ত্রণ, দুটি নয়
দ্রুত লাইন তারের প্রতিটি সেন্টিমিটারকে গরম অঞ্চলে কম সময় দেয়, তাই একই ফলাফলে পৌঁছাতে উচ্চতর তাপমাত্রা প্রয়োজন। এই জোড়া মানে লাইনের গতিতে সামান্য পরিবর্তন কঠিনতা বদলে দেয় এমনকি ফার্নেসের সেটপয়েন্ট না সরলেও, এবং প্রভাবটি একটি একক পরীক্ষার নমুনায় নয়, কয়েলের পুরো দৈর্ঘ্য জুড়ে দেখা যায়। তাই একটি কয়েল পরীক্ষাগার পরীক্ষায় উত্তীর্ণ হয়ে স্ট্রিংগারে অসামঞ্জস্যপূর্ণ আচরণ করতে পারে, কারণ স্ট্রিংগার পুরো দৈর্ঘ্য দেখে।
একই কারণে বায়ুমণ্ডলও গুরুত্বপূর্ণ। গরম তামা সহজে জারিত হয়, এবং পৃষ্ঠের একটি অক্সাইড স্তর পরবর্তী আবরণে বাধা দেবে। অ্যানিলিং এবং তার পরবর্তী শীতলকরণের সময় অক্সিজেন দূরে রাখতে সাধারণত নাইট্রোজেন ব্যবহার করা হয়।
কোষের পুরুত্ব আরও সীমা সংকুচিত করে। পাতলা কোষ জোড়ায় চাপ সহ্য করতে কম সক্ষম, তাই গ্রহণযোগ্য ইল্ড স্ট্রেংথের পরিসর সংকুচিত হয়, এবং একটি রিবন লাইনকে গড়ে নয়, ধারাবাহিকভাবে সেই পরিসর ধরে রাখতে হয়। জোড়ার যান্ত্রিক আচরণ আরও বিস্তারিতভাবে আলোচিত হয়েছে একটি PV রিবন কী করে: তিনটি কাজ, একটি সমঝোতা-এ, এবং কঠিনতার পরিসর নিজেই PV রিবন উপকরণ.
-এ ডাউনস্ট্রিমে, স্ট্রিংগার যা অনুভব করে তা হলো এটি। যে রিবন অতিরিক্ত কঠিন হয়ে আসে তা কোষে চাপ স্থানান্তর করে; যা অতিরিক্ত নরম হয়ে আসে তা মেশিনের নিজস্ব হ্যান্ডলিং দ্বারা টেনে লম্বা হয়ে যেতে পারে, এবং একটি স্ট্রিংগার কীভাবে রিবন পরিচালনা করে
ব্যাখ্যা করে কেন মেশিন একটি একক মানের বদলে একটি পরিসর সহ্য করে।
টিনিং: তামার উপর সংকর ধাতু প্রয়োগের দুটি উপায়
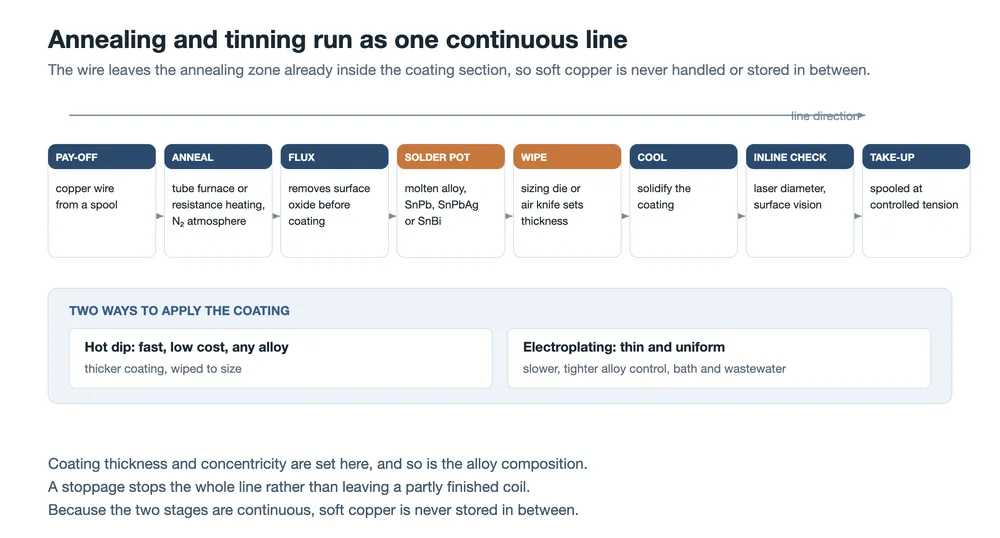
শুধু তামা পরিষ্কারভাবে সোল্ডার হবে না এবং সংরক্ষণে জারিত হবে, তাই তারটিকে একটি সোল্ডার সংকর দিয়ে আবৃত করা হয়। মূলধারার পদ্ধতি হলো হট ডিপ। তারটি একটি ফ্লাক্স স্নানে যায় যা পৃষ্ঠের অক্সাইড সরায়, গলিত সংকরের একটি পাত্রে প্রবেশ করে, একটি ওয়াইপ — হয় একটি সাইজিং ডাই বা একটি এয়ার নাইফ — দিয়ে বেরিয়ে আসে যা অতিরিক্ত সরায়, তারপর ঠান্ডা হয়। ওয়াইপই আবরণের পুরুত্ব নির্ধারণ করে, এবং এটি একটি যান্ত্রিক সেটিং যা একটি নমুনার জন্য নয়, ঘণ্টার পর ঘণ্টা উৎপাদনের জন্য ধরে রাখতে হয়।
| PV রিবনের জন্য কন্টিনিউয়াস অ্যানিলিং ও টিনিং লাইন, হট ডিপ ও ইলেক্ট্রোপ্লেটিং তুলনা সহ | বৈশিষ্ট্য | হট ডিপ |
|---|---|---|
| ইলেক্ট্রোপ্লেটিং | আবরণ কীভাবে তৈরি হয় | তারটি গলিত সংকরে নিমজ্জিত হয়; স্তরটি মাপে ওয়াইপ করা হয় |
| সাধারণ পুরুত্ব | ধাতু ইলেক্ট্রোলাইট থেকে তামার উপর জমা হয় | ওয়াইপ দ্বারা নির্ধারিত, মোটা |
| পাতলা, এবং সমরূপে ধরে রাখা সহজ | সংকর পরিবর্তন | সরল: SnPb, SnPbAg এবং SnBi সবই একই পাত্র ব্যবস্থায় চলে |
| ইলেক্ট্রোলাইট ব্যবস্থা দ্বারা সীমাবদ্ধ | এটি আপনার কী খরচ করায় | সংকর ব্যবহার, ড্রস, এবং একটি পাত্র যার গঠন বিচ্যুত হয় |
গতি, স্নান রক্ষণাবেক্ষণ, বর্জ্যজল শোধন
- যে পথই ব্যবহার করা হোক, চারটি বৈশিষ্ট্য একসাথে ধরে রাখতে হয়: পুরুত্ব।
- অতিরিক্ত পাতলা হলে নির্ভরযোগ্য জোড়ের জন্য খুব কম সোল্ডার থাকে। অতিরিক্ত মোটা হলে তামার তুলনায় দুর্বল পরিবাহী একটি স্তরে ক্রস-সেকশন নষ্ট হয়, এবং সোল্ডার বল ও ব্রিজ হওয়ার সম্ভাবনা বাড়ে। সমরূপতা ও কেন্দ্রিকতা।
- রাউন্ড ওয়্যারে আবরণকে চারদিকে সমান হতে হয়; ফ্ল্যাট স্ট্রিপে উভয় পৃষ্ঠে সমান হতে হয়। যে তার একদিকে মোটা ও অন্যদিকে পাতলা তা গড়-পুরুত্ব পরীক্ষায় উত্তীর্ণ হয় এবং তবুও একদিকে খারাপভাবে সোল্ডার হয়। সংকর গঠন।
- সংকর ব্যবহারের সাথে সাথে এবং তামা এতে দ্রবীভূত হওয়ার সাথে সাথে পাত্র পরিবর্তিত হয়, এবং উভয়ই গলন আচরণ ও ভেজানো বদলে দেয়। পর্যায়ক্রমিক পরীক্ষা ও পুনঃপূরণই আবরণকে তার স্পেসিফিকেশনের মধ্যে রাখে, প্রাথমিক চার্জ নয়। পৃষ্ঠের অবস্থা।
সমাপ্ত আবরণ মসৃণ, সম্পূর্ণ, উঁচুনিচু মুক্ত এবং অনিয়ন্ত্রিত ফ্লাক্স অবশিষ্টমুক্ত হওয়া উচিত। PV রিবন ও ফ্লাক্স.
আবরণের রসায়ন এবং জোড়ের উপর তার প্রভাব — কেন সীসামুক্ত ও নিম্ন-তাপমাত্রার সংকর ভিন্নভাবে আচরণ করে তা সহ — বর্ণিত হয়েছে
কেন অ্যানিলিং ও টিনিং সাধারণত একটি লাইন হিসেবে চলে
অ্যানিলিং করা তামা নরম, পরিষ্কার ও সক্রিয়। যদি ফার্নেস ও সোল্ডার পটের মধ্যে এটি কুণ্ডলী করা হতো, তবে পৃষ্ঠে জারিত হতো এবং নিজের ওজনে বিকৃত হতো, এবং টিনিং ধাপটি তখন এমন একটি পৃষ্ঠে আবরণ দিত যা ইতিমধ্যে পরিবর্তিত হয়েছে। দুটি ধাপ পরপর চালানো — পে-অফ থেকে ফার্নেসে, ফার্নেস থেকে ফ্লাক্স ও পাত্রে — উভয় সমস্যা এড়ায়, এবং এজন্যই দুটিকে দুটি মেশিনের বদলে সাধারণত একটি লাইন হিসেবে বর্ণনা করা হয়।
বিশেষ রিবন হলো একটি লাইন পরিবর্তন, আলাদা কোনো পণ্য নয়
আকৃতিযুক্ত ও কার্যকরী রিবন তৈরি হয় পাঁচটি ধাপের একটিতে সংযোজন বা পরিবর্তন করে, আর সেখান থেকেই তাদের ব্যয় আসে।
- খণ্ডিত রিবন। সমতল অংশগুলো নির্দিষ্ট পিচে গোল তারে চাপ দেওয়া হয়। পিচটি সেলের মাত্রা ও সেল গ্যাপের সাথে মিলতে হয়, যা একটি ইনলাইন প্রেসকে গঠন সমস্যার বদলে সমন্বয় সমস্যায় পরিণত করে।
- প্রতিফলক রিবন। একটি প্যাটার্নযুক্ত রোল সমতল স্ট্রিপের পৃষ্ঠে V-আকৃতির খাঁজ চাপ দেয়। খাঁজগুলো তাদের নিচের কোটিংয়ের ক্ষতি না করে গঠন করতে হয়।
- ত্রিভুজাকার ও সমতল-গোল অংশ। এগুলোর জন্য খাঁজযুক্ত রোল বা ফর্মিং ডাই প্রয়োজন। কঠিনতা হলো দৈর্ঘ্য বরাবর অংশটি সামঞ্জস্যপূর্ণ রাখা এবং স্ট্রিপটি জড়ানো অবস্থায় মোচড় খাওয়া থেকে বিরত রাখা।
- কালো রিবন। টিনিংয়ের পর, একটি কোটিং বা পৃষ্ঠ চিকিৎসা পৃষ্ঠকে গাঢ় করে। রঙটি একরকম হতে হবে এবং সোল্ডারিং বা দীর্ঘমেয়াদি নির্ভরযোগ্যতায় বাধা দেওয়া যাবে না।
সাধারণ বৈশিষ্ট্য হলো সংকীর্ণ প্রক্রিয়া উইন্ডো এবং স্থিতিশীল ইল্ডে ধীরে পৌঁছানো। যে রিবন নির্মাতারা এই পণ্যগুলো দেন, তারা সাধারণত ধাতু বিক্রির পাশাপাশি টুলিং ও প্রক্রিয়া নিয়ন্ত্রণও বিক্রি করেন।
ওয়াইন্ডিং, পরিদর্শন, এবং মডিউল নির্মাতা যা পান
শেষ ধাপটি নির্ধারণ করে আগের চারটি চালান পরিবহনে কীভাবে টিকে থাকবে। টেক-আপ টান যথেষ্ট বেশি হতে হবে যাতে একটি স্থিতিশীল স্পুল তৈরি হয় এবং যথেষ্ট কম হতে হবে যাতে নরম রিবন প্রসারিত না হয়, কারণ প্রসারিত রিবনের ব্যাস ড্রয়িং ধাপে উৎপাদিত ব্যাসের চেয়ে ছোট হয়। ট্র্যাভার্স প্যাটার্ন নির্ধারণ করে গ্রাহকের প্রান্তের যন্ত্রপাতি জট পাকানো ছাড়া তারটি খুলতে পারবে কি না, এবং 0BB রিবনে একসাথে যে বিপুল সংখ্যক অতি সূক্ষ্ম তার খোলা হয় তা ওয়াইন্ডিং প্যাটার্নকে প্যাকেজিং বিবরণের বদলে স্ট্রিংগারের স্থিতিশীলতার অংশ করে তোলে।
পরিদর্শন দুই ধরনের। ইনলাইন সিস্টেম লেজার দিয়ে ব্যাস মাপে এবং ক্যামেরা দিয়ে পৃষ্ঠ পর্যবেক্ষণ করে, ফলে লাইন চলাকালীনই বিচ্যুতি ধরা পড়ে। অফলাইন পরীক্ষা ব্যাচভিত্তিক কাজ করে এবং মডিউল নির্মাতা আসলে যে বৈশিষ্ট্যগুলোর উপর নির্ভর করেন সেগুলো কভার করে: মাত্রা, রোধকতা, প্রসার্য শক্তি, ইল্ড শক্তি, প্রসারণ, কোটিং বেধ এবং সোল্ডারযোগ্যতা। রোধকতার নিজস্ব একটি উল্লেখ প্রাপ্য, কারণ এখানেই ক্রস-সেকশন ও উপাদানের বিশুদ্ধতা মিলিত হয়।
কীভাবে এক মিলিমিটারের একশো ভাগ একটি শতাংশে পরিণত হয়
প্রতি একক দৈর্ঘ্যের রোধ ব্যাসের বর্গের সাথে কমে, তাই কম ব্যাস রোধকে ঘাটতির ইঙ্গিতের চেয়ে দ্রুত বাড়ায়। যদি ড্রয়িং ধাপে উৎপাদিত তারের ব্যাস নামমাত্রের চেয়ে 0.01 mm কম হয়, তবে বৃদ্ধি এক শতাংশ নয় — কয়েক শতাংশ, এবং নামমাত্র ব্যাস কমার সাথে সাথে তা বাড়ে:
| নামমাত্র ব্যাস | 0.01 mm কমে রোধের বৃদ্ধি | প্রতি কিলোগ্রামে দৈর্ঘ্য |
|---|---|---|
| 0.35 mm (MBB) | প্রায় 6.0% | প্রায় 1,160 m |
| 0.26 mm (SMBB) | প্রায় 8.2% | প্রায় 2,100 m |
| 0.18 mm (0BB) | প্রায় 12.1% | প্রায় 4,400 m |
দৈর্ঘ্যের কলামটি ব্যাখ্যা করে কেন সহনশীলতার প্রশ্নটি নিছক তাত্ত্বিক নয়। 0.18 mm-এ, এক কিলোগ্রাম তামা চার কিলোমিটারেরও বেশি তার, এবং এক টন চার হাজারেরও বেশি কিলোমিটার। সেই দৈর্ঘ্যের কোথাও এক মিলিমিটারের একশো ভাগ বিচ্যুত ব্যাস পণ্যে দৃশ্যমান নয়, কিন্তু এটি প্রতিটি মিটারের রোধ বদলে দেয় যা এর মধ্য দিয়ে যায়।
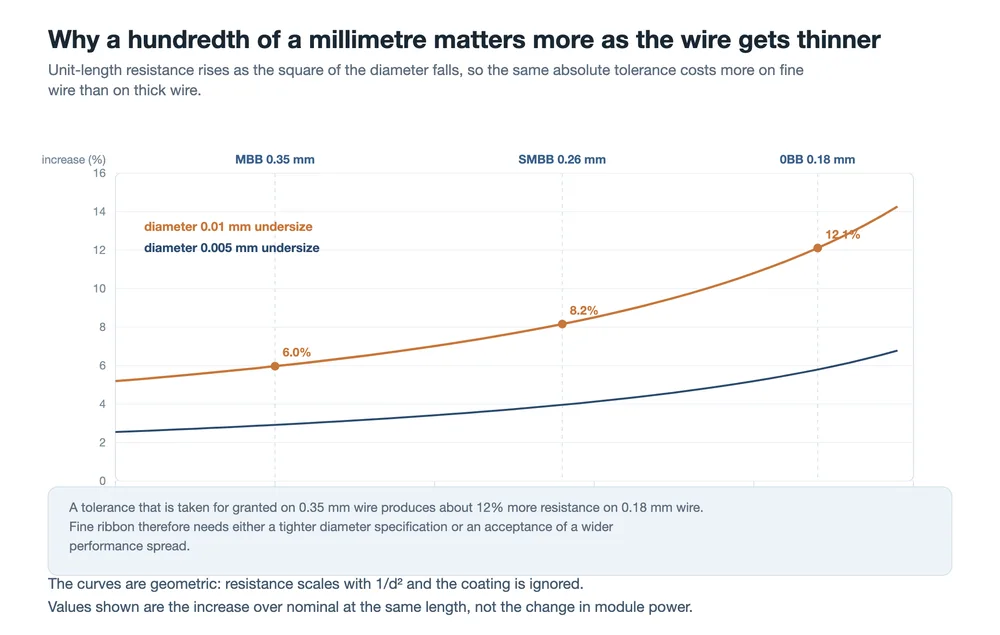
ব্যবহারিক পরিণতি হলো এমন একটি সমঝোতা যা গ্রাহক এড়াতে পারেন না। একটি রিবন লাইন একটি পরম সহনশীলতা ধরে রাখতে পারে এবং তার পাতলা হওয়ার সাথে সাথে আপেক্ষিক শাস্তি বাড়তে দিতে পারে, অথবা সূক্ষ্ম তারের জন্য সহনশীলতা কঠোর করতে পারে এবং তার সাথে আসা ধীর ড্রয়িং, ঘন ঘন ডাই পরিবর্তন ও বেশি পরিদর্শন ভার মেনে নিতে পারে। যেখানে পাতলা তার এমন একটি স্ট্রিংগারের ভেতরে থাকে যা একসাথে ডজনখানেক স্ট্র্যান্ডে টান প্রয়োগ করছে, সেখানে সেই হিসাবটি মেশিন কেনার সাথে নয়, বরং রিবন স্পেসিফিকেশনের সাথে সম্পর্কিত, যা মডিউলের দিক থেকে বর্ণিত একই সমঝোতা পিভি রিবন গঠন এবং প্রকারভেদ.
একজন রিবন সরবরাহকারীকে কী জিজ্ঞাসা করবেন
রিবনের সাথে যা কিছু ভুল হয় প্রায় সবই প্রথমে সোল্ডারিং সমস্যার মতো দেখায় এবং পরে দেখা যায় এটি উজানে একটি প্রক্রিয়া-সামঞ্জস্য সমস্যা। ছয়টি প্রশ্ন একজন লাইন-নিয়ন্ত্রণকারী সরবরাহকারীকে তার থেকে আলাদা করে যে লাইন যা উৎপাদন করেছে তাই বিক্রি করছে:
- একটি স্পুলের ভেতরে এবং স্পুলগুলোর মধ্যে ব্যাসের বণ্টন কী, শুধু নামমাত্র মান নয়?
- কোটিং বেধের পরিসর কী, এবং নমুনার আড়াআড়ি নয় বরং তারের চারপাশে একরূপতা কীভাবে যাচাই করা হয়?
- সোল্ডার পট কত ঘন ঘন পরীক্ষা করা হয়, এবং কী পুনঃপূরণের সূচনা করে?
- ইল্ড শক্তি ও প্রসারণের মান কত, এবং একটি কয়েল বরাবর সেগুলো কতটা পরিবর্তিত হয়?
- কোন সোল্ডারযোগ্যতা পরীক্ষা ব্যবহার করা হয়, এবং কোন বিরতিতে?
- সূক্ষ্ম তারের জন্য, স্পুলিং প্যাটার্ন কী এবং টেক-আপে কী টান ব্যবহার করা হয়?
FAQ
টিনিং কি তারের ব্যাস বদলায়?
হ্যাঁ। চূড়ান্ত পণ্য হলো তামা প্লাস কোটিং, এবং মাত্রা নির্ধারণের সময় কোটিং অন্তর্ভুক্ত থাকে। এটি তামার তুলনায় খুব কম কারেন্ট বহন করে, তাই মোটা কোটিং রোধ কমানোর উপায় নয়।
একটি লাইন কি গোল তার ও সমতল স্ট্রিপ উভয়ই তৈরি করতে পারে?
ড্রয়িং ও অ্যানিলিং অংশগুলো সাধারণ, এবং গোল তার কেবল রোলিং অংশ এড়িয়ে যায়। আকৃতিযুক্ত অংশ ভিন্ন বিষয়, কারণ এগুলোর জন্য সমতল জোড়া রোলের বদলে খাঁজযুক্ত রোল বা ফর্মিং ডাই প্রয়োজন।
যতটা সম্ভব নরম কেন অ্যানিল করা হয় না?
কারণ স্ট্রিংগারের নিজস্ব হ্যান্ডলিংই সীমা হয়ে দাঁড়ায়। অতি নরম রিবন স্থাপন ও টানার জন্য ব্যবহৃত টানে প্রসারিত হয়, যা এর ক্রস-সেকশন এবং সেলের সাপেক্ষে এর অবস্থান বদলে দেয়। ব্যবহারযোগ্য পরিসর একটি দিক নয়, বরং একটি উইন্ডো।
সমতল রিবনের চেয়ে 0BB রিবন তৈরি করা কেন কঠিন?
এটি পাতলা, তাই একই পরম ব্যাস সহনশীলতায় বেশি রোধের খরচ হয়; এটি এমন কোটিং বহন করে যা বৃত্তাকার অংশের চারপাশে সমান হতে হবে; এবং ডজনখানেক স্ট্র্যান্ড একসাথে খোলা হয়, যা স্পুলিং ও ট্র্যাভার্স প্যাটার্নকে প্যাকেজিং বিবরণের বদলে মেশিনের নির্ভরযোগ্যতার অংশ করে তোলে।
হট ডিপের চেয়ে ইলেক্ট্রোপ্লেটেড কোটিং কি ভালো?
একটি পাতলা, সমান স্তর ধরে রাখতে বেশি দক্ষ, যা তখন সত্যিই সুবিধাজনক যখন বেধ কঠোরভাবে বজায় রাখতে হয়। হট ডিপ দ্রুততর, সস্তা এবং সংকর ধাতুর পছন্দে অনেক বেশি নমনীয়। সঠিক উত্তর নির্ভর করে প্রয়োগে কোন বৈশিষ্ট্যের ঘাটতি রয়েছে তার উপর।
উৎপাদনের সময় কি সত্যিই কোটিংয়ের গঠন পরিবর্তিত হয়?
হ্যাঁ, পরিবর্তিত হয়। সংকর ধাতু তারের উপর দিয়ে পট থেকে বেরিয়ে যায়, এবং তারের মধ্য দিয়ে যাওয়ার সময় তামা গলে যাওয়া ধাতুতে দ্রবীভূত হয়। উভয়ই গঠন পরিবর্তন করে, এবং উভয়ই গলন আচরণ পরিবর্তন করে। পরীক্ষা ও পুনঃপূরণই কোটিংকে স্পেসিফিকেশনের মধ্যে রাখে।
চূড়ান্ত চিন্তা
সেল উৎপাদনের মতো রিবন উৎপাদন উচ্চ-প্রযুক্তির প্রক্রিয়া নয়। এটি পাঁচটি যান্ত্রিক ও তাপীয় পর্যায়, যার প্রতিটিকে হাজার হাজার কিলোমিটার তারের উপর একটি সংখ্যা স্থির রাখতে হয়। কঠিনতা কোনো একক পর্যায়ে নয়; কঠিনতা এই যে, একটি পর্যায়ে সামান্য পরিবর্তন গ্রাহকের কাছে টিকে থাকে। সামান্য ক্ষয়ে যাওয়া একটি ডাই, সামান্য দ্রুত চলা একটি ফার্নেস, এই সপ্তাহে পরীক্ষা না করা একটি সোল্ডার পট — এগুলোর কোনোটিই কয়েলে দৃশ্যমান নয়, এবং এগুলোর সবই মডিউল লাইনে দৃশ্যমান।
সেজন্যই মূল্য সংক্রান্ত প্রশ্নের আগে প্রক্রিয়া সংক্রান্ত প্রশ্ন করা মূল্যবান। সস্তা কয়েল এবং সস্তা মোট মালিকানা ব্যয় এক জিনিস নয়, যখন পার্থক্যটি স্ট্রিংগার স্টপে মাপা হয়।
একটি পিভি রিবন কী করে: তিনটি কাজ, একটি সমঝোতা
পিভি রিবন উপকরণ: তামার কোর, কঠোরতা এবং কোটিং
PV রিবন গঠন ও প্রকার: সমতল, গোলাকার এবং আকৃতিযুক্ত
PV রিবন এবং ফ্লাক্স: মডিউল উৎপাদনের জন্য অপরিহার্য উপাদান
ফটোভোলটাইক রিবন তার টানা ও টিনিং সমন্বিত লাইন
রিবন উৎপাদনের জন্য তার টানা মেশিন
বাসবার রিবন টানা, রোলিং ও টিনিং লাইন
ট্যাবার ও স্ট্রিংগার মেশিন: এটি কীভাবে কাজ করে, কীভাবে চয়ন করবেন
মডিউল উৎপাদনের জন্য MBB সেল সোল্ডারিং স্ট্রিংগার
সম্পর্কিত: PV রিবন পরীক্ষার পদ্ধতি: মাত্রা, শক্তি এবং সোল্ডারযোগ্যতা. এখানে পরীক্ষিত প্রতিটি বৈশিষ্ট্য সেই প্রক্রিয়ার একটি ধাপ দ্বারা নির্ধারিত হয়।
ডেটা নোট: রোধের বৃদ্ধি জ্যামিতিক, তামার প্রস্থচ্ছেদে (d/(d − Δd))² − 1 হিসাবে গণনা করা হয় কোটিং উপেক্ষা করে, এবং এটি মডিউল শক্তির পরিবর্তনের পরিবর্তে নির্দিষ্ট দৈর্ঘ্যে পরিবর্তন প্রকাশ করে। প্রতি কিলোগ্রামে দৈর্ঘ্য 8.96 g/cm³ তামার ঘনত্ব ধরে নেয় এবং কোটিং উপেক্ষা করে। প্রক্রিয়ার বর্ণনা প্রতিফলিত করে কীভাবে টানা, রোলিং, অ্যানিলিং ও টিনিং লাইন সাধারণত পরিচালিত হয়; এগুলো কোনো নির্দিষ্ট লাইনে নেওয়া পরিমাপ নয়। কোটিং সংকর ধাতু ব্র্যান্ডের পরিবর্তে গঠন দ্বারা নামকরণ করা হয়েছে।