সোলার PV মডিউল উৎপাদন:
সূচিপত্র
দ্রুত উত্তর: একটি সোলার মডিউল কারখানা একটি গ্রহণযোগ্য মডিউল উৎপাদন করতে পারে এবং তবুও একটি দুর্বল উৎপাদন ব্যবস্থা থাকতে পারে। পার্থক্যটি পরে প্রকাশ পায়, যখন লাইনটিকে শিফট, ফরম্যাট এবং উপাদান ব্যাচ জুড়ে সেই ফলাফল পুনরুৎপাদন করতে হয়। IEC 62941 হলো সেই মান যা এই ব্যবধানটি সমাধান করে: এটি একটি ফটোভোলটাইক মডিউল উৎপাদন গুণমান ব্যবস্থাপনা সিস্টেমের জন্য প্রয়োজনীয়তা নির্ধারণ করে, যা প্রক্রিয়া নিয়ন্ত্রণ, ট্রেসেবিলিটি, পরিবর্তন ব্যবস্থাপনা এবং পরিমাপের শৃঙ্খলা কভার করে যা একটি রেটেড আউটপুটকে সৎ রাখে। ব্যবহারিক বিষয়বস্তুটি অগ্ল্যামারাস — নথিভুক্ত প্রক্রিয়া উইন্ডো, ক্যালিব্রেটেড পরিমাপ সরঞ্জাম, রেকর্ড যা একটি সিরিয়াল নম্বরকে যে অবস্থার অধীনে এটি তৈরি হয়েছিল তার সাথে সংযুক্ত করে। একটি প্ল্যান্টের জন্য যা একক-শিফট অপারেশন থেকে অবিচ্ছিন্ন উৎপাদনে, বা একজন গ্রাহক থেকে একটি সার্টিফিকেশন-অডিটেড বাজারে যাচ্ছে, এই মানটি পূরণ করা প্রায়শই বিড করতে পারা এবং না পারার মধ্যে পার্থক্য।
PV মডিউল ম্যানুফ্যাকচারিং · জেরি, Ooitech দ্বারা
একটি কারখানা একটি গ্রহণযোগ্য মডিউল তৈরি করতে পারে এবং তবুও একটি দুর্বল উৎপাদন ব্যবস্থা থাকতে পারে।
কঠিন পরীক্ষা আসে পরে: একটি নতুন সেল লট আসে, অন্য শিফট দায়িত্ব নেয়, -এ। রক্ষণাবেক্ষণের পরে পুনরায় চালু হয়, অথবা কারখানা একটি মডিউল ফরম্যাট থেকে অন্যটিতে পরিবর্তিত হয়। যদি সেই শর্তগুলির যেকোনো একটি পরিবর্তনের সাথে সাথে গুণমান পরিবর্তিত হয়, তাহলে কারখানা সত্যিকার অর্থে পণ্যটি নিয়ন্ত্রণ করছে না। এটি একের পর এক অপ্রত্যাশিত ঘটনা পরিচালনা করছে।
এটি বোঝার দরকারী উপায় হল সোলার পিভি মডিউল উৎপাদন। এটি কেবল সেল, গ্লাস এবং পলিমার একত্রিত করার কাজ নয়। এটি একটি অনুমোদিত মডিউল নকশার নিয়ন্ত্রিত পুনরুৎপাদন, যার সাথে যথেষ্ট প্রক্রিয়া প্রমাণ থাকে যে প্রতিটি প্রকাশিত পণ্য উদ্দেশ্য অনুযায়ী তৈরি করা হয়েছে।
চারটি সিস্টেমকে একমত হতে হবে:
| সিস্টেম | এটি যে প্রশ্নের উত্তর দিতে হবে |
|---|---|
| পণ্য সংজ্ঞা | আমরা আসলে কোন মডিউল তৈরি করছি? |
| উপকরণ এবং প্রক্রিয়া নিয়ন্ত্রণ | কারখানাটি কি সঠিক উপকরণ এবং সেটিংস ব্যবহার করেছে? |
| গুণমান প্রকাশ এবং ট্রেসেবিলিটি | কোন প্রমাণ প্রকাশের সিদ্ধান্তকে সমর্থন করে? |
| কারখানা পরিচালনা | প্রয়োজনীয় আউটপুটে কি একই ফলাফল বজায় রাখা যায়? |
মেশিনগুলি এই সিস্টেমগুলির ভিতরে বসে। তারা তাদের প্রতিস্থাপন করে না।
একটি ভাল মডিউল এখনও একটি উৎপাদন ব্যবস্থা নয়
পিভি মডিউল কারখানায় স্থিতিশীল রেফারেন্স হলো অনুমোদিত পণ্য সংজ্ঞা। সেল প্রযুক্তি পরিবর্তিত হতে পারে, উপাদানের লট পরিবর্তিত হবে, অপারেটররা ঘুরবে এবং সরঞ্জাম ক্ষয়প্রাপ্ত হবে। যে মডিউল লাইন থেকে বের হয় তাকে অবশ্যই অনুমোদিত নির্মাণ এবং প্রকাশের মানদণ্ডের মধ্যে থাকতে হবে।
এটি পুনরাবৃত্তিযোগ্যতাকে কেন্দ্রীয় উৎপাদন সমস্যা করে তোলে।
অভিজ্ঞ টেকনিশিয়ানদের দ্বারা সাবধানে তৈরি একটি নমুনা ভালো পারফর্ম করতে পারে। ব্যাপক উৎপাদন ভিন্ন চাপ নিয়ে আসে: বারবার হ্যান্ডলিং, সংক্ষিপ্ত চক্র সময়, সমান্তরাল স্টেশন, রেসিপি নির্বাচন, উপাদান পুনরায় পূরণ, থামা, পুনরায় শুরু এবং পুনরায় কাজ। ছোট ছোট বৈচিত্র্য যা একটি স্টেশনে নিরীহ দেখায় পরে একত্রিত হতে পারে। একটি সামান্য স্ট্রিং-পজিশন ত্রুটি লেআপকে প্রভাবিত করে। একটি দুর্বলভাবে নিয়ন্ত্রিত সোল্ডার জয়েন্ট ভিজ্যুয়াল পরিদর্শনে টিকে যায় কিন্তু ইএল-এ দেখা যায়। একটি ভুল ল্যামিনেশন রেসিপি চেম্বারের দরজায় স্পষ্ট ত্রুটি তৈরি নাও করতে পারে, তবুও এটি সেল সার্কিটের চারপাশের সুরক্ষা পরিবর্তন করে।
তাই লাইনের শুধু কর্মের একটি ক্রমের চেয়ে বেশি প্রয়োজন। এটির প্রয়োজন নির্ধারিত সীমা, পরিমাপ পয়েন্ট এবং একটি প্রতিক্রিয়া যখন ফলাফল সেই সীমার বাইরে চলে যায়।
পণ্য সংজ্ঞা নীরবে কারখানা লিখে দেয়
সরঞ্জাম নির্বাচন প্রায়শই বার্ষিক ক্ষমতা লক্ষ্য দিয়ে শুরু হয়। সেই সংখ্যাটি গুরুত্বপূর্ণ, তবে এটি প্রথম প্রকৌশল ইনপুট নয়। মডিউলটি প্রথমে আসে।
ড্রয়িং এবং বিল অফ মেটেরিয়ালস লাইনের অনেকগুলি ভৌত কাজ নির্ধারণ করে: সেলের আকার এবং আর্কিটেকচার, ফুল-সেল বা কাট-সেল নির্মাণ, রিবন এবং ইন্টারকানেকশন প্যাটার্ন, স্ট্রিং সংখ্যা, কাচের মাত্রা, সিঙ্গেল-গ্লাস বা গ্লাস-গ্লাস স্ট্যাক, এনক্যাপসুল্যান্ট ধরন, ব্যাকশিট পছন্দ, ফ্রেম প্রোফাইল, জাংশন-বক্সের অবস্থান, কেবলের দৈর্ঘ্য এবং লেবেলের প্রয়োজনীয়তা।
সেই সিদ্ধান্তগুলি উৎপাদন নিয়ন্ত্রণে অব্যাহত থাকে। উপাদান সংরক্ষণের নিয়ম প্রস্তুতিকে প্রভাবিত করে। আন্তঃসংযোগ নকশা স্ট্রিংিং এবং বাসিংকে প্রভাবিত করে। মডিউলের মাত্রা প্রতিটি স্থানান্তর এবং সারিবদ্ধকরণ রেফারেন্সকে প্রভাবিত করে। এনক্যাপসুল্যান্ট এবং স্ট্যাক নির্মাণ ল্যামিনেশন রেসিপিকে প্রভাবিত করে। ফ্রেম এবং জংশন-বক্স পছন্দ ডিসপেনসিং, অ্যাসেম্বলি এবং কিউর সময়কে প্রভাবিত করে। উদ্দিষ্ট বাজার এবং সার্টিফিকেশন পরিকল্পনা পরীক্ষা, নমুনা, রেকর্ড এবং নথি সংরক্ষণকে প্রভাবিত করে।
এই কারণেই একটি মেশিন তালিকা একটি কারখানা সংজ্ঞায়িত করতে পারে না। দুটি প্রকল্প একই নামের মেশিন ব্যবহার করতে পারে কিন্তু ভিন্ন কাজের পরিসর, টুলিং, রেসিপি, বাফার, ডেটা ইন্টারফেস এবং কোয়ালিটি গেট প্রয়োজন।
একটি লাইন কনফিগার করার আগে, পণ্য ড্রইং, বিওএম, কোয়ালিটি প্ল্যান এবং প্রকাশের মানদণ্ডকে উৎস নথি হিসাবে বিবেচনা করা উচিত। যদি সেগুলি এখনও পরিবর্তনশীল হয়, তবে সরঞ্জাম স্পেসিফিকেশনও পরিবর্তনশীল, ক্রয় ফাইল তা স্বীকার করুক বা না করুক।
শারীরিক পথটি সহজ; এটি নিয়ন্ত্রণ করা সহজ নয়
একটি প্রচলিত ক্রিস্টালাইন-সিলিকন মডিউলের জন্য, বিস্তৃত উৎপাদন পথ বর্ণনা করা সহজ।
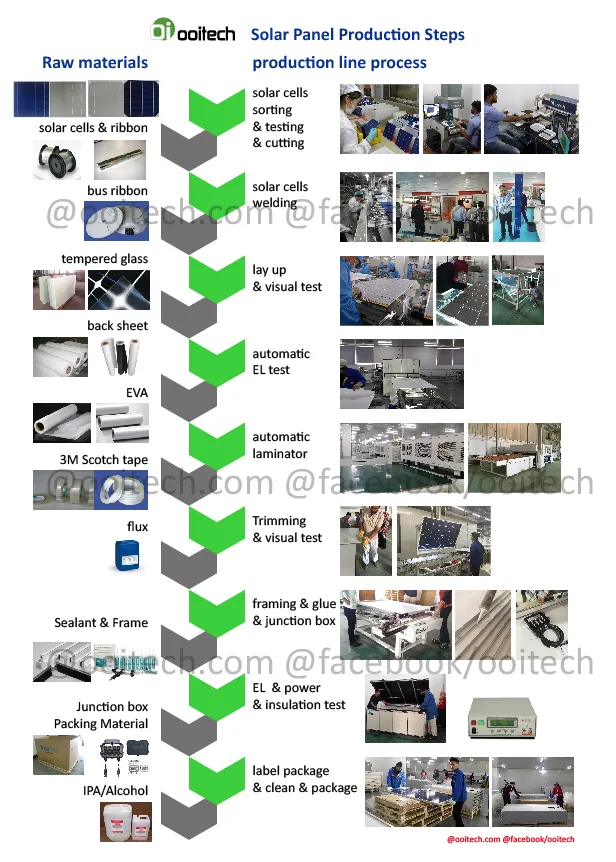
প্রয়োজন অনুসারে সেলগুলি পরিদর্শন বা বাছাই করা হয়, তারপর একটি ট্যাবার স্ট্রিংগারদ্বারা পরিবাহী রিবন দিয়ে আন্তঃসংযুক্ত করা হয়। স্ট্রিংগুলি প্রস্তুত কাচ এবং এনক্যাপসুল্যান্টের উপর স্থাপন করা হয়, উদ্দিষ্ট বৈদ্যুতিক সার্কিটে সংযুক্ত করা হয় এবং অবশিষ্ট এনক্যাপসুলেশন এবং পিছনের উপকরণ দিয়ে ঢেকে দেওয়া হয়। স্ট্যাকটি একটি ল্যামিনেটরে প্রবেশ করে, যেখানে ভ্যাকুয়াম, তাপ, চাপ এবং সময় আলগা কাঠামোকে একটি বন্ধনযুক্ত ল্যামিনেটে রূপান্তরিত করে।
ডাউনস্ট্রিম কাজ যান্ত্রিক এবং বৈদ্যুতিক পণ্য সম্পূর্ণ করে। নকশার উপর নির্ভর করে, এর মধ্যে ট্রিমিং, এজ ট্রিটমেন্ট, ফ্রেম অ্যাসেম্বলি, জংশন-বক্স সংযুক্তি, সোল্ডারিং, আঠালো বা পটিং প্রয়োগ, নিরাময়, পরিষ্কার এবং কোণ ফিনিশিং অন্তর্ভুক্ত থাকতে পারে। EL পরিদর্শন, IV পরিমাপ এবং বৈদ্যুতিক নিরাপত্তা পরীক্ষা চূড়ান্ত গুণমান রেকর্ডের বিভিন্ন অংশ প্রদান করে। লেবেলিং এবং বাছাই শারীরিক মডিউলকে তার পরিচয় এবং গন্তব্যের সাথে সংযুক্ত করে।
মার্কিন জ্বালানি বিভাগ একই অন্তর্নিহিত পথ বর্ণনা করে: ট্যাবিং এবং স্ট্রিংিং, কাচ এবং এনক্যাপসুল্যান্টের সাথে সংযুক্ত সেলগুলি সাজানো, ল্যামিনেশন, তারপর মডিউলটিকে প্রয়োজনীয় ফ্রেম, সিলিং এবং জংশন-বক্স ফাংশন সহ ফিট করা।
এই অপারেশনগুলির কোনওটিই নিজে থেকে অস্বাভাবিক নয়। উৎপাদনের অসুবিধা হল সঠিক উপাদান, জ্যামিতি, রেসিপি এবং পণ্য পরিচয় একসাথে রাখা যখন মডিউলটি তাদের সকলের মধ্য দিয়ে যায়।
প্রতিটি গুরুত্বপূর্ণ অপারেশনের জন্য একটি রেসিপি এবং একটি রেকর্ড প্রয়োজন
একটি প্রক্রিয়া নিয়ন্ত্রণযোগ্য হয়ে ওঠে যখন কারখানা তিনটি প্রশ্নের উত্তর দিতে পারে: কী সেটিং উদ্দেশ্য ছিল, আসলে কী ঘটেছে, এবং ফলাফল অগ্রহণযোগ্য হলে কী পদক্ষেপ নেওয়া হবে।
প্রতিটি স্টেশনে রেকর্ডটি জটিল হওয়ার প্রয়োজন নেই। এটি কার্যকর হওয়া প্রয়োজন। রেসিপি, পণ্য বা লট সনাক্ত না করে তাপমাত্রা রেকর্ড করা ডেটা তৈরি করে, তবে খুব বেশি প্রমাণ নয়।
| অপারেশন | কী নিয়ন্ত্রণে রাখতে হবে | একটি কার্যকর সংকেত বা পরীক্ষা | রেকর্ড রাখতে হবে |
|---|---|---|---|
| ইনকামিং উপাদান | অনুমোদিত স্পেসিফিকেশন, সরবরাহকারী লট, স্টোরেজ এবং শর্ত | আগমন পরিদর্শন, পরিচয় পরীক্ষা, স্টোরেজ অবস্থা | উপাদান লট এবং গ্রহণযোগ্যতা ফলাফল |
| সেল আন্তঃসংযোগ | রিবন অবস্থান, সোল্ডারিং শর্ত, সেল হ্যান্ডলিং এবং স্ট্রিং জ্যামিতি | ভিশন ফলাফল, পুল-টেস্ট পরিকল্পনা, স্ট্রিং পরিদর্শন বা যেখানে নির্দিষ্ট করা হয়েছে EL | রেসিপি, লট, স্টেশন ফলাফল এবং ব্যতিক্রম |
| লেআপ এবং বাসিং | স্ট্রিং স্পেসিং, পোলারিটি, সার্কিট বিন্যাস এবং লিড-আউট অবস্থান | এলাইনমেন্ট ইমেজ, ভিজ্যুয়াল চেক, প্রি-ল্যামিনেশন EL | মডিউল পরিচয় এবং পরিদর্শন ফলাফল |
| ল্যামিনেশন | সঠিক পণ্য রেসিপি, ভ্যাকুয়াম আচরণ, তাপমাত্রা, চাপ এবং সময় | রান প্যারামিটার, অ্যালার্ম, ল্যামিনেট পরিদর্শন | রেসিপি সংস্করণ, চেম্বার, চক্র এবং ব্যাচ অ্যাসোসিয়েশন |
| ফ্রেমিং এবং জংশন-বক্স কাজ | মাত্রা, সিল্যান্ট বা আঠালো প্রয়োগ, বৈদ্যুতিক জয়েন্ট এবং নিরাময় অবস্থা | ডিসপেন্স মনিটরিং, মাত্রিক পরীক্ষা, ভিজ্যুয়াল এবং বৈদ্যুতিক পরীক্ষা | উপাদান ব্যাচ, স্টেশন ফলাফল এবং নিরাময় অবস্থা |
| চূড়ান্ত মুক্তি | সার্কিট অবস্থা, পরিমাপকৃত আউটপুট, বৈদ্যুতিক নিরাপত্তা এবং লেবেলিং | EL ইমেজ, IV ফলাফল, নিরাপত্তা-পরীক্ষার ফলাফল, পরিচয় পরীক্ষা | সিরিয়াল-লিঙ্কযুক্ত মুক্তি রেকর্ড |
সবচেয়ে গুরুত্বপূর্ণ নিয়ন্ত্রণ পয়েন্ট সবসময় সবচেয়ে ব্যয়বহুল স্টেশন নয়। হ্যান্ডঅফ সমানভাবে গুরুত্বপূর্ণ হতে পারে। একটি সঠিক স্ট্রিং উত্তোলনের সময় ফাটতে পারে। একটি পরিষ্কার স্ট্যাক অপেক্ষা করার সময় দূষণ সংগ্রহ করতে পারে। একটি ভাল ল্যামিনেট ট্রিমিং বা ফ্রেমিংয়ের সময় ক্ষতিগ্রস্ত হতে পারে। একটি পাস করা পরীক্ষার ফলাফল ভুল সিরিয়াল নম্বরে বরাদ্দ করা যেতে পারে যদি সনাক্তকরণকে উৎপাদনের অংশ না হয়ে অফিসের কাজ হিসাবে বিবেচনা করা হয়।
রেসিপি এবং রেকর্ড তাই স্টেশন সীমানা জুড়ে পণ্য অনুসরণ করা উচিত।
সার্টিফিকেশন একটি ভিত্তি; ধারাবাহিকতা দৈনন্দিন কাজ
পণ্য যোগ্যতা এবং উৎপাদন ধারাবাহিকতা সম্পর্কিত কিন্তু ভিন্ন সমস্যার সমাধান করে।
একটি যোগ্যতা প্রোগ্রাম জিজ্ঞাসা করে যে একটি নির্দিষ্ট মডিউল নির্মাণ প্রযোজ্য পরীক্ষার প্রয়োজনীয়তা পূরণ করে কিনা। কারখানাটিকে তখন অনিয়ন্ত্রিত প্রতিস্থাপন বা প্রক্রিয়া বিচ্যুতি ছাড়াই সেই নির্মাণ পুনরুত্পাদন করতে হবে। একবার টাইপ-অনুমোদন সিকোয়েন্স পাস করা প্রমাণ করে না যে পরবর্তী উৎপাদন ইউনিট সঠিক উপকরণ, সোল্ডারিং শর্ত, ল্যামিনেশন চক্র বা চূড়ান্ত মুক্তি পরীক্ষা পেয়েছে।
IEC 62941 সরাসরি এই ফাঁকটি পূরণ করে। এই মানটি প্রত্যয়িত পিভি মডিউলের প্রতি চলমান আস্থাকে পণ্য ও প্রক্রিয়া নকশা, উপাদান নির্বাচন এবং উৎপাদন প্রক্রিয়ার নিয়ন্ত্রণের সাথে সংযুক্ত করে। এটি একটি প্রতিষ্ঠিত গুণমান-ব্যবস্থাপনা ভিত্তি অনুমান করে; এটি তার বিকল্প নয়।
এই পার্থক্যটি গুরুত্বপূর্ণ কারণ ক্ষেত্রের নির্ভরযোগ্যতা একটি মডিউল প্রকল্প সাইটে পৌঁছানোর অনেক আগেই শুরু হয়। IEA PVPS নির্ভরযোগ্যতা প্রোগ্রাম পরীক্ষা করে যে কীভাবে মডিউল উপকরণ, নকশা, অবনতি মোড, পরীক্ষা এবং অপারেটিং পরিবেশ সময়ের সাথে কর্মক্ষমতাকে প্রভাবিত করে। একটি কারখানা মডিউলটি যে আবহাওয়ার মুখোমুখি হবে তা নিয়ন্ত্রণ করতে পারে না, তবে এটি নিয়ন্ত্রণ করতে পারে যে পাঠানো নির্মাণটি যোগ্য নকশার সাথে মেলে কিনা এবং প্রকাশের আগে উৎপাদন পরিবর্তন সনাক্ত করা হয়েছিল কিনা।
সার্টিফিকেশন প্রয়োজনীয়তা এখনও পণ্য এবং লক্ষ্য বাজারের ভিত্তিতে পরিবর্তিত হয়। ব্যবহারিক নিয়মটি সহজ: সার্টিফিকেশন এবং গুণমান পরিকল্পনাটি যথেষ্ট তাড়াতাড়ি সংজ্ঞায়িত করুন যাতে এটি সরঞ্জাম, পরিদর্শন অবস্থান, নমুনা, ট্রেসেবিলিটি এবং রেকর্ডগুলিকে আকার দেয়।
ট্রেসেবিলিটি একটি ত্রুটিকে একটি সীমাবদ্ধ সমস্যায় পরিণত করে
কল্পনা করুন যে চূড়ান্ত EL পরিদর্শন একটি অস্বাভাবিক প্যাটার্ন দেখাতে শুরু করে। ট্রেসেবিলিটি ছাড়া, কারখানার কাছে সন্দেহজনক মডিউলের স্তূপ এবং সম্ভাব্য কারণগুলির একটি দীর্ঘ তালিকা থাকে। ট্রেসেবিলিটির সাথে, তদন্ত দ্রুত সংকুচিত হতে পারে: কোন সেল লট, কোন স্ট্রিংগার রেসিপি, কোন শিফট, কোন ল্যামিনেটর চক্র, কোন হ্যান্ডলিং পাথ এবং অন্য কোন মডিউল একই ইতিহাস ভাগ করে?
এর অর্থ এই নয় যে প্রতিটি প্রকল্পের একই সফ্টওয়্যার স্ট্যাক প্রয়োজন। একটি উচ্চ-ভলিউম স্বয়ংক্রিয় লাইন একটি MES-এর সাথে রেসিপি, ছবি এবং পরীক্ষার ফলাফল বিনিময় করতে পারে। একটি ছোট বা আধা-স্বয়ংক্রিয় কারখানা সহজ রেকর্ড ব্যবহার করতে পারে। অপরিবর্তনীয় বিষয় হল ভৌত মডিউল এবং এটি প্রকাশের জন্য ব্যবহৃত প্রমাণের মধ্যে সংযোগ।
একটি ব্যবহারিক প্রকাশ রেকর্ড অন্তর্ভুক্ত করতে পারে:
মডিউল সিরিয়াল নম্বর এবং পণ্য সংশোধন;
গুরুত্বপূর্ণ উপাদান বা উৎপাদন-লট রেফারেন্স;
প্রক্রিয়াধীন পরিদর্শন অবস্থা এবং প্রাসঙ্গিক ছবি;
ল্যামিনেশন রেসিপি এবং চক্র সংযোগ;
চূড়ান্ত EL, IV এবং বৈদ্যুতিক নিরাপত্তা ফলাফল;
পুনরায় কাজের ইতিহাস, যদি থাকে;
চূড়ান্ত সিদ্ধান্ত: গ্রহণ, ধরে রাখা, পুনরায় কাজ বা প্রত্যাখ্যান।
ট্রেসেবিলিটি কখনও কখনও একটি রিপোর্টিং বৈশিষ্ট্য হিসাবে বিক্রি হয়। এর প্রকৃত মূল্য দেখা যায় যখন কিছু পরিবর্তন হয়। এটি প্রভাবিত আউটপুট ধারণ করতে, ভাল এবং খারাপ অবস্থার তুলনা করতে, একটি প্রত্যাখ্যাত ইউনিটকে গৃহীত স্টকে ফিরে আসা থেকে রোধ করতে এবং পুনরাবৃত্ত ত্রুটিগুলিকে একটি প্রক্রিয়া-সংশোধন সমস্যায় রূপান্তর করতে সহায়তা করে।
একটি দ্রুত স্টেশন এখনও একটি ধীর কারখানার অংশ হতে পারে
ব্রোশিওর সাইকেল টাইম শুধুমাত্র ক্ষমতার একটি ইনপুট। টেকসই আউটপুট এই সম্পর্কের কাছাকাছি:
ভাল আউটপুট = নির্ধারিত উৎপাদন সময় × কার্যকর লাইন রেট × প্রথম-পাস ফলন
প্রতিটি পদ পুরো কারখানার অন্তর্গত, একটি মেশিনের নয়।
কার্যকর লাইন রেট কমে যায় যখন স্টেশনগুলি একে অপরের জন্য অপেক্ষা করে, ব্যাচ সরঞ্জাম অসম কাজ পায়, পণ্য পরিবর্তন পরিকল্পনার চেয়ে বেশি সময় নেয়, রক্ষণাবেক্ষণের অ্যাক্সেস খারাপ হয়, বা ত্রুটি পুনরুদ্ধারের জন্য বারবার ম্যানুয়াল হস্তক্ষেপের প্রয়োজন হয়। প্রথম-পাস ফলন কমে যায় যখন ত্রুটিগুলি সনাক্তকরণের আগে বেশ কয়েকটি অপারেশন অতিক্রম করে, রেসিপি ভুলভাবে নির্বাচিত হয়, উপকরণ বিচ্যুত হয় বা পুনরায় কাজ স্বাভাবিক উৎপাদনে পরিণত হয়।
ল্যামিনেশন স্পষ্টভাবে বিন্দুটি তৈরি করে কারণ এটি সাধারণত একটি ব্যাচ প্রক্রিয়া, কিন্তু একই যুক্তি অন্যত্র প্রযোজ্য। স্ট্রিংিং লেয়াপ শোষণ করতে পারে তার চেয়ে দ্রুত উৎপাদন করতে পারে। ফ্রেমিং আঠালো প্রস্তুতির জন্য অপেক্ষা করতে পারে। সমাপ্ত মডিউল কিউরিং বা পরীক্ষার জন্য সারিবদ্ধ হতে পারে। একটি ডেটা-ট্রান্সফার সমস্যা সাজানো বন্ধ করতে পারে এমনকি যখন যান্ত্রিক সরঞ্জাম প্রস্তুত থাকে।
বাফারগুলি স্বল্প পরিবর্তন শোষণ করতে পারে; তারা স্থায়ী অমিল মেরামত করতে পারে না। আরও কাজ চলমান অমিলকে কিছু সময়ের জন্য লুকিয়ে রাখতে পারে, কিন্তু এটি স্থানও গ্রাস করে এবং ত্রুটিগুলিকে আরও দূরে যেতে দেয়।
অটোমেশনকে এই প্রকৃত সীমাবদ্ধতার বিরুদ্ধে বিচার করা উচিত। এটি মূল্যবান যেখানে এটি ভঙ্গুর হ্যান্ডলিং হ্রাস করে, প্রান্তিককরণ স্থিতিশীল করে, ডিসপেনসিং বা সোল্ডারিং পুনরাবৃত্তি করে, পরীক্ষার ডেটাকে পরিচয়ের সাথে সংযুক্ত করে, বা প্রয়োজনীয় ট্যাক্ট বজায় রাখে। এটি কম মূল্য যোগ করে যখন আপস্ট্রিম পণ্য সংজ্ঞা অস্থির হয় বা যখন সংযুক্ত স্টেশনগুলি রেফারেন্স, ফল্ট লজিক এবং পরিবর্তনের নিয়ম ভাগ করতে পারে না।
লাইন কনফিগারেশন চাওয়ার আগে এই ইনপুটগুলি সংজ্ঞায়িত করুন
একটি দরকারী উদ্ধৃতি অনুরোধে একটি ক্ষমতা নম্বর এবং একটি কারখানা মেঝে এলাকার চেয়ে বেশি থাকে। এটি সরবরাহকারীকে পণ্য, মানের গেট, অপারেশন এবং ভবিষ্যতের পরিবর্তনগুলি মডেল করার জন্য যথেষ্ট স্থিতিশীল তথ্য দেয়।
| ইনপুট গ্রুপ | সংজ্ঞায়িত করার তথ্য |
|---|---|
| পণ্য | মডিউল অঙ্কন, BOM, সেল এবং ইন্টারকানেকশন প্রযুক্তি, মাত্রা, নির্মাণ বৈকল্পিক এবং পরিকল্পিত পণ্য রোডম্যাপ |
| আউটপুট | প্রতি শিফটে প্রয়োজনীয় ভাল মডিউল, অপারেটিং ক্যালেন্ডার, পণ্য মিশ্রণ, পরিবর্তনের ফ্রিকোয়েন্সি এবং সম্প্রসারণ পরিকল্পনা |
| গুণমান | লক্ষ্য বাজার, সার্টিফিকেশন পরিকল্পনা, পরিদর্শন পয়েন্ট, পরীক্ষার সুযোগ, নমুনা, গ্রহণযোগ্যতা যুক্তি এবং পুনরায় কাজের নিয়ম |
| ডেটা | সিরিয়াল-নম্বর লজিক, উপাদান বংশতালিকা, রেসিপি নিয়ন্ত্রণ, চিত্র ধারণ, পরীক্ষার ফলাফল সংরক্ষণ এবং MES বা ERP ইন্টারফেস |
| কারখানা | বিল্ডিং মাত্রা, উপাদান রুট, ইউটিলিটি, পরিবেশগত প্রয়োজনীয়তা, মেঝে লোডিং, রক্ষণাবেক্ষণ অ্যাক্সেস এবং গুদাম প্রবাহ |
| অপারেশন | শ্রম মডেল, দক্ষতা স্তর, রক্ষণাবেক্ষণ ক্ষমতা, খুচরা যন্ত্রাংশ কৌশল এবং পরিকল্পিত শিফট কাঠামো |
| ডেলিভারি | লেআউট দায়িত্ব, সরঞ্জাম গ্রহণ, ইনস্টলেশন, কমিশনিং, প্রশিক্ষণ, ডকুমেন্টেশন এবং বিক্রয়োত্তর সহায়তা |
এই ইনপুটগুলি প্রকৃত কনফিগারেশন সীমানা প্রকাশ করে। একটি আধা-স্বয়ংক্রিয় লাইন পরিবর্তনশীল পণ্য বা কম-ভলিউম অপারেশনের জন্য যুক্তিযুক্ত হতে পারে। একটি উচ্চ-স্বয়ংক্রিয় লাইন তখনই ন্যায়সঙ্গত হয় যখন পণ্যটি স্থিতিশীল, আউটপুট বেশি এবং কারখানাটি সরঞ্জাম ও ডেটা সিস্টেম রক্ষণাবেক্ষণ করতে সক্ষম। উভয় ক্ষেত্রেই, সঠিক ডিজাইনটি সেইটি যা অনুমোদিত মডিউল সংজ্ঞা রক্ষা করে এবং অপারেটিং পরিকল্পনা পূরণ করে।
পরামর্শকৃত সূত্র
সোলার ফটোভোল্টাইক ম্যানুফ্যাকচারিং বেসিকস — ইউ.এস. ডিপার্টমেন্ট অফ এনার্জি
ফটোভোল্টাইক সিস্টেমের নির্ভরযোগ্যতা এবং কর্মক্ষমতা — IEA PVPS টাস্ক 13
উৎপাদন ধারাবাহিকতা — আন্তর্জাতিক ফটোভোল্টাইক গুণগত নিশ্চয়তা টাস্ক ফোর্স
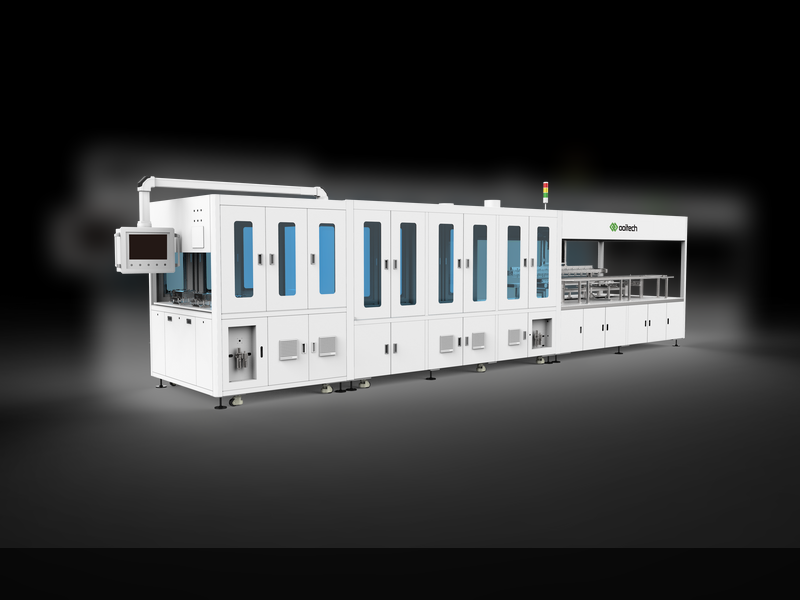
Ooitech সম্পূর্ণ স্বয়ংক্রিয় সোলার প্যানেল উৎপাদন লাইন সরঞ্জাম
উৎপাদন হল পুনরাবৃত্তিযোগ্যতা যা দৃশ্যমান
সবচেয়ে শক্তিশালী সোলার পিভি মডিউল উৎপাদন ব্যবস্থা সেইটি নয় যার মেশিনের তালিকা সবচেয়ে দীর্ঘ। এটি সেইটি যেখানে পণ্যের সংজ্ঞা, উপকরণ, প্রক্রিয়া সেটিংস, পরিদর্শন, পরিচয় এবং কারখানা প্রবাহ প্রতিটি প্রকাশিত মডিউলের জন্য একই গল্প বলে।
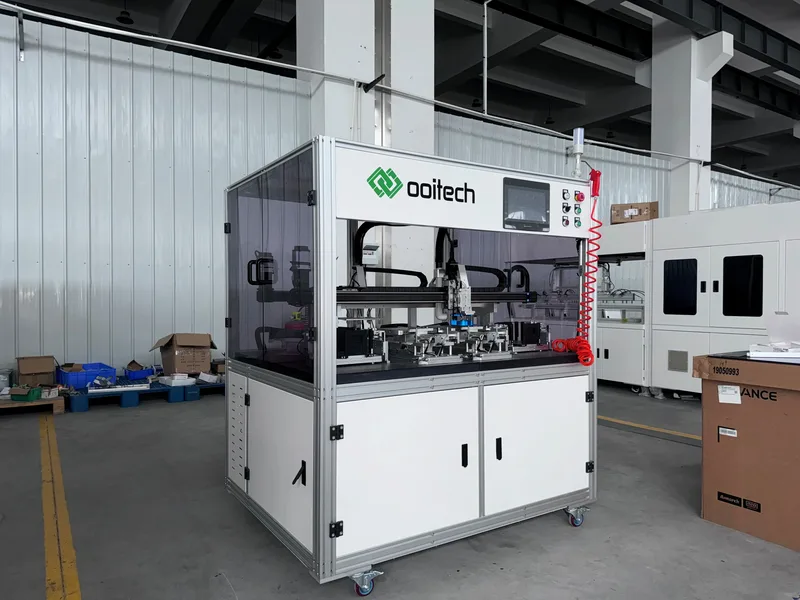
Ooitech বিশ্বব্যাপী গ্রাহকদের জন্য সোলার পিভি মডিউল উৎপাদন লাইন কনফিগারেশন, সরঞ্জাম, কারখানা লেআউট, ইনস্টলেশন, কমিশনিং, অপারেটর প্রশিক্ষণ এবং বিক্রয়োত্তর সহায়তা প্রদান করতে পারে, যা উদ্দিষ্ট মডিউল ডিজাইন এবং উৎপাদন পরিকল্পনার সাথে মিলে যায়।