এই নিবন্ধের সম্পাদকীয় দায়িত্ব Wuhan Ooi Photoelectric Technology Co., Ltd. -এর উপর ন্যস্ত। Ooitech সম্পাদকীয় দল দ্বারা লিখিত ও পর্যালোচিত। আমরা কীভাবে লিখি, কোথায় AI টুল ব্যবহার করা হয় এবং কীভাবে সংশোধন অনুরোধ করবেন তা জানতে আমাদের সম্পাদকীয় নীতি দেখুন।
সোলার মডিউল অ্যাসেম্বলি লাইন কী? স্টেশন এবং প্রবাহ ব্যাখ্যা করা হয়েছে
সূচিপত্র
একটি সোলার মডিউল অ্যাসেম্বলি লাইন মেশিনের তালিকা নয় — এটি একটি ট্যাক্ট-চালিত প্রবাহ যেখানে প্রতিটি স্টেশন সবচেয়ে ধীর স্টেশন দ্বারা গতি নির্ধারিত হয়, এবং সবচেয়ে ধীর স্টেশনটি প্রায় সবসময়ই ল্যামিনেটর। কোষগুলো এক প্রান্তে সাজানো, পরীক্ষিত ওয়েফার হিসেবে প্রবেশ করে এবং অন্য প্রান্তে ফ্রেমযুক্ত, বৈদ্যুতিকভাবে রেটেড, আবহাওয়া-প্রতিরোধী মডিউল হিসেবে বেরিয়ে যায়; এই বিন্দুগুলোর মধ্যে লাইনটি প্রায় আট থেকে বারোটি স্টেশন জুড়ে পাঁচটি ভৌত রূপান্তর (সোল্ডারিং, লেয়িং আপ, ল্যামিনেটিং, ফ্রেমিং এবং বৈদ্যুতিক পরীক্ষা) সম্পাদন করে। আউটপুট মেশিনগুলোর সমষ্টি দ্বারা নির্ধারিত হয় না বরং ট্যাক্ট টাইম দ্বারা — প্রবাহকে যে সেকেন্ড প্রতি মডিউল বজায় রাখতে হয় — এবং বাফারিং কতটা ভালোভাবে স্টেশন সাইকেল টাইমের মধ্যে পার্থক্য লুকায় তার দ্বারা। লাইনকে একটি সিস্টেম হিসেবে বোঝা, শপিং লিস্ট হিসেবে নয়, সেটাই একটি কারখানাকে যা তার রেটেড ক্ষমতা অর্জন করে তার থেকে আলাদা করে যা তার 60% এ চলে।
এই নিবন্ধটি স্টেশন ক্রম এবং প্রতিটি স্টেশন চূড়ান্ত পণ্য সম্পর্কে কী সীমাবদ্ধ করে, সেমি-অটোমেটিক বনাম সম্পূর্ণ অটোমেটিক সিদ্ধান্ত এবং যে ক্ষমতায় এটি পরিবর্তিত হয়, বাফার এবং ওয়ার্ক-ইন-প্রোগ্রেস লজিক, যেখানে প্রকৃত লাইন আউটপুট হারায়, এবং একজন ক্রেতার কী নির্দিষ্ট করা উচিত তা কভার করে। অন্তর্নিহিত প্রক্রিয়া ক্রমটির জন্য, দেখুন মডিউল অ্যাসেম্বলি বনাম সেল উৎপাদন: দুটি সম্পূর্ণ ভিন্ন ব্যবসা.
লাইনটি একটি প্রবাহ, মেশিনের তালিকা নয়
একটি অ্যাসেম্বলি লাইনের সংজ্ঞায়িত বৈশিষ্ট্য হলো স্টেশনগুলো একটি স্থানান্তর প্রক্রিয়া দ্বারা সংযুক্ত এবং একটি সাধারণ ছন্দ দ্বারা গতি নির্ধারিত। একটি সোলার মডিউল লাইনে সেই ছন্দ হলো ট্যাক্ট টাইম, যা সেকেন্ড প্রতি মডিউল বা আরও কার্যকরভাবে, ঘণ্টা প্রতি মডিউল হিসেবে প্রকাশ করা হয়। 20 মডিউল প্রতি ঘণ্টা রেটেড একটি লাইনের ট্যাক্ট 180 সেকেন্ড: প্রতিটি স্টেশনকে তার কাজ গড়ে 180 সেকেন্ডের মধ্যে সম্পন্ন করতে হবে।
দুটি পরিণতি অবিলম্বে অনুসরণ করে, এবং উভয়ই প্রথমবারের ক্রেতাদের অবাক করে। প্রথমত, লাইনের ক্ষমতা হলো তার সবচেয়ে ধীর স্টেশনের ক্ষমতা, তার গড় নয়। একটি ধীর ল্যামিনেটরকে ফিড করার জন্য একটি উচ্চ-গতির স্ট্রিংগার কেনা আউটপুট বাড়ায় না; এটি চলমান কাজ বাড়ায়। দ্বিতীয়ত, স্টেশনগুলোর মধ্যে সাইকেল টাইম স্বাভাবিকভাবে ভারসাম্যপূর্ণ নয়। স্ট্রিংগার সেকেন্ড প্রতি কোষে কাজ করে, ল্যামিনেটর 12–20 মিনিটের ভ্যাকুয়াম এবং কিউর সাইকেলে কাজ করে, এবং পরীক্ষা কয়েক ডজন সেকেন্ডে কাজ করে। এগুলোকে সহযোগিতা করানোই আসলে লাইন ডিজাইনের বিষয়।
ল্যামিনেটর প্রায় প্রতিটি মডিউল লাইনে পেসমেকার কারণ এটি একটি ধারাবাহিক প্রবাহের ভিতরে একটি ব্যাচ প্রক্রিয়া। 15 মিনিটের সাইকেল এবং একাধিক টায়ার সহ একটি ল্যামিনেটর প্রতি N সেকেন্ডে একটি মডিউল সরবরাহ করতে পারে যেখানে N হলো সাইকেল সংখ্যা টায়ার সংখ্যা দ্বারা বিভক্ত, কিন্তু অপারেটর যোগ করে এটি দ্রুত করা যায় না। তাই উপরের সবকিছুকে ল্যামিনেটরকে ক্রমাগত ফিড রাখার জন্য আকার দিতে হবে, এবং নিচের সবকিছুকে এটি যা নির্গত করে তা পরিষ্কার করার জন্য আকার দিতে হবে। লাইনগুলো ল্যামিনেটর থেকে পিছনের দিকে ডিজাইন করা হয়।
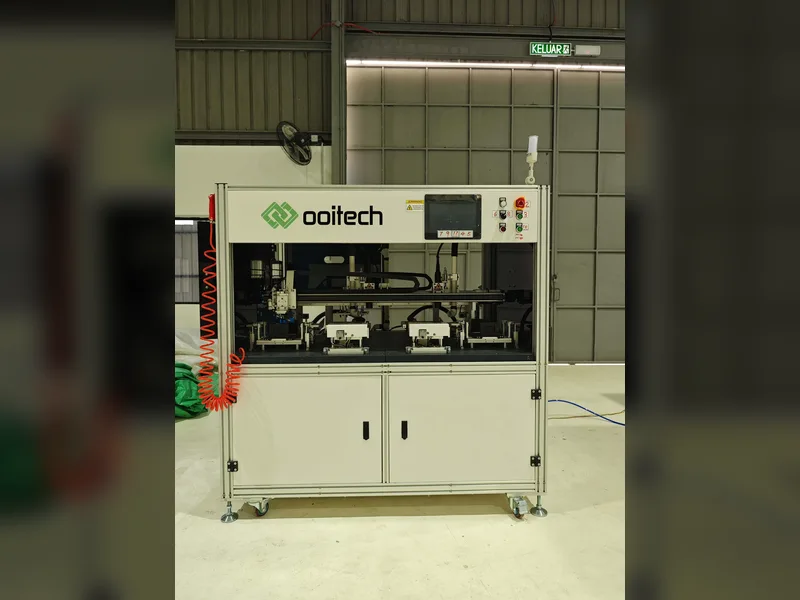
এই ধরনের একটি একক স্টেশন প্রবাহের কেবল একটি অংশ, তাই মেশিনের তালিকার চেয়ে ক্রমটি বেশি গুরুত্বপূর্ণ।

স্টেশন ক্রম এবং প্রতিটি স্টেশন কী সীমাবদ্ধ করে
নিচের টেবিলটি মূলধারার স্টেশন ক্রমকে এটি যে কার্য সম্পাদন করে এবং আরও গুরুত্বপূর্ণভাবে, চূড়ান্ত মডিউলের যে বৈশিষ্ট্যটি স্টেশনটি নির্ধারণ করে তার সাথে ম্যাপ করে। একবার একটি মডিউল একটি স্টেশন ছেড়ে গেলে, সেই স্টেশন যে ত্রুটি তৈরি করেছে তা হয় খরচে মেরামতযোগ্য বা একেবারেই মেরামতযোগ্য নয়; শেষ কলামটি হলো যা ক্রেতাদের আসলে গুরুত্ব দেওয়া উচিত।
| # | স্টেশন | ফাংশন | চূড়ান্ত মডিউলে এটি কী সীমাবদ্ধ করে |
|---|---|---|---|
| 0 | কোষ বাছাই এবং কাটা | কারেন্ট এবং পাওয়ার দ্বারা কোষ বিন করে; হাফ-কাট বা শিংগেল ফরম্যাটের জন্য লেজার-কাট কোষ | মডিউল পাওয়ার বিনিং নির্ভুলতা এবং মিসম্যাচ লস; কাটিং গুণমান এজ প্যাসিভেশন অবস্থা নির্ধারণ করে |
| 1 | ট্যাবার এবং স্ট্রিংগার | কোষ বাসবারে রিবন সোল্ডার করে এবং কোষগুলোকে সামনে-থেকে-পিছনে একটি সিরিজ স্ট্রিংয়ে সংযুক্ত করে | সিরিজ রেজিস্ট্যান্স, পাওয়ার, এবং সমাপ্ত মডিউলে প্রতিটি মাইক্রোক্র্যাক বা কোল্ড জয়েন্ট |
| 2 | স্ট্রিং পরিদর্শন (ইনলাইন EL) | প্রতিটি সম্পন্ন স্ট্রিংয়ের ইলেক্ট্রোলুমিনেসেন্স ইমেজিং | ল্যামিনেশন সেগুলো লক করার আগে লুকানো ক্র্যাক এবং ভুলভাবে সারিবদ্ধ রিবন ধরা পড়ে কিনা |
| 3 | লেআপ এবং বাসিং | এনক্যাপসুল্যান্ট সহ গ্লাসে স্ট্রিং স্থাপন করে; বাসবার সোল্ডার করে এবং স্ট্রিং প্রান্ত সংযুক্ত করে | কোষ স্থাপন, ব্যবধান, এবং স্ট্রিং-থেকে-স্ট্রিং আন্তঃসংযোগ; স্থাপন ত্রুটি স্থায়ী হয়ে যায় |
| 4 | প্রি-ল্যামিনেশন পরিদর্শন | লেয়াপ ক্রম, বিদেশী পদার্থের অনুপস্থিতি এবং সঠিক ট্রিমিং নিশ্চিত করে | এনক্যাপসুলেশন গুণমান এবং বুদবুদ, বিদেশী বস্তু এবং শর্টের ঝুঁকি |
| 5 | ল্যামিনেশন | ভ্যাকুয়াম এবং তাপ এনক্যাপসুল্যান্ট কিউর করে, গ্লাস, কোষ এবং ব্যাকশিটকে একটি ল্যামিনেটে বন্ধন করে | আনুগত্য, জেল কন্টেন্ট, বুদবুদ-মুক্ত এনক্যাপসুলেশন, এবং দীর্ঘমেয়াদী নির্ভরযোগ্যতা |
| 6 | ট্রিমিং এবং কুলিং | অতিরিক্ত এনক্যাপসুল্যান্ট এবং ব্যাকশিট সরায়; নিয়ন্ত্রিত কুলিং | ফ্রেমিংয়ের আগে এজ সিলিং গুণমান এবং মাত্রিক স্থিতিশীলতা |
| 7 | ফ্রেমিং এবং গ্লু ডিসপেনসিং | সিল্যান্ট প্রয়োগ করে এবং কর্নার কী সহ অ্যালুমিনিয়াম ফ্রেম ফিট করে | যান্ত্রিক শক্তি, ইনগ্রেস সুরক্ষা, এবং ল্যামিনেটে ফ্রেম-প্ররোচিত চাপ |
| 8 | জাংশন বক্স মাউন্টিং | জাংশন বক্স সংযুক্ত করে, লিড সোল্ডার করে এবং কেবল রুট করে | বৈদ্যুতিক সুরক্ষা, সংযোগ অখণ্ডতা, এবং মডিউলের বাহ্যিক ইন্টারফেস |
| 9 | কিউরিং | ফ্রেম সিল্যান্ট এবং পটিংকে হ্যান্ডলিং শক্তিতে পৌঁছাতে দেয় | মাঠে তাপীয় চক্রের মধ্যে ফ্রেম সিল টিকে থাকে কিনা |
| 10 | পরিষ্কার এবং ইনসুলেশন পরীক্ষা | গ্লাস পরিষ্কার করে; ইনসুলেশন রেজিস্ট্যান্স এবং ধারাবাহিকতা পরীক্ষা করে | সুরক্ষা সম্মতি এবং প্রসাধনী গ্রেড |
| 11 | IV পরীক্ষা এবং EL পরীক্ষা | পাওয়ার পরিমাপ করতে মডিউল ফ্ল্যাশ করে এবং একটি EL ইমেজ ক্যাপচার করে | রেটেড পাওয়ার, বিনিং, এবং সমাপ্ত ইউনিটের ওয়ারেন্টি-গ্রেড রেকর্ড |
| 12 | লেবেলিং এবং প্যাকিং | লেবেল এবং সিরিয়াল প্রয়োগ করে; চালানের জন্য প্যাক করে | ট্রেসেবিলিটি, ওয়ারেন্টি প্রশাসন, এবং শিপিং ক্ষতির হার |
সারণিটি অনুভূমিকভাবে পড়লে ডিজাইনের যুক্তি প্রকাশ পায়। স্টেশন ১ থেকে ৫ মডিউলের বৈদ্যুতিক ও নির্ভরযোগ্যতা বৈশিষ্ট্য নির্ধারণ করে; স্টেশন ৬ থেকে ৯ এর যান্ত্রিক ও পরিবেশগত বৈশিষ্ট্য নির্ধারণ করে; স্টেশন ১০ থেকে ১২ এর বাণিজ্যিক পরিচয় নির্ধারণ করে। প্রথম গ্রুপে সৃষ্ট একটি ত্রুটি দ্বিতীয় গ্রুপে সংশোধন করা যায় না, তাই পরীক্ষার স্টেশনগুলি কেবল শেষে নয় বরং ইনলাইন থাকা উচিত।
আধা-স্বয়ংক্রিয় বনাম সম্পূর্ণ স্বয়ংক্রিয়: কোথায় সুইচ লাভজনক
আধা-স্বয়ংক্রিয় এবং সম্পূর্ণ স্বয়ংক্রিয় লাইনের মধ্যে পার্থক্য একটি একক সুইচ নয়। এটি প্রতি স্টেশনে সিদ্ধান্তের একটি সেট, এবং সঠিক উত্তর স্টেশন অনুযায়ী ভিন্ন হয়।
একটি আধা-স্বয়ংক্রিয় লাইনে, সেল লোড করা হয় এবং স্ট্রিংগুলি কয়েকটি পয়েন্টে ম্যানুয়ালি পরিচালিত হয়; লেয়াপ রোবোটিকের পরিবর্তে সহায়ক; ফ্রেমিং ম্যানুয়াল বা আধা-স্বয়ংক্রিয় হতে পারে; পরীক্ষা প্রায়শই অফলাইন হয়। একটি সম্পূর্ণ স্বয়ংক্রিয় লাইনে, সেল লোডিং, স্ট্রিং ট্রান্সফার, লেয়াপ, বাসিং, ফ্রেমিং এবং পরীক্ষা কনভেয়ার এবং রোবট দ্বারা সংযুক্ত থাকে ন্যূনতম ম্যানুয়াল হ্যান্ডলিং সহ, এবং লাইনটি রেসিপি ম্যানেজমেন্ট সহ একটি কেন্দ্রীয় HMI থেকে নিয়ন্ত্রিত হয়।
স্বয়ংক্রিয়করণ তিনটি জিনিস কিনে: প্রতি অপারেটরের থ্রুপুট, ধারাবাহিকতা এবং ট্রেসেবিলিটি। থ্রুপুট সুস্পষ্ট। ধারাবাহিকতা বেশিরভাগ ক্রেতার প্রত্যাশার চেয়ে বেশি গুরুত্বপূর্ণ, কারণ ম্যানুয়াল হ্যান্ডলিং হল মাইক্রোক্র্যাকের প্রাথমিক উৎস যা পরে পাওয়ার লস এবং স্নেইল ট্রেইল হিসাবে প্রকাশ পায়। ট্রেসেবিলিটি সার্টিফিকেশন এবং ওয়ারেন্টির জন্য গুরুত্বপূর্ণ: একটি স্বয়ংক্রিয় লাইন প্রতি মডিউল সিরিয়ালের জন্য প্যারামিটার লগ করে।
| ফ্যাক্টর | আধা-স্বয়ংক্রিয় | সম্পূর্ণ স্বয়ংক্রিয় |
|---|---|---|
| সাধারণ ক্ষমতা ব্যান্ড | 5–30 MW | প্রায় 60 MW এবং তার উপরে |
| প্রতি শিফটে শ্রম | বেশি, এবং সরাসরি আউটপুটের সমানুপাতিক | কম এবং মূলত স্থির |
| ইল্ড ধারাবাহিকতা | অপারেটরের দক্ষতা এবং শিফট শৃঙ্খলার উপর নির্ভরশীল | রেসিপি এবং মেশিন সেটিংস দ্বারা নির্ধারিত |
| হ্যান্ডলিং-জনিত ভাঙন | বেশি, ম্যানুয়াল ট্রান্সফার পয়েন্টে কেন্দ্রীভূত | কম, ইনলাইন EL যা অবশিষ্ট থাকে তা ধরে |
| ফরম্যাট পরিবর্তন | দ্রুত এবং সহনশীল | সংরক্ষিত রেসিপি এবং অতিরিক্ত সেল কিট প্রয়োজন |
| ট্রেসেবিলিটি | সাধারণত ম্যানুয়াল রেকর্ড | প্রতি-সিরিয়াল স্বয়ংক্রিয় লগিং |
| ব্রেক-ইভেন লজিক | কম ভলিউম, কম শ্রম খরচের বাজার | উচ্চ ভলিউম, বা উচ্চ শ্রম খরচের বাজার |
সুইচ লাভজনক হয় যখন বার্ষিক সঞ্চিত শ্রম খরচ অতিরিক্ত আপটাইম শৃঙ্খলার খরচ সহ অ্যামোর্টাইজড মূলধন পার্থক্য ছাড়িয়ে যায় যা স্বয়ংক্রিয়করণ দাবি করে। বাস্তবে সেই ক্রসওভার অনেক বাজারের জন্য 40–80 MW পরিসরে পড়ে, এবং স্থানীয় মজুরি বাড়ার সাথে সাথে এটি আগে চলে আসে। দুটি যোগ্যতা গুরুত্বপূর্ণ। স্বয়ংক্রিয়করণ খারাপ উপাদান ধারাবাহিকতা সহ্য করে না: পরিবর্তনশীল সেল দিয়ে খাওয়ানো একটি স্বয়ংক্রিয় লাইন দ্রুত পরিবর্তনশীল মডিউল উৎপাদন করে। এবং একটি আংশিক স্বয়ংক্রিয় লাইন প্রায়শই সবচেয়ে খারাপ কনফিগারেশন, কারণ স্বয়ংক্রিয়গুলির উপরের দিকে ম্যানুয়াল স্টেশনগুলি ঠিক সেই হ্যান্ডলিং পরিবর্তনশীলতা পুনরায় প্রবর্তন করে যা অপসারণের জন্য স্বয়ংক্রিয়করণ কেনা হয়েছিল। যদি আপনি স্ট্রিংগার এবং লেয়াপ একসাথে স্বয়ংক্রিয় করতে না পারেন, তবে তাদের মধ্যে কেবল একটি স্বয়ংক্রিয় করা ব্রোশিওর যা Suggest করে তার চেয়ে কম ফল দেয়।
স্টেশন-স্তরের সরঞ্জামের পছন্দগুলি এই সিদ্ধান্তের সাথে এমনভাবে যোগাযোগ করে যা প্রতিশ্রুতিবদ্ধ হওয়ার আগে বোঝা মূল্যবান। ট্যাবার এবং স্ট্রিংগার থ্রুপুট সিলিং নির্ধারণ করে; -এ। গতি নির্ধারণ করে; এবং পরীক্ষার কনফিগারেশন নির্ধারণ করে ত্রুটিগুলি ধরা পড়ে বা পাঠানো হয়, যেমনটি ইনলাইন বনাম অফলাইন EL পরীক্ষা.
বাফার এবং WIP লজিক
যেহেতু স্টেশন সাইকেল সময় অসম এবং যেহেতু স্টেশনগুলি রক্ষণাবেক্ষণ, উপাদান পরিবর্তন এবং মাইক্রো-স্টপের জন্য থামে, বাফার ছাড়া একটি অ্যাসেম্বলি লাইন প্রতিটি আপস্ট্রিম বাধা সরাসরি ল্যামিনেটরে স্থানান্তর করে। বাফারগুলি হল সেই প্রক্রিয়া যা স্টেশনগুলিকে ডিকাপল করে, এবং তাদের স্থান নির্ধারণ এবং আকার হল প্রকৃত খরচ সহ ডিজাইনের সিদ্ধান্ত।
একটি মডিউল লাইনে বাফার তিনটি স্বাদে আসে। স্ট্রিং বাফার স্ট্রিংগার এবং লেয়াপের মধ্যে বসে এবং এই সত্যটি শোষণ করে যে স্ট্রিংিং সেল-পেসড সাইকেলে চলে যখন লেয়াপ মডিউল-পেসড ব্যাচে স্ট্রিং খরচ করে। লেয়াপ-থেকে-ল্যামিনেটর বাফার সবচেয়ে গুরুত্বপূর্ণ, কারণ ল্যামিনেটর হল পেসমেকার এবং এটি ক্ষুধার্ত করা লাইনের সবচেয়ে ব্যয়বহুল ব্যর্থতার মোড। ল্যামিনেশন-পরবর্তী বাফার ল্যামিনেটরকে ফ্রেমিং এবং পরীক্ষা থেকে ডিকাপল করে, যার আবার ভিন্ন সাইকেল কাঠামো রয়েছে।
ট্রেড-অফ হল আউটপুটের বিরুদ্ধে কার্যকরী মূলধন। প্রতিটি বাফার করা মডিউল হল এমন উপাদান যা আপনি অর্থ প্রদান করেছেন এবং এখনও পাঠানো হয়নি, একটি কনভেয়ারে বসে আছে। খুব কম বাফার এবং পেসমেকার ক্ষুধার্ত হয়, বাফার তৈরি করতে যে খরচ হত তার চেয়ে অনেক বেশি আউটপুট খরচ করে। খুব বেশি বাফার এবং আপনি ইনভেন্টরির পিছনে একটি প্রকৃত ক্ষমতা ভারসাম্যহীনতা লুকিয়ে রাখেন যখন নগদ বেঁধে রাখেন। একটি ব্যবহারিক সূচনা বিন্দু হল ল্যামিনেটর ফিড বাফারকে কমপক্ষে একটি সম্পূর্ণ ল্যামিনেশন সাইকেল প্লাস পূর্ববর্তী স্টেশনগুলিতে প্রত্যাশিত মাইক্রো-স্টপ সময়কাল কভার করার জন্য আকার দেওয়া, তারপর পরিমাপ এবং সমন্বয় করা।
WIP লজিক গুণমানের সাথেও যোগাযোগ করে। একটি ল্যামিনেট যত বেশি সময় আংশিক প্রক্রিয়াজাত অবস্থায় থাকে — বিশেষত লেয়াপ এবং ল্যামিনেশনের মধ্যে, যেখানে এনক্যাপসুল্যান্ট আর্দ্রতা শোষণ করতে পারে — প্রক্রিয়া উইন্ডো তত বেশি সংকুচিত হয়। তাই বাফারগুলি কেবল ইউনিটে নয়, সময়ে আকার দেওয়া উচিত। একটি আর্দ্র পরিবেশে নব্বই মিনিটের আউটপুট ধারণকারী একটি বাফার পনেরো মিনিট ধারণকারী একটি থেকে ভিন্ন ঝুঁকি।
যেখানে লাইনটি আসলে আউটপুট হারায়
রেট করা ক্ষমতা এবং উপলব্ধ ক্ষমতা ভিন্ন, এবং ব্যবধানের একটি ছোট সংখ্যক পুনরাবৃত্ত কারণ রয়েছে। সেগুলি বোঝা যে কোনও একক মেশিন স্পেসিফিকেশনের চেয়ে বেশি মূল্যবান।
পেসমেকার ক্ষুধা হল বৃহত্তম একক ক্ষতি। যে কোনও আপস্ট্রিম স্টপেজ যা ল্যামিনেটরে পৌঁছায় প্রতি ইভেন্টে একটি ল্যামিনেটর সাইকেল খরচ করে, এবং একটি 15-মিনিটের সাইকেল মানে 15-মিনিটের ক্ষতি। এটি একটি বাফারিং সমস্যা, মেশিন-গতির সমস্যা নয়।
অসম ট্যাক্ট পরবর্তী। যে স্টেশনের সাইকেল সময় লাইন ট্যাক্ট ছাড়িয়ে যায় তা স্থায়ীভাবে আউটপুট সীমাবদ্ধ করে অন্য স্টেশনগুলি যা-ই করুক না কেন। এটি একটি সম্পূর্ণ শিফটে প্রতিটি স্টেশনে প্রকৃত সাইকেল সময় পরিমাপ করে এবং যে সিলিং নির্ধারণ করে তা খুঁজে বের করে নির্ণয় করা হয় — যা সর্বদা সরবরাহকারী ব্রোশিওর যা বোঝায় তা নয়।
পরিবর্তন সময় মাল্টি-ফরম্যাট কারখানাগুলিতে লুকানো ক্ষতিটি এটাই। যদি একটি সেল ফরম্যাট বা মডিউল আকার থেকে অন্যটিতে স্যুইচ করতে চার ঘণ্টা লাগে এবং আপনি সপ্তাহে দুবার এটি করেন, তাহলে আপনি প্রতি সপ্তাহে প্রায় একটি পূর্ণ কর্মদিবস হারিয়েছেন। সংরক্ষিত রেসিপি, অতিরিক্ত সেল কিট এবং আগে থেকে প্রস্তুত করা উপকরণই চার ঘণ্টার পরিবর্তনকে চল্লিশ মিনিটের পরিবর্তনে রূপান্তরিত করে।
অপরিবর্তনীয় স্টেশনগুলিতে ইল্ড লস একটি দ্বিগুণ খরচ: আপনি মডিউলের মার্জিন হারান এবং এটি যে ক্যাপাসিটি স্লট ব্যবহার করেছে সেটিও হারান। যেহেতু ল্যামিনেশন এবং স্ট্রিংিং কার্যত অপরিবর্তনীয়, তাই সেখানে ত্রুটিগুলি তাদের আগে ধরা পড়া ত্রুটিগুলির চেয়ে অনেক বেশি ব্যয়বহুল। এটাই এন্ড-অফ-লাইন স্যাম্পলিংয়ের পরিবর্তে ইনলাইন ইন্সপেকশনের পক্ষে অর্থনৈতিক যুক্তি।
অবশেষে, ইউটিলিটি এবং পরিবেশগত বিচ্যুতি — সংকুচিত বায়ুচাপ কমে যাওয়া, ঠান্ডা জলের তাপমাত্রা সরে যাওয়া, লেয়াপ রুমে আর্দ্রতা বেড়ে যাওয়া — বিরতিহীন গুণমান সমস্যা হিসেবে প্রকাশ পায় যা অপারেটররা উপকরণের জন্য দায়ী করে। এগুলি লাইন-স্তরের সমস্যা যার জন্য লাইন-স্তরের ইন্সট্রুমেন্টেশন প্রয়োজন, এবং কেউ সেগুলি লগ করা শুরু না করা পর্যন্ত সাধারণত অদৃশ্য থাকে।
ল্যামিনেশন সরঞ্জাম সাধারণত পুরো লাইনের গতি নির্ধারণ করে, তাই আউটপুট, বাফারিং এবং অ্যাকসেপ্টেন্স টেস্ট এই স্টেশনকে ঘিরে নির্ধারিত হয়।

একজন ক্রেতার কী নির্দিষ্ট করা উচিত
একটি মডিউল লাইন অনুসন্ধান যা একটি লক্ষ্য MW সংখ্যা এবং একটি সেল আকার নিয়ে গঠিত, এমন একটি কোটেশন তৈরি করবে যা অন্য কোনওটির সাথে তুলনীয় নয়। নিম্নলিখিত স্পেসিফিকেশন আইটেমগুলি নির্ধারণ করে যে কোটেশনগুলি সত্যিই তুলনা করা যায় কিনা এবং সরবরাহকৃত লাইন প্রত্যাশা পূরণ করে কিনা।
- ট্যাক্ট এবং আউটপুট ভিত্তি — একটি নির্দিষ্ট মডিউল আকার এবং সেল ফরম্যাটে প্রতি ঘণ্টায় মডিউল, একটি নির্দিষ্ট ইল্ডে, একটি শিরোনাম বার্ষিক MW সংখ্যা নয়।
- সেল ফরম্যাট এনভেলপ — সেল মাত্রা, সম্পূর্ণ বা অর্ধ-কাট, মাল্টি-বাসবার এবং জিরো-বাসবার প্রস্তুতি সহ বাসবার সংখ্যা, এবং ব্যাক-কন্ট্যাক্ট ফরম্যাট সমর্থন করতে হবে কিনা।
- মডিউল আকার পরিসীমা — ন্যূনতম এবং সর্বোচ্চ কাচের মাত্রা, এবং ফ্রেমিং স্টেশন যে ফ্রেম প্রোফাইল পরিসীমা গ্রহণ করে।
- প্রতি স্টেশনে অটোমেশন সীমানা — কোন হ্যান্ডলিং ধাপগুলি ম্যানুয়াল, কোনগুলি স্বয়ংক্রিয়, এবং প্রতি শিফটে অনুমিত শ্রমিক সংখ্যা।
- ইন্সপেকশন সুযোগ — স্ট্রিং স্তরে এবং মডিউল স্তরে ইনলাইন EL, IV ফ্ল্যাশ টেস্টার ক্লাস এবং ক্যালিব্রেশন স্ট্যান্ডার্ড, এবং ইনসুলেশন টেস্ট অন্তর্ভুক্তি।
- বাফার সাইজিং — ল্যামিনেটরের আগে এবং পরে বাফারের মডিউল সংখ্যা, ইউনিট এবং সময়ে প্রকাশ করা।
- রেসিপি ম্যানেজমেন্ট — কতগুলি সংরক্ষিত রেসিপি, কতগুলি অতিরিক্ত সেল-ফরম্যাট কিট অন্তর্ভুক্ত, এবং একটি পরিবর্তনে কী জড়িত।
- ইউটিলিটি এবং পরিবেশ — বিদ্যুৎ, সংকুচিত বায়ুর গুণমান এবং চাপ, ঠান্ডা জল, মেঝে লোডিং, এবং লেয়াপ এবং ল্যামিনেশনের জন্য অনুমিত আর্দ্রতা ও তাপমাত্রা নিয়ন্ত্রণ।
- কমিশনিং এবং প্রশিক্ষণ — সময়কাল, ভ্রমণ এবং আবাসনের খরচ কে বহন করে, অ্যাকসেপ্টেন্স টেস্টের মানদণ্ড, এবং হ্যান্ডওভারের পরে কতদিন সাইটে সহায়তা থাকে।
- ডকুমেন্টেশন এবং কমপ্লায়েন্স — সরঞ্জামের জন্য CE ডকুমেন্টেশন, বৈদ্যুতিক অঙ্কন, লিড টাইম সহ খুচরা যন্ত্রাংশের তালিকা, এবং আপনার রক্ষণাবেক্ষণ দল যে ভাষায় পড়ে সেই ভাষায় সার্কিট ডায়াগ্রাম।
আরও দুটি আইটেমের উপর জোর দেওয়া মূল্যবান। প্রথমত, একটি অর্ডারের আগে লেখা অ্যাকসেপ্টেন্স টেস্ট প্রোটোকল, যা বলে কী পরিমাপ করা হবে, কোন যন্ত্র দিয়ে, কত সময় ধরে, এবং কী পাস বা ফেল গঠন করে। দ্বিতীয়ত, একটি মেটেরিয়াল কোয়ালিফিকেশন প্ল্যান: লাইনটি গুরুত্বপূর্ণ ভোগ্যপণ্যের জন্য অন্তত দুটি যোগ্য সরবরাহকারীর মধ্যে তার স্পেসিফিকেশন ধরে রাখতে সক্ষম হওয়া উচিত, কারণ একটি সরবরাহকারীর এনক্যাপসুল্যান্টের জন্য টিউন করা লাইন হল একক ব্যর্থতার পয়েন্ট সহ একটি লাইন। ক্রয় শৃঙ্খলা আরও পরীক্ষা করা হয়েছে মেশিনের দাম কী নির্ধারণ করে.
সচরাচর জিজ্ঞাসিত প্রশ্ন
সোলার মডিউল অ্যাসেম্বলি লাইন কী?
এটি স্টেশনগুলির সমন্বিত সেট যা সাজানো সোলার সেলগুলিকে সমাপ্ত, পরীক্ষিত মডিউলে রূপান্তরিত করে, একটি ট্রান্সফার সিস্টেম দ্বারা সংযুক্ত এবং একটি সাধারণ ট্যাক্ট টাইম দ্বারা পরিচালিত। মূল স্টেশনগুলি হল সেল সর্টিং এবং কাটিং, ট্যাবিং এবং স্ট্রিংিং, লেয়াপ এবং বাসিং, ল্যামিনেশন, ট্রিমিং, ফ্রেমিং, জাংশন বক্স মাউন্টিং, কিউরিং, এবং বৈদ্যুতিক পরীক্ষা। লাইনটি তার প্রবাহ এবং গতি দ্বারা সংজ্ঞায়িত হয়, পৃথক মেশিন দ্বারা নয়, কারণ আউটপুট গড়ের পরিবর্তে সবচেয়ে ধীর স্টেশন দ্বারা সীমাবদ্ধ।
সোলার প্যানেল কীভাবে একত্রিত হয়?
সেলগুলি ট্যাবার এবং স্ট্রিংগার দ্বারা স্ট্রিংয়ে সোল্ডার করা হয়, ইনলাইন ইলেক্ট্রোলুমিনেসেন্স দ্বারা পরিদর্শন করা হয়, তারপর এনক্যাপসুল্যান্ট সহ কাচের উপর রাখা হয় এবং বাসবার দ্বারা আন্তঃসংযুক্ত করা হয়। অ্যাসেম্বলিটি ভ্যাকুয়াম এবং তাপের অধীনে ল্যামিনেট করা হয় যাতে কাচ, সেল এবং ব্যাকশিট একটি সিল করা ইউনিটে আবদ্ধ হয়, ট্রিম এবং ঠান্ডা করা হয়, একটি ফ্রেম এবং সিল্যান্ট দিয়ে লাগানো হয়, একটি জাংশন বক্স দেওয়া হয়, কিউর করা হয়, এবং অবশেষে শক্তি পরিমাপের জন্য ফ্ল্যাশ-টেস্ট করা হয় এবং ত্রুটির জন্য পরিদর্শন করা হয়। প্রতিটি পর্যায় সমাপ্ত মডিউলের একটি ভিন্ন বৈশিষ্ট্য সীমাবদ্ধ করে।
একটি সাধারণ অ্যাসেম্বলি লাইন প্রতি ঘণ্টায় কত মডিউল উৎপাদন করে?
এন্ট্রি সেমি-অটোমেটিক লাইনগুলি সাধারণত প্রতি ঘণ্টায় 10 থেকে 20 মডিউলের পরিসরে চলে, যখন বড় স্বয়ংক্রিয় লাইনগুলি উল্লেখযোগ্যভাবে বেশি চলে, সঠিক সংখ্যা মডিউল আকার, সেল ফরম্যাট, এবং কতগুলি ল্যামিনেশন টায়ার ইনস্টল করা আছে তার উপর নির্ভর করে। সর্বদা একটি নির্দিষ্ট মডিউল আকার এবং নির্দিষ্ট ইল্ডে আউটপুট জিজ্ঞাসা করুন, মেগাওয়াটে একটি শিরোনাম বার্ষিক ক্ষমতার সংখ্যা নয়, কারণ সেই দুটি সংখ্যা খুব ভিন্ন কারখানা বর্ণনা করে।
ল্যামিনেটর কেন বাধা?
কারণ ল্যামিনেশন একটি ব্যাচ প্রক্রিয়া যার 12 থেকে 20 মিনিটের ভ্যাকুয়াম এবং কিউর চক্র থাকে, যখন অন্যান্য স্টেশনগুলি সেকেন্ড বা দশ সেকেন্ডে কাজ করে। এর থ্রুপুট শুধুমাত্র টায়ার যোগ করে বাড়ানো যায়, যা একটি মূলধন সিদ্ধান্ত, পরিচালনাগত নয়। লাইনের প্রতিটি অন্য স্টেশন ল্যামিনেটরকে ক্রমাগত খাওয়ানো এবং এর আউটপুট পরিষ্কার করার জন্য বিদ্যমান, এজন্যই লাইন ডিজাইন ল্যামিনেটর থেকে শুরু হয় এবং পিছনের দিকে কাজ করে।
কোন ক্ষমতায় একটি সম্পূর্ণ স্বয়ংক্রিয় লাইন অর্থবহ হয়?
অর্থনৈতিক ক্রসওভার সাধারণত 40 থেকে 80 MW পরিসরে পড়ে এবং স্থানীয় শ্রম খরচ বাড়ার সাথে সাথে আগে সরে যায়। এর নিচে, 5 থেকে 30 MW-এ একটি সেমি-অটোমেটিক লাইন একটি বৈধ এবং প্রায়শই আরও লাভজনক কনফিগারেশন। সিদ্ধান্তটি একটি শিল্প নিয়ম হিসেবে গ্রহণ করার পরিবর্তে আপনার নিজের মজুরির হার এবং অর্ডার বইয়ের বিরুদ্ধে পরীক্ষা করা উচিত, এবং এটি পুরো লাইনের জন্য নয় বরং স্টেশন দ্বারা স্টেশন নেওয়া উচিত।
বাফার এবং চলমান কাজের মধ্যে পার্থক্য কী?
এগুলি একই ভৌত মডিউল, তবে উদ্দেশ্য ভিন্ন। একটি বাফার হল একটি নির্দিষ্ট স্থানে সচেতনভাবে নির্ধারিত আকারের ইনভেন্টরি, যা স্টেশনগুলিকে আলাদা করে এবং পেসমেকারকে আপস্ট্রিম বাধা থেকে রক্ষা করে। চলমান কাজ বলতে প্রবাহে থাকা যেকোনো আংশিকভাবে সম্পন্ন উপাদানকে বোঝায়। এই পার্থক্যটি গুরুত্বপূর্ণ কারণ একটি পরিকল্পিত বাফার হল একটি ডিজাইন বৈশিষ্ট্য যা ইউনিট এবং সময়ে নির্ধারিত হয়, যেখানে অনিয়ন্ত্রিত WIP হল এমন একটি ভারসাম্যহীনতার লক্ষণ যা আপনি এখনও নির্ণয় করেননি।
একটি লাইন কি একাধিক মডিউল আকার এবং সেল ফরম্যাট চালাতে পারে?
হ্যাঁ, ক্রয়ের সময় নির্ধারিত একটি সীমার মধ্যে, এবং এটি আলোচনার জন্য সবচেয়ে মূল্যবান স্পেসিফিকেশনগুলির মধ্যে একটি। ব্যবহারিক সীমাবদ্ধতাগুলি হল ফ্রেমিং স্টেশনের গ্লাস এবং ফ্রেমের পরিসর, স্ট্রিংগারের সেল এবং বাসবার সামঞ্জস্য, এবং লেয়াপ টুলিং। মাল্টি-ফরম্যাট উৎপাদনকে অর্থনৈতিক করে তোলে সংরক্ষিত রেসিপি এবং অতিরিক্ত ফরম্যাট কিট, কারণ পরিবর্তনের সময় সরাসরি উপলব্ধ ক্ষমতা থেকে বিয়োগ হয়।
একটি মডিউল লাইন সবচেয়ে বেশি আউটপুট কোথায় হারায়?
ল্যামিনেটরের স্টারভেশন হল সবচেয়ে বড় একক ক্ষতি, কারণ এতে পৌঁছানো প্রতিটি বাধা একটি সম্পূর্ণ ল্যামিনেশন চক্রের খরচ বহন করে। একটি ধীর স্টেশনে ভারসাম্যহীন ট্যাক্ট এর পরেই আসে, তারপরে ফরম্যাট পরিবর্তনের সময় এবং অপরিবর্তনীয় স্টেশনগুলিতে ইল্ড লস, যেখানে ত্রুটিগুলি আর মেরামত করা যায় না। সংকুচিত বায়ু, ঠান্ডা জল এবং আর্দ্রতায় ইউটিলিটি বিচ্যুতিগুলি আরও একটি অংশের জন্য দায়ী যা প্রায়শই উপাদানের গুণমানের জন্য ভুলভাবে আরোপিত হয়।
মূল কথা: ট্যাক্ট, ফরম্যাট এনভেলপ, প্রতি স্টেশনে অটোমেশন সীমানা, বাফার সাইজিং এবং গ্রহণযোগ্যতা প্রোটোকল দ্বারা লাইনটি নির্দিষ্ট করুন — শিরোনামের মেগাওয়াট সংখ্যা দ্বারা নয়। আপনার লক্ষ্য মডিউল আকার, সেল ফরম্যাট এবং প্রয়োজনীয় আউটপুট Ooitech-কে পাঠান, এবং আমরা প্রথমে পেসমেকার আকার নির্ধারণ করে স্টেশন-বাই-স্টেশন কনফিগারেশন ফেরত দেব।
আরও পড়া এবং পটভূমি তথ্য
এই বিষয়ে প্রকাশ্য রেফারেন্স উপকরণ, যা শিল্পের প্রযুক্তি রোডম্যাপ এবং বাজার তথ্য রক্ষণাবেক্ষণকারী সংস্থাগুলি দ্বারা প্রকাশিত: